Sammanfattning Den här videon visar en tvåstegs sträckfilmningslinje för kopparspiraler som löper ände mot ände: rullarna lyfts från spindlar, lutas platt, sträckfilmas på en roterande plattform, genomgår en andra filmkörning med försegling och staplas sedan automatiskt. Filmmaterialet bekräftar automatisk inplastning, överföring via rullband och stapling i två höjder på träpallar , utan några synliga manuella ingrepp i de aktiva cyklerna. Cykeltid, rullvikt, effekt och certifieringar visas inte – gå igenom verifieringschecklistan nedan innan du köper.
(Spelarens titel kommer från den ursprungliga uppladdningen; spolarna som visas i den här filmen är av koppar.)
Koppar är en oförlåtande produkt att förpacka. Bara coils repas, missfärgas och oxiderar, och en coil som är tillräckligt tung för att behöva en maskin är alldeles för tung för att flyttas för hand. Linjen i den här videon besvarar båda problemen i ett flöde: en första station sträckfilmar coilen medan den roterar, en andra station lägger till ytterligare en filmpassage och förseglar lindningen, och en pressarmsstaplare bygger prydliga pallstaplar utan att någon rör produkten.
Den här artikeln håller två lager åtskilda. Observationsavsnitt rapporterar endast det som är synligt bildruta för bildruta. Tolkningsavsnittet är tydligt märkt som inferens, och allt som videon inte kan bevisa listas så att du kan bekräfta med tillverkaren.
Vad videon visar, steg för steg
| Ungefärlig tid | Vad som visas på skärmen |
|---|---|
| 0:00 | Vidvinkelbild av hallen: gula rulltransportörer, lätta stålramar, en takportal, en arbetare bredvid en pall. |
| 0:12 | Två stora kopparspolar monterade på horisontella spindlar vid hanteringsstationen, bakom gula räcken. |
| 0:16 | En spole lutar uppåt på en lutande rulltransportör mot bearbetningsområdet. |
| 0:20 | Spolen är placerad på en roterande plattform; en överliggande armenhet är placerad ovanför den. |
| 0:28 | Första omslaget: transparent sträckfilm appliceras runt den roterande spolen; infällda bilder visar spänning och försegling. |
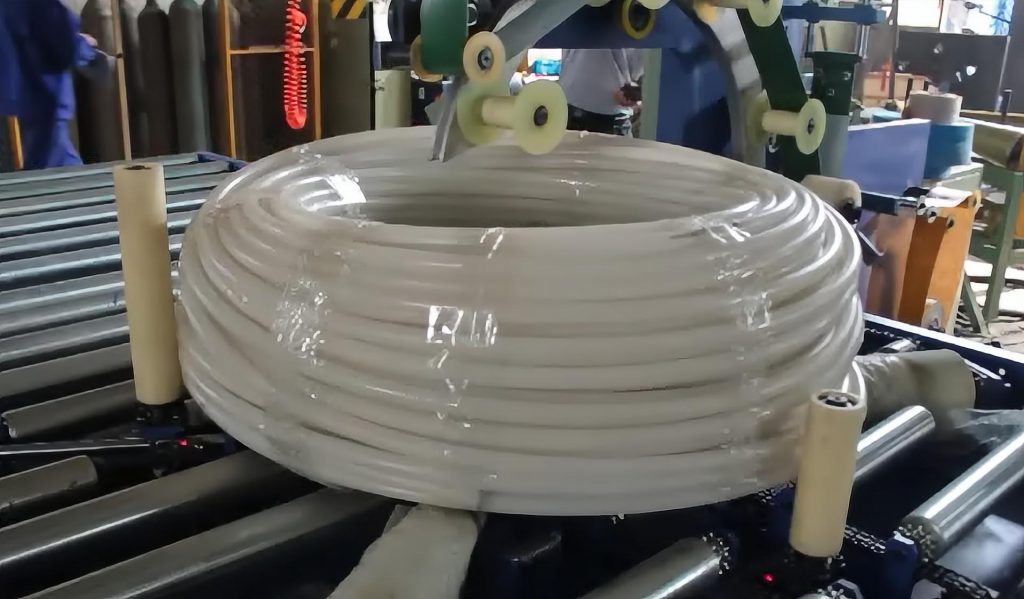
| 0:32 | Spolen är helt inlindad i genomskinlig film och vilar på de gula rullarna. |
| 0:36 | En operatör i hjälm observerar spolen medan han håller i en liten handhållen enhet. |
| 0:40 | Inplastningsenheten sänks igen för en andra filmpassage; infällda bilder visar filmrullen och spännsystemet. |
| 0: 48-0: 52 | Den inslagna spolen färdas nedströms och överförs till en sektion med silverrullar. |
| 0:56 | En överliggande överföringsarm förbereder sig för att lyfta spolen upp på en stapel. |
| Slutliga bildrutor | Linjepanorama: en staplingsmekanism med dubbla stationer placerar inslagna spolar i vertikala, axeljusterade staplar på träpallar. |
Steg 1 — Lastning, orientering och första omslag
Cykeln börjar vid hanteringsstationen för spolar, där två stora kopparspolar sitter på horisontella spindlar bakom gula säkerhetsräcken ( 0:12 ). En lutande rulltransportör lutar sedan en spole uppåt och ur sitt vertikala läge ( 0:16 ) och matar den mot det centrala bearbetningsområdet.
Vid 0:20 placeras spolen på en roterande plattform på den gula valslinjen, och analysen noterar att den är säkrad med klämmor. Inplastningsenheten beskrivs som ett stretchfilmssystem med två armar : två filmbanor faller från överliggande bågformade styrskenor, med styrrullar och spänningsjustering, medan spolen roterar långsamt under ( 0:24–0:28 ).
Vid 0:32 är spolen helt lindad och vilar på de gula rullarna. I denna första passage är filmen klar, med kopparglansen fortfarande synlig under.
Steg 2 — Andra filmpasseringen, försegling och överföring
Vid 0:40 sjunker den gula inplastningsenheten ner igen – analysen läser detta som ett andra steg i inplastnings- eller förseglingspasset – och filmlager lindas runt spolen vid 0:44 . Nedströms tar en dedikerad förseglings- och skärenhet över: en fleraxlig arm med pneumatiska ställdon och sensorer justeras mot spolens kant medan spolen står stilla, bredvid en grå kontrollbox med en gul nödstoppsknapp.
Efter försegling färdas den inplastade rullen vidare ( 0:48 ) och överförs till en transportörsektion med silverfärgade rullar ( 0:52 ), som separerar inplastningszonen från leveranszonen.
Automatisk stapling i slutet av linjen
Klockan 0:56 når spolen slutet av linjen, där en överliggande överföringsarm förbereder sig för att lyfta den upp på en stapel. Det avslutande panoramat avslutar historien: en staplingsmekanism med två stationer, övre och nedre pressarmar, sänker ner två inslagna spolar till en vertikal, axeljusterad stapel , och färdiga spolar placeras på träpallar . Golvet har bokstäverna "A" och "B" i den röda zonen, och en arbetare i orange väst och hjälm tittar på från gången – observerar, lyfter inte.
Direkta observationsanteckningar
- Linjen är byggd av ljusa, målade stålramar med klara gula säkerhetskomponenternätstängsel runt lastnings- och inplastningszonerna, räcken, en stege på portalstödet och gula rullrör; nedströms sektioner använder silvermetalliska rullar.
- At 0:12 två stora kopparspolar är monterade på horisontella axlar (spindlar), med gula säkerhetsräcken runt stationen.
- At 0:16 En spole lutas uppåt på en lutande rulltransportör, mitt i rotationen, och rör sig mot det centrala bearbetningsområdet.
- At 0:20 Spolen placeras på en roterande plattform; en överliggande arm börjar positioneras ovanför den, och ett styrskåp med varningsetiketter står till vänster.
- At 0:28 Transparent film appliceras över spolens yta med roterande armar; bild-i-bild-infällningar visar närbilder av filmspänning och försegling.
- At 0:32 Spolen är helt insvept i genomskinlig film; en infälld bild visar hur filmen skärs och förseglas.
- At 0:36 En kvinnlig operatör i hjälm står på höger sida med en liten apparat (möjligen en skanner eller fjärrkontroll) och observerar spolen.
- At 0:40 den gula filmomslagningsenheten sänks igen, vilket överensstämmer med en andra stegs omslagning eller försegling; 0:44 Filmlager slingrar sig runt spolen.
- At 0:48 spolen rör sig längs transportbandet utan inplastningshuvud ovanför; 0:52 den går in i silvervalssektionen.
- At 0:56 en överliggande överföringsarm förbereder sig för att lyfta spolen upp på en stapel; infällda bilder visar det slutliga staplade arrangemanget.
- I det avslutande panoramat sänks de övre och nedre tryckarmarna och håller dem två lindade spolar i en vertikal, axelinriktad stapel; flera inslagna rullar är staplade på träpallar; en arbetare i orange väst och hjälm observerar från vänster gång.
- En nedströms automatiserad förseglings-/skärenhet med en fleraxlig arm, pneumatiska ställdon, sensorer och en grå kontrollbox justeras mot spolens kant medan spolen står stilla.
- En röd nödstopp Knappen är synlig på framsidan av kontrollskåpet; tätningsenhetens kontrollbox har en gul rund nödstoppsknapp, ett transparent fönster och en svart vred; gröna och röda knappar finns på den övre balken (funktion anges ej).
- Varningsetiketter som syns på utrustningen inkluderar en gul triangulär farosymbol med ett utropstecken, en engelsk "HÖGSPÄNNING" triangeletikett och en kinesisk varningsetikett som varnar för bladskador; en liten utrustningsetikett lyder ”1C-4”.
- Röda kinesiska tecken är målade på fabriksväggen (en delvis slogan); en halvtransparent producentvattenstämpel är överlagrad på de flesta ramar.
- De två analysomgångarna uppskattar spolarna till ungefär 1 m och 1.2–1.5 m ytterdiameter från ramproportioner — endast visuella uppskattningar, inte specifikationer.
Vad videon inte visar
- Modellnummer eller namnskylt (bortom producentens vattenstämpel).
- Nominell effekt, spänning eller strömhydrauliska eller pneumatiska tryckvärden.
- Cykeltid per spole och genomströmningshastighet (bitar per timme).
- Maximal spolvikt, exakta mått eller kopparkvalitet — diametersiffrorna ovan är visuella uppskattningar.
- Totalt linjeavtryck, transportbandshöjder och frihöjder behövs för layoutplanering.
- Certifieringsmärken (CE, ISO, UL och liknande) — ingen synlig.
- PLC-modell, HMI-programvara eller en stor pekskärm — endast knappar, en ratt och ett litet fönster syns.
- Ljusridåer eller dörrlås — inte tydligt synligt; endast stängsel och nödstopp är bekräftade.
- En inspektionsstation, utsorteringsstation eller automatisk märkningsstation — även om spelarens titel nämner märkning, visas ingen märkningsutrustning i de analyserade bildrutorna.
- Filmspecifikation (typ, bredd, tjocklek, töjningsgrad) och underhållsintervall eller reservdelslistor.
Behandla varje punkt ovan som en fråga om att "verifiera med tillverkaren" , inte som en svaghet – filmmaterial kan helt enkelt inte innehålla dessa data.
Varför en tvåstegslindning är vettig (tolkning)
Följande är slutsatser från sekvensen plus allmän branschpraxis – inte uppmätta fakta.
- Täckningslogik. Två filmomgångar plus ett dedikerat förseglingssteg antyder att designmålet är fullständig, säker täckning av en oxidations- och repkänslig yta, snarare än en enda snabb omslagning.
- Hantera logik. Automatiserad lutning, överföring, lindning och stapling innebär att ingen lyfter eller stabiliserar spolen i de visade cyklerna; personer på bild observerar eller håller bara en handhållen enhet. Minskad risk för manuell hantering verkar vara en designintention.
- Lagringslogik. Axelinriktade, tvåhöga staplar på pallar passar för gaffeltruckhantering och stabil lagring. Endast tvåhög stapling visas – högre mönster är obevisade på denna film.
- Filmläsning. Omslaget är tydligt i första svepningen och vitt med regelbundna rynkor i senare närbilder; den exakta filmkonfigurationen bör bekräftas.
- Typiskt användningsfall (härlett). Denna typ av ledning passar för högvärdig lindad koppar som måste skyddas från fukt, damm och oxidation – krafttransformatorer och reaktorlindningar är klassiska exempel – inklusive exporttransport. Betrakta detta som en tillämpningsvägledning, inte ett prestandapåstående.
Där den här linjen passar
| Om ditt krav är… | Vad filmen stöder | Bekräfta med tillverkaren |
|---|---|---|
| Automatisk inlindning av stora kopparspolar | Full cykel: spindlar → lutning → roterande plattform → linda | Max spolens ytterdiameter, innerdiameter, bredd och vikt |
| Tvåstegs ytskydd | Andra filmpassage plus en förseglings-/skärenhet | Antal lager, filmtyp och töjbarhet |
| Lagringsklar utgång | Pressarmsstapling, axeljusterade spolar på pallar | Stapelhöjdsalternativ och pallflöde |
| Lågtryckshantering | Operatörer observerar endast; inga händer på produkten | Lastningsmetod och bemanningsnivå |
| Integrering med befintliga transportörer | Flersektionerade rulltransportörer i distinkta zoner | Fotavtryck, höjder och flödesriktning |
Checklista för verifiering före köp
- Spolspecifikation: ytterdiameter, innerdiameter, bredd och max vikt kontra maskinens nominella kapacitet
- Cykeltid per spole och realistisk genomströmning för din spolmix
- Filmspecifikation: bredd, tjocklek, sträckningsförhållande och kompatibilitet med kopparytor
- Styrsystem: PLC/HMI-detaljer, feldiagnostik, möjlighet till fjärrsupport
- Säkerhetspaket: ljusridåer, förreglade grindar och nödstoppsskydd utöver vad videon visar
- Certifieringar som krävs på din marknad (CE, UL, ISO, etc.)
- Layoutanpassning: linjeavtryck, transportbandshöjder, golvmarkeringar och trafikvägar
- Staplingsalternativ: maximal stapelhöjd, palltyper och inmatning av tompallar
- Märkning och spårbarhet: om en utskriftsstation finns tillgänglig, eftersom ingen syns här
- Garanti, reservdelar till filmvagnen och förseglingsenheten samt underhållsintervall
FAQ
Vad betyder "tvåstegs"-lindning på den här linjen? I filmen får spolen en första sträckfilmlindning på den roterande plattformen, sedan sänks lindningsenheten igen för en andra omgång, och en separat förseglings-/skärenhet avslutar lindningen. Det exakta antalet lager och filmtyper – kontrollera med tillverkaren.
Hur stora är spolarna den hanterar? Spolarna på skärmen är stora ringformade kopparspolar; visuella uppskattningar anger ytterdiametern till ungefär 1 m till 1.5 m. Detta är endast uppskattningar – bekräfta spolens nominella dimensioner och vikt med tillverkaren.
Är linjen helautomatisk? De visade stegen för inslagning, försegling, överföring och stapling sker utan att någon rör vid spolen; operatörerna verkar bara observera eller hålla i en handhållen enhet. Hur spolar lastas på spindlarna och hur pallar levereras och tas bort – kontrollera med tillverkaren.
Vilka säkerhetsfunktioner är synliga? Gult nätstängsel runt rörelsezonerna, ett rött nödstopp på huvudskåpet, en gul nödstoppsknapp på förseglingsenhetens kontrollbox och varningsetiketter inklusive en "HÖGSPÄNNING"-triangel. Ljusridåer och förreglingar är inte tydligt synliga – bekräfta hela säkerhetspaketet.
Märker den spolarna? Spelarens titel nämner märkning, men ingen märkning eller station för utskrift och applicering syns i det analyserade materialet. Om spårbarhetsetiketter är viktiga för dig, bekräfta tillgänglighet och placering med tillverkaren.
Relaterad läsning
- Automatisk Coil Packing Line — hur en komplett coilpackningslinje är strukturerad från matning till stapling.
- Läs mer om FHOPE förpackningsmaskiner
- Läs mer om FHOPE förpackningsmaskiner
Nästa steg
Om dina spolar ser ut som de i den här videon – stora, tunga och ytkritiska – skicka dina spolmått, viktintervall och målgenomströmning via kontaktsidan . Be om checklistan ovan som en del av din offert, så att erbjudandet matchar vad filmen faktiskt bevisar.
Källa och metod
Den här artikeln är enbart baserad på den inbäddade videon. Filmmaterialet innehåller endast bakgrundsmusik – det finns ingen berättarröst och inget tal transkriberades. En bildspråksmodell analyserade 27 samplade bildrutor (ungefär en bildruta var fjärde sekund, i två omgångar); tidsstämplarna är ungefärliga och härledda från bildrutans positioner. Uppskattningar av spolstorlek på skärmen är visuella uppskattningar, inte tillverkarens specifikationer. Analysrapporten bildruta-för-bildruta sparas för verifiering.