Den ultimata guiden till spolomslagsmaskiner: typer, komponenter och funktion
Spolinpackningsmaskiner är viktig utrustning i industrier som hanterar spiralformade material som stål, koppartråd, aluminium och kablar. De tillhandahåller automatiserade lösningar för att säkert förpacka dessa ofta tunga och skrymmande föremål, skydda dem från miljöfaktorer som damm och fukt och förhindra skador under hantering, lagring och transport. Att förstå de olika typerna av spolinpackningsmaskiner som finns tillgängliga är avgörande för att välja rätt lösning för specifika driftsbehov.
Spolinpackningsmaskiner delas vanligtvis in i två huvudkategorier baserat på spolens orientering under inplastning:
- Vertikala spolmaskiner: Designad för spolar placerade med ögat (mitthålet) mot väggen (vertikal axel). Lastning kan ske manuellt för mindre spolar eller via kran för tyngre.
- Horisontella spolmaskiner: Avsedd för spolar som ligger platt med ögat mot himlen (horisontell axel). Dessa maskiner använder vanligtvis sträckfilm för att linda spolen säkert.
Den här guiden utforskar olika typer av spolomslagsmaskiner och beskriver deras komponenter och driftsprocesser.
1. Halvautomatisk vertikal spolomslagsmaskin
Denna typ av maskin lindar spolar placerade vertikalt (öga-till-vägg).
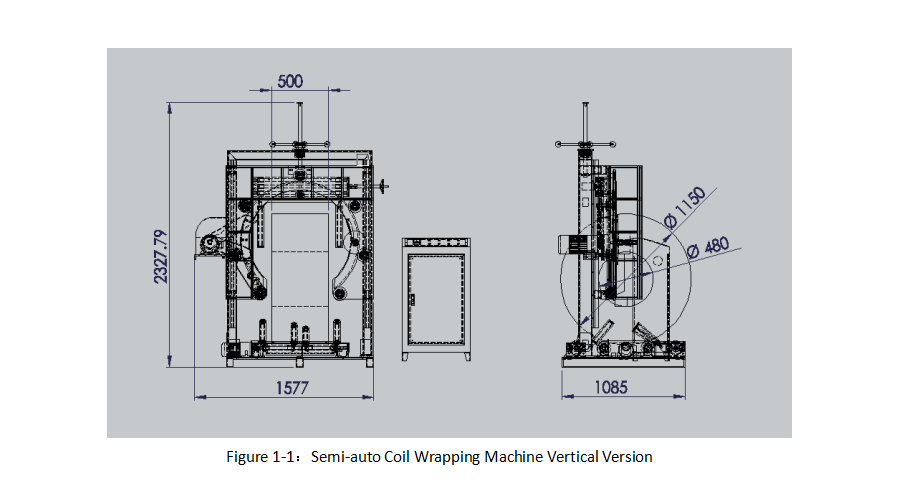
Bild 1-1: Halvautomatisk vertikal lindningsmaskin
1.1 Nyckelkomponenter:
- (1) Ram: Maskinens huvudsakliga strukturella bas.
- (2) Drivna hjul: Cirkulärt anordnade hjul som roterar lindningsringen.
- (3) Coiling Ring: En roterande ring med en justerbar öppning för spolen att passera genom; bär omslagsmaterialet.
- (4) Stödhjul: Sidohjul ger stabilitet till lindningsringen.
- (5, 6, 7) Spår och utsprång: Sammankopplande designfunktioner säkerställer mjuk rotation mellan drivna hjul och lindningsringen.
- (8, 9) Motorer: Driv de drivna hjulen (ringrotation) och ringens höjdjusteringssystem.
- (10) Stödring: En stationär ring som styr de drivna hjulen.
- (11) Stödpelare: Vertikal stolpe som håller den andra motorn och stödjer strukturen.
- (12) Huvudstång & (13) Drivstång: Anslut till motorn för vertikal rörelse (höjdjustering) av lindningsringen.
- (14) Klämma: Säkrar stödringen, möjliggör justeringar.
- (15, 16, 17) Supportkolumner: Vertikala stöd som håller spolen på plats.
- (18) Rullar: Placerad mellan stödpelare för att stabilisera spolen under omlindning.
1.2 Funktionsprincip:
1.2.1 Grundläggande struktur:
Maskinen har en robust ram som stöder cirkulärt anordnade drivna hjul. Spolringen vilar på dessa hjul. Stålspolen passerar genom den justerbara öppningen i ringen, som roterar för att applicera omslagsmaterialet.
1.2.2 Stöd och rörelse:
Spårade stödhjul säkrar ringen under drift. En motor driver de drivna hjulen och roterar ringen med en justerbar hastighet. De sammankopplade spåren och utsprången säkerställer jämn, stabil rotation när ringen matar ut packningsmaterial genom spolens öga. Friktionen mellan hjulen och ringen kan justeras genom att ompositionera hjulen.
1.2.3 Höjdjustering:
En lyftmekanism, styrd av en andra motor via ett växelsystem kopplat till huvud- och drivstängerna, justerar lindningsringens höjd. Detta rymmer spolar med olika ytterdiametrar (OD), vilket säkerställer att lindningsprocessen är centrerad och exakt.
1.2.4 Spolestöd:
Spolen vilar på en bas med en toppstödrulle och två basstödrullar. Dessa rullar ger stabilitet och håller spolen stadigt under lindningscykeln.
1.2.5 Effektiv inpackning:
Denna design säkerställer att spolarna lindas tätt och effektivt, vilket ger skydd mot miljöfaktorer och hanteringspåfrestningar.
2. Halvautomatisk horisontell lindningsmaskin
Denna maskin lindar spolar placerade horisontellt (öga mot himmel).

Bild 2-1: Halvautomatisk horisontell lindningsmaskin
Maskinen håller spolen säkert mellan motordrivna rullar och tryckrullar. De drivna rullarna roterar spolen medan en öppen roterande ring applicerar omslagsmaterialet (som sträckfilm eller tejp). Denna inställning förhindrar deformation eller instabilitet under lindning, vilket säkerställer en jämn, tät förpackning.
2.1 Nyckelkomponenter:
- (1) Ram: Maskinens huvudsakliga struktur.
- (2) Öppna roterande ring: Monteras på ramen, roterar för att applicera omslagsmaterial.
- (3) Materialhållare: Fäst på den roterande ringen, håller omslagsmaterialrullen.
- (4-6) Stödhjul: Styr den roterande ringen.
- (7) Motordrivna rullar: Placerad på vardera sidan av ringen, rotera spolen; ansluten till en drivmekanism.
- (8) Tryckrullar: Placerad ovanför motordrivna rullar, rörlig (via cylindrar) för att trycka ner och stabilisera spolen.
- (9) Cylinder: Aktiverar tryckrullarna.
- (10) Motor: Driver spolrotationen (drivna rullarna) och ringrotationen.
2.2 Systemdetaljer:
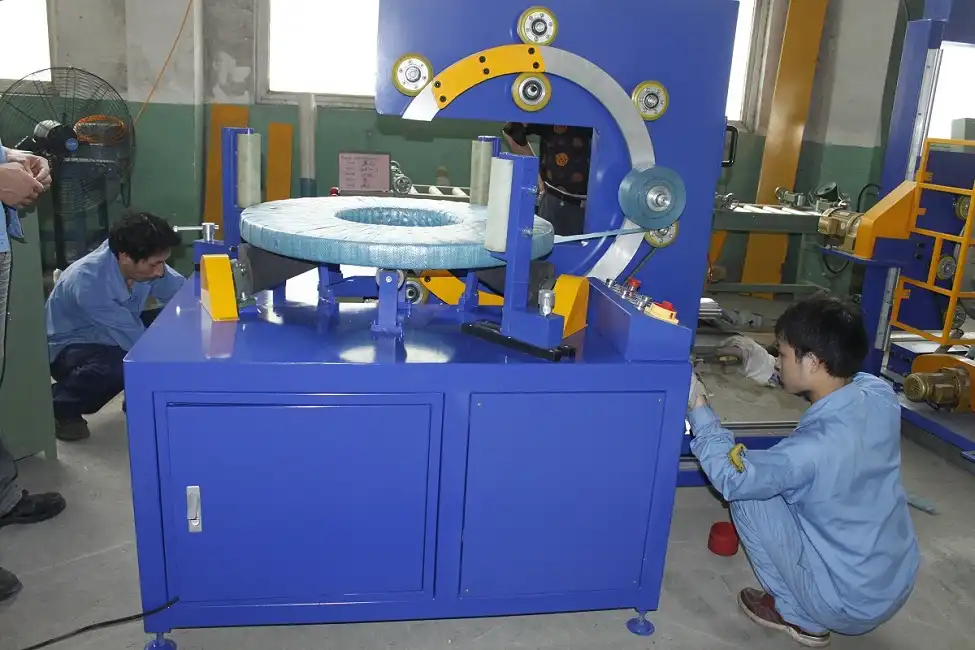
- Drivmekanismen inkluderar typiskt en motor monterad på ramen, som driver rullarna via en kuggrem.
- Tryckrullar är anslutna till ramen via cylindrar, vilket möjliggör justerbart tryck.
- En PLC (Programmable Logic Controller) styr ofta motorerna och cylindrarna för exakta, automatiserade driftsekvenser.
2.3 Omslagsprocess:
- Spolen (eller liknande runt föremål som ett däck) placeras på de motordrivna rullarna.
- Cylindrar sänker tryckrullarna för att klämma fast föremålet säkert.
- PLC:n säkerställer lämpligt klämtryck.
- Omslagsmaterial är fäst vid föremålet.
- Den öppna roterande ringen snurrar och applicerar materialet, medan de drivna rullarna samtidigt roterar spolen.
- Denna koordinerade rörelse resulterar i en jämn, tät lindning runt hela spolens yta.
Denna design säkerställer effektiv inpackning med konsekvent spänning, vilket förhindrar produktrörelser eller skador under processen.
3. Vertikal spolomslag med vagn
Detta automatiserade vertikala omslag använder ett vagnsystem för lastning och lossning, idealiskt för tunga metallspolar som stål, tråd och koppar. Vagnen flyttar spolen in i och ut ur lindningsstationen och separerar lastområdet från lindningszonen.
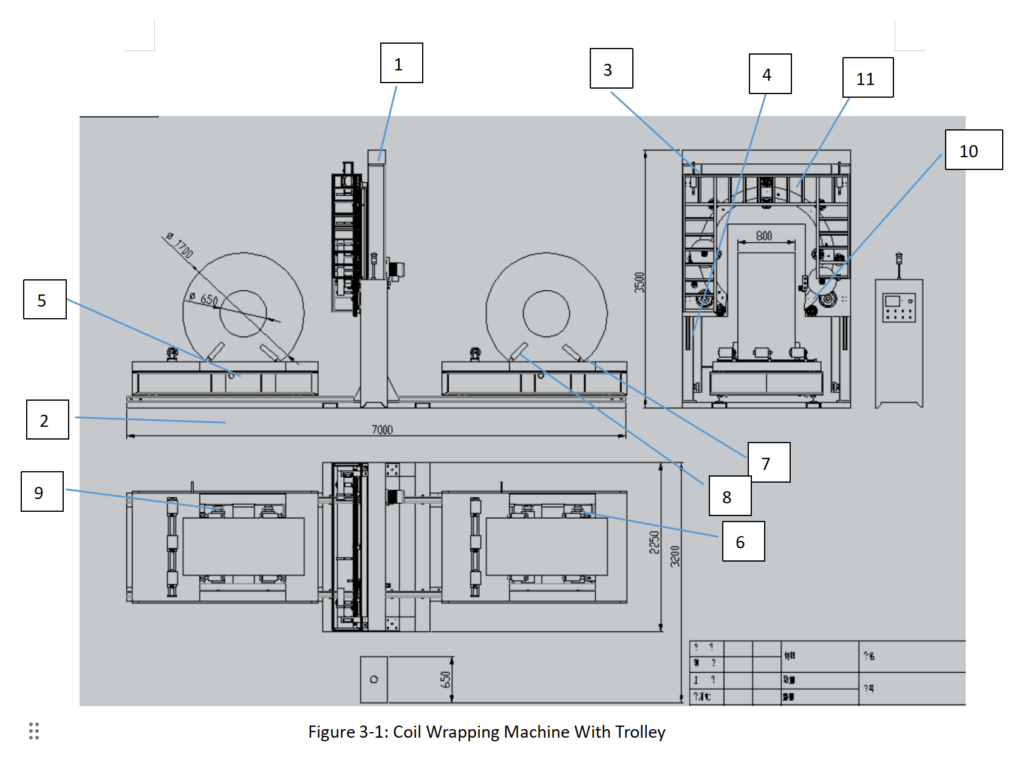
Bild 3-1: Vertikal lindningsmaskin med vagn
3.1 Nyckelkomponenter:
- (1) Gantry ram: Den huvudsakliga overheadstrukturen.
- (2) Rörliga skenor: Styr vagnen vid basen.
- (3) Inpackningsenhet: Ringmekanismen som applicerar omslagsmaterial, monterad på lyftsystemet.
- (4) Lyftanordning: Flyttar lindningsanordningen vertikalt för att matcha spolens mitthöjd.
- (5) Vagnvagn: Rör sig längs rälsen (driven av motor/växel), transporterar spolar; utrustad med positionssensorer.
- (6) Vagnens drivsystem: Styr vagnens rörelse.
- (7) stödrulle och (8) stödrulle: Placerad på vagnen, stödja och rotera spolen under lindning (ofta driven).
- (9) Power Wheel: Motordrivet hjul under vagnen för rörelse längs räls.
- (10) Ringdrivande hjul: Överför kraft (från en motor) för att rotera omslagsringen.
- (11) Sköld: Säkerhetsskydd runt ringen och materialbanan.
- (12) Sidorullar: Placerad på vagnen för att säkra spolen i sidled.
3.2 Implementeringsdetaljer:
Den robusta portalramen stödjer lyftanordningen, som använder kedjor/kedjehjul som drivs av en motor för att justera lindningsanordningens höjd exakt till spolens mitt.
Vagnvagnen rör sig längs skenor via sitt drivsystem. Stödande rullar på vagnen, som var och en kan drivas av sin egen motor, roterar spolen. Sidorullar förhindrar sidoförskjutning och kan justeras för olika spolbredder.
3.3 Omslagsprocess:
- Belastning: En spole (A) lastas med kran på de stödjande rullarna på vagnen (medan den är utanför inslagningsstationen). Ringen justerar höjden och rullarnas position för att hålla spolen.
- Omslagsspole A: Vagnen flyttar spolen A in i lindningsstationen. De stödjande rullarna roterar spolen medan omslagsanordningen applicerar materialet.
- Automatisk skärning: Maskinen mäter och skär automatiskt omslagsmaterialet baserat på förinställda parametrar (spolstorlek) i Human-Machine Interface (HMI).
- Laddningsspole B: Medan spole A lindas kan nästa spole (B) laddas på de väntande stödrullarna i den andra änden av vagnen eller en sekundär lastningsposition.
- Kontinuerlig drift: När spolen A är inlindad, flyttar vagnen den ut och flyttar samtidigt spolen B till lindningspositionen. En tredje spole kan sedan laddas. Detta möjliggör ett kontinuerligt, högeffektivt automatiserat arbetsflöde.
Hela systemet hanteras vanligtvis av ett automatiserat styrsystem som använder PLC:er och fotoelektriska sensorer för exakt positionering av spolen och sömlös drift, vilket minimerar manuella ingrepp.
4. Automatisk horisontell Stretch Wrapper
Denna typ av maskin fokuserar på att automatisera filmmatningen och skärprocessen för inlindning av horisontella spolar, speciellt lämpad för integration i produktionslinjer.

Bild 4-1: Automatiskt horisontellt stretchomslag med filmmatning/klippsystem
Detta system effektiviserar inpackningen genom att eliminera manuell filmhantering, öka produktionshastigheten och säkerställa konsekvent omslagskvalitet, avgörande för industriella tillämpningar med stora volymer.
4.1 Nyckelkomponenter (Figur 4-1):
- (1) Huvudkort: Basstruktur för montering av komponenter.
- (2) Styrhjulsenhet: Styr omslagsmaterialets väg.
- (3) Automatisk skärmekanism: Skär filmen/tejpen efter omlindning.
- (4) Automatisk bandmatningsarm: Roterar för att mata in materialet i ringen.
- (5) Öppna roterande ring: Applicerar omslagsmaterialet runt spolen.
- (6) Materialmatningsenhet: Håller och matar ut omslagsmaterialrullen.
- (7) Transporthjul: Hjälpa materialrörelser runt ringen.
- (8) Roterande drivenhet: Styr rotationen av ringen.
- (9-15) Tillhörande mekaniska delar: Vevstakar, lager, hylsor, block som möjliggör rörelse och funktion.
4.2 Systemkonfiguration:
Materialmatningsenheten levererar omslagstejp/film, styrd genom styrhjulsenheten mot den öppna roterande ringen. Den automatiska skärmekanismen är vanligtvis under huvudkortet, medan den automatiska matningsarmen är placerad ovanför, utformad för att rotera och positionera materialet korrekt för att starta lindningscykeln.
4.3 Omslagsprocess (automatisk matning/klippning):

Figur 4-2: Illustration av lindningsprocess
- Produkten (spolen) förflyttas till lindningsläge (t.ex. via transportör eller roterande stöd). Omslagsmaterial hålls av den automatiska skärmekanismen.
- Systemet startar: den automatiska matningsarmen roterar (driven av cylinder/vevstake) och styr materialänden in i det öppna roterande ringområdet.
- Den roterande ringen börjar svänga långsamt (driven av friktionshjul). När det passerar genom spolens öga börjar materialet lindas runt transporthjulen.
- Ringen fortsätter att rotera och drar materialet runt produkten. Matningsarmen rör sig något bort.
- När några lager har applicerats frigör en klämmekanism materialänden från matningsarmen.
- Ringen ökar hastigheten för huvudomslagscykeln. När den erforderliga mängden material appliceras stannar ringen. Den automatiska matningsarmen återgår till sitt startläge, klämmekanismen återställs för att hålla materialänden och skärmekanismen skär materialet. Den lindade spolen är sedan redo att flyttas ut.
4.4 Nyckelfunktioner och fördelar:
- Automatiserad materialhantering: Automatisk matning och skärning eliminerar manuella steg.
- Effektivitet: Minskar cykeltider och arbetskraftskrav.
- Konsistens: Säkerställer enhetlig omslagskvalitet och materialanvändning.
- Säkerhet: Minimerar förarens interaktion med rörliga delar.
- Önskad installation: Använder ofta pneumatiska saxar för skärning och exakt styrda ställdon (cylindrar, motorer) för matararmens rörelse.
Detta automatiserade system är idealiskt för att integrera spolomslag i kontinuerliga produktionslinjer, vilket ökar genomströmningen och säkerheten.
5. Master Coil Wrapper
Master coil wrappers är kraftiga maskiner designade för att förpacka mycket stora och tunga coils, som de som finns i metallservicecenter och kvarnar.
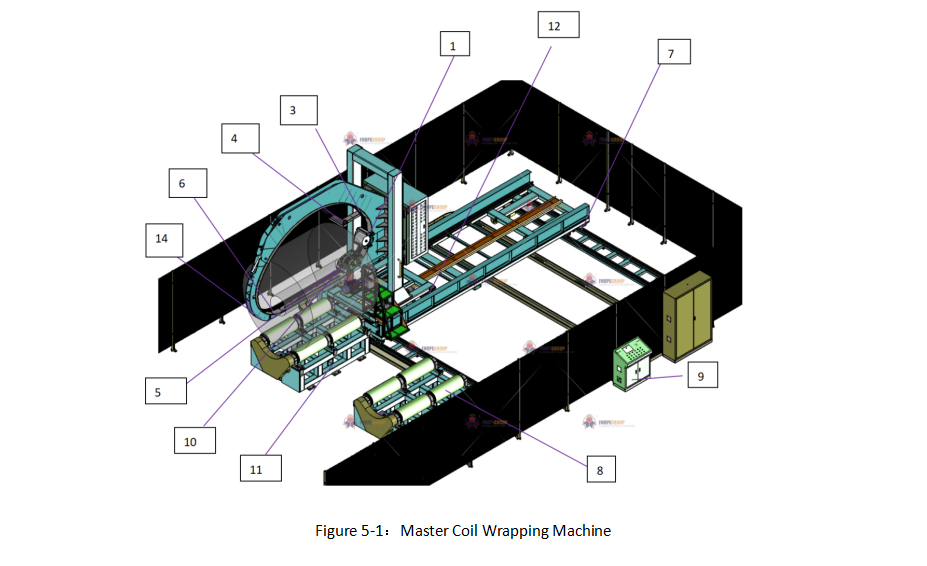
Bild 5-1: Förpackningsmaskin för masterspol
5.1 Komponentöversikt:
- (1) Tejpautomater: En eller flera enheter som applicerar omslagsmaterial.
- (2) Flexibel orbital: Ett spår (ofta kedja eller bälte) som leder tejpdispensrarna runt spolen.
- (3) Ram/båge: Huvudstrukturen som omfattar omslagsområdet.
- (4) Materialhållare: Stöder rullarna med omslagsmaterial.
- (5) Dragenhet: Driver den flexibla orbitalen (ofta placerad utanför bågen för tillgänglighet).
- (6) Brosektion: Del av ramen/bågen som öppnar för spollastning/avlastning.
- (7) Mobil supportvagn/vagn (12): Transporterar spolen in i/ut ur lindningsstationen längs spår.
- (8) Stödrullar: Placerad på vagnen, rotera spolen under lindningen.
- (9) Kontrollsystem: Koordinerar alla maskinrörelser och parametrar.
- (10) Servon: Motorer ger exakt kontroll över rörelser.
- (11) Plattform: Den roterande basen på vagnen som stödjer spolen.
- (13) Positionssensorer: Upptäck spolens/vagnens plats för automatisering.
- (14) Låsmekanism: Säkrar den flexibla orbitalen/bryggan under drift.
- (15) Kedja eller bälte: Elementet som består av den flexibla orbitalen.
5.2 Detaljerad drift och design:
Masterspolomslagare använder tejpdispensrar monterade på en vagn som färdas längs en flexibel orbital (kedja eller bälte) styrd av maskinens ram/båge. Detta orbitalsystem virar materialet tätt runt den stora spolen. Lågfriktionsdesign för orbitalen säkerställer mjuk rörelse och tillförlitlighet.
5.3 Bro och lastningssystem:
En nyckelfunktion är den öppningsbara bryggdelen av ramen/bågen, vilket gör att stora spolar kan laddas/avlastas effektivt. Denna bro kan öppnas hydrauliskt, pneumatiskt eller elektriskt, ofta indragande för att ge fri åtkomst. Efter lastning/lossning stängs bron och den flexibla omloppsbanan kopplas in automatiskt igen.
Spolar transporteras vanligtvis av en mobil stödvagn (vagn) som rör sig på räls. Spolen vilar på drivna stödrullar på vagnen, som roterar den under lindningen för att säkerställa jämn materialapplicering.
5.4 Kontroll och synkronisering:
Ett sofistikerat styrsystem (ofta PLC-baserat med ett HMI) synkroniserar omloppshastigheten, spolens rotationshastighet, vagnens rörelse och bryggdrift. Operatörer kan ställa in parametrar för lindningsöverlappning, spänning och cykelsteg. Servon och sensorer säkerställer exakt positionering och låsning av komponenter som bron och orbital före och under omlindning.
5.5 Mångsidighet och tillämpning:
Även om principen främst används för stora metallspolar, kan principen tillämpas på andra stora, tunga cylindriska eller toroidformade produkter. Den synkroniserade rotationen av spolen och rörelsen av omslagshuvudet säkerställer ett konsekvent, något överlappande omslag för fullt skydd. Själva lindningsstationen kan vara monterad på en vagn för exakt inriktning.
5.6 Förbättrad automatisering:
Positionssensorer på vagnen spårar spolens placering, vilket möjliggör automatiskt stopp vid lastnings-, lindnings- och lossningspunkter. Låsmekanismer säkerställer att den flexibla orbitalen och bron är säkert fastsatta under höghastighetslindningsprocessen, vilket förbättrar säkerheten och driftsintegriteten.
Slutsats
Inlindningsmaskiner är avgörande för att skydda värdefulla lindade produkter inom olika industrier. Från halvautomatiska vertikala och horisontella enheter som lämpar sig för olika spolstorlekar och vikter till helautomatiska system med vagnlastning och automatisk filmhantering erbjuder tekniken betydande fördelar i effektivitet, produktskydd och arbetsbesparingar. Master coil inpackningar tillgodoser specifikt kraven för att hantera mycket stora, tunga coils i industriella miljöer. Genom att förstå de specifika egenskaperna, komponenterna och driftsprinciperna för varje typ kan företag välja den optimala spolförpackningslösningen för att möta deras produktionskrav och säkerställa produktintegritet genom hela leveranskedjan.