Analýza aplikácie PE fólie v systémoch vertikálneho balenia cievok
1. Úvod do vertikálneho balenia cievok PE fóliou
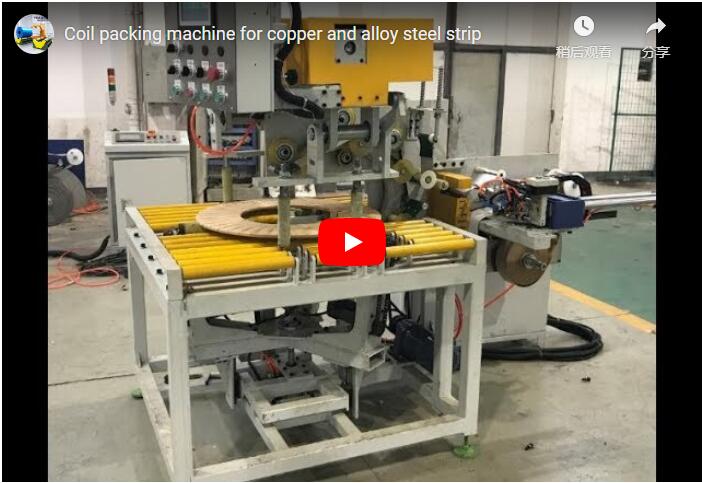
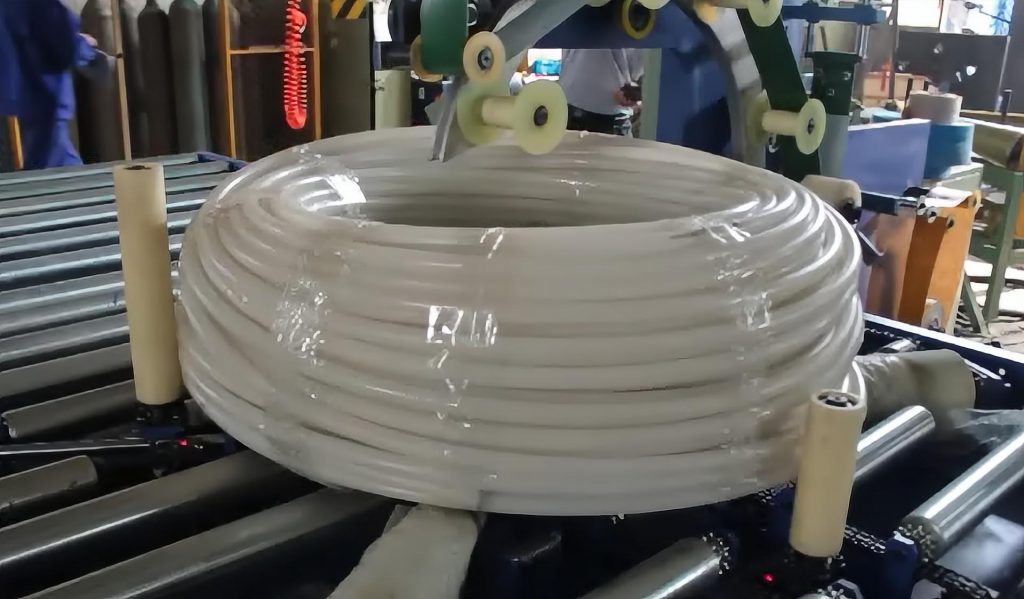
Tento článok skúma použitie polyetylénovej (PE) fólie vo vertikálnych baliacich strojoch so zameraním na systémy určené pre obalové materiály, ako sú oceľové, medené a drôtené zvitky. Ponoríme sa do prevádzkových parametrov, technických špecifikácií a praktických úvah na implementáciu tejto metódy balenia v priemyselnom prostredí. Vyššie uvedené video ukazuje typický prevádzkový cyklus.
2. Prevádzkové výzvy pri ručnom balení zvitkov
Tradičné metódy manuálneho balenia kovových zvitkov predstavujú niekoľko prevádzkových prekážok:
- Nízka priepustnosť: Ručné balenie je vo svojej podstate časovo náročné, čo obmedzuje celkovú rýchlosť balenia a produkciu.
- Pracovná závislosť: Tento proces si často vyžaduje viacero kvalifikovaných operátorov, čím sa zvyšujú náklady na pracovnú silu a spolieha sa na špecifický personál.
- Nekonzistentná kvalita obalu: Manuálne dosiahnutie rovnomerného napätia a prekrytia je ťažké, čo môže ohroziť integritu a ochranu obalu.
- Využitie podlahovej plochy: Manuálne stanice zvyčajne vyžadujú značnú operačnú stopu na umiestnenie, balenie a dočasné skladovanie.
- Obavy o bezpečnosť: Ručná manipulácia, zdvíhanie a otáčanie ťažkých cievok predstavuje riziko úrazov a nehôd pohybového aparátu. Dôslednosť si vyžaduje ostražitosť a faktorom zostáva aj možnosť ľudskej chyby.
Riešenie týchto bodov je kľúčové pre zlepšenie efektívnosti a bezpečnosti pri manipulácii so zvitkami.
3. Konfigurácia a špecifikácie poloautomatického obalu cievky
Poloautomatické vertikálne systémy ovíjania zvitkov pomocou PE fólie ponúkajú konfigurovateľné riešenie prispôsobiteľné rôznym prevádzkovým potrebám. Medzi kľúčové prispôsobiteľné parametre často patria:
- Vnútorný priemer cievky (ID): Typicky nastaviteľné v rozsahu, napr. 500 mm až 900 mm.
- Vonkajší priemer cievky (OD): Pojme rôzne veľkosti, napr. 800 mm až 1500 mm.
- Výška/šírka cievky: Zvláda rôzne šírky cievok, napr. štandardne do 800 mm, s voliteľnými možnosťami.
- Nosnosť cievky: Navrhnuté pre špecifické rozsahy zaťaženia, bežne do 10 metrických ton, aj keď sú možné vyššie kapacity na základe konštrukcie stroja.
- Obalový materiál: Primárne navrhnutý pre PE stretch fóliu, ale môže byť kompatibilný s inými materiálmi, ako je VCI (Volatile Corrosion Inhibitor) fólia alebo tkané materiály. Poraďte sa údaje o materiálovej kompatibilite pre konkrétne typy filmov.
- Riadiaci systém: Typicky využíva programovateľný logický ovládač (PLC) na riadenie cyklov balenia, napätia a prekrývania. Medzi bežné značky patria Siemens, Allen-Bradley, či Mitsubishi.
- Rozhranie človek-stroj (HMI): Často dotykový panel umožňujúci úpravu parametrov, ukladanie receptov a diagnostickú spätnú väzbu. Viacjazyčná podpora je bežná.
Pre efektívnu implementáciu je nevyhnutná starostlivá špecifikácia na základe rozsahu spracovaných cievok.
4. Prevádzkové vlastnosti a výkonové charakteristiky
Moderné poloautomatické ovíjačky cievok poskytujú niekoľko kľúčových prevádzkových možností:
- Rýchlosť balenia: Schopný spracovať značný počet zvitkov za hodinu (napr. typických 20-30 cyklov, v závislosti od veľkosti zvitku a konfigurácie balenia), čo výrazne prevyšuje manuálne rýchlosti.
- Riadená aplikácia filmu: Nastaviteľné napätie fólie a rýchlosť posuvu zaisťujú konzistentné roztiahnutie a prekrytie, optimalizujú využitie materiálu a bezpečnosť balenia. Systémy podávania fólie často disponujú schopnosťou predbežného natiahnutia (napr. až 250-300 %) na maximalizáciu výťažnosti fólie.
- Úroveň automatizácie: Poloautomatické systémy vyžadujú zásah operátora na nakladanie/vykladanie a spustenie cyklu, ale samotný proces balenia je automatizovaný. Pre potreby vyššej priepustnosti sú k dispozícii plne automatické linky s integrovanými dopravníkmi.
- Bezpečnostná integrácia: Stroje sú zvyčajne vybavené bezpečnostnými prvkami, ako sú tlačidlá núdzového zastavenia, bezpečnostné blokovanie na prístupových dverách, ochrana motorov proti preťaženiu a potenciálne svetelné závesy alebo bezpečnostné skenery v závislosti od konfigurácie a miestnych predpisov (napr. Bezpečnostné normy ISO 13849).
- Prevádzkový hluk: Navrhnuté tak, aby fungovali v rámci prijateľných limitov priemyselného hluku, zvyčajne pod 75 dB počas baliaceho cyklu.
- Jednotná povrchová úprava: Poskytuje konzistentný, profesionálny vzhľad, zlepšuje prezentáciu produktu a chráni pred environmentálnymi faktormi, ako je prach a vlhkosť.
5. Úvahy o implementácii a údržbe
Pri integrácii systému na balenie cievok zvážte:
- Manipulácia s materiálom: Ako sa budú cievky nakladať a vykladať zo stroja (napr. vysokozdvižný vozík, C-hák, podvozok, dopravník).
- Výber filmu: Výber vhodnej hrúbky PE fólie, šírky a vlastností (napr. priľnavosť, odolnosť proti prepichnutiu, UV stabilita) pre konkrétnu aplikáciu.
- Školenie operátora: Zabezpečiť, aby personál vedel ovládať HMI, nastavovať parametre, vykonávať výmenu kotúčov fólie a rozumieť bezpečnostným postupom.
- Preventívna údržba: Pravidelná kontrola a údržba valčekov, motorov, remeňov a elektrických komponentov je kľúčová pre spoľahlivú dlhodobú prevádzku. Odporúča sa dodržiavať plán údržby odporúčaný výrobcom.
baliaci stroj na cievky fhope 6. Často kladené otázky (FAQ)
1. Ako prispôsobiteľný je stroj rôznym rozmerom cievky počas výroby?
- Väčšina strojov umožňuje rýchle nastavenie cez HMI pre rôzne predprogramované recepty alebo manuálne zmeny parametrov, aby sa prispôsobili meniacemu sa vnútornému priemeru, vonkajšiemu priemeru a šírke cievky v rámci špecifikovaného rozsahu stroja. Významné zmeny môžu vyžadovať menšie mechanické úpravy.
2. Aké základné bezpečnostné mechanizmy sú zvyčajne zabudované?
- Medzi štandardné bezpečnostné prvky patria viaceré tlačidlá núdzového zastavenia, ochrana motora proti preťaženiu, strážené pohyblivé časti a často mechanizmus tepelného prerušenia pre jednotku na uzatváranie/rezanie fólie (ak je vo výbave). Pokročilé možnosti môžu zahŕňať bezpečnostné blokovanie a zariadenia na snímanie prítomnosti.
3. Ako sa dosiahne konzistentné napätie filmu pri rôznych veľkostiach cievok?
- PLC riadi vozík fólie a rýchlosť otáčania, často pomocou spätnoväzobných slučiek (napr. snímače zaťaženia alebo monitorovanie prúdu motora) na dynamické nastavenie odvíjania fólie a udržiavanie prednastavenej úrovne napätia bez ohľadu na meniaci sa priemer cievky počas balenia.
4. Aké sú typické požiadavky na výkon a sieť?
- Požiadavky sa líšia podľa modelu, ale často zahŕňajú 3-fázové napájanie (napr. 480 V/60 Hz alebo 380 V/50 Hz) a potenciálne stlačený vzduch pre určité funkcie, ako je rezanie fólie alebo upínanie. Presné potreby skontrolujte špecifikácie výrobcu.
Pre podrobné technické špecifikácie prispôsobené špecifickým rozmerom cievok a požiadavkám na priepustnosť sa odporúča konzultácia s výrobcami zariadení.