Súhrn: Táto príručka popisuje prevádzkový pracovný postup pre stroje na utesňovanie a zmršťovanie dverí/panelov používané v systémoch balenia stavebných materiálov. Zahŕňa základné funkcie strojov, podrobné postupy nastavenia a kritické kontrolné protokoly, aby sa zabránilo poškodeniu počas prepravy. Správna implementácia znižuje plytvanie materiálom a urýchľuje odchádzajúcu logistiku a zároveň zachováva integritu produktu počas prepravy.
🛠️ Rozsah pôsobnosti
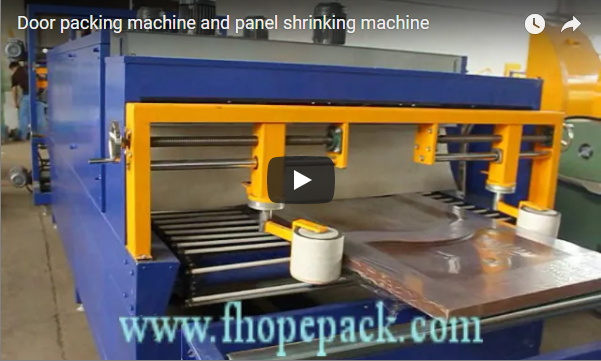
Špecializované stroje na uzatváranie dverí a panelov využívajú kontrolovanú zmršťovaciu fóliu na vytvorenie odolného obalu pripraveného na prepravu, ktorý chráni veľké stavebné komponenty pred poškodením pri preprave, výrazne znižuje náklady na manuálnu prácu a zaisťuje konzistentnú ochranu povrchu počas štandardných prepravných operácií zo skladu na miesto.
Kupujúci si často vyberajú štandardné stretch baličky namiesto špecializovaných strojov na uzatváranie a zmršťovanie dverí/panelov. Táto chyba pri obstarávaní nezodpovedá rozmerom plochých panelov. Horizontálna orbitálna balička dobre manipuluje s paletizovaným tovarom. Bez vlastného upínania nedokáže bezpečne zabaliť voľné stavebné panely. Pozrite si našu horizontálnu stretch baličku E1400 pre aplikácie zamerané na palety alebo preskúmajte špecializovaný stroj na balenie panelov navrhnutý špeciálne pre ploché komponenty.
Zariadenie vykonáva dve postupné operácie na zabezpečenie obalových materiálov. Po prvé, uzatvárací mechanizmus dávkuje a uzatvára polyolefínovú (POF) alebo polyetylénovú (PE) fóliu okolo cieľového predmetu. Po druhé, vyhrievaný tunel cirkuluje riadený prúd vzduchu, aby sa fólia pevne zmrštila k povrchu.
Kľúčový bod: Zváračky v tvare L používajú vyhrievanú lištu v tvare L na súčasné uzavretie dvoch okrajov fólie pri stredných rýchlostiach. Bočné zváračky používajú zváracie kolesá s kontinuálnym pohybom pre vyššiu priepustnosť na dlhších stavebných paneloch.
Fáza zmršťovania závisí od presného tepelného manažmentu. Operátori musia nastaviť parametre tunela na základe hrúbky fólie a okolitej teploty. Vykurovacie prvky tunela zvyčajne pracujú v štandardnom okne POF/PE fólie s teplotou približne 100 °C až 160 °C, hoci presné tepelné nastavenia je potrebné overiť podľa údajových listov konkrétnych dodávateľov, a nie spoliehať sa na pevné hodnoty.
Tento automatizovaný baliaci systém priamo ovplyvňuje obchodné výsledky tým, že eliminuje manuálnu baliacu prácu. Dôsledná aplikácia zmršťovania znižuje počet vrátených produktov spôsobených škrabancami počas prepravy. Niektorí výrobcovia hlásia až 30 % zníženie poškodenia pri preprave pri prechode z manuálneho balenia na špeciálnu technológiu uzatvárania, hoci výsledky sa líšia v závislosti od podmienok v prevádzke a manipulačných postupov.
🏗️ Telo kontrolného zoznamu
Tento štruktúrovaný kontrolný zoznam prevádzky prevedie operátorov každým kritickým krokom od počiatočného naloženia fólie až po konečnú tepelnú kalibráciu, čím zabezpečí konzistentnú kvalitu ochranného balenia a zároveň aktívne minimalizuje plytvanie materiálom a predchádza nákladným oneskoreniam výroby počas denných pracovných postupov.
-
[ ] Pred spustením overte, či priemer kotúča fólie zodpovedá špecifikáciám hriadeľa dávkovača. Cievky s fóliou majú zvyčajne vonkajší priemer 10 až 14 cm so štandardnými veľkosťami jadra, hoci presné rozmery závisia od produktového radu vášho dodávateľa.
-
[ ] Na vodiace valčeky nasaďte polyolefínovú alebo polyetylénovú zmršťovaciu fóliu a prevlečte ju cez napínacie ramená. Nastavte trecie brzdy, kým sa fólia nebude posúvať hladko bez pokrčenia alebo nadmerného odporu.
-
[ ] Pred spustením cyklu umiestnite každý komponent dverí alebo rám okna na stredovú čiaru dopravného pásu. Zarovnajte ploché povrchy rovnobežne so zváracou lištou, aby ste zabezpečili rovnomerné rozloženie fólie po všetkých okrajoch.
-
[ ] Aktivujte automatický baliaci systém a monitorujte počiatočné vytvorenie zvaru. Čepeľ priečneho zvaru musí čisto prerezať dvojvrstvovú fóliu bez zanechania zubatých okrajov alebo neúplných uzáverov pozdĺž línie švu.
-
[ ] Veďte uzavretý výrobok cez zmršťovací tunel a zároveň sledujte prúdenie vzduchu. Rýchlosti dopravníka sa pre štandardné stavebné panely vo všeobecnosti pohybujú od 1.5 do 3 metrov za minútu, čo si vyžaduje úpravu na základe hrúbky fólie a rozmerov výrobku za podmienok nepretržitej výroby.
Upozornenie: Obsluha nesmie nikdy prekročiť odporúčaný limit rýchlosti dopravníka počas špičkových tepelných cyklov. Nadmerná rýchlosť spôsobuje pokrčenie fólie a slabé tesnenia, ktoré ohrozujú integritu ochranného balenia.
Kľúčový bod: Tento postupný postup štandardizuje denné pracovné postupy pre všeobecné priemyselné tímy. Dôsledné vykonávanie znižuje mieru nepodarkov a zabraňuje nákladným opravám pri odchádzajúcich zásielkach. Zariadenia, ktoré dodržiavajú štandardizované kalibračné postupy, často vykazujú vysokú mieru počiatočnej úspešnosti, hoci presné výťažnosti závisia od zaškolenia operátorov a podmienok prostredia.
📈 Kritériá úspešnosti/neúspechu
Jasné kritériá pre úspešné a neúspešné testovanie umožňujú výrobným tímom rýchlo posúdiť priľnavosť fólie, tepelnú konzistenciu a integritu tesnenia, čím sa zabezpečí, že každý zabalený stavebný komponent spĺňa štandardné požiadavky na trvanlivosť počas prepravy predtým, ako opustí zariadenie na regionálnu distribúciu.
| Parameter kontroly | Prahová hodnota / formát špecifikácie | Podmienka / Kontext |
|---|---|---|
| Priľnavosť filmu | Film udržiava stály kontakt na hranách a rohoch | Po 24-hodinovom skladovaní za typických skladovacích podmienok |
| Pevnosť tesnenia | Tesniaca línia vydrží minimálny odpor v ťahu overené zariadením na skúšku ťahom | Merané pomocou štandardných meradiel, hoci presné prahové hodnoty závisia od hrúbky filmu a špecifikácií dodávateľa |
| Tepelný výkon tunela | Teploty sa pohybujú v prevádzkovom rozmedzí od 100 °C do 160 °C pre POF/PE fólie | Overené kalibrovanými termočlánkovými senzormi počas aktívneho cyklovania s nastaveniami upravenými podľa pokynov výrobcu |
Operátori musia skontrolovať zabalený výrobok ihneď po výstupe. Platný preukaz vyžaduje tesný kontakt fólie na všetkých rovných povrchoch bez viditeľných vrások alebo voľných vreciek. Spoj musí vykazovať úplné spojenie bez medzier presahujúcich štandardné tolerančné limity po celej dĺžke.
Kľúčový bod: Zamietnite akúkoľvek jednotku, ktorá počas vizuálnej kontroly vykazuje pľuzgiere na fólii alebo čiastočné zmrštenie. Tieto chyby naznačujú nesprávne nastavenie teploty alebo nezodpovedajúce špecifikácie hrúbky fólie.
Na základe typických priemyselných štandardov dosahujú automatizované baliace linky vo všeobecnosti vysokú mieru počiatočnej úspešnosti, keď operátori dodržiavajú kalibrované tepelné profily za štandardných atmosférických podmienok. Vedenie by malo naplánovať týždenné kalibračné kontroly, aby sa udržali konzistentné metriky kvality počas všetkých zmien, pričom by malo brať do úvahy, že presný výkon sa líši v závislosti od nastavenia zariadenia a špecifikácií materiálu.
🛡️ Často zabudnuté položky
Prehliadnutie základných požiadaviek na elektrickú kompatibilitu a potrebných priestorových rezerv počas počiatočnej fázy plánovania často vedie k neočakávaným úpravám zariadení, zvyšuje celkové náklady na projekt a oneskoruje harmonogramy úplného spustenia výroby novo inštalovaných baliacich systémov.
-
[ ] Pred dodaním zariadenia overte, či požiadavky na fázové napätie zodpovedajú distribučnej sieti vášho zariadenia. Zariadenia zvyčajne vyžadujú štandardné priemyselné konfigurácie napájania, ako napríklad trojfázové napájanie s napätím okolo 200 až 480 voltov pri 50 alebo 60 hertzoch, hoci presné špecifikácie je potrebné overiť u výrobcu zariadenia.
-
[ ] Pred dokončením plánov rozmiestnenia vypočítajte celkovú podlahovú plochu vrátane vstupných a výstupných priestorov dopravníka. Zóny voľného priestoru pre údržbu zvyčajne vyžadujú približne jeden až dva metre voľného priestoru okolo pohyblivých mechanických komponentov pre bezpečné bežné servisné operácie.
-
[ ] Overte stabilitu teploty okolia v dielni, aby ste predišli chybám spôsobeným teplotnými výkyvmi v riadiacom systéme zmršťovacieho tunela. Vnútorná klíma sa za štandardných prevádzkových podmienok pohybuje medzi 15 °C a 26 °C a zvyčajne poskytuje najkonzistentnejšie výsledky zmršťovania.
Upozornenie: Ignorovanie špecifikácií fáz napájania často spôsobuje okamžité vypnutie ističov počas prvých pokusov o spustenie. Pred pripojením výkonných vykurovacích telies k existujúcej infraštruktúre budovy sa vždy poraďte so svojím elektrikárom.
Kľúčový bod: Manažéri zariadení by si mali naplánovať audit miesta pred inštaláciou tri týždne pred príchodom zariadenia. Včasné overenie pripojení k inžinierskym sieťam zabraňuje nákladným oneskoreniam projektu a chráni váš prevádzkový harmonogram. Neplánované modernizácie zariadení môžu zvýšiť počiatočné kapitálové výdavky v závislosti od existujúcej infraštruktúry, a preto je včasné overenie inžinierskych sietí nevyhnutné pre presnosť rozpočtu.
⚙️ Kontrolný zoznam pre rozhodnutie o kúpe
Vyhodnotenie kapacity priepustnosti základných strojov, štandardných vzorcov spotreby fólie a dostupnosti bežnej údržby zabezpečuje, že zvolená technológia balenia spoľahlivo podporuje trvalé denné objemy výroby a zároveň efektívne kontroluje dlhodobé prevádzkové náklady vo všetkých pravidelných skladových zmenách.
-
[ ] Pred konečným výberom zariadenia porovnajte špecifikácie šírky dopravníka s rozmermi najväčších stavebných panelov. Dopravné pásy zvyčajne zvládnu štandardné šírky panelov medzi 700 a 1 200 milimetrami, čo si vyžaduje dostatočný bočný priestor pre bezpečné nakladanie a vykladanie za štandardných podmienok.
-
[ ] Vypočítajte odhady ročnej spotreby fólie na základe denných cieľov produkcie a meraní plochy povrchu produktu. Spotreba štandardnej zmršťovacej rolky sa výrazne líši v závislosti od veľkosti produktu a hrúbky fólie, preto by sa ročné odhady mali vypočítavať s použitím skutočných denných cieľov produkcie, a nie s použitím pevných referenčných hodnôt.
-
[ ] Preskúmajte siete podpory dodávateľov vyhodnotením štandardných trvaní záruk, dostupnosti náhradných dielov pre kritické komponenty zváracích lišt a typických reakčných časov pre technickú pomoc v rámci servisných zmlúv.
Prehľad návratnosti investícií: Kupujúci by si mali od dodávateľov vyžiadať podrobnú prognózu celkových nákladov na vlastníctvo, v ktorej by porovnali predpokladané úspory práce a znížené náklady na vrátenie súvisiace s poškodením s počiatočnou investíciou do zariadenia, aby určili realistické časové harmonogramy návratnosti. Pred podpísaním objednávok si vždy overte hodnotenia kompatibility fólií s technickou dokumentáciou dodávateľa.
Kľúčový bod: Špecialisti na obstarávanie by si mali overiť kompatibilitu fólie s technickou dokumentáciou dodávateľa. Použitie nekompatibilných druhov polyolefínov často ruší záruky výrobcu a urýchľuje degradáciu vykurovacích telies počas špičkových výrobných cyklov.
Tento štruktúrovaný rámec hodnotenia pomáha všeobecným priemyselným odberateľom vyhnúť sa nadmerným výdavkom na nedostatočne výkonné stroje. Správna počiatočná analýza zabraňuje prekročeniu rozpočtu a zabezpečuje spoľahlivý denný výkon počas všetkých skladových zmien.
🛡️ Poznámka k zhode : Toto zariadenie je navrhnuté tak, aby spĺňalo požiadavky ISO a CE. Pred zakúpením si overte konkrétne certifikácie u výrobcu.
🛠️ Často kladené otázky
Otázka: Môže štandardná stretch baliaca jednotka nahradiť špecializovaný stroj na uzatváranie a zmršťovanie dverí/panelov? Odpoveď: Štandardné stroje efektívne manipulujú s paletizovaným tovarom, ale nedokážu zaistiť voľné stavebné panely. Špecializované modely poskytujú presnú kontrolu napnutia fólie na ochranu plochých komponentov.
Otázka: Ako často by mali operátori čistiť vetracie otvory zmršťovacieho tunela? Odpoveď: Údržbárske tímy musia za normálnych výrobných podmienok odstraňovať upchaté vetracie otvory každých 40 až 60 prevádzkových hodín. Pravidelné čistenie zabraňuje chybám spôsobeným tepelnými cyklami a udržiava konzistentný výkon zmršťovania.
Otázka: Má hrúbka fólie priamy vplyv na trvanlivosť okenných rámov počas prepravy? Odpoveď: Hrubšie polyolefínové vrstvy absorbujú väčšie rázové sily počas regionálnej prepravy nákladu. Výber vhodných špecifikácií hrúbky znižuje počet reklamácií poškodenia výrobku a výrazne znižuje náklady na spracovanie vrátenia tovaru.