Zhrnutie Toto video ukazuje automatický stroj na zhutňovanie a páskovanie valcovaného drôtu, ktorý manipuluje s veľkými cievkami oceľového valcovaného drôtu. Zábery zachytávajú celý cyklus: polohovanie cievky, otočenie do horizontálnej polohy, radiálne zhutňovanie, automatické páskovanie a vyloženie na dopravník. Nie je viditeľný žiadny ovládací panel, bezpečnostné zábrany ani čitateľné štítky, takže kupujúci by si mali overiť špecifikácie a bezpečnostné možnosti priamo u výrobcu.
Na čo je tento stroj určený
Cievky valcovaného drôtu zanechávajú ťahaciu alebo valcovaciu linku voľnú a pružnú. Bez zhutnenia zaberajú nadbytočný skladový priestor, počas prepravy sa posúvajú a je nepraktické ich stohovať. Zhutňovací a páskovací stroj to rieši v dvoch krokoch: stlačí cievku do hustejšieho, pravidelnejšieho tvaru a potom ju zviaže tak, aby si cievka tento tvar udržala.
Tento článok je určený pre manažérov závodov a tímy obstarávania, ktoré hodnotia takéto zariadenia. Opisuje iba to, čo video skutočne ukazuje, oddeľuje pozorované fakty od rozumných záverov a uvádza body, ktoré by ste si mali pred kúpou overiť u výrobcu.
Čo ukazuje video
Zábery trvajú približne tri minúty a zobrazujú niekoľko pracovných sekvencií z rôznych uhlov kamery. Tu je pozorovaný proces s približnými časovými údajmi:
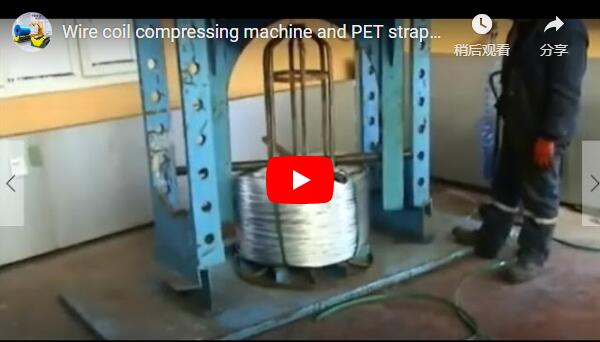
Fáza 1 – Vertikálne zhutňovanie (t≈0–70 s) Striebornosivý kotúč drôtu sa nachádza v strede veľkého modrého oceľového rámu. Okolo kotúča je v otvorenej polohe obklopené viacerými vertikálnymi vodiacimi koľajnicami a viacvrstvovou zhutňovacou hlavicou. Približne po čase t≈20 s sa hlava začne klesať. Pri čase t≈30–35 s sa úplne uzavrie okolo kotúča a kotúč sa viditeľne stlačí – jeho výška klesá a objem sa zmenšuje. Hlava zostane zatvorená počas času t≈45 s, potom sa stiahne. Zhutnený kotúč si zachováva svoj hustejší valcový tvar a presúva sa na valčekový dopravník pod ním, ktorý ho nesie dopredu.
Fáza 2 – Horizontálne zhutňovanie a páskovanie (t≈75–145 s) Širokouhlé zábery zobrazujú kompletné rozloženie stroja s hromadami hotových cievok v pozadí a viditeľným mostovým žeriavom. V čase t≈100 s hydraulické rameno presunie cievku do strany na druhú stanicu, kde sa otočí približne o 90° do vodorovnej polohy. V čase t≈115–120 s sa z oboch strán zatvoria dve horizontálne prítlačné dosky, čím sa cievka radiálne sploští. Od času t≈125–135 s automatická páskovacia hlava omotá viacero kovových pások okolo stredu cievky a napne ich. V čase t≈140–145 s sa zviazaná cievka vytlačí na výstupný dopravník.
Fáza 3 – Statický prehľad (t≈150–175 s) Posledný segment zobrazuje stroj v pokoji. Pracovník v ľahkom plášti a bielej ochrannej prilbe kráča smerom k prevádzkovej oblasti, ale so strojom na kamere neinteraguje. Cievka zostáva vo svojej nakladacej polohe; v tejto časti nedochádza k žiadnemu spracovaniu.
Poznámky z priameho pozorovania
Nasledujúci blok sa blíži k analýze zdrojového kódu videozáznamov. Boli použité iba úpravy na úrovni gramatiky; faktický obsah zostal nezmenený.
- Rám stroja je z oceľovej konštrukcie natretej svetlomodrou farbou s viditeľnou lokálnou hrdzou a opotrebením na stĺpoch. Niektoré nosné trámy zostali tmavo sivé alebo majú holý kov.
- Štyri centrálne vertikálne vodiace stĺpy podopierajú zhutňovaciu hlavu; zhutňovacia/upínacia zostava má približne päť vrstiev, ktoré sa pohybujú pozdĺž koľajníc a zabezpečujú radiálne stlačenie.
- Horná časť pohonu obsahuje hydraulické/pneumatické valcové pripojenia, montážne príruby a nosiče káblov.
- Spodný valčekový dopravník prijíma zhutnený zvitok a prepravuje ho dopredu.
- Obrobok je špirálovito navinutý drôtený drôt, striebornošedý, s miernou oxidáciou a stopami po oleji. Odhadované rozmery cievky (vzhľadom na rozostup stĺpcov) sú približne 0.5 – 0.8 m v priemere v prvej sekvencii a približne 1.2 – 1.5 m v druhej; zhutnenie znižuje výšku odhadom o 20 – 30 %.
- V druhej sekvencii sa cievka začína vertikálne, počas prepravy sa otáča približne o 90° do horizontálnej polohy a zostáva horizontálna počas zhutňovania, páskovania a vyprázdňovania.
- Páskovacia hlava obsahuje navíjaciu cievku, napínač a tesniaci prvok; okolo stredu cievky je nanesených viacero kovových pások.
- Hydraulické hadice a káble vedú po zemi; na spojoch stĺpa a prítlačnej dosky sú viditeľné odolné hydraulické valce.
- Na zázname sa nenachádza žiadny čitateľný text, typový štítok, výstražný štítok ani vodoznak. Malá žltá nálepka na boku zariadenia je nečitateľná.
- Nie je jasne viditeľný žiadny ovládací panel; v vzdialenom pozadí sa objavuje biela skrinka, ale jej funkciu nemožno zo záberov potvrdiť.
Čo video neukazuje
Niekoľko vecí, ktoré kupujúci bežne potrebujú, na tomto zázname jednoducho nie je vidieť:
- Menovitá zhutňovacia sila (kN alebo tony)
- Čas cyklu na cievku a priepustnosť (cievky/hodinu)
- Maximálny priemer, šírka a nosnosť cievky
- Výkon motora a tlak hydraulického systému
- Špecifikácia materiálu popruhu, šírka a pevnosť v ťahu
- Označenie modelu stroja a bezpečnostné certifikácie (CE, ISO atď.)
- Detaily riadiaceho systému (PLC, obrazovka HMI, diaľková diagnostika)
- Intervaly údržby a požiadavky na mazanie
Z videa by sa nič z toho nemalo vyvodzovať. Požiadajte výrobcu o písomné špecifikácie ku každej položke.
Kľúčové konštrukčné komponenty v skratke
| Zložka | Pozorované vo videu | Funkcie |
|---|---|---|
| Hlavný rám z modrej ocele | Áno, počas celého | Podopiera stĺpy a zhutňovaciu zostavu |
| Zvislé vodiace stĺpiky (×4) | Áno, prvá sekvencia | Veďte viacvrstvovú zhutňovaciu hlavu |
| Viacvrstvová zhutňovacia hlava | Áno, t≈20–50 s | Aplikuje axiálny/radiálny tlak na zhutnenie cievky |
| Hydraulické prenosové rameno | Áno, t≈100 s | Posúva cievku medzi stanicami |
| Otočná podporná platforma | Áno, t≈105–110 s | Otočí cievku z vertikálnej do horizontálnej polohy |
| Dvojité horizontálne prítlačné dosky | Áno, t≈115–120 s | Radiálne zhutňuje cievku do strán |
| Automatická páskovacia hlava | Áno, t≈125–135 s | Kovové popruhy na ovíjanie a napínanie |
| Valčekový dopravník / výpustný žľab | Áno | Podáva zhutnené cievky zo stanice |
Prečo je dôležité zhutňovanie a páskovanie
Pre výrobcu alebo distribútora valcovaného drôtu sú praktické výhody tejto kategórie zariadení jednoznačné:
- Vyššia hustota úložiska. Zhutnená cievka zaberá merateľne menší objem – zábery ukazujú zreteľné zníženie výšky približne o 20 – 30 % počas prvej sekvencie zhutňovania.
- Bezpečnejšia a stabilnejšia doprava. Páskovanie fixuje tvar cievky, čím sa znižuje riziko rozmotania voľných závitov počas prepravy.
- Konzistentná, stohovateľná forma. Pravidelne tvarované páskované cievky sa dajú predvídateľnejšie manipulovať a stohovať žeriavom alebo vysokozdvižným vozíkom.
- Menej manuálnej manipulácie. Cyklus zhutňovania a páskovania prebieha bez zásahu obsluhy po naložení cievky, čo znižuje pracovnú náročnosť a riziko zranenia.
Bezpečnostné upozornenia a upozornenia
Toto si zaslúži úprimnú pozornosť. Na záberoch nie je okolo stroja viditeľné žiadne fyzické oplotenie, bezpečnostná svetelná clona ani jasne rozpoznateľné zariadenie na núdzové zastavenie a neobjavuje sa ani žiadne čitateľné výstražné značenie. V záverečnej časti sa pracovník pešo približuje k prevádzkovej oblasti.
Stroj, ktorý uzatvára ťažké hydraulické prítlačné dosky a ovíja oceľové pásky, predstavuje prirodzené riziko pomliaždenia a privretia. Pred zakúpením alebo uvedením zariadenia tohto typu do prevádzky si overte u výrobcu:
- Či sú k dispozícii ochranné kryty, svetelné závesy alebo uzamykateľné prístupové dvere
- Umiestnenie a konštrukcia obvodov núdzového zastavenia
- Súlad s predpismi o bezpečnosti strojov platnými vo vašom regióne (napríklad smernica EÚ o strojových zariadeniach alebo príslušné národné normy)
Otázky, ktoré si treba položiť pred kúpou
Pri žiadosti o cenovú ponuku použite tento kontrolný zoznam:
- Aká je k dispozícii zhutňovacia sila a je nastaviteľná pre rôzne priemery cievok?
- Aké sú minimálne a maximálne rozmery a hmotnosti cievok, ktoré stroj akceptuje?
- Aký je nameraný čas cyklu na cievku pri menovitom zaťažení?
- Ktoré typy pások sú podporované (oceľová páska vs. drôtená) a aká je ponúkaná regulácia napnutia?
- Aké bezpečnostné zariadenia, núdzové zastavenie a blokovacie zariadenia sú štandardne zahrnuté?
- Aká je poskytovaná podpora v oblasti inštalácie, školenia a náhradných dielov?
Často kladené otázky
Naozaj stroj páskuje cievky automaticky? Áno. V druhej pracovnej sekvencii (t≈125–135 s) je jasne vidieť, ako páskovacia hlava ovíja viacero kovových pások okolo cievky a uťahuje ich bez manuálnej pomoci.
Zostane cievka po otvorení lisu zhutnená? Vo videu áno – prvá cievka si zachováva svoj hustejší tvar aj po zasunutí hlavy a pohybe pozdĺž valčekového dopravníka. Trvalé zachovanie tvaru je zvyčajne zaručené krokom páskovania; overte si presný postup procesu s výrobcom.
Manipuluje sa s cievkou vertikálne alebo horizontálne? Obe, na rôznych staniciach. Prvá sekvencia zhutňuje cievku vo vertikálnej polohe; druhá ju presúva, otáča do horizontálnej polohy, potom ju zhutňuje a zapína v tejto orientácii.
Je stroj plne automatický? Kroky zhutňovania, presunu, otáčania, páskovania a vykladania prebiehajú bez viditeľného zásahu obsluhy. Spôsob nakladania cievky (žeriavom, dopravníkom alebo manuálnym ukladaním) nie je zobrazený – overte si to u výrobcu.
Aké bezpečnostné prvky obsahuje? Žiadne nie sú na záberoch jasne rozpoznateľné. Toto je potrebné priamo overiť, nie predpokladať.
Koľko miesta zhutňovanie v skutočnosti ušetrí? Video ukazuje odhadované zníženie výšky o 20 – 30 % počas vertikálneho zhutňovania. Presné čísla závisia od špecifikácií vašej cievky – vyžiadajte si testovacie údaje od výrobcu.
Súvisiace čítanie
- Automatické páskovacie stroje — širšia kategória zariadení
- Stroje na páskovanie oceľovým drôtom — páskovacie riešenia pre oceľové drôtené výrobky
- Stroje na balenie cievok drôtu — ochranné balenie po páskovaní
- Automatické stroje na balenie paliet — balenie paliet na konci linky
- Poloautomatické stroje na balenie paliet — možnosť balenia s menším objemom
Zdroj a metóda
Tento článok je založený výlučne na produktovom videu výrobcu. Snímky boli vzorkované v pravidelných intervaloch a analyzované pomocou vizuálneho modelu; video obsahuje iba hudbu na pozadí, bez rozprávania, takže nebol vykonaný žiadny prepis reči. Všetky popisy procesov pochádzajú zo záznamov pozorovaní; všetky hodnoty kapacity, sily a špecifikácií nie sú pozorované a musia byť potvrdené výrobcom.
Ďalši krok
Ak manipulujete s cievkami valcovaného drôtu a chcete znížiť objem skladovania a zabezpečiť náklady počas prepravy, kontaktujte tím FHOPE s rozmermi cievok a cieľovou kapacitou. Môžu potvrdiť, ktorá konfigurácia je vhodná pre vašu linku, a poskytnúť špecifikácie, ktoré video neukazuje.
Publikované: 2026-09-03