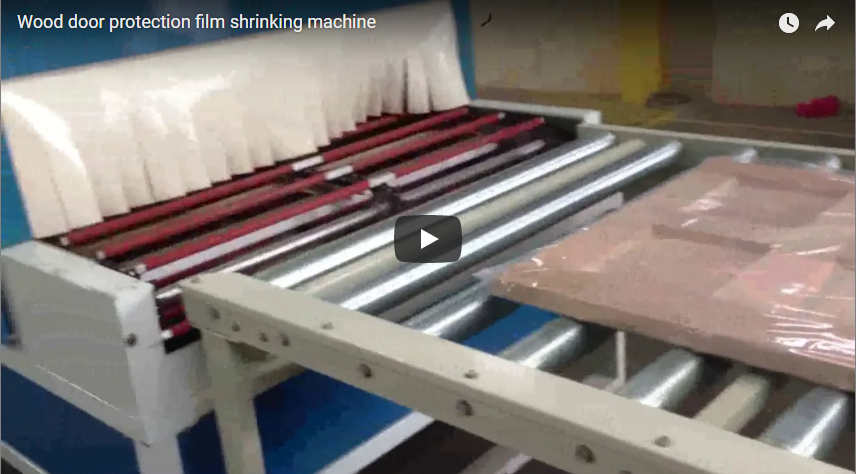
Súhrn: Automatické zmršťovanie dverí pomocou technológie pohyblivého tesnenia nahrádza manuálne balenie a konečnú úpravu teplovzdušnou pištoľou integrovanou linkou na tesnenie fóliou a zmršťovací tunel. Systém spracováva ploché výrobky, ako sú dvere, panely a okenné rámy, pomocou kontinuálneho horizontálneho tesnenia a servoriadených pohybov. Táto príručka pokrýva prevádzkovú mechaniku, rozsahy parametrov, požiadavky na inštaláciu a overené výsledky výkonu založené na údajoch od dodávateľa a uvedení do prevádzky.
[ZÁSTUPNÝ OBRAZ PRE VIDEO]
🛠️ Problémy v odvetví
Manuálne balenie plochých architektonických komponentov do zmršťovacej fólie vytvára vážne úzke miesta v priepustnosti, nekonzistentnú integritu tesnení a zvýšené réžie práce. Prechod na plne automatickú baliacu linku eliminuje manuálnu aplikáciu fólie a konečnú úpravu teplovzdušnou pištoľou, čím priamo znižuje prevádzkové náklady na pracovnú silu a zároveň štandardizuje konzistentnosť výstupu v rôznych rozmeroch produktu.
Tradičné manuálne balenie sa spolieha na diskrétnu prácu pri navíjaní fólie a lokalizovanom nanášaní tepla, čo prináša variabilitu v pevnosti zvaru a napätí fólie. Výrobné zariadenia spracovávajúce ploché výrobky, ako sú dvere a okenné rámy, často hlásia obmedzenia priepustnosti a plytvanie materiálom počas špičkových zmien. Implementáciou technológie horizontálneho balenia s kontinuálnym pohybom operátori eliminujú manuálnu manipuláciu s fóliou a dosahujú nepretržitú prevádzku. Táto architektonická zmena priamo rieši zvyšovanie nákladov na pracovnú silu a štandardizuje kvalitu balenia, hoci presné zvýšenie priepustnosti závisí od usporiadania zariadenia a rozloženia hmotnosti produktu.
Zovšeobecnené údaje z terénu naznačujú, že manuálne stanice často vyžadujú dvoch operátorov na linku na umiestňovanie fólie a orezávanie teplovzdušnou pištoľou, čo vytvára namáhanie pri opakovaných pohyboch a vystavenie bezpečnosti lokálnym vykurovacím prvkom. Zariadenia spracovávajúce veľkoobjemové ploché zostavy často čelia hromadeniu nevybavených kusov vo fáze balenia, a nie na montážnej linke. Prechod na automatizované horizontálne balenie rieši tieto obmedzenia štandardizáciou napnutia fólie, elimináciou manuálneho nanášania tepla a zosúladením rýchlosti balenia s predchádzajúcimi výrobnými cyklami.
🏗️ Mechanizmus riešenia
Technológia horizontálneho zvárania s kontinuálnym pohybom synchronizuje podávanie fólie, zváranie okrajov a prepravu v zmršťovacom tuneli do jedného dopravníkového pracovného postupu. Servopohony riadené pohybmi udržiavajú presné rozmiestnenie produktov a stabilnú vysokorýchlostnú prevádzku, zatiaľ čo systém cirkulácie vzduchu v spodnej časti predhrievania optimalizuje rozloženie tepla pre konzistentné zmršťovanie fólie bez zastavenia výrobnej linky.
Základná architektúra integruje automatické podávanie, dopravu, balenie do vreciek, zatavovanie a zmršťovanie do jednotnej horizontálnej dráhy. Na rozdiel od tradičných impulzných zatavovacích zariadení, ktoré vyžadujú indexovacie dorazy, tento systém využíva technológiu horizontálneho zatavovania s kontinuálnym pohybom, kde sa zatavovacia hlava pohybuje rovnobežne s dopravným pásom. Servomotory riadené pohyby – elektromotory vybavené pozičnou spätnou väzbou pre presné a opakovateľné ovládanie – zabezpečujú stabilný a spoľahlivý výkon pri vysokých rýchlostiach. Adaptívny systém podávania automaticky upravuje rýchlosť podávania tak, aby zodpovedala tempu hlavného stroja, zatiaľ čo možnosti manuálneho alebo preskakovacieho podávania zostávajú k dispozícii aj počas pohotovostného režimu, aby sa predišlo plytvaniu fóliou. Táto konfigurácia umožňuje bezproblémovú integráciu s rôznymi výrobnými linkami prostredníctvom vhodných systémov podávania, ktoré umožňujú spracovanie produktov rôznych výšok a šírok bez mechanickej rekonfigurácie.
Trhové implementácie sa zvyčajne odvolávajú na modely ako série SHJLPACK MO-900, MO-600 a MO-350 alebo zmršťovací tunel Shanghai KUKO SF-5030LG. Tieto jednotky sú navrhnuté špeciálne pre ploché, pevné zostavy, a nie pre prstencové cievky alebo paletizované náklady, ktoré vyžadujú špeciálnu orbitálnu alebo stretch baliacu architektúru. Výber horizontálnej zváracej linky optimalizovanej pre ploché profily zabraňuje prasklinám fólie v dôsledku napätia a zaisťuje rovnomerné zmršťovacie napätie na okrajoch produktu.
🔗 Súvisiace : Preskúmajte ďalšie riešenia
📈 Podrobnosti a parametre implementácie
Nasadenie systému vyžaduje presnú synchronizáciu dopravníkov, nastaviteľné vodiace lišty pre rozmerovú flexibilitu a kalibrované teplotné nastavenia v zmršťovacom tuneli. Operátori využívajú pohyby riadené servomotormi pre presnú prevádzku a využívajú nastaviteľnú rýchlosť dopravníka s riadeným rozstupom produktov na udržanie konzistentného napnutia fólie a priepustnosti v rámci rôznych veľkostí dávok.
Uvedenie do prevádzky začína zarovnaním baliacej linky s predradenými montážnymi dopravníkmi, čím sa zabezpečí kompatibilná výška a profily zaťaženia. Systém umožňuje prácu s produktmi rôznych výšok a šírok pomocou nastaviteľných vodiacich koľajníc a nastaviteľnej rýchlosti dopravníka s riadeným rozstupom produktov. Operátori konfigurujú parametre prostredníctvom centralizovaného rozhrania, nastavujú šírku fólie, teplotu zvárania a časovanie cyklov. Pohyby riadené servomotormi – presné elektrické pohony, ktoré eliminujú mechanickú vôľu – umožňujú presnú prevádzku počas fáz zvárania a prenosu v tuneli. Tepelná kalibrácia v zmršťovacom tuneli zvyčajne vyžaduje cirkuláciu vzduchu na predhrievanie dna, aby sa dosiahlo rovnomerné rozloženie tepla pred kontaktom s fóliou. Odhady z odvetvia naznačujú, že rýchlosti dopravníkov sa vo všeobecnosti pohybujú medzi 10 a 25 metrami za minútu, pričom priečne cykly zvárania sa dokončia za menej ako jednu sekundu, hoci presné metriky závisia od hrúbky fólie a hmotnosti produktu.
Kľúčové špecifikácie (typické odhady pre dané odvetvie, závislé od dodávateľa)
| Parameter | Typický rozsah / konfigurácia |
|---|---|
| Kompatibilita produktu | Vhodné pre výrobky rôznych výšok a šírok (ploché panely, dvere, rámy) |
| Technológia tesnenia | Kontinuálne horizontálne tesnenie so servoriadenými pohybmi |
| Riadenie dopravníka | Nastaviteľná rýchlosť dopravníka s kontrolovaným rozstupom produktov |
| Tepelný systém | Systém cirkulácie vzduchu s predhrievaním spodnej časti tunela |
| Operácia prísunu | Adaptívny systém kŕmenia; možnosť manuálneho alebo preskakovacieho kŕmenia počas pohotovostného režimu |
| Linková integrácia | Kompatibilné s rôznymi výrobnými linkami vďaka vhodným systémom podávania |
Úvahy o inštalácii
-
Integrácia dopravníka: Baliaca jednotka prijíma produkty z predchádzajúcich liniek prostredníctvom adaptívneho systému podávania, ktorý automaticky upravuje rýchlosť podľa tempa hlavného stroja. Pred inštaláciou overte existujúcu výšku a nosnosť dopravníka.
-
Tepelný manažment: Zmršťovací tunel využíva systém cirkulácie vzduchu s predhrievaním v spodnej časti na zlepšenie energetickej účinnosti smerovaním teplého vzduchu smerom nahor cez fóliu. Zabezpečte dostatočné vetranie a elektrickú kapacitu pre nepretržitú tepelnú prevádzku.
-
Prístup pre údržbu: Tunel má otvárateľnú vrchnú konštrukciu, ktorá umožňuje jednoduché čistenie a údržbu vykurovacích telies a usmerňovačov prúdenia vzduchu bez nutnosti demontáže celej jednotky.
-
Prevádzková flexibilita: Systém podporuje možnosti manuálneho alebo preskakovacieho podávania počas pohotovostného režimu, čo umožňuje operátorom pozastaviť posun fólie a zároveň ponechať dopravník aktívny pre následné spracovanie.
🛡️ Overené výsledky
Automatizované horizontálne tesnenie a integrácia zmršťovacieho tunela neustále znižujú požiadavky na manuálnu prácu, štandardizujú napätie fólie a minimalizujú plytvanie materiálom. Hoci presné metriky výkonu sa v jednotlivých zariadeniach líšia, výrobné skúšky zvyčajne preukazujú zlepšenú stabilitu priepustnosti, nižšie prevádzkové náklady a zvýšenú ochranu produktu počas prepravy pri správnej kalibrácii.
Zariadenia, ktoré prechádzajú z manuálneho balenia do zmršťovacej fólie na automatizované horizontálne uzatváracie linky, zvyčajne vykazujú merateľné zníženie režijných nákladov na prácu a plytvania materiálom. Dosiahnutím plne automatického balenia operátori presúvajú personál na kontrolu kvality alebo následné fázy balenia namiesto manuálnej aplikácie fólie. Systém cirkulácie vzduchu s predhrievaním v spodnej časti tunela zlepšuje energetickú účinnosť optimalizáciou rozloženia tepla, hoci presná spotreba kilowatthodín závisí od okolitej teploty, typu fólie a frekvencie cyklov. Manažéri výroby poznamenávajú, že konzistentné servoriadené pohyby a nastaviteľná rýchlosť dopravníka s kontrolovaným rozstupom produktov znižujú chyby uzatvárania a poškodenie počas prepravy. Zatiaľ čo konkrétne časové harmonogramy návratnosti investícií sa líšia v závislosti od regionálnych sadzieb práce a nákladov na obstarávanie fólie, odhady v tomto odvetví vo všeobecnosti prezentujú automatizované baliace linky ako strednodobý kapitálový výdavok, ktorý stabilizuje prevádzkovú priepustnosť a znižuje frekvenciu prepracovania.
Kontrolný zoznam pre rozhodnutie o kúpe
Tieto body použite pri hodnotení dodávateľov a overovaní technických tvrdení.
-
[ ] Architektúra automatizácie: Potvrďte, či dodávateľ poskytuje plne integrovanú linku (tesniaci stroj + tunel + prísun) alebo modulárne komponenty. Integrované systémy znižujú manuálne zásahy, ale vyžadujú presnú synchronizáciu dopravníkov.
-
[ ] Kompatibilita s priepustnosťou: Overte, či technológia horizontálneho zvárania s kontinuálnym pohybom a servoriadené pohyby dokážu udržať cieľový počet jednotiek za hodinu bez toho, aby sa dopravník zasekol alebo došlo k strate napätia fólie.
-
[ ] Rozmerová flexibilita: Zabezpečte, aby systém zvládol produkty rôznych výšok a šírok vďaka nastaviteľným vodiacich koľajniciam a nastaviteľnej rýchlosti dopravníka s kontrolovaným rozstupom produktov.
-
[ ] Tepelná účinnosť: Vyžiadajte si údaje o výkone systému cirkulácie vzduchu s predhrievaním v spodnej časti, aby ste overili tvrdenia o úsporách energie v porovnaní s cenami energie vo vašom zariadení.
-
[ ] Protokol údržby: Overte, či otvárateľná konštrukcia vrchnej časti umožňuje jednoduché čistenie a údržbu, a overte dodacie lehoty pre tesniace pásy, vykurovacie telesá a servokomponenty.
-
[ ] Overenie dodávateľa: Vyžiadajte si skúšobnú prevádzku s použitím skutočných rozmerov produktu a špecifikácií fólie. Pred konečným obstaraním zmerajte pevnosť zvaru, odpad fólie a konzistenciu cyklov.
Praktické odporúčanie: Pred dokončením obstarávania si vyžiadajte skúšobnú prevádzku s použitím skutočných rozmerov produktu a špecifikácií fólie. Zmerajte pevnosť zvaru, odpad fólie a konzistenciu cyklov pre reprezentatívnu dávku. Porovnajte tieto údaje s vašou aktuálnou manuálnou základnou líniou, aby ste overili zosúladenie priepustnosti a využitie materiálu.
🔗 Pozri tiež : Súvisiace vybavenie
🛡️ Poznámka k zhode : Toto zariadenie je navrhnuté tak, aby spĺňalo požiadavky noriem ISO a ASTM. Pred zakúpením si overte u výrobcu konkrétne certifikácie.