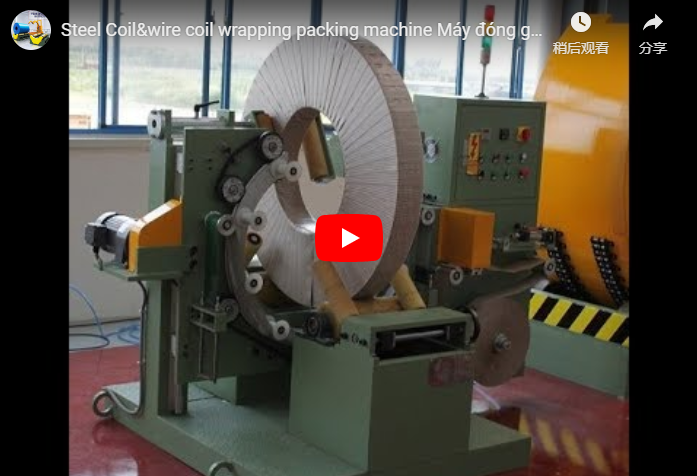
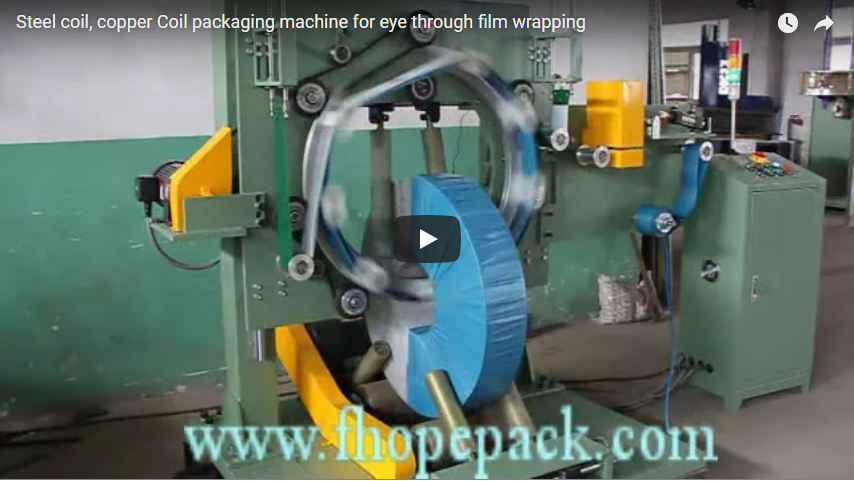
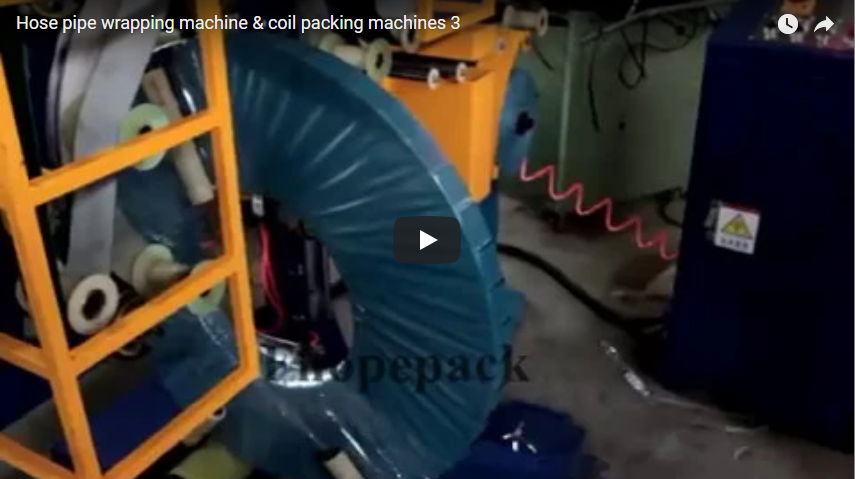
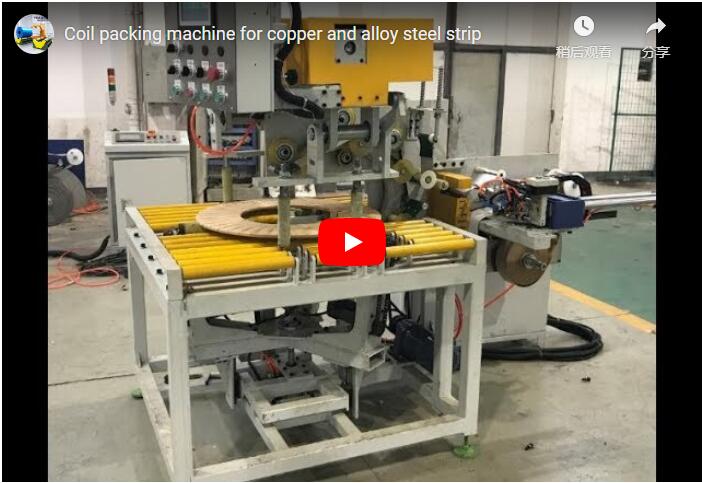
Zhrnutie Tento 63-sekundový klip vás prevedie jednou z našich baliacich liniek oceľových cievok: dve hlavné stanice nad vstupným dopravníkom, baliaca linka s priehľadným otvorom, etiketovacia jednotka, portálový stohovač a paletový dopravník. Na posúdenie, či sa takáto linka oplatí, používame päť metrík: cievky za hodinu oproti rezačke, pracovné hodiny na cievku, chyby balenia, materiál na cievku a dostupnosť. Návratnosť potom vyplýva z jedného vzorca s vašimi vlastnými vstupmi.
Obsah
- Čiara v klipe, stanica po stanici
- Metrika 1: počet cievok za hodinu oproti vášmu rezaciemu stroju
- Metrika 2: pracovné hodiny na cievku
- Metrika 3: chyby balíkov a reklamácie pri preprave
- Metrika 4: materiál na cievku
- Metrika 5: dostupnosť
- Spojenie: odplata
- Kontrolný zoznam RFQ pre baliacu linku oceľových cievok
- Ovládacie prvky a bezpečnosť
- Často kladené otázky týkajúce sa inžinierstva
- Ďalši krok
- Súvisiace čítanie
- Zdroje
Čiara v klipe, stanica po stanici
Klip má názov „Páskovanie, označovanie, balenie až stohovanie“ a trvá 63 sekúnd. Časy sú odčítané zo záznamu.
| Čas klipu | Stanica |
|---|---|
| 0 – 6 s | Portál nad zeleným vstupným dopravníkom spúšťa žltú hlavu na hornú plochu cievky. |
| 12 – 21 s | Nad ďalšou cievkou pracuje nadzemné rameno s káblovou reťazou, ktoré je vedené z vlastného stĺpika HMI. |
| 24 – 33 s | Ovíjanie cez očko: zelený krúžok prechádza cez očko cievky; cievka zostane úplne pokrytá fóliou. |
| 36 – 39 s | Jednotka s etiketami vedľa valčekového dopravníka, pod žltým rámom. |
| 42 – 48 s | Portálový stohovač zdvíha zabalené zvitky a ukladá ich na paletu. |
| 54 – 63 s | Dopravník paliet prenáša stohy smerom k výstupu. |
Každé odovzdávanie sa vykonáva na valčekoch alebo pomocou chápadla. Počas klipu kráčajú po linke dvaja inžinieri; nikto nezdvíha cievku.
Metrika 1: počet cievok za hodinu oproti vášmu rezaciemu stroju
Výstup je nastavený najpomalšou stanicou. Cievky za hodinu = 3600 ÷ sekúnd na cievku na tejto stanici.
Porovnajte výsledok s rezačkou. Ak je baliaca linka pomalšia, cievky sa hromadia a rezačka čaká; ak je oveľa rýchlejšia, platíte za kapacitu, ktorú nevyužívate. Náš článok o páskovacej a baliacej linke oceľových cievok rozdeľuje linku na jej moduly. V našich ponukách uvádzame cyklus na stanicu, takže limitujúci je viditeľný ešte pred kúpou.
Metrika 2: pracovné hodiny na cievku
Práca je zvyčajne najväčšou úsporou a najľahšie sa dá čestne merať.
Pracovné hodiny za rok = operátori na zmenu × hodiny na zmenu × zmeny za deň × pracovné dni.
Ilustratívne vstupy zákazníkov, nie tvrdenie o žiadnom závode:
| Položka | Manuálne balenie | Automatická linka |
|---|---|---|
| Operátorov na smenu | 4 | 1 |
| Hodiny za smenu | 8 | 8 |
| Zmeny za deň | 2 | 2 |
| Pracovné dni v roku | 250 | 250 |
| Pracovné hodiny za rok | 16,000 | 4,000 |
Vydeľte počtom zabalených cievok za rok, aby ste dostali hodiny na cievku. Použite vlastných zamestnancov; vzorec je to, čo je dôležité.
Metrika 3: chyby balíkov a reklamácie pri preprave
Pred a po automatizácii počítajte dve veci niekoľko mesiacov:
- Chyby balíka pri odoslaní: uvoľnená fólia, chýbajúce pásky, nesprávne alebo nečitateľné štítky, na 1 000 cievok.
- Reklamácie v tranzite: počet cievok vyradených z dôvodu poškodenia hrán, hrdze alebo uvoľnených balení na 1 000 odoslaných cievok.
Opakovateľné páskovanie, programované napätie a prekrytie obalu a strojové stohovanie odstraňujú väčšinu rozdielov medzi operátormi. Hodnota každej zabránené reklamácie je vaša vlastná suma; bez vašich údajov na ňu neurčujeme percento.
Metrika 4: materiál na cievku
Fólia a páska sú prevádzkové náklady. Meria sa na cievku vážením kotúča fólie pred a po spočítanej dávke a spočítaním pások na cievku. Na naprogramovanej linke zostáva hodnota počas zmien rovnomerná. Ak sa mení, zmenili sa nastavenia napnutia alebo prekrytia. Náš článok o kľúčových ukazovateľoch výkonnosti (KPI) pre páskovaciu, označovaciu a stohovaciu linku cievok uvádza vzorec pre výpočet hmotnosti fólie.
Metrika 5: dostupnosť
Dostupnosť = prevádzkový čas ÷ plánovaný čas výroby.
Každé zastavenie zaznamenajte s uvedením dôvodu: výmena fólie alebo pásky, kotúč etikety, zaseknutie, čakanie na cievky, čakanie na vysokozdvižný vozík. Dlhý zoznam zvyčajne obsahuje dve alebo tri príčiny. Väčšinou ide o problémy s rozložením, ako napríklad chýbajúci vyrovnávací priestor pred najpomalšou stanicou alebo trasa vysokozdvižného vozíka, ktorá križuje výstup stohovača. Tieto problémy opravujeme vo fáze rozloženia, a preto si najprv vyžiadame váš výkres.
Spojenie: odplata
Návratnosť (mesiace) = investícia do linky ÷ mesačná úspora.
Mesačná úspora = ušetrené hodiny práce × vaša hodinová sadzba + zabránené poistné udalosti + ušetrený materiál mínus údržba a energia.
Používajte vlastné sadzby a vlastnú históriu reklamácií. Linka, ktorá zodpovedá rezačke len na papieri, ale často sa zastavuje, nedosiahne svoju návratnosť; preto je dostupnosť v tomto zozname hneď vedľa priepustnosti.
Kontrolný zoznam RFQ pre baliacu linku oceľových cievok
- Vonkajší priemer cievky, vnútorný priemer, rozsah šírky a hmotnosti a hodinový výkon rezania.
- Páskovanie: PET alebo oceľová páska, cez očko (radiálny páskovací stroj) alebo obvodové, popruhy na cievku.
- Omotať: strečová fólia, papier alebo tkaná fólia a prekrytie podľa vlastného uváženia.
- Označte obsah a zdroj údajov (ERP, MES alebo manuál).
- Výška stohu, typ palety a prístup vysokozdvižného vozíka.
- Aktuálny počet zamestnancov na smenu a zastávky, ktoré dnes zaznamenáte.
Ovládacie prvky a bezpečnosť
Platné normy závisia od cieľového trhu. Pre trhy CE norma ISO 12100 stanovuje metódu hodnotenia rizík a norma EN 415-10 sa zaoberá všeobecnými požiadavkami na baliace stroje, ktoré stanovujú ochranné kryty a zariadenie na núdzové zastavenie.
Portálové hlavy, baliaci kruh a chápadlo stohovača predstavujú pohyblivé prekážky. Zóna stohovača je oplotená a spotrebný materiál sa vymieňa, keď je stanica zastavená.
Často kladené otázky týkajúce sa inžinierstva
Otázka: Ktorá metrika najčastejšie určuje návratnosť práce? Odpoveď: Pracovné hodiny, nasledované dostupnosťou. Pre prácu použite operátori × hodiny × zmeny × dni a pre dostupnosť prevádzkový čas ÷ plánovaný čas.
Otázka: Môžeme vypočítať návratnosť investície pred kúpou? Odpoveď: Áno. Návratnosť (mesiace) = investícia ÷ mesačná úspora. Použite svoj personálny obsadenosť, hodinovú sadzbu, históriu reklamácií a spotrebu materiálu. Dodávame cyklus na stanicu a personálny obsadenosť, ktorú linka potrebuje.
Otázka: Koľko operátorov potrebuje automatická linka na výrobu cievok? Odpoveď: Naplánujte personál pre dohľad a výmenu spotrebného materiálu, nie pre manipuláciu s cievkami. Ilustračná tabuľka predpokladá jedného operátora na zmenu za predpokladu, že nakladanie cievok a odoberanie paliet sú mechanizované.
Otázka: Ako sa vypočíta dostupnosť linky? Odpoveď: Dostupnosť = prevádzkový čas ÷ plánovaný čas výroby. Zaznamenajte si každé zastavenie s dôvodom (spotrebný materiál, zaseknutie, čakanie na cievky alebo vysokozdvižné vozíky), aby ste zistili, ktoré dve alebo tri príčiny dominujú.
Otázka: Vráti sa rýchlejšia linka skôr? Odpoveď: Nie. Rýchlosť nad výstupom rezačky sa nevyužíva. Priraďte najpomalšiu stanicu k rezačke a investujte do dostupnosti.
Ďalši krok
Dimenzovanie baliacej linky oceľových zvitkov vykonávame v troch krokoch:
- Odošlite svoj výkres rozloženia s rozmermi cievok, hmotnosťou, výkonom rezačky a aktuálnym personálnym obsadením, info@fhopepack.com.
- Dostanete návrh do 48 hodín, s cyklom na stanicu a personálnym obsadením, ktoré linka potrebuje, takže môžete spustiť vzorec návratnosti.
- Rezervujte si prieskum lokality Takže potvrdíme výjazd z rezačky, polohy nárazníkov a trasy pre vysokozdvižné vozíky.
Súvisiace čítanie
- Linka na páskovanie, označovanie a stohovanie oceľových cievok: Štyri kľúčové ukazovatele výkonnosti
- Baliaca linka na nerezové cievky: nakláňanie, balenie cez otvor, označovanie a stohovanie
- Baliaca linka na rezané cievky pre servisné strediská
- Automatická linka na balenie cievok
Zdroje
- Poradie staníc a časy klipov: video na YouTube (63 s; @Fhopepack)
- Možnosti páskovania, balenia do obalu, označovania, ERP/MES a stohovania: Automatická linka na balenie cievok
- Rozsah noriem: ISO 12100:2010; EN 415-10: 2014
- Načasovanie návrhu: schválený CTA (návrh do 48 hodín)
Naposledy skontrolované: 06. 10. 2026