1. Úvod
Pri výrobe baliacich liniek oceľových cievok – ktoré zvyčajne zahŕňajú baliaci stroj cievok, páskovací stroj cievok a stohovací stroj cievok – hrá konečná úprava kľúčovú úlohu z hľadiska estetiky aj funkčnosti. Fáza konečnej úpravy má za cieľ dosiahnuť viacero cieľov:
- Ochrana proti korózii: Oceľové komponenty, najmä vo vlhkom alebo korozívnom prostredí, vyžadujú pokročilé nátery, ktoré chránia pred hrdzou, jamkami a opotrebovaním.
- Mechanická odolnosť: Ochranné povrchové úpravy musia odolať neustálym nárazom, treniu, teplotným výkyvom a manipulácii hydraulickými alebo motoricky poháňanými systémami.
- Bezpečnosť a identifikácia: Správne označenie káblov, pneumatických hadíc a kritických komponentov zabezpečuje súlad s medzinárodnými normami a zjednodušuje budúcu údržbu.
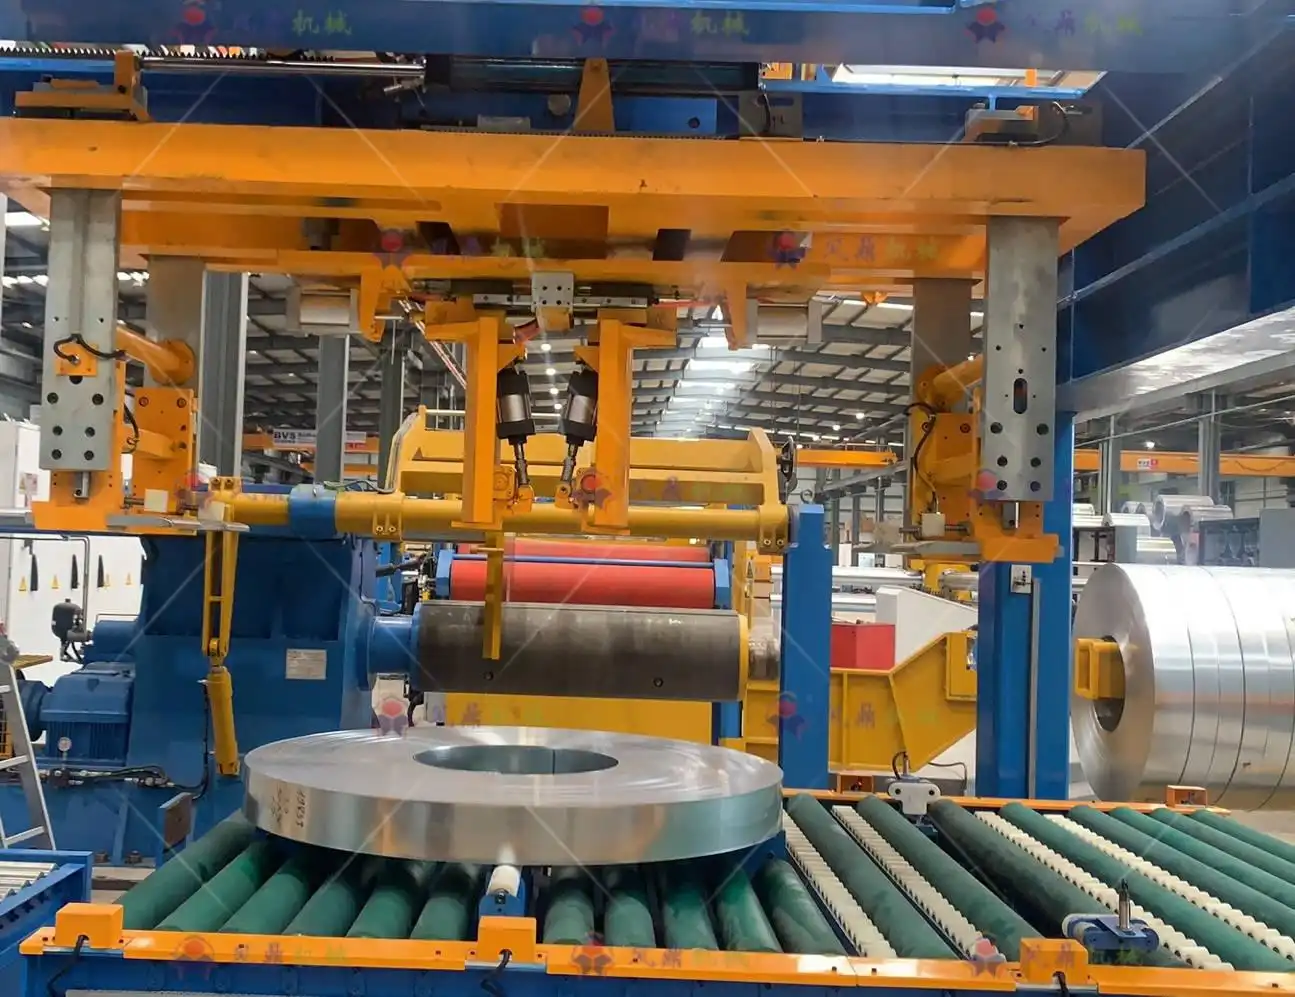
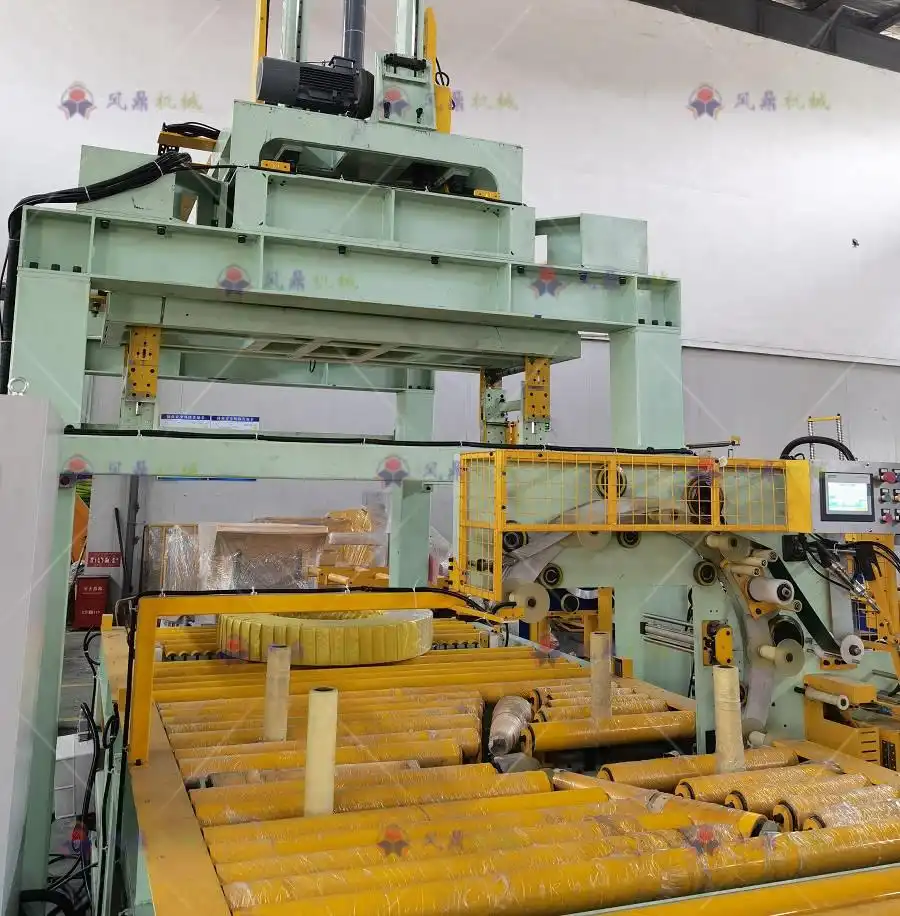
la maquina de línea automática de envasado de bobinas con sistema de apilado de bobinas
Tento dokument poskytuje komplexný pohľad na postupy konečnej úpravy pre baliacu linku cievok. S dôrazom na moderné výrobné prístupy načrtáva prípravu povrchu, nanášanie náterov, normy označovania, záverečné kontroly a stratégie riadenia životného cyklu, ktoré zaručujú dlhú životnosť. Tento postup konečnej úpravy, ktorý vychádza z pokynov z noriem ISO 12944 (ochrana oceľových konštrukcií proti korózii), IEC 60445 (identifikácia vodičov) a EN 60204-1 (elektrická bezpečnosť v strojoch), je navrhnutý tak, aby spĺňal prísne priemyselné normy.

2. Ochranné nátery a príprava povrchov
2.1 Výber správneho náterového systému
Starostlivo zvolený náterový systém je životne dôležitý na zabránenie hrdze a optimalizáciu výkonu baliacej linky zvitkov počas jej prevádzkovej životnosti. Vo všeobecnosti sú tieto čiary vystavené:
- Vlhkosť a vlhkosť: Potenciálna infiltrácia vo výrobných halách alebo expedičných priestoroch.
- Mechanické opotrebenie1: Častý kontakt s cievkami, dopravníkovými valčekmi a páskovacími zariadeniami.
- Chemické expozície: Možné vystavenie lubrikantom, čistiacim prostriedkom alebo nečistotám vo vzduchu.
Typický viacvrstvový systém zahŕňa:
-
Epoxidový základný náter s vysokým obsahom zinku 2
- Obsah zinku: Minimálne 80 % (v súlade s ISO 3549), ktoré poskytujú galvanickú ochranu.
- Odolnosť proti postreku soli: Dosiahnutie ≥2,000 117 hodín v testoch ASTM BXNUMX.
- Sila priľnavosti: Typicky testované na ≥15 MPa (metóda sťahovania ASTM D4541).
-
Medzivrstva (voliteľné)
- Niekedy sa pridáva epoxidová stredná vrstva, aby sa zlepšila celková tvorba filmu alebo poskytla dodatočná chemická odolnosť.
- Pomáha premosťovať potenciálne mikropóry v primeru.
-
Polyuretánový (PU) vrchný náter 3
- Vybrané pre vynikajúce vlastnosti voči poveternostným vplyvom: testované v QUV komorách (ASTM D4587) s AE ≤1.5 po 3,000 XNUMX hodinách.
- Vysoko odolný proti vyblednutiu a kriedovaniu vo vonkajšom prostredí alebo v prostredí s intenzívnym UV žiarením.
V určitých sekciách s vysokým opotrebením – ako sú prenosové koľajnice cievok alebo pohony dopravníkov – sa môžu použiť doplnkové mazacie filmy (napr. tuhé mazivá na báze sulfidu molybdénového s koeficientom trenia ≤ 0.08).
2.2 Normy prípravy povrchu
Aj tie najlepšie náterové systémy môžu zlyhať, ak podklad nie je správne pripravený. Norma ISO 8501-1 uvádza stupne čistoty od brúsenia drôtenou kefkou až po tryskanie takmer bieleho kovu (Sa2.5 alebo Sa3). Medzi bežné kroky patria:
-
Odmasťovanie a čistenie
- Alkalické roztoky (pH ~9.2) alebo biologicky odbúrateľné čistiace prostriedky odstraňujú oleje, rezné kvapaliny alebo iné nečistoty.
- Tlakové umývanie alebo ručné čistenie zabezpečuje, že štrbiny v zváraných oblastiach sú bez zvyškov.
-
Abrazívne tryskanie
- Dosiahnutie povrchovej úpravy Sa2.5 (ISO 8501-1) s drsnosťou povrchu Rz 30–50 μm (ISO 8503-2) na podporu mechanickej priľnavosti.
- Bežné médiá zahŕňajú granát alebo oxid hlinitý; veľkosť zrna sa volí tak, aby sa vytvoril požadovaný profil drsnosti bez nadmerného riedenia podkladu.
-
Fosfátovanie alebo pasivácia
- Na zvýšenie odolnosti proti korózii sa môže použiť fosfátová úprava na báze zinku.
- Táto mikrokryštalická vrstva zaisťuje pevné spojenie medzi substrátom a základným náterom.
Po príprave podkladu je pred nanášaním náteru nevyhnutné kontrolovať okolité podmienky . Relatívna vlhkosť vzduchu by sa mala udržiavať pod 70 % a teplota ocele by mala byť aspoň 3 °C nad rosným bodom, aby sa predišlo rýchlej hrdzi.
3. Strojárske normy pre konečnú úpravu
3.1 Hrúbka náteru a aplikácia
-
Regulácia hrúbky filmu :
- primer: 60±10 μm
- Vrchný náter: 80±15 μm
Celková hrúbka spolu zvyčajne spadá do rozsahu 140–160 μm, ako je definované v ISO 19840 (meranie hrúbky suchého filmu).
-
Metódy aplikácie :
- Bezvzduchový sprej (napr. systémy Graco XRT) pre široké pokrytie veľkých rámov.
- Elektrostatický alebo rotačný atomizér (napr. Ransburg) pre zložité geometrie, zaisťujúce rovnomerné nanášanie a minimálne prestrekovanie.
- Roboticky asistované striekanie pomocou robotiky ABB alebo KUKA, čo je výhodné na konzistentné pokrytie viac zakrivených plôch a úzkych rohov.
-
Procesy vytvrdzovania :
- Nátery často vyžadujú kontrolovanú teplotu vytvrdzovania (80±5°C) v prostredí s nízkou vlhkosťou.
- Infračervené vytvrdzovanie alebo vytvrdzovanie núteným vzduchom urýchľuje zosieťovanie a zabezpečuje rovnomernú tvrdosť a priľnavosť.
3.2 Označovanie káblov a pneumatických hadíc
V rámci baliacich liniek cievok poháňa viacero káblov a vzduchových hadíc motory, solenoidy, senzory a ovládacie prvky. Jasné a odolné označenie je rozhodujúce pre údržbu a bezpečnosť:
-
Laserové leptanie
- Gravírovanie identifikátorov káblov (napr. hĺbka 0.2 mm) do polymérového plášťa spĺňa IEC 60445 farebné a označovacie kódy.
- Zachováva čitateľnosť aj po oteru alebo chemikálii za predpokladu, že kábel je dimenzovaný tak, aby zvládol lokálne teplo lasera.
-
Značenie pneumatických hadíc
- Farebné alebo textové označovanie (atramenty odolné voči oleju testované podľa normy ISO 14122-2) umožňuje rýchlu identifikáciu tlakových potrubí vs. vákuových potrubí a výfukových potrubí.
- Nesmie vyblednúť ani sa odlupovať po opakovanom ohýbaní alebo kontakte s lubrikantmi.
-
QR kódy a čiarové kódy
- Niektorí výrobcovia začleňujú 2D kódy pre pokročilú sledovateľnosť, spájajúc špecifické káble alebo hadice s digitálnymi záznamami zostavy.
- Tieto kódy sú testované pomocou strojového videnia, aby sa zabezpečila presnosť skenovania minimálne 99.9 %.
4. Pracovný postup dokončovania
4.1 Predúprava povrchu
- čistenie: Ponorenie alebo opláchnutie komponentov v umývacom kúpeli s pH 9.2.
- fosfátovanie: Vytvorenie vrstvy fosforečnanu zinočnatého pre antikorózny základný náter.
4.2 Viacvrstvový náter
- Prvý kabát (Primer): Typicky s epoxidovým zložením bohatým na zinok.
- Druhý kabát (vrchný náter alebo stredný náter + vrchný náter): Dosahuje potrebnú konečnú farbu, lesk a chemickú odolnosť.
- Overenie hrúbky: Nástroje ako an Elcometer 456 (vírivý prúd alebo magnetická indukcia) potvrdzujú rovnomerné pokrytie v rozmedzí ±25 μm špecifikovanej hrúbky.
4.3 Označovanie a označovanie
- Číslovanie káblov: Podľa logickej schémy, ktorá koreluje s PLC I/O alebo výkresmi obvodov.
- Štítky vzduchových hadičiek: Označenie každého riadku farebne odlíšenými pásikmi a textovými údajmi (tlakové hodnotenie, typ média).
- Trvalé nálepky a menovky: S použitím štítkov odolných voči UV žiareniu, testované v podmienkach ASTM G154, aby sa potvrdilo, že sa neodlupujú ani nefarbia.
4.4 Komplexná kontrola
- Elektrická kontinuita a izolácia: Použitie 500 V megaohmmetra na zabezpečenie ≥100 MΩ (IEC 60243-1).
- Vizuálna kontrola: Kontrola dier, previsov, prestriekania alebo farebných nezrovnalostí (ASTM D5162 pre detekciu dovolenky).
- Prierezový test adhézie: Hodnotenie priľnavosti náteru podľa klasifikácie 0 (ISO 2409).
5. Kontrola kvality a dokumentácia
5.1 Priebežné kontroly kvality
Robustný plán riadenia kvality obsahuje kontrolné body v každom kritickom kroku:
| Parameter | Metóda kontroly | špecifikácia | Zariadenia |
|---|---|---|---|
| Priľnavosť povlaku | Krížový rez / sťahovanie | 0-stupeň (ISO 2409) alebo ≥15 MPa | Elcometer 107, Dolly Tester |
| Čas vyliečenia | Páskový test / necht | Nelepivý za ≤ 2 hodiny, úplné vytvrdnutie ≤ 24 h | Zapisovač sušenia BYK |
| Čitateľnosť štítku | Visual + OCR softvér | ≥99.9 % presnosť rozpoznávania | Keyence CV-X |
| Izolácia káblov | Megaohmmeter (500 V) | ≥100 MΩ | Megger MIT515 |
| Pórovitosť filmu | Prázdninový detektor | „Prázdniny“ s nulovou vodivosťou | Nízkonapäťový tester špongie |
Tieto hodnoty možno upraviť tak, aby vyhovovali špeciálnym požiadavkám zákazníka alebo požiadavkám prostredia (napr. morské prostredie alebo extrémne teplotné cykly).
5.2 Environmentálne zdravie a bezpečnosť
Moderná výroba kladie dôraz na udržateľnosť a minimálne nebezpečné emisie:
- Kontrola emisií VOC: V súlade s miestnymi a regionálnymi predpismi. Napríklad v Číne GB 30981-2020 stanovuje VOC ≤50 g/m² pre určité nátery.
- Čistenie odpadovej vody: Zabezpečenie pH 6.5–7.5 po oplachových kúpeľoch s obsahom ťažkých kovov ≤0.5 ppm na ochranu vodných zdrojov.
- Bezpečnosť obsluhy: Ochranné vybavenie, správne vetranie a dýchacie zariadenie sú nevyhnutné na zmiernenie rizika vdýchnutia počas aplikácie farby.
5.3 Dokumentácia a sledovateľnosť
Všetky parametre konečnej úpravy – čísla šarží, úrovne vlhkosti, záznamy dátumu/času – sa zaznamenávajú v systéme riadenia výroby (MES), ako je Siemens Opcenter alebo Rockwell FactoryTalk . Tento prístup umožňuje:
- Spätná sledovateľnosť: Ak sa v teréne vyskytne chyba, je možné získať pôvodnú dávku farby a parametre aplikácie.
- Štatistická kontrola procesu: Analýza procesných údajov (hrúbka povlaku, teplota, vlhkosť) s cieľom identifikovať trendy a znížiť odchýlky.
6. Riadenie životného cyklu povrchovej úpravy
6.1 Prevádzková údržba
Po nasadení baliacej linky zvitkov zostáva integrita povlaku kľúčová. Opatrenia na údržbu môžu zahŕňať:
-
- Kontrola odštiepenia, odlupovania alebo známok korózie spodného filmu, najmä okolo hrán vystavených mechanickým nárazom.
- Včasná detekcia drobných poškodení umožňuje rýchle bodové opravy namiesto rozsiahleho pretierania.
-
Elektrochemická impedančná spektroskopia (EIS)
- Pokročilá technika merania odporových a kapacitných vlastností povlaku, čo naznačuje skoré štádium degradácie.
- Frekvenčné zmeny (10 mHz až 100 kHz) odhalia infiltráciu alebo delamináciu ešte pred viditeľnou hrdzavosťou.
-
- Identifikácia „horúcich miest“ alebo oblastí rozpadu povlaku na vyhrievaných povrchoch; výhodné, ak niektoré procesy v linke prebiehajú pri zvýšených teplotách.
- Kamera s tepelnou citlivosťou ≤0.05°C poskytuje jasný kontrast pre potenciálne problémové zóny.
6.2 Inteligentné opravárenské systémy
Popredné závody integrujú automatizované alebo poloautomatické opravy:
-
Robotické retušovanie
- Ak strojové videnie zistí škrabance alebo škrabance, opravný robot automaticky prestrieka primeranú farbu alebo tesniaci základ.
- Presnosť polohovania ±0.5 mm zaisťuje minimálne prestrekovanie a konzistentnú hrúbku opravy.
-
Ročné pneumatické kontroly netesností
- Použitie testovania na báze hélia (miera úniku ≤1×10⁻⁶ Pa·m³/s) pre kritické spojenia.
- Minimalizuje prestoje tým, že objaví chybné tesnenia skôr, ako zhoršia konečnú úpravu alebo mechanickú funkciu.
6.3 Digitálne dvojča na predpovedanie životnosti povlaku
Softvér ako ANSYS Sherlock dokáže simulovať interakcie mechanického namáhania, teploty a vlhkosti a predpovedať tak dlhodobý stav náteru:
- Integrácia dát: Živé vstupy snímačov o teplote, vlhkosti a použití dielov napájajú simulačný model.
- Prediktívne upozornenia: Model označuje intervaly, kedy náter pravdepodobne vyžaduje údržbu alebo opätovnú aplikáciu, čím sa skracuje neplánované prestoje.
Okrem toho platformy AR (Augmented Reality) (napr. Microsoft HoloLens) prekrývajú údaje o opotrebovaní povlaku v reálnom čase v zornom poli operátora, čím urýchľujú riešenie problémov a zlepšujú bezpečnosť.
7. Záver
Dokončovanie projektu baliacej linky cievok je multidisciplinárny proces, ktorý vyvažuje chémiu, strojárstvo a digitálne riadenie, aby sa zabezpečila dlhodobá prevádzková integrita. Od najskorších fáz prípravy povrchu až po konečné označovanie a priebežné riadenie životného cyklu sa každý krok riadi prísnymi normami, ako je ISO 12944 pre ochranu proti korózii.
-
Objavte stratégie na minimalizáciu mechanického opotrebenia, zabezpečenie lepšieho výkonu a dlhej životnosti zariadení vo výrobných linkách. ↩
-
Preskúmajte výhody epoxidového základného náteru s vysokým obsahom zinku vrátane jeho galvanickej ochrany a odolnosti voči korózii, ktoré sú kľúčové pre dlhovekosť v priemyselnom použití. ↩
-
Zistite, ako polyuretánový (PU) vrchný náter zlepšuje odolnosť voči poveternostným vplyvom a dlhú životnosť, vďaka čomu je ideálny pre vonkajšie použitie. ↩