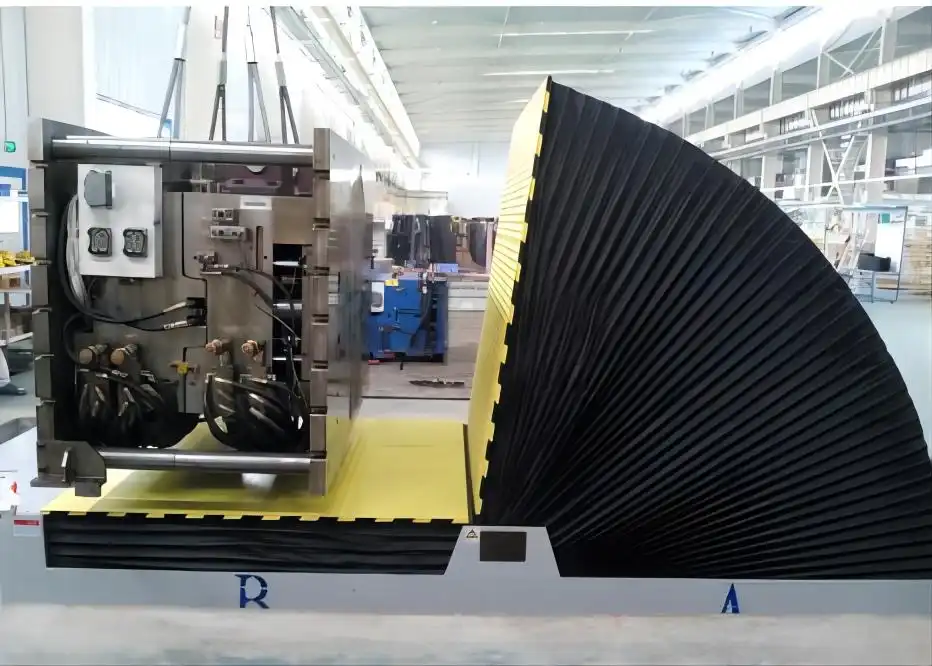
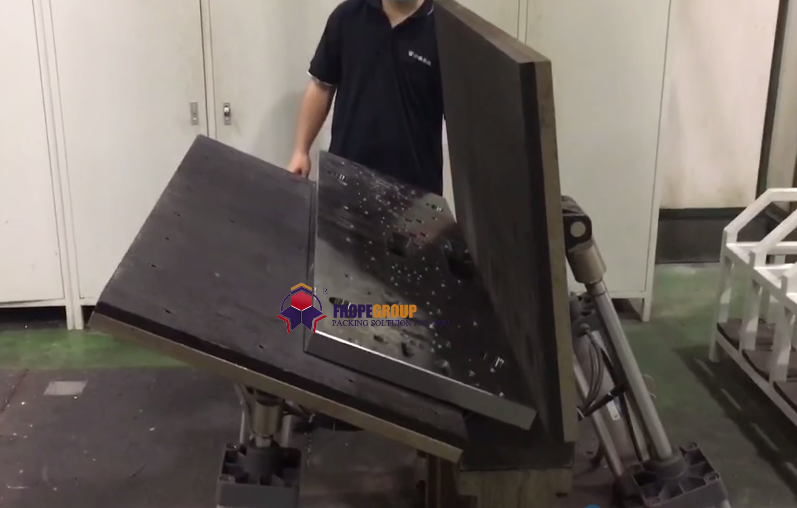
Краткое содержание. В этом 77-секундном видеоролике наш L-образный оверлок поворачивает большой красный литой корпус из горизонтального положения в вертикальное, закрепленный в желтом фигурном приспособлении с маркировкой 15T. Поворот медленный и непрерывный, что соответствует заявленному нами времени поворота в 60–90 секунд для этого класса рам. Для литья приспособление имеет такое же значение, как и сама рама: оно определяет положение центра тяжести во время поворота и то, какие поверхности несут нагрузку.
Содержание
- Что показано в видеоролике
- Почему для литья требуется специальная оснастка?
- Центр тяжести во время поворота на 90°
- Расчет размеров рамы: класс нагрузки и время поворота.
- Как мы проектируем светильник
- Контрольный список для отбора нарушителя кастинга
- Контроль и безопасность
- Часто задаваемые вопросы по инженерным вопросам
- Следующий шаг
- Связанное чтение
- Источники
Что показано в видеоролике
Запись представляет собой вертикальный фрагмент длительностью 77 секунд, снятый в нашей мастерской.
- Этот станок представляет собой L-образный опрокидыватель: зеленое основание с желтой опорной плитой, состоящей из опорной и задней плит, расположенных под прямым углом.
- Заготовка представляет собой крупную красную отливку, корпус с несколькими фланцевыми отверстиями.
- Приподнятая, фигурная желтая опора на люльке фиксирует отливку. На боковой стороне приспособления нанесена маркировка 15T.
- Подставка медленно и плавно вращается почти на протяжении всей записи, перемещая отливку из горизонтального положения в вертикальное. Отливка остается зафиксированной в приспособлении на протяжении всего процесса.
- Возле машины никто не стоит, и во время поворота не используется кран.
Почему для литья требуется специальная оснастка?
Форма или стальной блок имеют плоские поверхности. Он располагается на опорной плите, и по мере вращения рамы он упирается в заднюю плиту. Литье происходит иначе:
- Неправильная форма. Отверстия и фланцы выступают наружу, поэтому отливка будет опираться на несколько точек, а не на сплошную поверхность.
- Смещение центра тяжести. Толщина стенок варьируется, поэтому масса редко располагается посередине контура.
- Лица, которые нужно защитить. Обработанные фланцы и уплотнительные поверхности не должны подвергаться нагрузке или быть поцарапаны.
Это приспособление превращает неудобную форму в устойчивую. Оно обеспечивает отливке четкие точки опоры на шероховатых литых поверхностях, не затрагивает обработанные поверхности и удерживает деталь в известном положении относительно оси вращения. Именно поэтому в зажиме используется фасонная опора, а не плоская пластина.
Центр тяжести во время поворота на 90°
На L-образном опрокидывающем механизме груз сначала опирается на опорную плиту. По мере поворота рамы вес постепенно переносится на заднюю плиту. В середине поворота нагрузка распределяется между обеими плитами.
Далее следуют два правила:
- При любом угле наклона центр тяжести должен находиться внутри зоны опоры. Если он выходит за пределы точек контакта, отливка наклоняется внутри приспособления, вместо того чтобы вращаться вместе с ним.
- Центр тяжести должен находиться как можно ближе к точке опоры. Привод должен противостоять моменту нагрузки, равному весу груза, умноженному на горизонтальное расстояние от точки опоры до центра тяжести. Приспособление, которое глубже заглубляет отливку в люльку, уменьшает это расстояние и сглаживает поворот.
Мы берем чертеж отливки, определяем центр тяжести и проверяем его траекторию на протяжении всех 90°, прежде чем зафиксировать геометрию приспособления.
Расчет размеров рамы: класс нагрузки и время поворота.
Наш стандартный ассортимент отверточных пресс-форм под углом 90° — это отправная точка. Значения взяты со страницы нашего продукта:
| Модель | Максимум. погрузка | Мощность | Время поворота | вес машины |
|---|---|---|---|---|
| ФПМТ-10 | 10 т | 3.0 кВт | 60–90 с | 3.5 т |
| ФПМТ-20 | 20 т | 5.5 кВт | 70–90 с | 4.0 т |
| ФПМТ-30 | 30 т | 10.5 кВт | 70–90 с | 5.0 т |
На опоре в зажиме указана маркировка 15T, между рамами на 10 и 20 тонн. Для нас это нормально. Мы изготавливаем каждую раму с учетом фактической нагрузки. Для одного и того же класса нагрузки может потребоваться разный двигатель и вес машины, если деталь больше или ее центр тяжести расположен дальше. Тяжелая, но компактная отливка и более легкая, но громоздкая деталь могут оказаться на одной и той же раме.
Размеры стола и станка проектируются для каждой партии, поэтому зажимное приспособление и плиты проектируются индивидуально для вашей детали, а не выбираются из каталога.
Как мы проектируем светильник
При разработке литейного приспособления мы используем четыре параметра:
- Чертеж отливки с указанием веса и центра тяжести.или 3D-модель, которую мы можем взвесить в CAD-системе.
- Поддержка лиц: шероховатые литые поверхности, с которыми может соприкасаться приспособление, и поверхности, с которыми оно не должно соприкасаться.
- Ориентация до и после поворота: как поступает отливка и как ее необходимо представить для механической обработки, сборки или контроля качества.
- Часть семьиЕсли несколько отливок используют один и тот же опрокидыватель, мы разрабатываем базовое приспособление со сменными вставками.
Готовое изделие представляет собой сварную стальную конструкцию, окрашенную и установленную на люльку. Если в семействе деталей есть несколько размеров, мы проверяем каждый размер по правилу центра тяжести, а не только самый тяжелый.
Контрольный список для отбора нарушителя кастинга
- Самая тяжелая отливка и ее центр тяжести, с чертежом или моделью.
- Наибольший контур: длина, ширина и высота в исходном положении.
- Лица, способные нести бремя, и лица, которые должны оставаться свободными.
- Необходимый угол поворота: 90° или 180° (для полного поворота см. наш Инвертор нагрузки 180°).
- Способ погрузки и разгрузки отливки: кран, вилочный погрузчик или тележка для перевозки рельсов.
- Количество циклов за смену, которое определяет режим работы привода и время поворота.
- Площадь помещения, фундамент и напряжение питания в точке установки.
Контроль и безопасность
Применяемые стандарты зависят от целевого рынка. Для рынков Центральной и Восточной Европы стандарт ISO 12100 устанавливает метод оценки рисков, а стандарт EN 415-10 охватывает общие требования к упаковочным машинам, определяя защитные ограждения и систему аварийной остановки.
Зона поворота представляет опасность. Никто не находится внутри зоны вращения люльки во время ее движения, а погрузка или разгрузка происходит только тогда, когда люлька находится в неподвижном крайнем положении.
Часто задаваемые вопросы по инженерным вопросам
В: Почему приспособление важнее для литья, чем для форм? О: Отливка имеет неправильную форму и смещенный центр тяжести. Приспособление обеспечивает ей определенные точки опоры и удерживает центр тяжести внутри зоны опоры на протяжении всех 90°.
В: Сколько времени занимает поворот на 90°? О: В наших стандартных рамах для поворота на 90° указано время 60–90 секунд для рамы на 10 т и 70–90 секунд для рам на 20 т и 30 т. В видеоролике показан медленный, непрерывный поворот, соответствующий этому диапазону.
В: Наша отливка весит 15 тонн. Какая рама нам нужна? О: Это зависит от размера и центра тяжести, а не только от веса. На зажиме указана маркировка 15T; мы рассчитаем размеры вашей рамы по чертежу и, возможно, изготовим ее на более тяжелой раме, если деталь громоздкая.
В: Как происходит перемещение груза между плитами во время поворота? О: Отливка начинается полностью на базовой плите. По мере поворота люльки на 90° груз постепенно смещается на заднюю плиту; на полпути нагрузка распределяется между обеими плитами.
В: Какой тип разворачивающего устройства нам нужен: на 90° или на 180°? О: Устройство на 90° поднимает деталь вертикально или опускает её горизонтально. Устройство на 180° переворачивает её, чтобы добраться до нижней стороны. В нашем ассортименте устройств для разворачивания пресс-форм есть оба типа.
Следующий шаг
Мы определяем размеры литейного переворачивателя в три этапа:
- Предоставьте свой чертеж планировки. с учетом чертежа отливки, веса, центра тяжести и необходимого угла поворота, чтобы info@fhopepack.com.
- Получите предложение в течение 48 часов.включая раму, привод и концепцию приспособления, разработанную на основе вашей отливки.
- Заказать обследование объекта Таким образом, мы подтверждаем способ погрузки, пол и пространство для очистки люльки.
Связанное чтение
- Промышленный опрокидыватель и переворачиватель форм: обработка тяжелых форм
- Опрокидыватель и кантователь пресс-форм
- Рентабельность инвестиций в безопасность: использование устройств для переворачивания литьевых форм под углом 90 градусов вместо опрокидывания кранов.
- Плесень вверх
Источники
- Станок, оснастка, литье и токарная обработка: видео на YouTube (77 с; @fhope9014)
- Диапазон размеров рамы, нагрузка, мощность, время поворота, вес машины: Плесень вверх
- Область применения стандарта: ISO 12100:2010; EN 415-10: 2014
- Сроки подачи предложения: одобренное предложение от муниципалитета (предложение в течение 48 часов).
Последнее обновление: 21.09.2026