Краткое содержание: В данном руководстве оцениваются роботизированные системы штабелирования и автоматизированные упаковочные линии для обработки рулонного металла и проволоки, с акцентом на грузоподъемность, время цикла и соответствие требованиям безопасности. Подчеркивается, что окончательный выбор оборудования зависит от гибкости интеграции, сложности технического обслуживания и долгосрочных эксплуатационных затрат. В тексте содержится оговорка о том, что показатели производительности и экономия трудозатрат являются типичными отраслевыми диапазонами и могут варьироваться в зависимости от конфигурации и планировки предприятия.
[ЗАПОЛНИТЕЛЬ ВИДЕО]
Примечание: Показатели производительности, время цикла, габариты и экономия трудозатрат являются типичными отраслевыми диапазонами или зависят от конкретного поставщика. Фактические результаты могут отличаться в зависимости от конфигурации, типа материала, планировки помещения и условий эксплуатации. Всегда уточняйте технические характеристики у сертифицированных поставщиков перед утверждением капитальных вложений.
🛠️ Критерии оценки
И роботизированные системы штабелирования, и автоматизированные упаковочные линии обеспечивают высокую производительность, однако окончательный выбор зависит от грузоподъемности, соответствия требованиям безопасности, стабильности времени цикла, сложности технического обслуживания, гибкости интеграции и прогнозируемых долгосрочных эксплуатационных расходов.
Для принятия решений в области промышленной упаковки необходимы стандартизированные габаритные размеры. Группы по закупкам оценивают оборудование на основе пяти основных параметров, которые напрямую влияют на производительность производственного цеха. Грузоподъемность определяет максимально допустимый вес рулона при автоматизированной обработке. Время цикла измеряет продолжительность, необходимую для выполнения одной полной последовательности укладки или обмотки. Соответствие требованиям безопасности подтверждает соблюдение установленных протоколов защиты оборудования и работоспособность аварийной остановки. Сложность технического обслуживания оценивает интервалы плановой смазки, частоту калибровки датчиков и наличие запасных частей. Гибкость интеграции подтверждает совместимость с конвейерами, расположенными выше по потоку, и обвязочными устройствами, расположенными ниже по потоку. Каждый критерий напрямую влияет на показатели сокращения трудозатрат, процент повреждений продукции и эффективность использования пространства.
🏗️ Вариант А
Шестиосевые роботизированные штабелеры для рулонов обеспечивают точное размещение груза благодаря специализированному инструменту на конце манипулятора, значительно снижают количество травм при ручной обработке грузов, стабилизируют геометрию поддонов для безопасной транспортировки и хранения, поддерживают непрерывную работу на нескольких станциях и напрямую интегрируются с конвейерами, расположенными выше по потоку, в типичных условиях предприятия.
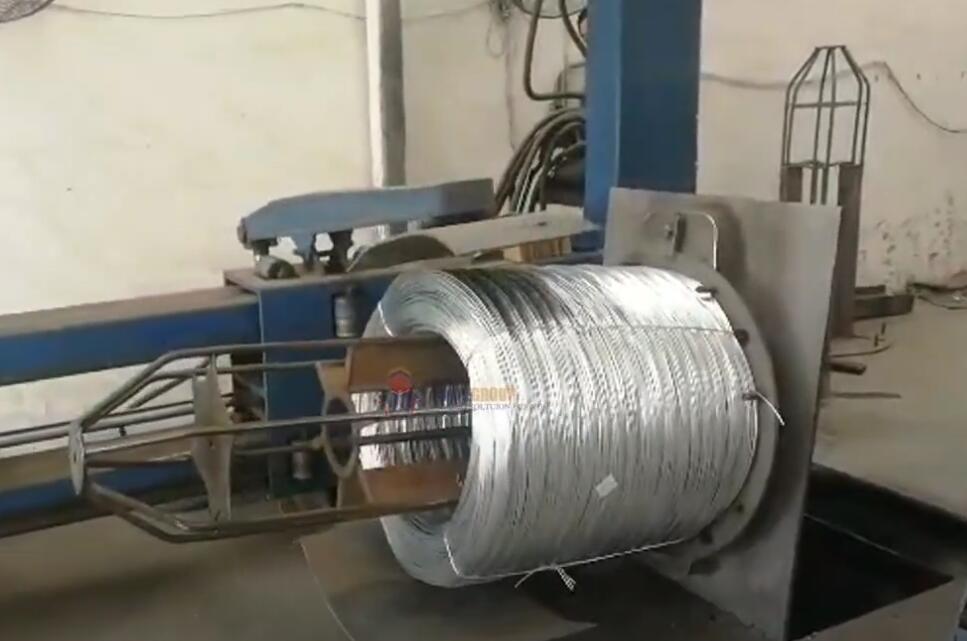
Шестиосевой шарнирный роботизированный манипулятор обеспечивает многонаправленное перемещение, необходимое для сложного позиционирования катушек. Роботизированный блок принимает полезную нагрузку до 8,000–10,000 кг в зависимости от конфигурации крепления (пример зависит от производителя). Время цикла обычно составляет от 30 до 60 секунд на одну паллету при стандартных заводских температурах. Выбор концевого захвата (EOAT) зависит от состава материала и характеристик внутреннего диаметра катушки. Вилочные захваты входят во внутреннее отверстие для катушек из черной стали весом более пяти метрических тонн. Магнитные подъемники контактируют с плоскими внешними поверхностями для применения в углеродистой стали, требуя протоколов размагничивания остаточной намагниченности перед освобождением. Вакуумные подъемники перемещают катушки из алюминия с покрытием или оцинкованной проволоки без повреждения поверхности. Архитектура управления основана на программируемом логическом контроллере (ПЛК), который координирует траектории движения с сигналами конвейера. Панели человеко-машинного интерфейса позволяют сохранять рецепты для различных диаметров катушек и схем укладки. Защитное ограждение окружает рабочую зону, а сканеры зоны обнаруживают вход персонала. Соответствие стандарту ISO 10218 требует немедленного замедления при нарушении зон безопасности. Многопозиционные конфигурации позволяют одному роботу одновременно обслуживать четыре позиции для паллет. Непрерывная работа обычно снижает затраты на рабочую силу на единицу продукции на 50–60% по сравнению с методами ручного позиционирования, что приводит к измеримому улучшению общей эффективности оборудования и сокращает сроки окупаемости инвестиций за счет стабильного выполнения цикла.
🔗 См. также : Изучите другие решения
📈 Вариант B
Автоматизированная система подачи с помощью турникета в сочетании с поворотным устройством для переворачивания рулонов обеспечивает непрерывный рабочий процесс ориентации, минимизирует требования к площади производственных помещений, гарантирует равномерное нанесение пленки и натяжение ленты при различных диаметрах рулонов, поддерживает полностью автоматизированные процессы паллетирования и надежно работает при стандартных уровнях промышленной влажности.
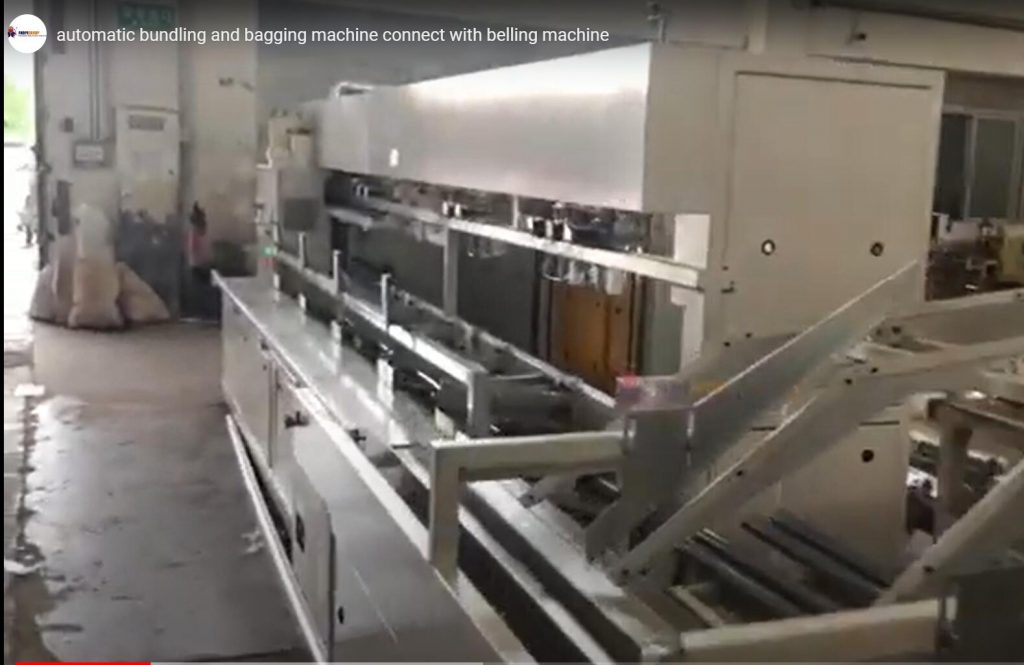
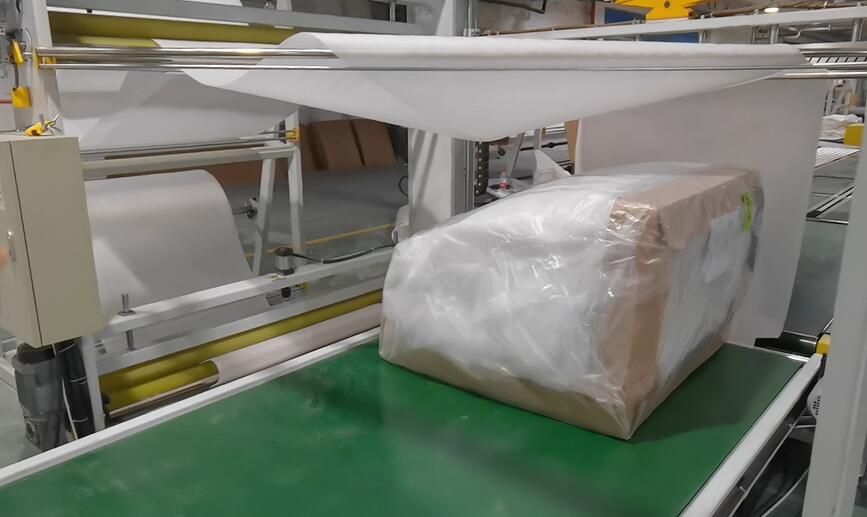
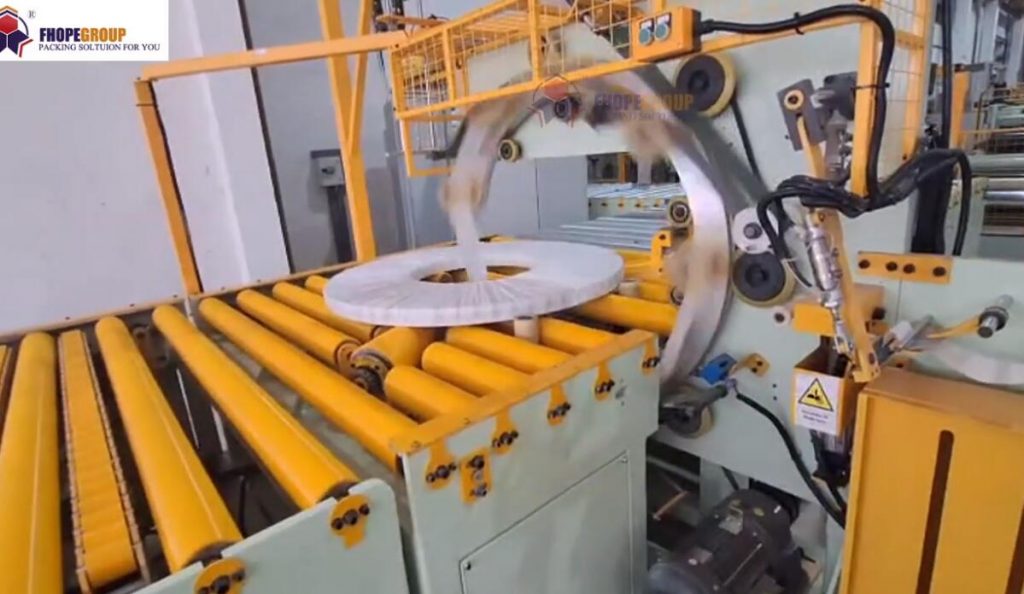
Конвейерные упаковочные линии используют механические поворотные устройства для выравнивания рулонов перед обмоткой или обвязкой. Механизм поворота регулирует скорость подачи в соответствии с производительностью последующих этапов обработки. Возможность ориентации позволяет поворачивать рулоны из положения «глаз к стене» в положение «глаз к небу» для обеспечения возможности вертикального штабелирования. Оборудование для переворачивания работает с тяжелыми грузами, сохраняя при этом стабильность центра тяжести во время поворотов на 180 градусов. Стандартные устройства для переворачивания рулонов на 180 градусов обычно поддерживают максимальную грузоподъемность и допуски на вращение, которые варьируются в зависимости от спецификаций производителя. Установки для нанесения пленки наносят стретч-пленку или ингибиторы коррозии на основе летучих коррозионных веществ (VCI) с контролируемым уровнем натяжения, обычно от 10 до 30 Н в зависимости от типа пленки. Машины для натяжения ленты фиксируют грузы пластиковыми или стальными лентами, установленными на заданные точки разрыва. Система напрямую взаимодействует с автоматизированными станциями намотки, как показано в стандартных руководствах по интеграции вертикальных машин для намотки. Контроллеры ПЛК синхронизируют конвейерные ленты, устройства для переворачивания рулонов и обвязочные головки в единую синхронизированную последовательность. Площадь основания обычно составляет приблизительно 5–7 метров на 3–5 метров для стандартных конфигураций линий. Интервалы технического обслуживания включают ежемесячную проверку гидравлических уплотнений и натяжителей ремней. Экономия трудозатрат часто достигает 50–70% за счет исключения ручных операций по перемещению оборудования, что напрямую снижает процент брака из-за повреждений при транспортировке и повышает общую эффективность использования пространства.
🛡️ Сравнительная таблица
Стандартизированные оценочные матрицы позволяют напрямую сравнивать показатели эффективности конкурирующих технологий упаковки, выявляя компромиссы в операционных аспектах, которые напрямую влияют на распределение капитальных затрат, сроки окупаемости инвестиций и общие целевые показатели эффективности оборудования для закупочных групп, оценивающих автоматизированные решения для обработки материалов.
| Оценка измерения | Вариант А: Роботизированный укладчик рулонов | Вариант B: Конвейерная и опрокидывающая линия | Формат спецификации параметров |
|---|---|---|---|
| Полезная грузоподъемность | Максимальная нагрузка за цикл — 8,000–10,000 кг (зависит от производителя). | Максимальная нагрузка за цикл — 7,500–9,000 кг (типичный диапазон). | Роботизированная рука поднимает грузы до 10 000 кг со скоростью 0.6 м/с в условиях, проверенных поставщиком. Конвейерная лента транспортирует рулоны весом 8,500 кг со скоростью 0.4 м/с при стандартном распределении нагрузки. Обе конфигурации напрямую влияют на стабильность производительности и целевые показатели OEE. |
| Цикл литья | Обычно 30–60 секунд на одну позицию паллеты (зависит от поставщика). | Обычно 25–45 секунд на одну ориентацию катушки (типичный диапазон). | Устройство Upender поворачивается на 90 градусов за 10–15 секунд при плавном ускорении. Устройство Stacker завершает полный цикл укладки за 45 секунд при заданных ограничениях траектории. Более быстрые циклы коррелируют с сокращением трудозатрат и улучшением сроков окупаемости инвестиций. |
| Соответствие требованиям безопасности | Охраняемая рабочая камера по стандарту ISO 10218 | ANSI/RIA R15.06 мониторинг зон (типовой стандарт) | Световые завесы обнаруживают вход персонала в пределах 30–50 см от движущихся манипуляторов при заводском освещении. Аварийные остановки останавливают все оси в пределах 0.5 метра при номинальном напряжении. Соответствие требованиям напрямую снижает время простоя, связанное с инцидентами, и страховые взносы. |
| Интеграция пленки и ленты | Совместимо с обмоткой или бандажированием VCI (типичный диапазон). | Встроенная упаковочная головка с регулируемым натяжением (зависит от производителя) | Обмоточная головка создает натяжение пленки 15–25 Н со скоростью 1.0–1.5 м/с в диапазоне влажности окружающей среды. Обвязочный блок обеспечивает прочность на разрыв 700–900 Н при калиброванных настройках давления. Правильное натяжение минимизирует повреждения при транспортировке и снижает затраты на сокращение брака. |
| Сложность обслуживания | Требуется ежеквартальная калибровка датчика (типичный интервал). | Ежемесячная проверка гидравлических уплотнений (пример зависит от поставщика) | Гидравлические цилиндры поддерживают давление в пределах ±5%-ного допуска на протяжении более 1,000 рабочих циклов. Вакуумные присоски сохраняют силу всасывания выше 60 кПа после 500 циклов отсоединения навесного оборудования. Предсказуемые графики технического обслуживания способствуют точному прогнозированию бюджета и сокращению плановых простоев. |
🔗 См. также : Сопутствующее оборудование
⚙️ Советы по выбору
При принятии решений о закупке оборудования необходимо учитывать фактический максимальный вес рулонов, требуемый суточный объем производства, доступные габариты в зонах безопасности, совместимость с существующей конвейерной инфраструктурой, ограничения по долгосрочному бюджету на техническое обслуживание и требования к обучению операторов в типичных условиях эксплуатации предприятия.
Для укладки тяжелых рулонов черных металлов весом более 8,000 кг обычно требуется роботизированная укладка благодаря превосходной гибкости захвата и возможности многопозиционной паллетизации. Предприятия с ограниченной площадью выигрывают от компактных линий опрокидывания, которые объединяют ориентацию и упаковку в одном месте. В производственных средах, требующих нулевого контакта с поверхностью, следует выбирать роботов с вакуумным оборудованием вместо магнитных подъемников, чтобы предотвратить повреждение покрытия и снизить процент брака. В высокопроизводительных операциях, обрабатывающих рулоны разных диаметров, более высокая стабильность производительности достигается за счет автоматизированных турникетных систем подачи. Бюджеты на техническое обслуживание отдают предпочтение конвейерным архитектурам, поскольку гидравлические и ленточные компоненты стандартизированы для нескольких типов машин. Требования безопасности предписывают наличие защищенных рабочих зон для роботизированных установок, в то время как линии опрокидывания требуют мониторинга периметра зоны. Перед окончательным утверждением капитальных затрат необходимо сверить все заявленные характеристики с протоколами испытаний поставщиков. Расчеты общей стоимости владения должны включать показатели энергопотребления, цены на запасные части и плановую частоту простоев для обеспечения точного финансового прогнозирования и измеримых сроков окупаемости инвестиций.
Контрольный список для принятия решения о покупке
-
[ ] Убедитесь, что максимальный вес катушки и допуски на внутренний диаметр соответствуют техническим характеристикам оборудования.
-
[ ] Измерьте доступную площадь пола с учетом требований к размерам, занимаемым оборудованием, а также зон безопасного зазора.
-
[ ] Убедитесь, что существующие скорости конвейера соответствуют скоростям автоматической подачи или роботизированного захвата.
-
[ ] Ознакомьтесь с местными правилами по защите оборудования, чтобы определить необходимую архитектуру безопасности.
-
[ ] Рассчитайте ожидаемый процент сокращения трудозатрат на основе существующих процедур ручной погрузки/разгрузки.
-
[ ] Запросите у поставщика графики технического обслуживания и документально подтвержденные сроки поставки запасных частей.
-
[ ] Убедитесь, что настройки натяжения пленки соответствуют стандартам защиты продукции при транспортировке и хранении.
FAQ
Какая система эффективнее снижает уровень повреждения поверхности катушек проволоки с покрытием? Роботизированные штабелеры с вакуумным захватом предотвращают повреждение защитных покрытий при контакте. Магнитные подъемники и механические зажимы требуют прямого контакта с поверхностью, что может ухудшить качество заводского покрытия и напрямую повлиять на показатели снижения брака.
Как выбор оборудования влияет на плотность хранения на складе? Автоматизированные последовательности укладки паллет обеспечивают равномерную высоту грузов и стабильное выравнивание по краям. Стандартизированные схемы штабелирования максимизируют использование вертикального пространства, предотвращая смещение во время транспортировки и повышая общую эффективность работы склада.
Какова периодичность технического обслуживания гидравлических механизмов опрокидывания? Гидравлические цилиндры обычно требуют проверки уплотнений каждые 2,500–3,500 часов работы (типичный отраслевой диапазон). Контроль температуры жидкости предотвращает снижение вязкости при непрерывных рабочих циклах, превышающих восемь часов за смену, что способствует предсказуемому повышению общей эффективности оборудования (OEE).