Краткое описание: Оптимизируйте логистику на заключительном этапе производства с помощью нашей автоматической системы сжатия рулонов стальной проволоки и разгрузки на стеллажи. Благодаря интеграции функций сжатия, обвязки и переворачивания рулонов, это решение обеспечивает безопасную и плотную упаковку рулонов проволоки весом до 3,000 кг.
Обработка и упаковка крупных рулонов стальной проволоки представляет собой серьезную логистическую проблему и проблему безопасности в производственных условиях. Интегрированная система, объединяющая функции уплотнения, обвязки и обработки, предлагает надежное инженерное решение. Машина для сжатия рулонов стальной проволоки и снятия их с поддонов представляет собой именно такую систему, разработанную для оптимизации процесса упаковки рулонов стальной проволоки, повышения эффективности и безопасности оператора. В этой статье подробно рассматриваются технические характеристики, конструктивные особенности, рабочий процесс и аспекты удобства использования этого автоматизированного компонента упаковочной линии.
🏗️ Обзор системы: интеграция уплотнения и обработки грунта
Эта машина является важнейшим звеном в комплексной линии упаковки стальной проволоки . Ее основная функция заключается в приеме рулонов стальной проволоки, часто загружаемых на подставки или стеллажи, их сжатии для достижения более плотной упаковки и стабильной транспортировки, надежной обвязке спрессованных рулонов, а затем аккуратном извлечении рулона из подставки для последующей обработки или отправки.
Интеграция этих этапов в единую автоматизированную последовательность минимизирует ручную обработку, сокращает время цикла и обеспечивает стабильное качество упаковки. Благодаря тому, что устройство выполняет функции гибридного устройства для опрокидывания и уплотнения рулонов , отпадает необходимость в отдельных автономных блоках, что экономит ценное производственное пространство.
⚙️ Основные компоненты и технические характеристики
Эффективность системы зависит от скоординированной работы нескольких ключевых узлов, разработанных для высокоинтенсивных промышленных условий.
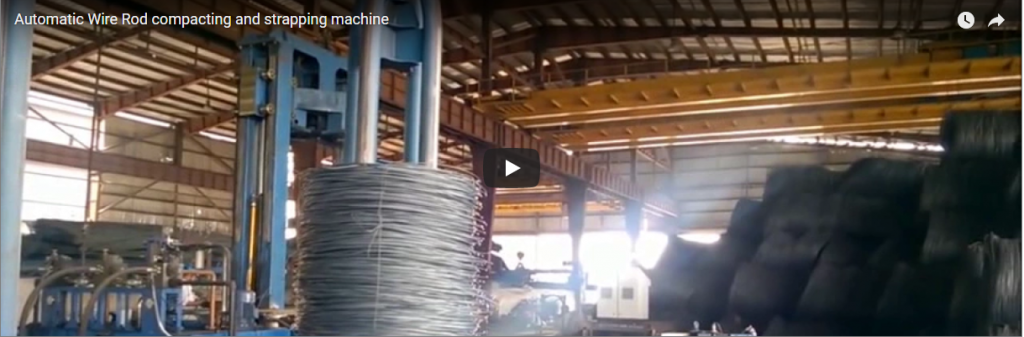
Автоматическая станция уплотнения
-
Функция: Прикладывает контролируемое усилие по вертикали для уменьшения общей высоты пакета проволочных катушек на его подложке, обеспечивая плотную и стабильную упаковку.
-
Механизм: Использует надежную гидравлическую систему прессования, приводимую в действие насосами высокого давления, обеспечивающую усилие уплотнения до 20 тонн.
-
Управление: Сила и время выдержки точно контролируются с помощью входов ПЛК , регулируются в зависимости от сечения проволоки и размера катушки для предотвращения деформации.
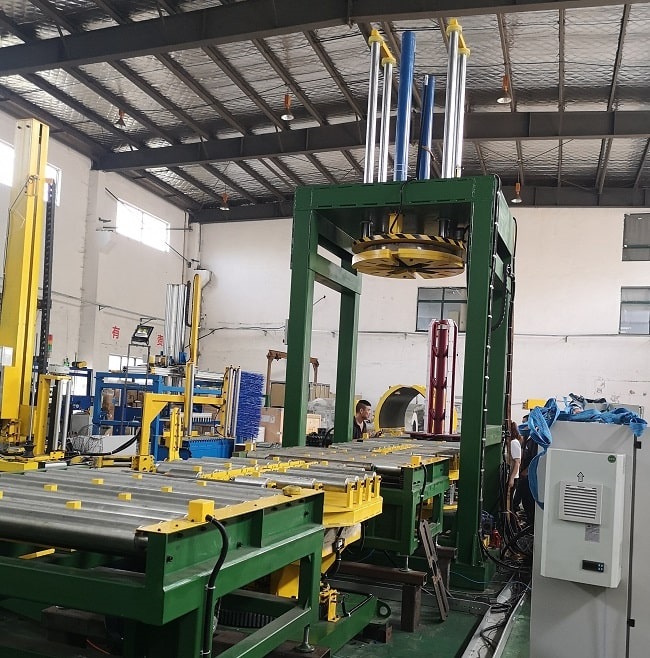
Рис. 1. Гидравлическая станция уплотнения, обеспечивающая плотную структуру рулона.
Устройство для обвязки проволочных катушек
-
Функция: Накладывает радиальные ленты (обычно из ПЭТ или стали) по окружности спрессованной катушки, пока она находится на подставке.
-
Механизм: Оснащен автоматизированной обвязочной головкой, которая подает, натягивает, запаивает (путем сварки трением или пазового соединения) и обрезает ленту. Способен обвязывать несколько лент с заданными интервалами.
-
Интеграция: Работает в тандеме с компактором; обвязка происходит сразу после уплотнения для поддержания плотности.
Механизм отбора несущей (опрокидыватель катушки)
-
Функция: Поднимает обмотанную проволочную катушку вертикально с держателя/стойки и перемещает ее на соседний роликовый конвейер или разгрузочную станцию. Часто это включает в себя поворот на 90 градусов для горизонтальной ориентации ушка катушки для последующих технологических процессов.
-
Механизм: Использует комбинацию подъемных рычагов или захватов и системы вращения с электроприводом. Перемещение обычно осуществляется с помощью сервопривода или гидравлического привода вдоль линейных направляющих для точного позиционирования.
-
Обращение: Конструкция предусматривает нескользящие контактные поверхности (полиуретановые накладки) для защиты целостности проводов во время работы инвертора катушки.
Обработка грузов (толкающий и перерабатывающий конвейер)
-
Функция: После извлечения катушки пустой держатель автоматически выбрасывается со станции отвода.
-
Механизм: Пневматический или электрический толкатель перемещает пустой контейнер на отдельную конвейерную линию для возврата в зону загрузки рулонов, обеспечивая непрерывность рабочего процесса.
Система управления
-
Функция: Координирует всю последовательность операций, отслеживает показания датчиков и предоставляет интерфейс для операторов.
-
Компоненты: Как правило, основаны на программируемом логическом контроллере (ПЛК) (например, Siemens S7-1200, Allen-Bradley) с сенсорной панелью человеко-машинного интерфейса (HMI) для настройки параметров, диагностики и ручного управления.
Сравнение технических характеристик (типичные диапазоны – возможны индивидуальные настройки)
| Параметр | Типичная спецификация | Ед. | Заметки |
|---|---|---|---|
| Внешний диаметр катушки (OD) | 800 – 1500 | mm | Зависит от модели |
| Внутренний диаметр катушки (ID) | 500 – 900 | mm | Зависит от конструкции носителя |
| Ширина/высота рулона | 400 – 1200 | mm | Максимальная высота до уплотнения |
| Максимальный вес рулона | 1000 – 3000 | kg | Нагрузочная способность системы |
| Сила уплотнения | 5 – 20 | Тонны | Регулировка осуществляется через ПЛК. |
| Тип обвязки | ПЭТ/Сталь | – | Укажите размеры ремешка |
| Количество ремней | 2 – 6 | – | Программируемая последовательность |
| Время цикла обвязки | 15 – 30 | Секунды/ремешок | Не включает время на уплотнение и обработку. |
| Вращение при взлете | 90 | Степени | Необязательно, зависит от компоновки линии |
| Требования к питанию | 480В / 3Ф / 60 Гц | В / Ф / Гц | Укажите местные требования |
| Система управления | ПЛК с ЧМИ | – | Siemens/Allen-Bradley |
Примечание: эти значения являются ориентировочными. Конкретные возможности машины зависят от модели и параметров настройки.
🛡️ Проектные и конструктивные соображения
Эти машины, созданные для промышленных условий, отличаются прежде всего долговечностью и надежностью при длительной нагрузке.
-
Конструкция рамы: Изготовлена из толстостенных профилей конструкционной стали (сталь Q345B/C45), сваренных и усиленных для выдерживания высоких нагрузок уплотнения и непрерывной эксплуатации. Для оптимизации структурной целостности на этапе проектирования часто используется метод конечных элементов (МКЭ).
-
Системы привода: Обычно используется комбинация гидравлических систем (для высокоэффективного уплотнения), электродвигателей (для конвейеров, вращения, функций обвязочной головки) и пневматических систем (для приводов, таких как толкатели и зажимы). При выборе компонентов основное внимание уделяется энергоэффективности и ремонтопригодности.
-
Функции безопасности: Соответствует соответствующим стандартам безопасности (например, CE, ISO 13849 ). Включает в себя физическую защиту, блокировку безопасности на дверях доступа, световые завесы в местах входа/выхода, цепи аварийной остановки и четкие визуальные/звуковые сигналы тревоги.
-
Модульность: Часто конструкция предусматривает определенную степень модульности, что облегчает транспортировку, установку и потенциальные будущие модификации или интеграцию с другими автоматизированными системами, такими как автоматизированные транспортные средства (AGV) или роботизированные погрузочно-разгрузочные системы.
📈 Повышение эффективности и оптимизация операционных процессов
Как правило, автоматизированная последовательность действий выглядит следующим образом, обеспечивая плавный переход от производства к отгрузке:
-
Подача катушки: Катушка проволоки, загруженная на держатель/рейку, поступает на подающую станцию станка (часто это роликовый или цепной конвейер).
-
Позиционирование: Датчики отслеживают прибытие рулона, и конвейер точно позиционирует его внутри станции уплотнения.
-
Уплотнение: Гидравлический пресс включается, прилагая заданное усилие в течение необходимого времени.
-
Обвязка: Обвязочная головка (головки) разворачивается, натягивая запрограммированное количество ремней вокруг катушки.
-
Перемещение на место отгрузки: Спрессованная и обвязанная катушка (все еще на своем держателе) перемещается на место отгрузки.
-
Подъем и поворот катушки: Механизм опрокидывания катушки срабатывает, надежно поднимает катушку над держателем и поворачивает ее при необходимости (например, на 90 градусов).
-
Выгрузка рулона: Поднятый рулон помещается на предназначенный для этого выходной конвейер или станцию.
-
Выброс контейнера: Пустой контейнер выталкивается со станции отгрузки на конвейерную петлю для рециркуляции.
-
Система готова: Машина перезапускается и готова к обработке следующей катушки.
Этот автоматизированный рабочий процесс значительно повышает производительность по сравнению с ручными или полуавтоматическими методами, потенциально обрабатывая от 20 до 40 рулонов в час в зависимости от размера и требований к обвязке. Он сокращает потребность в непосредственной рабочей силе для задач упаковки и минимизирует риски, связанные с погрузкой и разгрузкой тяжелых, неустойчивых грузов.
Анализ окупаемости инвестиций: Автоматизация процессов прессования и переворачивания рулонов обычно приводит к снижению затрат на упаковку на 40% и увеличению плотности хранения на 25% за счет более плотного прессования рулонов.
🛠️ Опыт технического обслуживания и работы оператором
Хотя система разработана для автоматизации, взаимодействие с пользователем ориентировано на контроль и техническое обслуживание для обеспечения ее долговечности.
-
Интерфейс HMI: Современные системы оснащены интуитивно понятными сенсорными экранами HMI, отображающими состояние системы, количество циклов, диагностику неисправностей, а также позволяющими регулировать такие параметры, как усилие сжатия, натяжение ленты и положение ленты.
-
Техническое обслуживание обвязочной головки: Замена обвязочной головки является плановой процедурой технического обслуживания. Конструкция облегчает этот процесс: отсоединение электрических разъемов, гидравлических/пневматических линий и крепежных болтов позволяет относительно быстро заменить головку (приблизительный вес, требующий помощи крана) (около 15 минут для опытного персонала, следующего установленным процедурам). Это минимизирует время простоя.
-
Плановое техническое обслуживание: включает в себя плановую смазку движущихся частей (подшипников, цепей, направляющих), проверку гидравлических/пневматических систем на наличие утечек, проверку датчиков и пополнение рулонов ленты. Точки доступа, как правило, спроектированы таким образом, чтобы облегчить техническое обслуживание.
🏭 Применение и персонализация
Этот тип интегрированной системы находит применение в первую очередь в:
-
Волочильные цеха стальной проволоки
-
Центры обработки проволоки
-
Распределительные центры, обрабатывающие большие объемы катушек проволоки
Ключевое значение имеет индивидуальная настройка, позволяющая адаптировать габариты машины, грузоподъемность, характеристики обвязки и логику управления в соответствии с потребностями заказчика:
-
Конкретные размеры и диапазоны веса катушек.
-
Различные конструкции держателей/стоек.
-
Требования к интеграции с системами восходящего (линии намотки) и нисходящего (складирование, отгрузка) потоков.
-
Конкретные условия окружающей среды или отраслевые правила.
Заключение
Машина для сжатия и снятия стальной проволоки с катушек — это сложное инженерное оборудование, отвечающее особым потребностям проволочной промышленности. Благодаря интеграции уплотнения, обвязки и автоматизированной обработки она обеспечивает ощутимые преимущества в эффективности работы, однородности упаковки и безопасности на рабочем месте. Ее прочная конструкция, опора на проверенные технологии промышленной автоматизации (гидравлика, ПЛК, датчики) и внимание к удобству обслуживания делают ее ценным активом для производителей, стремящихся оптимизировать свои процессы упаковки на конечном этапе. Инвестирование в такую автоматизацию соответствует современным производственным принципам, ориентированным на производительность, контроль качества и сокращение ручного вмешательства в тяжелые задачи.
❓ Часто задаваемые вопросы (FAQ)
Какова максимальная грузоподъемность механизма опрокидывания катушки?
Стандартные модели рассчитаны на работу с рулонами весом до 3,000 кг , но модификации для тяжелых условий эксплуатации могут увеличить этот показатель до 5,000 кг и более в зависимости от гидравлической системы и усиления рамы.
Может ли машина обрабатывать как вертикальные (от глаз до стены), так и горизонтальные (от глаз до неба) рулоны?
Да. Система предназначена для приема катушек в одном положении и, с помощью функции инвертора катушек , для их разрядки в требуемом положении (обычно преобразование вертикального положения в горизонтальное для транспортировки).
Как сила сжатия влияет на качество проволоки?
Гидравлическая система с управлением от ПЛК позволяет точно регулировать давление. Это обеспечивает достаточную плотность катушки для стабильности без деформации поперечного сечения проволоки и повреждения поверхностного покрытия.
Совместима ли система с существующими конвейерными линиями?
Безусловно. Машина оснащена модульными секциями подачи и отвода, которые можно регулировать по высоте и ширине для бесшовной интеграции с существующими роликовыми или цепными конвейерными системами.