Краткое содержание: В данном исследовании рассматривается модернизация системы упаковки на линии для крупносерийного предприятия по экструзии труб, в рамках которой была заменена внелинейная обмотка горизонтальной орбитальной упаковочной машиной. Описывается случай производителя, выпускающего линейные изделия длиной до шести метров, который стремился решить проблему растущих затрат на рабочую силу и отклонений в качестве. В тексте поясняется, что основным узким местом была неправильная настройка скорости экструзии и ручные процессы упаковки, приводящие к остановкам линии и отходам пленки.
<iframe loading="lazy" width="1410" height="793" src=" https://www.youtube.com/embed/ZQEoUwb8isg ” title=”Упаковочная машина для паллет и автоматическая упаковочная машина” frameborder=”0″ allow=”accelerometer; autoplay; clipboard-write; encrypted-media; gyroscope; picture-in-picture” web-share” allowfullscreen>
🛠️ Информация о клиенте
Этот крупный производитель труб и профилей работает в три смены, выпуская линейную продукцию длиной до шести метров для строительного и логистического рынков. В условиях роста затрат на рабочую силу и колебаний качества руководство компании уделило первостепенное внимание модернизации упаковки для поддержания стабильного объема производства и обеспечения надлежащей упаковки отгружаемой продукции.
Этот производитель обслуживает региональные инфраструктурные проекты и коммерческих дистрибьюторов. Его производственные линии включают экструзию ПВХ и прокатку стальных труб. Предприятие отгружает смешанные грузы длинномерных объектов, требующих надежной упаковки для транспортировки. До начала этого проекта упаковочный цех использовал полуавтономные станции, расположенные ниже по течению от основного производственного потока. Руководство сосредоточилось на поддержании стабильной производительности, одновременно решая проблемы роста затрат на рабочую силу и отклонений в контроле качества отгружаемых товаров.
🏗️ Вызов
Основным узким местом были несовпадающие скорости экструзии и ручные процессы упаковки, что приводило к частым остановкам линии, чрезмерному расходу пленки и непостоянной фиксации груза. Операторы испытывали трудности с синхронизацией пакетной обработки с непрерывным производством, что создавало задержки в очередях и непредсказуемую готовность к отгрузке.
Существующая система требовала от операторов ручной перегрузки продукции с производственного конвейера на автономную упаковочную машину. Такая пакетная обработка создавала эффект очереди в часы пик. Операторы испытывали трудности с натяжением пленки для изделий разного диаметра, что приводило к неплотной упаковке более легких профилей и чрезмерному расходу пленки на более толстых трубах. Отсутствие синхронизации означало, что скорость упаковки не могла надежно соответствовать производительности экструдера. Следовательно, предприятие сталкивалось с риском простоя, когда скорость производства на предыдущих этапах превышала возможности ручной обработки.
📈 Разработка решений
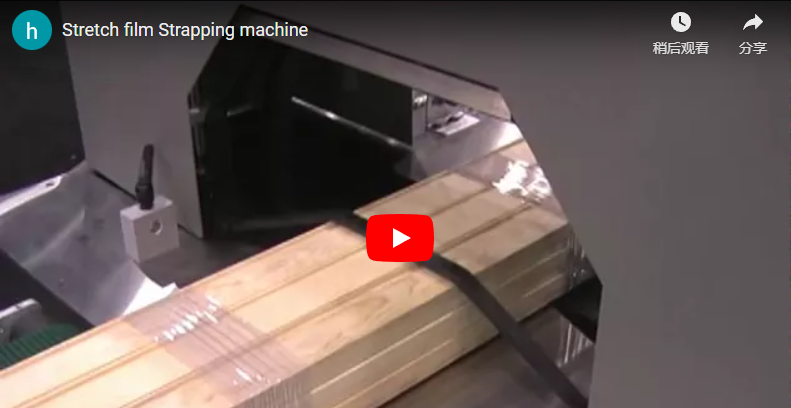
Модернизация предусматривает интеграцию горизонтального орбитального упаковочного устройства непосредственно на ленточный конвейер, что обеспечивает автоматическую резку пленки и отслеживание скорости с помощью ПЛК для бесперебойной работы в потоке со скоростью до двадцати пяти метров в минуту. Такая конфигурация исключает этапы ручной перегрузки, сохраняя при этом одинаковый рисунок обмотки для труб различного диаметра.
Для обмотки линейных объектов, таких как трубы, была выбрана горизонтальная орбитальная упаковочная машина, поскольку для таких объектов требуется вращение кольца вокруг длины изделия, а не переворачивание паллеты. Такая конфигурация позволяет упаковочной машине оставаться неподвижной во время движения изделия, или же кольцо вращается по мере продвижения линии. Ключевое нововведение заключается в интерфейсе клиноременного конвейера, который обеспечивает надежное сцепление с круглыми и неровными поверхностями без проскальзывания.
Для предприятий, работающих с горячими экструдированными материалами, выбор материала ленты имеет решающее значение. Стандартные резиновые ленты могут разрушаться под воздействием тепла, вызывая загрязнение. Для продуктов, выходящих из контейнера при температуре выше 40°C, рекомендуются термостойкие силиконовые или высокотемпературные полиуретановые ленты. Это обеспечивает долговременную надежность и предотвращает дефекты пленки или продукта.
Технические характеристики клиноременного конвейера
| Параметр | Типичный диапазон / Настройка | Функция простого английского языка |
|---|---|---|
| Скорость ленты | 5–25 м/мин (соответствует линейному выходу) | Обеспечивает стабильное и беспрепятственное перемещение товаров даже при больших нагрузках. |
| Расстояние между ремнями | 50–200 мм (регулируемое) | Подходит для труб различной ширины и предотвращает скатывание во время транспортировки. |
| V-образная геометрия | 60 ° -90 ° | Надежно фиксирует круглые профили для стабильного центрирования. |
Примечания к системе управления: ПЛК (программируемый логический контроллер) выступает в роли центрального «мозга» машины, сохраняя предустановленные рецепты и автоматически координируя движения двигателей. Сервосинхронизация обеспечивает вращение обмоточного кольца с точной пропорциональностью скорости конвейера, предотвращая сминание или растяжение пленки во время транспортировки. Регулировка натяжения осуществляется с помощью регулируемых механических тормозов для поддержания постоянной плотности обмотки без повреждения деликатных профилей; точные настройки зависят от модели и веса продукта.
Орбитальное кольцо использует вертикальную каретку для пленки, приводимую в движение сервомоторами. Это позволяет точно контролировать схему спиральной обмотки, регулируя количество витков на метр в зависимости от веса продукта. Автоматические механизмы резки и запайки пленки исключают ручную обработку пленки в конце каждого цикла. Рекомендация консультанта: если ваше применение предполагает хранение на открытом воздухе или морские перевозки, используйте термозапайку для создания влагонепроницаемого шва на конце пленки, тогда как для сухой транспортировки внутри помещений может быть достаточно механического зажима.
Для решения специализированных задач по обработке труб подробные технические характеристики непрерывной интеграции можно найти в наших онлайн-решениях для линий упаковки труб [ https://www.fhopepack.com/Plastic-Pipe-Packing-Line/online-pipe.html ].
🛡️ Внедрение
Для успешного внедрения потребовалась точная механическая юстировка интерфейса конвейера, синхронизация колец с помощью сервопривода и систематическая калибровка параметров натяжения пленки, перекрытия и длины резки. Эти регулировки обеспечивают надежную работу при различной ширине продукции, сводя к минимуму вмешательство оператора во время смены.
Этап интеграции был сосредоточен на трех ключевых технических корректировках: механическое соединение, электронная синхронизация и проверка процесса. Клиновой конвейер был прикреплен болтами непосредственно к существующему месту разгрузки производственной линии. Допуски на выравнивание обычно составляют от 1 до 3 мм, хотя точные требования варьируются в зависимости от модели и веса изделия, чтобы предотвратить отклонения во время высокоскоростной транспортировки.
Режимы синхронизации были настроены на основе производственных схем. В линиях непрерывной экструзии используется функция «отслеживания скорости линии», при которой обмоточное кольцо вращается с частотой, синхронизированной со скоростью конвейера. В линиях с прерывистым режимом работы используется функция «синхронизации запуска/остановки» для пакетной обработки. Система ПЛК хранит рецепты для различных типов продукции, позволяя операторам переключать параметры через HMI без ручной перекалибровки.
Синхронизация упаковки и параметры пленки
| Параметр | Типичные настройки / Диапазон | Функция простого английского языка |
|---|---|---|
| Вращение кольца | 0–50 об/мин (регулируемое значение) | Регулирует скорость обертывания пленки вокруг изделия по всей его длине. |
| Фильм Напряжение | 30–150 Н (типичный диапазон для отрасли) | Обеспечивает достаточно плотное прилегание обмотки для фиксации грузов без повреждения труб; характеристики зависят от модели и веса изделия. |
| Контроль перекрытия | 30–70% (зависит от области применения) | Определяет степень перекрытия пленки для повышения прочности или экономии средств. |
| Длина разреза | Допуск ±50–150 мм (типичный) | После каждого цикла пленка регулярно обрезается, чтобы предотвратить ее расход. |
Полевые испытания подтвердили, что система клиновых ремней обеспечивает стабильность продукта даже на этапах ускорения. Операторы отметили снижение утомляемости, поскольку машина автономно выполняет погрузку, упаковку и разгрузку. Для применений со стальными прутками, требующих синхронизации в тяжелых условиях, применяются аналогичные протоколы интеграции; подробную информацию о работе с большими массовыми нагрузками см. в описании нашей автоматической линии упаковки стальных прутков [ https://www.fhopepack.com/Automatic-Steel-Tube-Packing-Line/Automatic%20steel-rod-packing-line.html ].
🔗 См. также : [Сопутствующее оборудование]( https://www.fhopepack.com/Automatic-Steel-Tube-Packing-Line/Automatic steel-rod-packing-line.html)
⚙️ Результаты
После завершения монтажных работ было отмечено значительное сокращение объема ручной погрузки и разгрузки, стабильная подача удерживающего усилия на всех высотах груза, а также устойчивая поточная обработка со скоростью двадцать пять метров в минуту без разрывов пленки или повреждения продукции. Эти результаты напрямую устраняют ранее существовавшие узкие места в производительности.
Модернизация позволила превратить трудоемкий, но узкий процесс упаковки в оптимизированное продолжение производства. В течение первого квартала работы были зафиксированы следующие результаты:
-
Повышение эффективности труда: Были исключены ручные операции по погрузке и разгрузке, что позволило сократить потребность в упаковочном персонале на двух операторов в смену.
-
Стабильность производительности: Скорость линии эффективно увеличилась, поскольку скорость экструзии перестала зависеть от типа упаковки. Система поддерживала скорость 25 м/мин без заклинивания или потери натяжения пленки.
-
Улучшение качества: Значительно снизилась разница в силе фиксации груза. Единые схемы упаковки позволили исключить жалобы клиентов на незакрепленные грузы во время транспортировки.
-
Использование пленки: Автоматическая оптимизация резки и контролируемое перекрытие позволили сократить расход пленки примерно на 10–15% по сравнению с ручными настройками, хотя фактическая экономия варьируется в зависимости от конфигурации предварительного растяжения и исходной неэффективности.
Эти результаты демонстрируют, что интеграция в производственный процесс обеспечивает измеримое повышение как скорости работы, так и качества продукции.
🛠️ Анализ рентабельности инвестиций
Финансовая выгода в основном обусловлена сокращением трудовых ресурсов и оптимизацией потребления пленки, что обычно обеспечивает окупаемость инвестиций в течение двенадцати-восемнадцати месяцев для предприятий, заменяющих двух операторов в смену. Эти прогнозы основаны на стандартных базовых структурах заработной платы и учитывают снижение затрат на переработку.
Финансовая модель для этой модернизации основана на количественно измеримом сокращении затрат по сравнению с капитальными затратами на горизонтальную орбитальную обертку. Основной движущей силой является арбитраж рабочей силы: устранение повторяющихся ручных задач позволяет перераспределить персонал на более ценные должности или сократить потребность в кадрах в связи с текучестью кадров.
-
Экономия на оплате труда: исходя из типичных базовых ставок оплаты труда в промышленности, составляющих приблизительно 28–32 доллара за час погрузки в трехсменном режиме работы, сокращение двух позиций упаковщика обеспечивает ощутимую ежегодную экономию.
-
Снижение затрат на пленку: Точный контроль натяжения и автоматическая резка минимизируют перенаматывание. Типичные диапазоны экономии пленки составляют от 10% до 20%, в зависимости от базовой неэффективности и настроек предварительного растяжения.
-
Предотвращение переделок: Единообразная упаковка снижает количество бракованных отгрузок и претензий клиентов, защищая рентабельность.
Предположение о закупках: расчеты окупаемости должны включать затраты на установку и любые необходимые модификации конвейера. Проверьте оценки поставщиков относительно экономии на предварительно растянутой пленке, поскольку фактическая производительность зависит от качества пленки и геометрии изделия. В условиях высокой бесперебойной работы срок окупаемости инвестиций обычно сокращается до 12–18 месяцев благодаря обеспечению стабильного объема производства.
Контрольный список для принятия решения о покупке
-
Геометрия изделия: Подтвердите линейные размеры; убедитесь, что длина соответствует зазору кольца упаковки (обычно до 6 м).
-
Регулирование температуры: Если температура изделий превышает 40°C, используйте термостойкие материалы для клиновых ремней, чтобы предотвратить их износ.
-
Потребности в синхронизации: Определите, является ли производство непрерывным или прерывистым, чтобы выбрать соответствующий режим синхронизации ПЛК.
-
Способ герметизации: для изделий, чувствительных к влаге, выбирайте герметизацию горячим ножом; для хранения в сухих условиях может быть достаточно механического зажима.
-
Пространство для интеграции: Убедитесь, что площадь пола позволяет выполнить прямое выравнивание конвейера без чрезмерных требований к буферизации.
🛡️ Примечание о соответствии : Данное оборудование разработано в соответствии с требованиями ISO и CE. Перед приобретением уточните наличие необходимых сертификатов у производителя.
FAQ
В чем отличие клиноременного конвейера от роликового конвейера в данном применении? Клиновые ленты обеспечивают превосходное сцепление с круглыми объектами, такими как трубы и трубки, удерживая продукт в V-образной форме. Ролики могут позволять цилиндрическим предметам вращаться или смещаться вбок, что требует дополнительных направляющих систем. Клиновые ленты сохраняют надежное сцепление со скоростью до 25 м/мин без проскальзывания.
Может ли эта система автоматически обрабатывать продукцию переменной длины? Да. Синхронизация ПЛК регулирует количество витков пленки в зависимости от показаний датчиков длины объекта. Более короткие объекты получают меньше витков за цикл, в то время как более длинные объекты запускают более длинные схемы витков. Резка пленки происходит точно в конце каждого цикла независимо от длины.
Как орбитальный обмоточный станок предотвращает повреждение мягких пластиковых труб? Система использует регулируемое натяжение пленки и контролируемые коэффициенты перекрытия. Операторы могут устанавливать более низкие значения натяжения для деликатных труб из ПВХ или ПЭ. Клиновой ремень равномерно распределяет вес нагрузки, предотвращая точечное давление, которое может деформировать мягкие профили во время вращения.