Краткое описание. Наша онлайн-линия по упаковке и формовке труб интегрирована непосредственно после блока экструзионной резки пластика. Система автоматически подсчитывает жесткие или полужесткие трубы с помощью программируемого логического управления, собирает их в специальный контурный желоб, формирует плотный шестиугольный пучок и закрепляет их высокопрочной полипропиленовой (ПП) лентой или стретч-пленкой, обмотанной орбитальной системой. Стандартная кинематика машины позволяет обрабатывать пучки диаметром от 150 мм до 350 мм , длиной труб от 3 м до 6 м и весом от 10 кг до 50 кг со скоростью более одного пучка в минуту, исключая узкие места, связанные с ручной обработкой, и обеспечивая сохранение округлости труб во время транспортировки.
Содержание
- Как работает линия комплектации
- Ремешок из полипропилена или пленочная лента
- Определение размера комплекта
- Проверка веса посылки
- Подбор экструдера
- Линейные данные
- Контрольный список выбора
- Часто задаваемые вопросы по инженерным вопросам
- Следующий шаг
- Связанное чтение
- Источники
Как работает линия комплектации
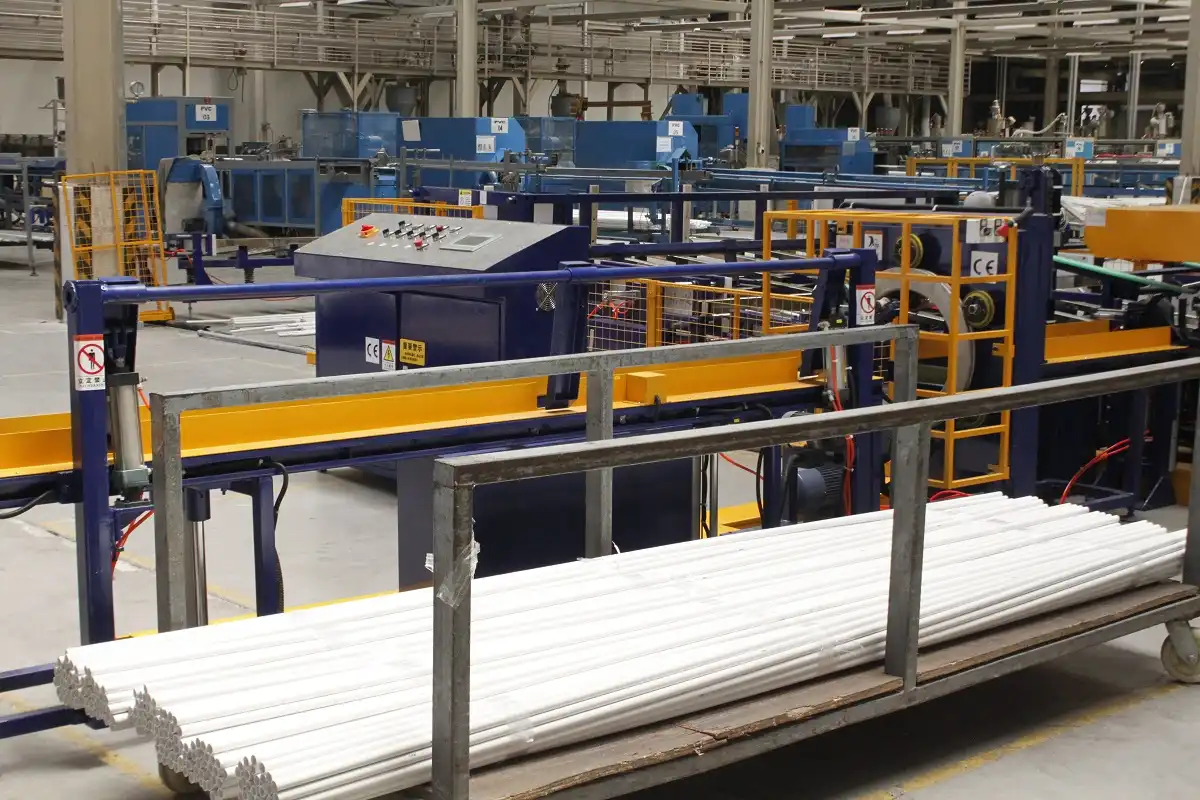
Разрезанные трубы плавно перемещаются с экструзионного тягового стола и режущего стола на подающие направляющие системы. Массив оптических/индуктивных датчиков подсчитывает каждую проходящую трубу относительно заданного значения партии, введенного в программируемый логический контроллер (ПЛК). После достижения заданного значения затворы партии поворачиваются, позволяя трубам скатываться в прочный U-образный формовочный желоб с полиуретановой облицовкой.
Пара пневматических скругляющих рычагов опускается над трубопроводом, смыкаясь внутрь и сжимая свободные трубки в компактный, симметрично упакованный цилиндрический пучок. Пока пучок удерживается в желобе в жестком состоянии, каретка для обвязки продвигается: высокоскоростная направляющая направляет полипропиленовую ленту по периметру пучка, натягивает ленту до заданного предела, выполняет ультразвуковую или фрикционную сварку и обрезает ленту заподлицо. Механические скругляющие рычаги поддерживают постоянное давление по периметру до подтверждения обвязки, обеспечивая сохранение круглой формы пучка при подъеме мостовыми кранами или стропами.
Управление осуществляется через центральный сенсорный HMI-дисплей, установленный на основном электрическом шкафу, что позволяет быстро переключать параметры и выбирать ручной/автоматический режим. Вспомогательная кнопочная консоль оператора с кнопками запуска цикла, паузы и аварийной остановки (E-stop) установлена непосредственно на станции обвязки для локальной настройки и обслуживания. Конвейер подачи может быть напрямую соединен с линией экструзионной транспортировки или подаваться в автономном режиме с помощью стеллажа для хранения труб.
Ремешок из полипропилена или пленочная лента
| Вариант привязки | Механизм удержания | Инженерная рекомендация |
|---|---|---|
| Полипропиленовая (ПП) лента | Узкие механические ленты с высоким натяжением накладываются вдоль пучка (обычно в 2-4 местах крепления). | Рекомендуется для жестких ПВХ-труб, ППР и толстостенных труб, где требуется максимальная жесткость пучка для строп, вил погрузчика или стеллажного хранения. |
| Стретч-пленка из LLDPE | Широкие орбитальные обхватывающие кольца, установленные вокруг целевых точек пучка. | Рекомендуется для более мягких труб (PE-RT, PEX, тонкостенные полиэтиленовые трубы) или глянцевых декоративных профилей, подверженных локальным вмятинам на поверхности или растрескиванию в местах выемок. |
Полипропиленовая обвязка обеспечивает высокую прочность на разрыв в компактной зоне контакта, предотвращая осевое проскальзывание и деформацию пучка во время транспортировки грузов в условиях неровной местности. Стретч-пленка распределяет давление по полосе шириной от 100 до 250 мм, устраняя сдвиговое напряжение на хрупких стенках труб. Оба обвязочных модуля имеют идентичную конструкцию и интерфейс крепления, что позволяет нашим инженерам настроить вашу линию в соответствии с вашими стандартами дистрибуции.
Определение размера комплекта
Однородные круглые трубы естественным образом образуют стабильную, высокоплотную гексагональную плотноупакованную конфигурацию. Каждый концентрический кольцевой слой (k) вокруг центральной трубы добавляет на 6 труб больше, чем предыдущий слой, что приводит к стандартному стабильному количеству труб: 7, 19, 37 и 61.
Total Pipe Count = 1 + 3 × k × (k + 1)
Общий внешний диаметр пучка по шестиугольным плоскостям составляет приблизительно (2k + 1) × Pipe OD:
| Концентрические кольца (k) | Количество труб | Ширина пучка по плоскостям (наружный диаметр 20 мм) | Ширина пучка по плоскостям (наружный диаметр 32 мм) |
|---|---|---|---|
| 1 | 7 | 60 мм (Ниже минимального окна) | 96 мм (Ниже минимального окна) |
| 2 | 19 | 100 мм (Ниже минимального окна) | 160 мм (Стандартный режим работы) |
| 3 | 37 | 140 мм (Ниже минимального окна) | 224 мм (Стандартный режим работы) |
| 4 | 61 | 180 мм (Стандартный режим работы) | 288 мм (Стандартный режим работы) |
Поскольку стандартные механические желоба и скругляющие рычаги работают в диапазоне диаметров пучков от 150 до 350 мм , размеры труб необходимо сопоставлять с этими геометрическими порогами. Например, пучок из 37 труб диаметром 32 мм дает трубу диаметром 224 мм, которая точно попадает в оптимальный диапазон возможностей машины. И наоборот, для формирования пучка труб диаметром 20 мм требуется перейти к схеме с 4 кольцами (61 труба, 180 мм в поперечнике), чтобы достичь порога автоматического зажима.
Проверка веса посылки
Стандартная несущая рама, передаточные рычаги и выходные эжекторы рассчитаны на вес пучка продукции от 10 до 50 кг.
Пример расчета массы жесткого ПВХ-трубопровода (наружный диаметр 32 мм, толщина стенки 2.0 мм, длина отрезка 4.0 м, плотность ПВХ ≈ 1.4 г/см³):
| Инженерный параметр | Формула / Расчет | Полученное значение |
|---|---|---|
| Площадь поперечного сечения стенки трубы | π × (R_внешний² − R_внутренний²) = π × (16² − 14²) | 188.5 mm² |
| Линейная масса на метр | 188.5 мм² × 1 м × 1.4 г/см³ | ≈ 0.264 кг/м |
| Вес нетто на 4-метровую трубу | 0.264 кг/м × 4.0 м | ≈ 1.06 кг |
| Вес нетто для пучка из 37 труб | 37 труб × 1.06 кг | ≈ 39.2 кг |
Эта сборка весом 39.2 кг находится в пределах допустимых базовых проектных значений 10–50 кг. Однако увеличение веса до пучка из 61 трубы того же 4-метрового трубопровода повышает его примерно до 64.7 кг, что превышает стандартный рабочий цикл.
Для программ по производству крупногабаритной продукции наша инженерная команда усиливает пневматический желобчатый механизм, увеличивает мощность двигателя индексации обвязочной головки и оснащает разгрузочную станцию роликовыми конвейерами с электроприводом.
Подбор экструдера
Станция для связывания и обвязки выполняет полный цикл формирования контура, натяжения, запайки и подачи материала менее чем за 60 секунд (номинальная скорость: > 1.0 связка/мин ).
Для проверки синхронизации производства рассчитайте коэффициент заполнения производственной линии:
Extruder Pipe Output (pipes/min) ÷ Bundle Pipe Count = Bundle Demand Rate (bundles/min)
Пример применения : Автоматизированная экструзионная линия, работающая со скоростью 48 м/мин и нарезающая трубы длиной 4.0 м, производит 12 труб в минуту . При сборке пучков из 37 труб:
12 pipes/min ÷ 37 pipes/bundle = 0.324 bundles/min (1 bundle every 3.08 minutes)
Автоматизированная линия упаковки значительно превосходит показатели накопления на последующих этапах, обеспечивая достаточную буферную емкость и позволяя одному оператору управлять несколькими параллельными экструзионными ячейками.
Линейные данные
| Техническая спецификация | Стандартный инженерный диапазон |
|---|---|
| Диаметр зажима пучка | 150 – 350 мм |
| Применимая длина трубы | 3.0–6.0 м (возможна индивидуальная длина) |
| Весовая емкость пакета | 10–50 кг (для тяжелых рам — до 150 кг) |
| Метод подсчета партий | Высокоскоростной датчик с программируемыми заданными значениями на человеко-машинном интерфейсе. |
| Скорость цикла | > 1 пучок в минуту (с учетом количества совпадений) |
| Совместимость с материалами для переплета | Полипропиленовая (ПП) обвязка или LLDPE орбитальная стретч-пленка |
| Интеграция подачи | Посредственное подключение от экструзионной пилы или автономное подключение от аккумуляторной стойки. |
| Заводское пневматическое снабжение | Чистый, сухой сжатый воздух под давлением 0.5–0.7 МПа (5–7 бар) |
| Электрическое управление | ПЛК Siemens/Schneider с цветным сенсорным экраном HMI |
Контрольный список для выбора линии для обвязки труб
- Материал трубыПВХ, ПЭ, ППР, АБС или электропроводящая труба.
- Geometry: Допуски на наружный диаметр (OD), внутренний диаметр (ID) и толщину стенки.
- Конечное состояние: Простые квадратные срезы, расширенные/раструбные концы или трубы с предварительно нарезанной резьбой.
- Профиль пакетаЦелевое количество труб в упаковке, целевой диаметр пучка труб по плоскости и целевой вес.
- Скорость экструзионной линииНоминальная производительность экструзии в погонных метрах в минуту и в изделиях в минуту.
- Спецификация обязательств: Полипропиленовая лента против стретч-пленки, ширина ленты, предел прочности на разрыв и количество точек крепления по длине.
- Автоматизация на последующих этапах производстваТребования к интеграции для автоматизированной упаковки в полиэтиленовые пакеты, термоусадочную пленку или роботизированной паллетизации.
Часто задаваемые вопросы по инженерным вопросам
В: Может ли одна и та же машина одновременно выполнять обвязку полипропиленовой лентой и обмотку стрейч-пленкой?
A: Конструкция шасси станка модульная. Мы можем оснастить основную обвязочную станцию либо автоматизированным устройством для обвязки полипропиленовой лентой, либо орбитальным устройством для обмотки стретч-пленкой. Также доступны гибридные конфигурации с двумя головками для предприятий, работающих как с тяжелыми промышленными трубами, так и с чувствительными к царапинам декоративными профилями.
В: Какое оптимальное количество труб необходимо для обеспечения круглой формы пучка?
А: Стабильные самозапирающиеся пучки достигаются за счет шестиугольной плотной упаковки слоев из 7, 19, 37 или 61 трубы . Также можно запрограммировать специальные зажимные губки для формирования желобов, способные зажимать полушестиугольные или квадратные формы для специализированной упаковки.
В: Как система обеспечивает совместимость с ПВХ-трубами, имеющими раструбное (расширенное) соединение?
А: В случае труб с расширенным концом, трубы можно загружать в чередующемся порядке «голова к хвосту», или желоб для пучка можно сместить так, чтобы все расширенные концы труб не задевали основную обвязочную арку, предотвращая проскальзывание ленты на конусообразных стенках.
В: Насколько быстр цикл обвязки по сравнению с циклом экструзии?
А: Обвязка и извлечение готового комплекта занимает от 30 до 50 секунд в зависимости от количества позиций обвязки. Поскольку для формирования полного комплекта из 19-37 труб на экструзионной линии обычно требуется от 2 до 5 минут, упаковочная линия работает значительно быстрее, чем позволяет производительность экструдера.
В: Можно ли напрямую связать последующую упаковку в пакеты с автоматизированной фасовкой?
А: Да. Связанные пучки могут выгружаться непосредственно с помощью приводных накопительных роликов в горизонтальный трубоупаковочный или пленочный упаковочный аппарат без ручной перегрузки.
Следующий шаг
Для интеграции автоматизированной станции упаковки в ваш экструзионный процесс:
- Введите параметры вашей линии.Отправьте по электронной почте информацию о длине отрезков труб, диапазоне наружного диаметра/толщины стенки и скорости экструзионной линии. info@fhopepack.com.
- Ознакомьтесь с вашим пакетом документов для 48-часовой инженерной подготовки.Получите предложение по компоновке оборудования с расчетами раскроя комплектов и рекомендациями по обвязке.
- Подтвердите интеграцию линииЗапланируйте техническую проверку с нашей командой инженеров-механиков для подтверждения высоты подающего конвейера, подключения к заводской системе подачи воздуха/электропитания и организации выходного этапа.
Связанное чтение
- Машина для упаковки пакетов пластиковых труб
- Машина для упаковки трубных мешков
- Видео: машина для упаковки ПВХ-труб в пакеты
- Видео: автоматическая машина для связывания и обвязки стальных труб.
Источники
- Технические характеристики: Серия упаковочных машин для пластиковых трубных пучков FHOPE
- Стандарты обвязки и крепления: Техническая документация упаковочного оборудования FHOPE.
- Демонстрация работы машины: Видео автоматизированной системы обвязки труб и полипропиленовой ленты.
- Справочник по расчету конструкций: уравнения геометрической плотной упаковки и таблицы размеров термопластичных труб ASTM/ISO.
Последнее обновление: 26.05.2026