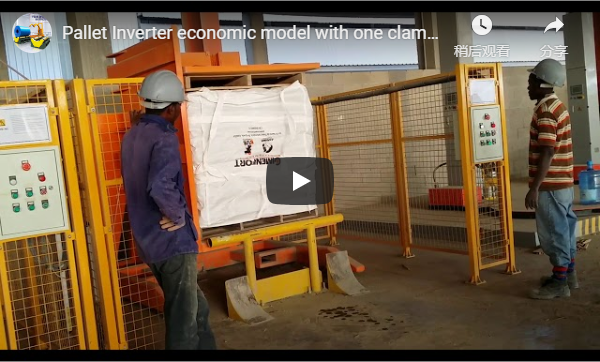
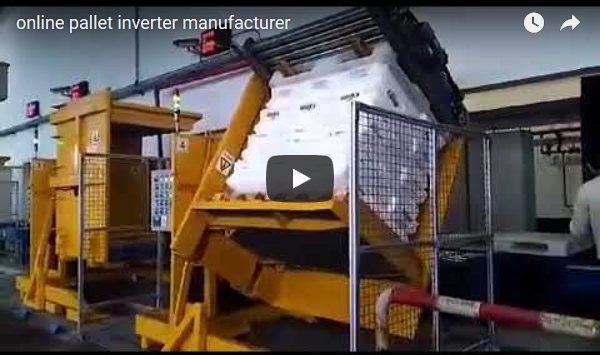
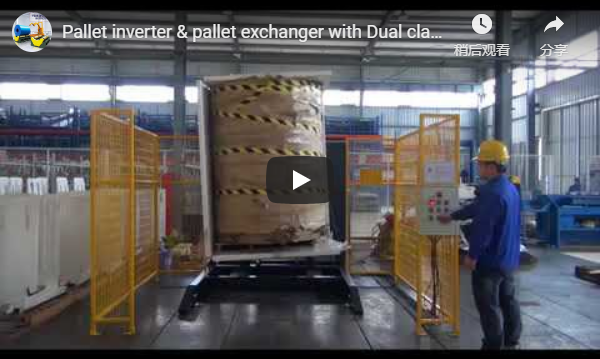
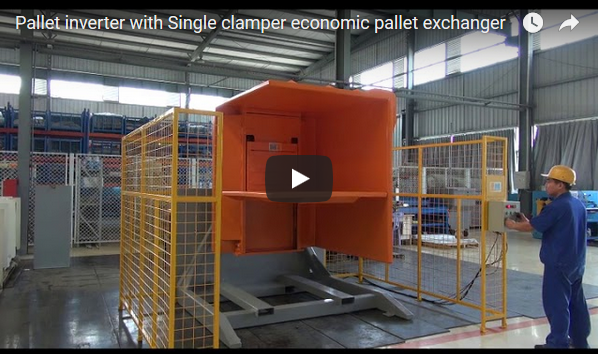
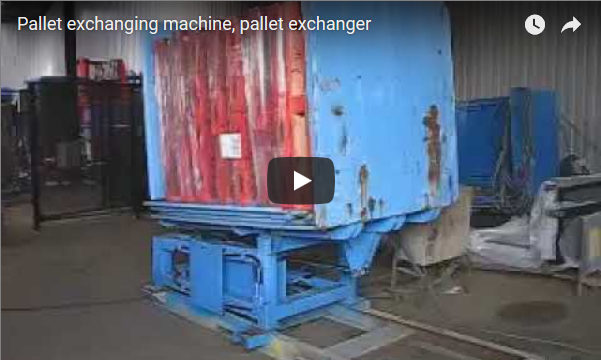
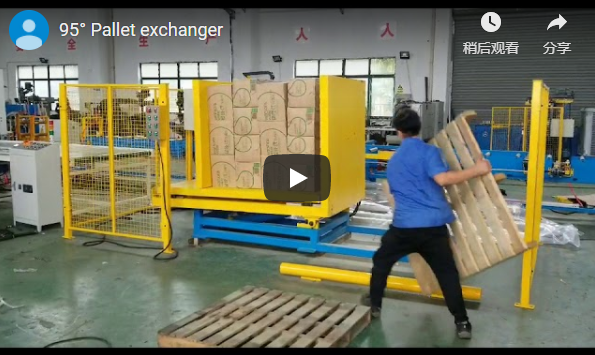
Краткое описание: Операции по замене паллет часто становятся узким местом на производственных линиях производителей МДФ и пенополистирола. Ручная погрузка создает риски для безопасности и приводит к нестабильному времени цикла, что напрямую снижает общую эффективность оборудования (OEE). Автоматизированные устройства для смены паллет стабилизируют параметры рабочего процесса, как правило, сокращают трудозатраты на 20–50%, а в наилучшем случае достигают большего объема погрузки при оптимизированной структуре смен, минимизируя при этом повреждения продукции. Перед закупкой руководство должно оценить требования к производительности, ограничения по площади и сложность интеграции.
🛠️ Критерии оценки
При принятии решений о закупках необходимо отдавать приоритет общей стоимости владения и операционной эффективности, а не первоначальной цене оборудования, поскольку несоответствующие инвестиции в автоматизацию часто снижают прогнозируемую окупаемость инвестиций. Руководители предприятий обычно неправильно оценивают рентабельность инвестиций в автоматизацию, сосредотачиваясь исключительно на цене за единицу продукции, а не на общем времени цикла и показателях сокращения трудозатрат. Параметры принятия решений должны учитывать годовые пороговые значения объема паллет, целевые показатели повышения общей эффективности оборудования (OEE), ограничения по площади и сложность интеграции с существующими сетями обработки материалов. Ошибка при закупках заключается в выборе оборудования без проверки допусков на устойчивость груза или диапазонов давления зажима до подписания контракта. Для штабелирования плит МДФ требуется точное распределение усилий, чтобы предотвратить деформацию кромок при вращении. Для изоляционных панелей из пенополистирола (EPS) требуются более низкие пороговые значения давления зажима из-за их низкой плотности и структурной хрупкости. Руководство должно определить граничные условия до оценки поставщиков. Ключевой момент: проверьте спецификации поставщика на соответствие максимальным размерам штабеля (длина 1,200–5,000 мм) и требованиям к пиковому объему работы в смену.
Предупреждение для покупателей: Заказ устройства для смены паллет без подтверждения характеристик гидравлического уплотнения для непрерывных рабочих циклов приводит к преждевременному выходу из строя и увеличению затрат на техническое обслуживание. Всегда запрашивайте сертифицированные протоколы испытаний под давлением, проверяйте интервалы планового технического обслуживания и уточняйте условия гарантийного обслуживания, прежде чем окончательно согласовывать график установки, чтобы снизить эксплуатационные риски.
Операционные менеджеры должны сопоставить текущие узкие места в рабочем процессе с возможностями автоматизированной обработки. Распределение площадей определяет, насколько легко мобильные или стационарные конфигурации интегрируются в существующие упаковочные линии. Совместимость источников питания диктует необходимость модернизации электротехнической инфраструктуры. Контроль рисков требует проверки протоколов аварийной остановки и соответствия гидравлических ограждений требованиям при максимальной нагрузке. Сложность внедрения возрастает в зависимости от требований к синхронизации конвейеров и возможности подключения к системам управления складом.
🏗️ Вариант А
Ручная замена паллет приводит к непредсказуемым затратам на рабочую силу, повышенным рискам для безопасности и нестабильной производительности, что напрямую снижает общую эффективность оборудования на всех производственных сменах. Этот традиционный метод требует постоянного присутствия персонала и создает непредсказуемые перебои в рабочем процессе в пиковые периоды производства. Каждая операция замены требует от трех до пяти минут ручного перемещения при стандартных двухсменных условиях производства. Перемещение с помощью вилочного погрузчика добавляет еще от двух до четырех минут к общей продолжительности цикла. Уровень повреждения продукции стабильно достигает семи-десяти процентов для стопок МДФ и превышает пятнадцать процентов для панелей из пенополистирола низкой плотности. Требования к рабочей силе остаются неизменными — от трех до четырех человек на смену — независимо от колебаний объемов производства. Часто происходят несчастные случаи, связанные с травмами спины, опасностями сдавливания и травмами от повторяющихся движений. Стабильность рабочего процесса снижается до сорока процентов из-за усталости операторов и различных методов подъема грузов.
🔗 См. также : Изучите другие решения
📈 Вариант B
Автоматизированные устройства смены паллет обеспечивают измеримое повышение общей эффективности оборудования (OEE) за счет стандартизации времени цикла, исключения ручного перемещения грузов и прямого соответствия требованиям синхронизации линий непрерывной упаковки. Этот механический подход исключает ручной подъем, стабилизирует время цикла и напрямую соответствует требованиям синхронизации линий непрерывной упаковки. Гидравлические платформы создают усилие зажима от пяти до двадцати пяти килоньютонов в условиях автоматического определения высоты. Системы вращения выполняют повороты на 180 градусов с угловым допуском плюс-минус 0,5 градуса при проверенных параметрах веса груза. Время цикла стабилизируется в пределах от двадцати до тридцати пяти секунд на одну смену паллет в условиях интенсивной эксплуатации. Требования к электропитанию соответствуют стандартным промышленным трехфазным сетям, а ограничения конфигурации ПЛК зависят от проверенных руководств поставщика для конкретных архитектур моделей. Интеграционные интерфейсы поддерживают синхронизацию конвейеров и обмен данными с системой управления складом в соответствии с проверенными стандартами протокола связи. Мобильные варианты боковых прессов обеспечивают гибкое позиционирование для временной регулировки линии, в то время как стационарные модели с опрокидывающимся механизмом обеспечивают постоянную установку для высокопроизводительных непрерывных операций.
🛡️ Сравнительная таблица
Руководство должно проверить эти показатели эффективности на основе базовых аудитов, проведенных на конкретном объекте, чтобы убедиться, что прогнозируемое увеличение производительности приводит к измеримой окупаемости инвестиций и снижению страховых премий. Прямые показатели эффективности показывают, что автоматизированные системы сокращают время цикла на восемьдесят процентов, одновременно снижая зависимость от рабочей силы до одного руководителя на смену во всех операционных сценариях. Руководство должно сопоставить эти количественные параметры с ограничениями предприятия, прежде чем окончательно утвердить спецификации закупок.
| Оценка измерения | Ручная замена поддонов (Вариант А) | Автоматизированный сменщик паллет (Вариант B) |
|---|---|---|
| Цикл литья | 8–12 минут на обмен | 20–35 секунд на обмен |
| Требования к труду | 3–4 оператора в смену | 0.5 супервайзера на смену |
| Коэффициент повреждения продукта | 7–10% (МДФ), 10–15% (ЭПС) | 1–3% по всем типам нагрузки |
| Контроль давления зажима | Неконтролируемое, ручное приложение силы | регулируемый 5–25 кН с датчиком высоты |
| Точность вращения | Недоступно (ручное изменение положения) | ± 0.5 ° Допуск по углу при повороте на 180° |
| Переменная влияния OEE | Значительные простои из-за задержек в обработке заказов. | Стабильная пропускная способность при интеграции с конвейерами. |
Интеграционные издержки определяют долгосрочную прибыльность автоматизированных конфигураций. Допуски на выравнивание конвейера обычно требуют точности плюс-минус два миллиметра для предотвращения сбоев подачи. Электрические панели должны соответствовать региональным правилам промышленной безопасности при непрерывной работе. Интервалы технического обслуживания зависят от диапазона рабочих температур и уровня запыленности окружающей среды. Руководство должно разработать стандартизированную систему расчета рентабельности инвестиций, которая отслеживает улучшение общей эффективности оборудования (OEE), снижение затрат на утилизацию отходов и снижение страховых взносов по несчастным случаям на производстве в течение пятилетнего периода эксплуатации. Перед началом эксплуатации необходимо убедиться, что условия гарантии поставщика охватывают износ гидравлических уплотнений и графики смазки редуктора.
🔗 См. также : Сопутствующее оборудование
⚙️ Советы по выбору
Проверка правильности закупок требует согласованной работы между операционным, финансовым и отделом безопасности для подтверждения соответствия технических характеристик оборудования фактическим потребностям в производительности и долгосрочным целям масштабируемости. Руководители предприятий должны сопоставлять мощность оборудования с годовыми пороговыми значениями объема паллет, проверяя при этом наличие свободного пространства и совместимость с источниками питания, прежде чем заключать окончательные контракты с поставщиками. Решения о закупках должны строго соответствовать существующей инфраструктуре обработки материалов и долгосрочным целям масштабируемости эксплуатации. Годовые объемы обмена, превышающие двадцать тысяч паллет, оправдывают капиталовложения в автоматизацию за счет прямого сокращения рабочей силы и снижения количества претензий по повреждениям. Для операций, требующих термообработанных или санитарных базовых платформ, выгодно использовать быстросменные зажимные приспособления, обеспечивающие соответствие требованиям без ручной перенастройки. Ограничения по площади отдают предпочтение компактным мобильным конфигурациям, в то время как стационарные линии требуют установки на железобетонных основаниях. Перед полным развертыванием необходимо провести пробный запуск для проверки сохранения натяжения пленки и допусков на выравнивание паллет. Руководство должно рассчитать общую стоимость владения, используя прогнозируемое увеличение общей эффективности оборудования (OEE), снижение страховых премий за счет снижения уровня травматизма и сокращение расходов на утилизацию отходов. Согласование между отделами гарантирует соответствие финансовых прогнозов операционным реалиям, предотвращая расширение масштабов проекта на этапах внедрения.
Контрольный список для принятия решения о покупке
-
Убедитесь, что максимальные размеры штабеля соответствуют техническим характеристикам размеров платформы в пределах производственных допусков.
-
Проверьте совместимость источника питания с существующей инфраструктурой предприятия и допустимые пределы гармонических искажений.
-
Проверьте соответствие диапазонов давления зажима пороговым значениям хрупкости изделия в условиях пиковой нагрузки.
-
Ознакомьтесь с протоколами интеграции ПЛК для обеспечения подключения к системе управления складом (WMS) и стандартами синхронизации конвейеров.
-
Проведите аудит документации по соблюдению требований безопасности в отношении требований к гидравлическим защитным ограждениям и времени реагирования на аварийную остановку.
🛡️ Примечание о соответствии : Данное оборудование разработано в соответствии с требованиями ISO и CE. Перед приобретением уточните наличие необходимых сертификатов у производителя.
FAQ
В: Какую документацию поставщика необходимо проверить перед заключением договора на автоматизацию? О: Отделы закупок должны запросить сертифицированные отчеты об устойчивости под нагрузкой, сертификаты испытаний гидравлического давления и подробные графики технического обслуживания, соответствующие условиям окружающей среды вашего предприятия. Убедитесь, что условия гарантии четко охватывают износ уплотнений, интервалы смазки редуктора и обновления прошивки ПЛК, чтобы предотвратить непредвиденные капитальные затраты в течение первых трех лет эксплуатации. Перед утверждением заказа на покупку сопоставьте эти документы с результатами внутренних проверок безопасности.
В: Как руководству следует структурировать систему проверки рентабельности инвестиций в автоматизацию обработки паллет? О: Руководители финансового и операционного отделов должны определить исходные показатели текущего рабочего времени, уровня повреждения продукции и потерь OEE до начала внедрения. После внедрения следует сравнивать фактическое время цикла с прогнозируемым увеличением производительности, а страховщики могут корректировать страховые взносы на основе подтвержденного снижения количества производственных травм и показателей отходов материалов. Установите ежеквартальные контрольные точки для корректировки интервалов технического обслуживания и переоценки финансовых прогнозов по мере увеличения объемов производства.