Краткое описание: Многие отделы закупок ошибочно отдают приоритет первоначальной стоимости оборудования при выборе системы обмотки шин, упуская из виду скрытые операционные издержки, связанные с текучестью кадров, отходами пленки и непостоянной защитой груза. В данном техническом сравнении оцениваются полуавтоматические станции и полностью автоматические упаковочные линии по пяти инженерным и финансовым параметрам, чтобы привести выбор оборудования в соответствие с подтвержденными производственными требованиями.
🛠️ Критерии оценки
Выбор оптимальной системы оклейки шин пленкой требует оценки пропускной способности, зависимости от рабочей силы, эффективности использования материалов, стабильности защиты и общей стоимости жизненного цикла. Эти пять параметров отличают линию, обеспечивающую быструю окупаемость инвестиций, от линии, которая неуклонно снижает операционную прибыль из-за скрытых неэффективностей.
| Критерий | Техническое и деловое влияние |
|---|---|
| Увеличить пропускную способность (шин/час) | Определяет ежедневный объем отгрузки; несоответствие мощностей создает узкие места на предыдущих этапах или приводит к амортизации простаивающих активов. |
| Стоимость работ по ремонту одной шины | Постоянные операционные расходы, которые накапливаются с ростом заработной платы; автоматизация переводит фиксированную численность персонала на переменную эффективность. |
| Расход материала (отходы фотопленки) | На долю стрейч-пленки обычно приходится 12–18% расходов на упаковку на шинных заводах; избыточные отходы напрямую снижают валовую прибыль. |
| Постоянство защиты | Переменное натяжение вызывает деформацию при транспортировке; показатели повреждения цели должны оставаться ниже определенного уровня. 0.5% для дорогостоящих товаров или товаров, предназначенных для экспорта. |
| Общая стоимость жизненного цикла (инвестиции + 3 года эксплуатации) | Включает в себя капитальные затраты, установку, запасные части, потребление энергии и расходы на обучение операторов. |
Эти параметры оценки применимы к легковым шинам, шинам для внедорожной техники и кольцевым заготовкам, таким как крупные промышленные трубы или катушки проволоки. Теперь мы применим эти показатели к обоим методам обмотки.
🏗️ Вариант A: Станция ручной или полуавтоматической упаковки
Ручные или полуавтоматические упаковочные станции используют вращающиеся столы и дозаторы пленки, наносимые вручную, что позволяет достичь умеренной производительности при низких первоначальных капитальных затратах. Эти системы подходят для предприятий с небольшим объемом производства или предприятий, где часто происходит смена продукции, хотя они вводят значительную зависимость от рабочей силы и переменный расход пленки.
-
Принцип работы: Оператор размещает шину на моторизованном поворотном столе, вращающемся со скоростью 6–12 об/мин, и вручную наносит стретч-пленку. В полуавтоматическом варианте используется моторизованная каретка для снижения физической нагрузки, но натяжение пленки по-прежнему зависит от оператора. Предварительное растяжение — это механическое удлинение пленки перед нанесением, которое истончает материал, сохраняя при этом фиксацию груза.
-
Производительность: 15–30 шин в час на станцию. При работе в две смены суточная производительность может достигать 480–720 единиц, но усталость оператора обычно снижает эффективность во второй половине дня на 20–30%.
-
Зависимость от рабочей силы: на каждой станции требуется 1 штатный оператор . Для обеспечения круглосуточного обслуживания предприятия обычно выделяют 4–5 сотрудников на каждую станцию с учетом перерывов и отсутствия персонала. Ориентировочная стоимость рабочей силы составляет от 0.08 до 0.15 долларов за шину , и сильно зависит от региональной структуры заработной платы.
-
Расход материала: Без механического предварительного растяжения удлинение пленки редко превышает 20–40%. Ручное нанесение часто приводит к чрезмерному обертыванию или неплотным краям, что приводит к образованию 15–25% избыточных отходов пленки . Прочностные характеристики пленки следует проверять по стандарту ASTM D6703/D6703M-18, чтобы убедиться, что пределы удлинения соответствуют требованиям применения.
-
Стабильность защитных свойств: Человеческий фактор приводит к колебаниям натяжения от 5 Н до 25 Н (приблизительно 1.1–5.6 psi напряжения пленки). Эта нестабильность приводит к показателям повреждения при транспортировке в диапазоне 0.8–1.5% , особенно когда влажность окружающей среды изменяет эластичность пленки.
-
Первоначальные инвестиции: 5,000–12,000 долларов США за станцию. Низкая стоимость, но отсутствует цифровая связь для отслеживания производства или контроля качества.
Ключевой момент: Ручные станции минимизируют первоначальные капиталовложения, но требуют в 3–5 раз больше трудозатрат и образуют значительно больше отходов пленки на единицу продукции, чем автоматизированные альтернативы.
🔗 См. также : Изучите другие решения
📈 Вариант B: Полностью автоматизированная линия упаковки шин
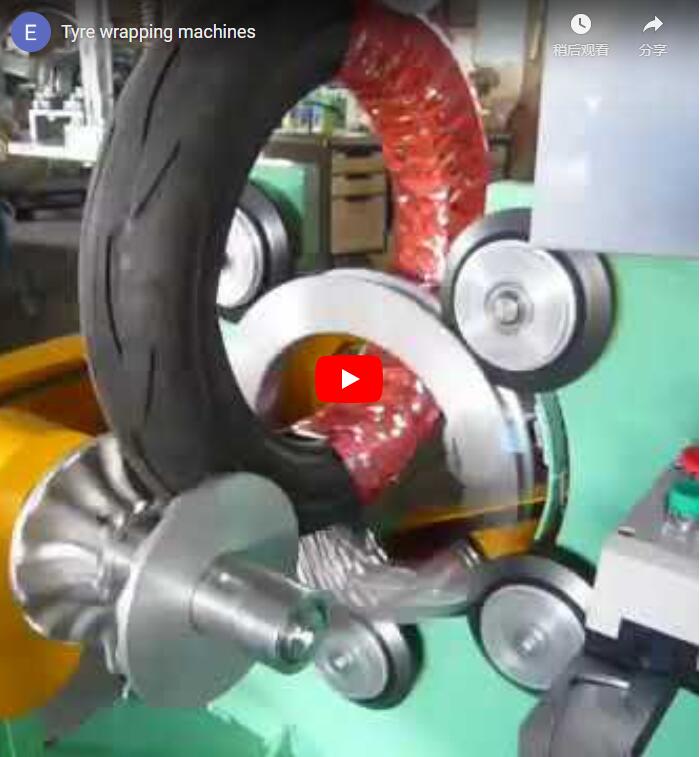
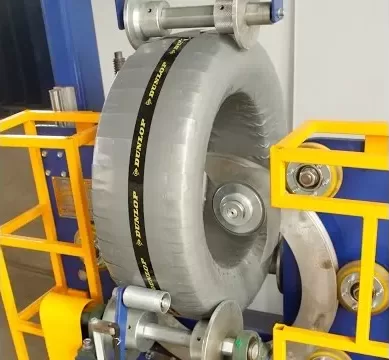
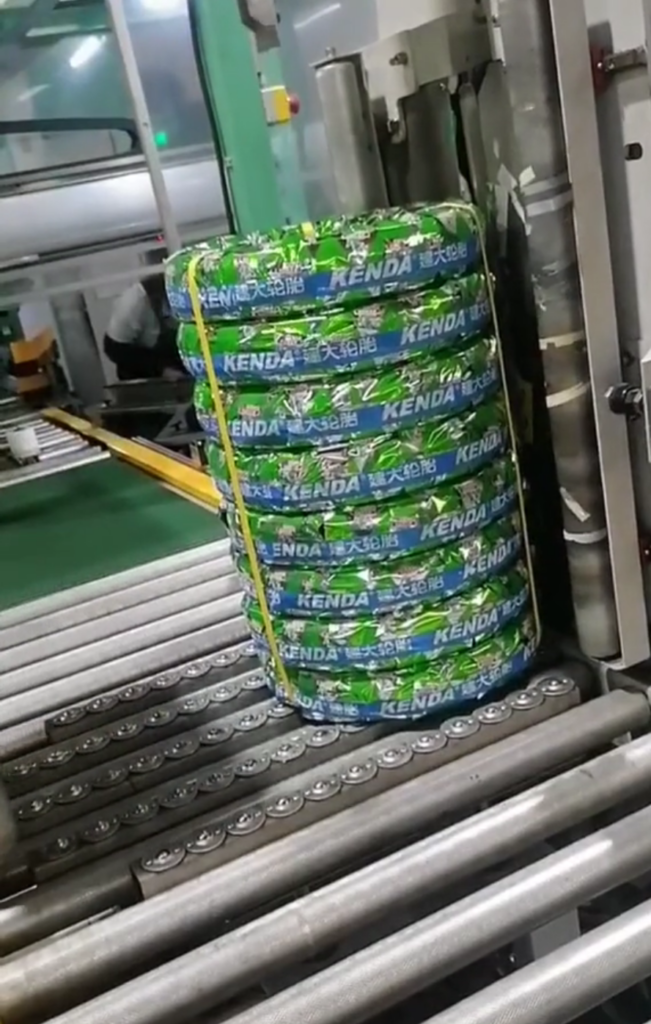
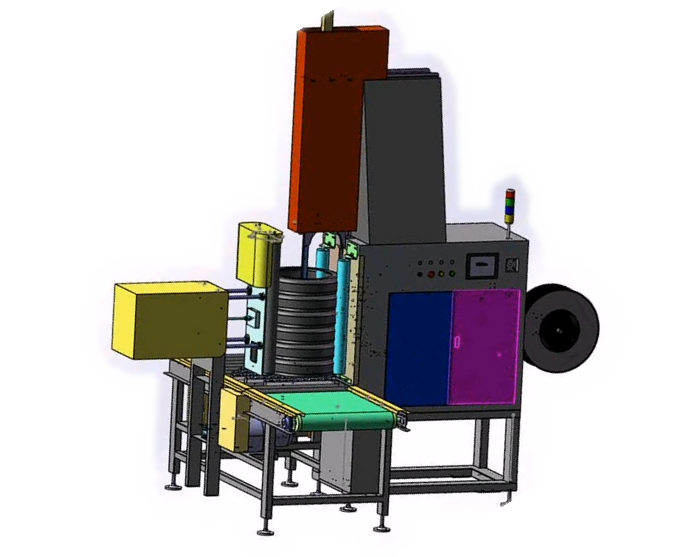
Полностью автоматизированные линии упаковки шин объединяют сервоприводные конвейеры, программируемые логические контроллеры и моторизованные аппликаторы предварительного растяжения, обеспечивая стабильную высокоскоростную производительность с минимальным участием человека. Эти системы сокращают потери пленки почти на 30% и стабилизируют защиту при транспортировке, оправдывая более высокие первоначальные инвестиции за счет устойчивой экономии на эксплуатационных расходах.
-
Механизм работы: Шины перемещаются с помощью сервоуправляемых конвейеров. Фотоэлектрические датчики определяют диаметр (допуск ±50 мм) и автоматически регулируют параметры обмотки. Системы ПЛК (программируемые логические контроллеры) выполняют эти регулировки с точностью до миллисекунды, обеспечивая повторяемость циклов. Значения линейного натяжения (8–15 Н) соответствуют приблизительно 1.8–3.4 psi напряжения в пленке, обеспечивая равномерное удержание нагрузки без разрыва пленки.
-
Производительность: Стандартные конфигурации обрабатывают 60–80 шин в час (цикл 45–60 секунд). Двухстанционные высокоскоростные варианты достигают производительности 120 шин в час (цикл 30 секунд), что требует синхронизированных систем подачи на входе.
-
Зависимость от рабочей силы: требуется 0.25–0.5 операторов на смену , так как один техник обычно контролирует 2–3 параллельные линии. Стоимость рабочей силы снижается до 0.02–0.04 доллара за шину . Для производства 100 шин в час это дает предполагаемую годовую экономию в размере 50 000–70 000 долларов по сравнению с ручными станциями.
-
Расход материала: Механическое предварительное растяжение удлиняет пленку на 60–80% , снижая расход на 28% по сравнению с ручными методами. Сервоуправляемое натяжение поддерживает усилие в пределах 8–15 Н на протяжении всех циклов. Автоматическая смена рулонов занимает менее 90 секунд , сводя к минимуму отходы от склейки.
-
Стабильность защитных свойств: процент повреждений остается ниже 0.5% благодаря равномерному покрытию пленки и компенсации влажности в режиме реального времени (отклонение эластичности ±8%). Отбор проб повреждений при транспортировке должен проводиться в соответствии с протоколами ISO 2859-1 для статистической проверки стабильности защитных свойств в разных производственных партиях.
-
Общая стоимость жизненного цикла: первоначальные инвестиции составляют от 25 000 до 60 000 долларов США (типичный диапазон для автоматических моделей среднего ценового сегмента). Аналогичные продукты конкурентов, такие как серия TL от Lantech или TireWrap от Orwak, находятся в этом ценовом диапазоне. Ориентировочная общая стоимость владения за 3 года составляет от 85 000 до 150 000 долларов США , с учетом сервисных контрактов и потребления энергии.
Ключевой момент: Полностью автоматизированные линии требуют на 60% меньше трудозатрат и на 28% меньше пленки, что напрямую улучшает финансовые показатели предприятий среднего и крупного масштаба производства.
🛡️ Сравнительная таблица
| Критерий | Станция с ручным/полуавтоматическим управлением | Полностью автоматическая упаковочная линия |
|---|---|---|
| Увеличить пропускную способность | 15–30 шин в час на одного оператора | 60–120 шин в час (одно- или двухпозиционная погрузка/разгрузка) |
| Стоимость рабочей силы на одну шину | $ $ 0.08 0.15- | $ $ 0.02 0.04- |
| потребление фильмов | Исходный уровень (отходы 15–25%) | 28% меньше посредством механического предварительного растяжения |
| Постоянство защиты | Плотность: 5 Н–25 Н (Переменная) | Плотность: 8–15 Н (сервостабилизированный) |
| Скорость урона | 0.8–1.5% типично | <0.5% статистически подтверждено |
| Начальные инвестиции | $ $ 5,000 12,000- | $ $ 25,000 60,000- |
| Трехлетняя совокупная стоимость владения (в эквиваленте 100 шин/час) | $ $ 120,000 180,000- | $ $ 85,000 150,000- |
| Интеграция MES | Ничто | OPC UA / Возможно использование ПЛК |
| Время переналадки (изменение размера) | 2–5 минут (ручная регулировка) | <(30%) (автоматический вызов параметров) |
🔗 См. также : Сопутствующее оборудование
⚙️ Советы по выбору
При принятии решений о закупках следует учитывать соответствие выбора оборудования подтвержденным ежедневным требованиям к производительности, срокам окупаемости капитальных затрат и сложности ассортимента продукции. Предприятия, обрабатывающие менее 40 единиц продукции в день, выигрывают от гибкости ручного управления, в то время как предприятия со средним и высоким объемом производства требуют автоматизированной точности для поддержания прибыльности и соответствия стандартам качества логистики.
-
Малый объем работы (<40 шин в день): ручная или полуавтоматическая станция. Необходимо смириться с более высокими затратами на рабочую силу на единицу продукции, поскольку автоматизированная система окупаемости капитала требует постоянного объема работы. Выбирайте полуавтоматические модели с базовым предварительным растяжением, чтобы минимизировать потери пленки без сложного технического обслуживания.
-
Средняя производительность (требуется 60–80 шин в час): Полностью автоматизированная стандартная линия. Такая производительность оправдывает инвестиции в течение примерно 18–24 месяцев за счет экономии на рабочей силе и материалах. Необходимо проверить синхронизацию конвейера, расположенного выше по потоку; ручная подача может увеличить срок окупаемости на 2–3 месяца.
-
Высокая производительность (>100 шин в час): Автоматизированная двухстанционная линия. Убедитесь, что производственный процесс на предыдущих этапах может поддерживать такой темп, чтобы избежать простоя оборудования. Запросите у поставщика моделирование общей эффективности оборудования ( OEE ), рассчитанное на основе ваших фактических графиков смен, планового технического обслуживания и частоты микроостановок.
-
Для смешанных типов продукции (например, рулоны для легковых автомобилей + рулоны для внедорожной техники + промышленные рулоны): выбирайте системы с хранением параметров на основе рецептов. Автоматизированные линии с быстросменной оснасткой обрабатывают диаметры от 400 мм до 1200 мм в большинстве конфигураций. Убедитесь, что зазор кольца соответствует вашему самому большому кольцевому изделию.
Предупреждение: Избегайте приобретения автоматизированных линий исключительно в целях обеспечения перспектив на будущее, если текущая производительность остается ниже 40 шин в час. Фиксированная амортизация будет увеличивать себестоимость единицы продукции до тех пор, пока не вырастет объем производства. Первоначально используйте ручные станции, а затем модернизируйте их после того, как данные о производительности подтвердят целесообразность инвестиций.
Контрольный список для принятия решения о покупке
-
[ ] Подтвердите пиковую суточную производительность (а не среднюю) – рассчитайте оборудование с учетом наихудших сценариев работы в смену.
-
[ ] Рассчитайте стоимость рабочей силы на одну шину, включая надбавки за сверхурочную работу, обучение персонала и резервы на случай отсутствия на работе.
-
[ ] Оцените стоимость пленки за рулон и текущий процент отходов – проведите физический аудит пленки.
-
[ ] Проверьте максимальный диаметр и вес шин – убедитесь, что технические характеристики машины превышают габариты вашего самого большого изделия.
-
[ ] Проверьте требования к электропитанию и сжатому воздуху в местах установки (типичное значение: 380–480 В, 3 фазы, 6–8 бар).
-
[ ] Запросите сравнение совокупной стоимости владения (TCO) у нескольких поставщиков, включая 3-летние сервисные контракты и критически важные запасные части.
-
[ ] Подтвердите совместимость с OPC UA, если отслеживаете данные о производстве в реальном времени или интегрируетесь с общезаводскими сетями MES.
🛠️ Часто задаваемые вопросы
В: Можно ли впоследствии модернизировать полуавтоматическую станцию до полностью автоматизированной? О: Для некоторых платформ существуют модульные комплекты для модернизации, но стоимость переоборудования часто составляет 60–70% от стоимости новой линии. Уточните варианты модернизации у поставщиков, поскольку автономные автоматизированные системы, как правило, не допускают модернизации станций до ручного режима.
В: Как долго держится предварительно растянутая пленка до замены рулона? О: При предварительном растяжении на 60–80% стандартный рулон размером 500 мм × 1500 м обматывает приблизительно 1,800–2,200 шин (средний диаметр 600 мм). Высокоскоростные модели предлагают автоматическую склейку для непрерывной круглосуточной работы.
В: Какой процент повреждений допустим для переработанных шин? О: Для переработанных шин часто допускается до 1.5% повреждений из-за снижения их рыночной стоимости. Для шин, предназначенных для экспорта или розничной продажи, следует стремиться к показателю <0.5% , чтобы предотвратить претензии по логистике и снижение стоимости бренда.
В: Подходят ли эти машины для работы с рулонами коврового покрытия или другими цилиндрическими изделиями? О: Да. Технология орбитальной обмотки применима к любым кольцевым или цилиндрическим заготовкам. Натяжение пленки и схемы наложения регулируются через интерфейс управления. Убедитесь, что диаметр кольца машины соответствует внешним размерам вашего изделия (обычно 800–1400 мм ).
📊 Методология и финансовое оговорка
Расчеты общей стоимости владения и затрат на рабочую силу: Расчеты общей стоимости владения предполагают 3-летний операционный горизонт, 250 рабочих дней в году и стандартный двухсменный график работы. Затраты на рабочую силу оцениваются на основе средних региональных ставок заработной платы в обрабатывающей промышленности, включая льготы, обучение персонала и резервы на случай отсутствия на работе. Потребление энергии учитывает стандартные тарифы на электроэнергию для промышленных предприятий. Фактические показатели могут отличаться в зависимости от местоположения предприятия, профсоюзных соглашений и конкретных тарифов на коммунальные услуги.
Примечание: Все финансовые показатели, показатели производительности и проценты эффективности представляют собой типичные отраслевые диапазоны и оценочные ориентиры. Фактическая производительность, цены и сроки окупаемости инвестиций зависят от условий конкретного объекта, конфигурации оборудования поставщика и рыночных факторов. Для получения инженерной проверки, специфичной для вашего проекта, обратитесь к сертифицированным интеграторам оборудования.