🛠️ Проблема отрасли
Ручная обмотка шин приводит к значительной вариативности производственных процессов, увеличению прямых трудозатрат и неоптимальной плотности хранения, что напрямую ограничивает ежедневную производительность и снижает удовлетворенность конечных потребителей на предприятиях среднего объема производства, стремящихся к соблюдению единых стандартов упаковки и нормативных требований.
Основная проблема традиционной упаковки шин связана с присущими ей ограничениями, обусловленными ручным нанесением пленки. Ручная обмотка зависит от техники оператора, поддерживающего натяжение, что приводит к непостоянной герметичности шва и непредсказуемому расходу материала. Отраслевые показатели указывают на то, что ручные процессы обычно приводят к 5–10% отходов пленки из-за чрезмерной обмотки, разрывов или неправильного наложения. Эта неэффективность использования материала напрямую влияет на стоимость обработки и снижает маржу, доступную для продажи материала, поскольку премиальные рынки требуют сертифицированной, стандартизированной упаковки для подтверждения качества продукции. Кроме того, ручная укладка создает неправильную геометрию паллет, снижая плотность хранения и усложняя системы управления складом. Когда суточный объем производства превышает 2,000 единиц, эти совокупные неэффективности приводят к задержкам циклов отгрузки, увеличению количества претензий по повреждениям при транспортировке и ограничению возможностей расширения. Операционные проблемы связаны не с квалификацией персонала, а с механическими и процедурными ограничениями, для решения которых требуется систематическая автоматизация.
🏗️ Механизм решения
Автоматизированные системы упаковки шин используют программируемое сервоприводное нанесение пленки и прецизионное вращение поворотного стола, что исключает влияние человеческого фактора, стандартизирует целостность упаковки и значительно сокращает трудозатраты и расход материалов в условиях крупносерийного производства.
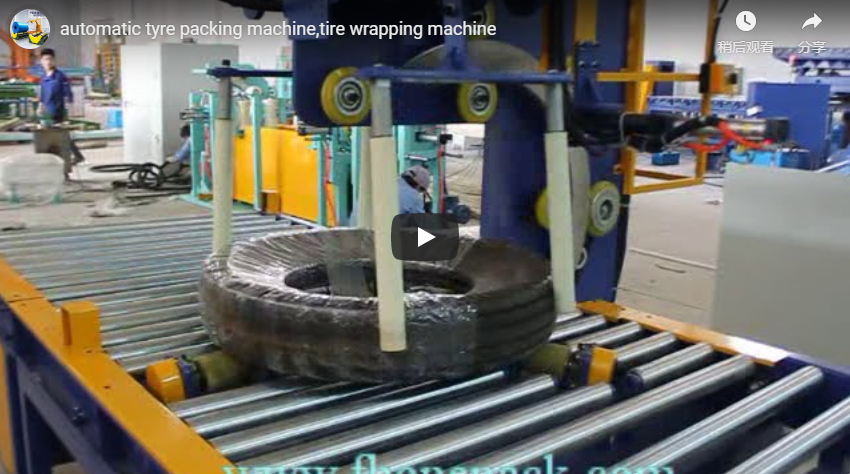
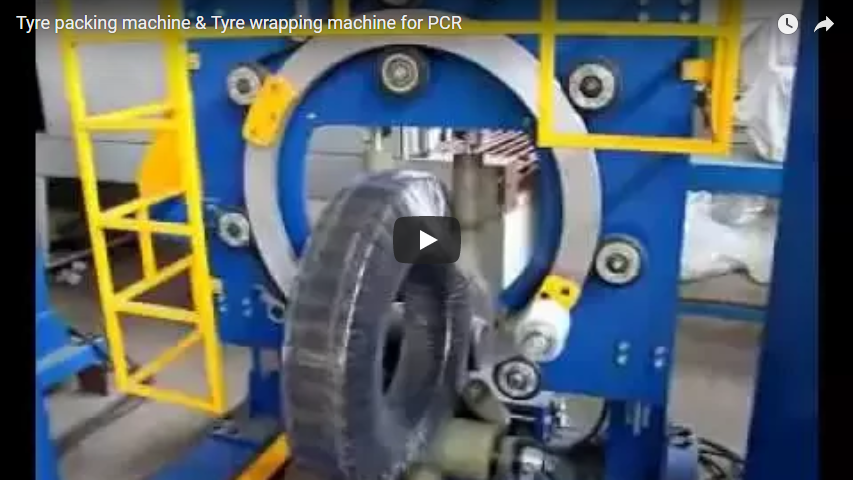
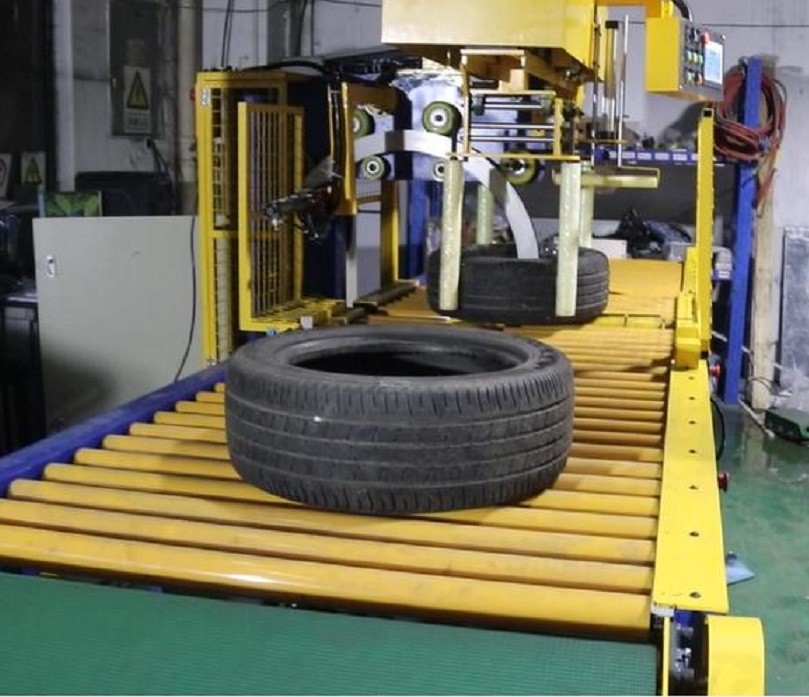
Основной инженерный принцип автоматизированной обмотки шин заключается в отделении натяжения пленки от ручного усилия и замене его сервоуправлением с обратной связью. Стандартная промышленная обмоточная установка использует либо вращающееся кольцо, либо неподвижный поворотный стол, где заготовка вращается с контролируемой частотой вращения, а вертикальная каретка для пленки перемещается по профилю шины. Современные системы интегрируют программируемые логические контроллеры (ПЛК, промышленные компьютеры, которые упорядочивают движения двигателей и входные сигналы датчиков) для управления циклами обмотки с повторяемой точностью. Каретка для пленки обычно использует линейные актуаторы для регулировки вертикального перемещения, обеспечивая постоянное перекрытие независимо от диаметра шины. Фотоэлемент или лазерное обнаружение края запускает подачу пленки в точно заданных координатах, исключая ошибки ручного выравнивания.
Совместимость с различными типами пленок является критически важным инженерным аспектом. Большинство автоматизированных систем откалиброваны для предварительно растянутого линейного полиэтилена низкой плотности (ЛПНП, прочного, гибкого пластика, широко используемого в промышленной упаковке), толщина которого обычно составляет от 20 до 30 микрон. Сервомотор поддерживает постоянное натяжение по всей длине пленочного полотна, предотвращая провисание или чрезмерное растяжение, приводящее к разрывам. Такая механическая стабильность позволяет одному оператору одновременно контролировать несколько упаковочных станций, эффективно заменяя 6–8 ручных упаковочных машин и снижая прямые трудозатраты на 35–40%. Полученная однородная геометрия упаковки также позволяет более плотно укладывать паллеты, повышая плотность хранения и уменьшая повреждения при транспортировке.
🔗 См. также : Изучите другие решения
📈 Детали и параметры реализации
Успешная системная интеграция требует точного соответствия технических характеристик станка существующим размерам заготовки, конвейерной инфраструктуре и целевым показателям производительности, а также обеспечения соответствия всех электрических и механических компонентов установленным региональным стандартам безопасности и эксплуатации.
Успех внедрения зависит от тщательного сопоставления параметров системы упаковки с существующими производственными процессами. Следующая техническая матрица описывает критически важные точки согласования для специалистов по планированию производственных площадок:
| Параметр | Техническое требование | Влияние на бизнес |
|---|---|---|
| Размер заготовки | Диапазон диаметров 200–1500 мм | Охватывает линейку шин для легковых автомобилей, легких грузовиков и коммерческого транспорта. |
| Требования к пропускной способности | 80–120 шин в час на станцию (типичный отраслевой диапазон) | Обеспечивает суточный объем поставок, соответствующий двухсменному режиму, без возникновения узких мест в цепочке поставок. |
| Совместимость типов плёнки | Предварительно растянутый LLDPE толщиной 20–30 мкм с УФ-стабилизацией | Оптимизирует затраты на материалы, сохраняя при этом прочность на разрыв. |
| Уровень автоматизации | ПЛК с сенсорным экраном HMI и удаленной диагностикой | Обеспечивает стабильное качество, прогнозируемое техническое обслуживание и регистрацию данных. |
| Высота конвейера | 750–900 мм от пола (допуск ±50 мм) | Предотвращает дорогостоящую переделку производственных линий и эргономическую нагрузку. |
Протоколы интеграции должны учитывать последующую обработку материалов. Автоматизированные системы хранения и поиска (AS/RS, компьютеризированные складские системы, которые автоматически размещают и извлекают грузы) в сочетании с автоматизированными транспортными средствами (AGV, беспилотные транспортные средства, которые следуют по обозначенным маршрутам или магнитным направляющим) могут сократить время поиска с минут до секунд. В сочетании с отслеживанием по штрих-кодам или RFID точность инвентаризации обычно превышает 99%.
Перед закупкой обязательно необходимо провести проверку соответствия. Хотя конкретные сертификаты ISO, CE или ASTM различаются в зависимости от юрисдикции и производителя, все электрические корпуса, цепи аварийной остановки и защитные механизмы должны соответствовать региональным директивам по оборудованию. Предприятиям следует запросить независимые аудиты безопасности и убедиться, что панели управления соответствуют степени защиты от пыли и влаги IP54 или выше. При планировании бюджета следует учитывать двухнедельную программу обучения операторов и договор на обслуживание в течение первого года, поскольку неподготовленные бригады могут свести на нет преимущества автоматизации из-за неправильной загрузки пленки или смещения датчиков.
🛡️ Подтвержденные результаты
Предприятия, переходящие на автоматизированную упаковку шин, неизменно сообщают о заметном сокращении трудозатрат, процента отходов материалов и требований к складским площадям, что обеспечивает доступ к премиальным каналам дистрибуции благодаря сертифицированной стабильности качества упаковки.
Операционные данные с заводов по производству шин среднего объема показывают, что автоматизация напрямую коррелирует с улучшением экономической эффективности производства. При производительности упаковочных линий более 500 единиц в день полностью автоматизированные линии обычно окупаются в течение 18–24 месяцев благодаря оптимизации трудозатрат и сокращению расхода пленки. Полуавтоматизированные конфигурации (ручная загрузка с автоматической упаковкой) обычно окупают капиталовложения в течение 12 месяцев, особенно в регионах, где прямые трудовые ставки превышают 15 долларов в час. Эти финансовые результаты не являются теоретическими; они получены на основе реальных производственных циклов, где стабильное качество упаковки открыло доступ к премиальному рынку и сократило количество претензий, связанных с транспортировкой.
Решения о закупках должны приниматься на основе структурированной технической оценки:
-
Рассчитайте суточный объем производства шин. Предприятия, обрабатывающие более 500 единиц продукции в день, получают наибольшую выгоду от полностью автоматизированных линий благодаря постоянно растущим потребностям в производительности.
-
Проверка разнообразия обрабатываемых заготовок. Широкий диапазон диаметров требует использования направляющих с электроприводом для боковой регулировки; для обработки заготовок одного размера можно использовать фиксированные механические упоры, что позволяет снизить капитальные затраты.
-
Проверьте соосность конвейера. Поддерживайте высоту подачи в пределах ±50 мм от упаковочной станции, чтобы избежать структурных изменений и простоев производства.
-
Выделите бюджеты на обучение и поддержку. Включите в пакет всестороннюю сертификацию операторов и 12-месячный договор на профилактическое техническое обслуживание для обеспечения окупаемости инвестиций.
-
Проведите испытания в реальных условиях. Пропустите через систему реальные серийные шины, чтобы проверить равномерность оклейки, стабильность времени цикла и частоту обрыва пленки, прежде чем заключать окончательные контракты.
Автоматизация упаковки шин не является повсеместной необходимостью, но механические и экономические принципы хорошо изучены. Согласовывая технические характеристики оборудования с фактическими условиями производства, целевыми показателями производительности и требованиями к совместимости пленок, производители могут превратить упаковку из центра затрат в конкурентное преимущество. Полученная в результате стабильность целостности упаковки напрямую поддерживает стратегии премиального ценообразования, сокращает потери материалов и оптимизирует складскую логистику по всей дистрибьюторской сети.
🔗 См. также : Сопутствующее оборудование