🛠️ Проблема отрасли
Ручная обмотка экструдированных профилей стрейч-пленкой приводит к существенным колебаниям натяжения и неравномерному перекрытию пленки, что напрямую увеличивает процент повреждений при транспортировке и повышает операционные затраты на рабочую силу на предприятиях с большим объемом производства. Операторам сложно поддерживать равномерное давление на различных поперечных сечениях, что приводит к локальным концентрациям напряжений, которые ставят под угрозу целостность груза при погрузке и разгрузке вилочным погрузчиком и транспортировке на большие расстояния.
Руководители производства, работающие с длинномерными металлическими профилями, постоянно сталкиваются с нестабильностью натяжения пленки при использовании ручных методов нанесения. Без автоматизированных механизмов предварительного растяжения операторы не могут поддерживать равномерное окружное давление по различным поперечным сечениям, что приводит к локальной концентрации напряжений на кромках углов. Эта механическая нестабильность часто приводит к разрыву пленки при погрузке и разгрузке погрузчиком или к ее полному расслоению во время транспортировки. Когда толщина пленки остается неизменной на легких алюминиевых профилях и тяжелых стальных балках, защитный барьер не справляется с дифференциальной жесткостью нагрузки, что напрямую ставит под угрозу целостность груза.
Операционные проверки показывают, что протоколы ручной упаковки обычно требуют от 1.2 до 1.8 человеко-часов на 100 единиц продукции, при этом процент повреждений при транспортировке колеблется от 8% до 15% в зависимости от усталости персонала и условий окружающей среды. Эти недостатки усугубляются, когда предприятия пытаются обрабатывать профили длиной 8 футов на стандартных вертикальных паллетных упаковочных машинах, что приводит к необходимости использования двухэтапных рабочих процессов, удваивающих время цикла. Исходя из стандартных отраслевых показателей, неравномерное покрытие обрабатываемых поверхностей приводит к истиранию и проникновению влаги, напрямую снижая валовую прибыль за счет претензий по доставке и циклов переработки.
🏗️ Механизм решения
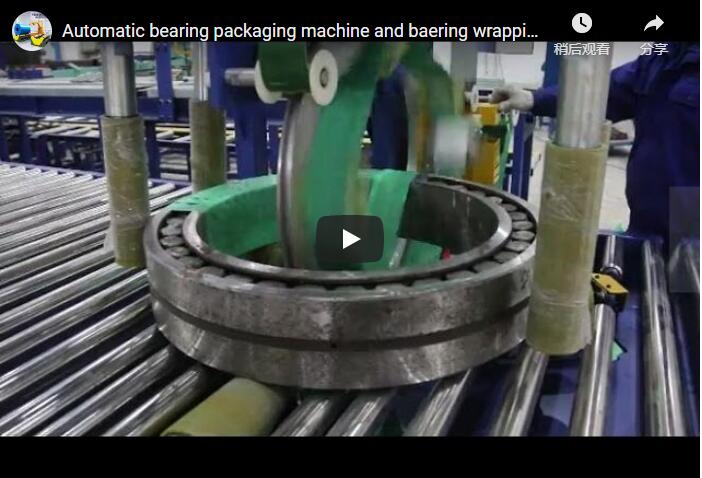
Системы горизонтальной орбитальной стретч-пленочной обмотки исключают необходимость ручной регулировки натяжения за счет вращения приводной каретки пленки вокруг неподвижных грузов, обеспечивая равномерное многослойное спиральное покрытие благодаря программируемым коэффициентам предварительного растяжения и синхронизированным скоростям перемещения. Такой механический подход гарантирует равномерное окружное давление независимо от усталости оператора, что напрямую обеспечивает надежную влагостойкость и защиту от истирания для длинных металлических профилей.
Горизонтальный орбитальный механизм использует неподвижную раму в паре с вращающимся кольцевым узлом, который охватывает неподвижный профиль. Передовые в отрасли конфигурации, такие как Dynawrap Pro 2200, имеют диаметр кольца 87 дюймов (2170 мм), что позволяет обрабатывать профили большого сечения при максимальной скорости вращения 55 об/мин. Эта скорость вращения в сочетании с линейным перемещением каретки пленки создает непрерывную спиральную обмотку, поддерживающую равномерное натяжение от конца до конца. Встроенная система роликов предварительного растяжения удлиняет пленку на 150–300% перед нанесением, что снижает расход материала и повышает прочность на разрыв после охлаждения.
Для точной настройки параметров работы необходима правильная синхронизация скорости вращения кольца и скорости перемещения каретки. Если скорость перемещения превышает оптимальные параметры, возникают зазоры в спиральном перекрытии, образуя уязвимые зоны; наоборот, чрезмерное перекрытие увеличивает потери пленки и термическое напряжение на грузе. В стандартных промышленных конфигурациях обычно используется 50% перекрытие по краям для усиления кромок и 30% перекрытие посередине пролета, что позволяет достичь толщины пленки после растяжения от 30 до 35 микрон. Этот калиброванный профиль натяжения обеспечивает надежную влагостойкость и защиту от истирания, что напрямую приводит к снижению количества претензий по транспортировке и повышению надежности цепочки поставок.
🔗 См. также : Изучите другие решения
📈 Детали и параметры реализации
Для оптимального горизонтального размещения обмоточного устройства требуется точный зазор между кольцом и пленкой, соответствие ширины полотна и предварительная калибровка растяжения, чтобы согласовать производительность машины с целевыми объемами производства, минимизируя при этом расход пленки и время простоя на техническое обслуживание. Производственные предприятия должны сопоставлять максимальные размеры профиля со спецификациями кольца и выбирать ширину полотна, которая обеспечивает баланс между эффективностью перемещения и контролем кромок для сложных геометрических форм экструзии.
При расчете размеров оборудования необходимо учитывать максимальные размеры профиля, грузоподъемность и требуемую производительность. Выбор ширины полотна напрямую влияет на эффективность цикла; более широкие пленочные покрытия, такие как полотна шириной 25.6 дюйма (650 мм) и производительность 220 упаковок в минуту, используемые в высокоскоростных горизонтальных системах, таких как SleekWrapper 65, сокращают количество проходов для длинных профилей, в то время как более узкие полотна шириной 15.5 дюйма (400 мм), используемые в SleekWrapper 40, обеспечивают улучшенную маневренность при экструзии сложных профилей. Для предприятий, обрабатывающих 400 профилей за смену, диаметр кольца, превышающий 1,200 мм, и максимальная грузоподъемность 1,000 кг обычно обеспечивают бесперебойную работу. Системы, разработанные для архитектурных применений, такие как Joy 1550 Ventana, демонстрируют, как специализированные механизмы фиксации и программируемые профили натяжения оптимизируют обмотку для геометрических форм жалюзи и оконных рам.
| Параметр | Типичный диапазон | Влияние на бизнес |
|---|---|---|
| Внутренний диаметр кольца | 800 - 2,200 мм | Обеспечивает зазор для максимального поперечного сечения профиля, предотвращая механические помехи и сокращая время простоя при настройке. |
| Максимальная скорость кольца | 30 - 55 RPM | Увеличение частоты вращения ускоряет цикл, но требует стабильного контроля натяжения пленки для предотвращения разрыва обмотки. |
| Коэффициент предварительного растяжения | 150% - 300% | Оптимизирует выход годной пленки и прочность на разрыв, напрямую снижая материальные затраты на единицу продукции при сохранении надежности груза. |
| Ширина веб-страницы фильма | 250 - 650 мм | Более широкие стенки сокращают количество проходов при транспортировке длинных грузов; более узкие стенки улучшают контроль кромок на сложных профилях. |
| Диапазон длины нагрузки | 1 - 12 m | Определяет требования к хвостовой части конвейера и прогнозирует время цикла, обеспечивая бесперебойную интеграцию подачи и отвода. |
Протоколы установки обычно включают замену ручных станций на конвейеры с роликами с электроприводом и калибровку алгоритмов ПЛК для различных типов профилей. Процедуры технического обслуживания сосредоточены на очистке роликов перед растяжением и смазке подшипников; отраслевые стандарты прогнозируют 98% времени безотказной работы при условии, что операторы проводят плановую протирку каждые 80 циклов. Расход пленки обычно снижается на 15–25% по сравнению с ручными методами, а распределение рабочей силы смещается со специализированных упаковочных станций на последующие операции контроля качества или обвязки.
🛡️ Проверенные результаты и контрольный список закупок
Автоматизированные горизонтальные системы упаковки стабильно снижают процент повреждений при транспортировке до менее 3% и уменьшают расход пленки на 15–25%, при этом типичные сроки окупаемости составляют от 10 до 18 месяцев в зависимости от объема производства и цен на пленку. Для обеспечения точных прогнозов производительности группам по закупкам следует проверять технические характеристики на соответствие фактическим производственным требованиям, используя стандартизированные протоколы испытаний.
Эксперименты по контролируемому развертыванию показывают, что переход от ручной к автоматизированной горизонтальной упаковке снижает процент повреждений при транспортировке со средних показателей по отрасли (8–12%) до 1.5–3%. Количество отходов пленки обычно сокращается на 15–25%, а трудозатраты уменьшаются на 1.5–2.5 часа за смену. Согласно прогнозам, основанным на стандартных отраслевых показателях, эти операционные улучшения обычно окупаются в течение 10–18 месяцев, хотя точные сроки варьируются в зависимости от конфигурации, контрактов с поставщиками пленки и базового уровня повреждений. Предприятия, обрабатывающие пленку различной длины, значительно выигрывают от использования систем памяти ПЛК, хранящих более 10 рецептов, что исключает ручное перепрограммирование и сокращает время простоя при переналадке.
Отделы закупок должны проверять соответствие технических характеристик оборудования фактическим производственным требованиям, используя следующие критерии:
-
Измерьте максимальные габаритные размеры профиля с запасом в 100 мм, чтобы обеспечить совместимость колец.
-
Уточните текущие технические характеристики рулонов пленки, включая диаметр сердечника, прочность на разрыв и адгезионные свойства.
-
Запросите у производителя тестовые образцы обмотки, изготовленные на основе реальных производственных образцов, чтобы подтвердить профили натяжения и параметры перекрытия.
-
Проверьте требования к электропитанию и подтвердите необходимость использования преобразователей напряжения для существующей инфраструктуры предприятия.
-
Проанализируйте данные по среднему времени безотказной работы (MTBF) и цены на запасные части, отметив, что замена кольцевых подшипников обычно производится после 2,500 часов работы.
Предупреждение: Показатели производительности, экономия пленки и сроки окупаемости прогнозируются на основе стандартных отраслевых показателей и могут значительно отличаться в зависимости от типа загрузки, состава пленки, условий эксплуатации и базовых рабочих процессов предприятия. Перед окончательным приобретением оборудования всегда проводите испытания на месте с использованием реальных производственных материалов.
🔗 См. также : Сопутствующее оборудование
🛡️ Примечание о соответствии : Данное оборудование разработано в соответствии с требованиями ISO и CE. Перед приобретением уточните наличие необходимых сертификатов у производителя.