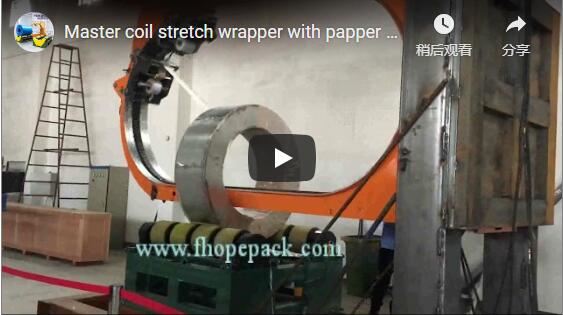
Краткое описание. В этом видео показана автоматизированная упаковочная линия, перемещающая нарезанные стальные рулоны через этапы обработки, обмотки, обвязки/прессования и окончательной укладки. Рулоны перемещаются по роликовым конвейерам, захватываются и центрируются с помощью портального зажима, обматываются гибким материалом, прессуются и закрепляются, и, наконец, складываются в готовые стопки. Конкретные показатели производительности, веса рулонов и времени цикла не показаны — уточните эти данные у производителя.
Нарезанные рулоны тяжелые, неудобные и легко повреждаются. Между линией нарезки и складом каждый рулон традиционно проходит несколько этапов ручной обработки: подъем, обвязка, упаковка и штабелирование. Каждый из этих этапов сопряжен с риском падения рулона, некачественной упаковки или травмы работника. Линия, показанная в этом видео, заменяет эту цепочку связанным автоматизированным процессом — и наблюдение за ней от начала до конца является самым быстрым способом понять, что на самом деле означает «автоматическая упаковка рулонов» на практике.
В этой статье по порядку проанализированы видеоматериалы, отделено непосредственно наблюдаемое от косвенного, а также перечислены вопросы, которые покупатель должен задать, прежде чем указывать подобную фразу.
Линия в действии: что показано на видео.
Видео представляет собой монтаж статичных кадров и вставок «картинка в картинке», а не один непрерывный кадр, но логика процесса понятна:
- 0–6 с — Подача и подготовка. Большая катушка с прорезью закреплена в зажимном приспособлении слева от стальной рамы, окрашенной в синий цвет. Через центр рамы проходит желтый роликовый конвейер. Справа находится шкаф управления с цветным сенсорным экраном и блоком кнопок (красная — аварийная остановка, зеленая — запуск, функциональные клавиши), над которым расположены индикаторные лампы зеленого, красного и желтого цветов.
- 6–8 с — Перенос. Катушка перемещается с установочного приспособления в центр роликового конвейера, меняя свое вертикальное положение на горизонтальное, лежащее вдоль оси.
- 8–12 лет — Упаковка. Верхний манипулятор с гибкой лентой/пленкообмоточной головкой обхватывает катушку, наматывая не менее одного полного витка белого полупрозрачного упаковочного материала.
- 14–28 с — Прижимание и закрепление. Сцена переключается на второй, светло-зеленый участок станка. Множество пневматических/гидравлических приводов движутся последовательно — верхние прижимные головки закрываются, боковые зажимы сжимаются — затягивая и закрепляя обмотку или ленту вокруг рулона.
- 30–44 с — Зажать, поднять и установить. Портальный механизм, установленный над желтой роликовой линией, выполняет повторяющуюся последовательность действий: «опускание → зажим → подъем/вращение». Катушка располагается на вращающейся опоре, захватывается за внешний край, поднимается с опоры центральным подъемным устройством и удерживается в течение определенного времени, пока упаковочный материал прижимается к ее поверхности.
- ~46 с — Завершено складывание. На более широком снимке цеха видны готовые катушки — обернутые белой лентой, на некоторых из которых едва заметны красные печатные метки — сложенные в высокие стопки примерно по пять-шесть слоев, а вдоль прохода выстроены в ряд аналогичные зелено-желтые станки.
Для покупателей, которые мыслят категориями станций, вот та же последовательность в виде таблицы:
| Этап | Что показано на видеозаписи | Наблюдаемое оборудование |
|---|---|---|
| Подающий | Катушка установлена в вертикальном положении в зажимном приспособлении. | Рама из синей стали, крепежное устройство |
| Трансфер | Катушка перемещена на конвейер, ось горизонтальна. | Желтый роликовый конвейер |
| Обертывание | Потолочный кронштейн с вращающимися элементами, обмотанными гибкой пленкой/лентой. | Обмотка головки с помощью натяжных блоков |
| обеспечение | Прижмите головки друг к другу, боковые зажимы затяните. | Пневматические/гидравлические приводы |
| Управляемость | Портальный зажим сматывает катушку, поднимает и поворачивает ее в нужное положение. | Колонна/портал с двойными зажимами + центральный подъемник |
| Укладка | Готовые рулоны уложены в стопку из 5–6 слоев. | Производственный цех, паллетировочная машина не показана. |
Заметки о непосредственных наблюдениях
Следующие пункты максимально приближены к тому, что показано на видео, с минимальной грамматической корректировкой:
- Основные рамы машин окрашены в синий (первая секция) и светло-зеленый (вторая секция), видны сварные швы и болтовые соединения.
- Конвейер представляет собой желтую роликовую линию с равномерно расположенными роликами; диаметр роликов, судя по относительному расположению на кадрах, составляет примерно 0.15 м, а длина — около 1.2 м.
- Катушки изготовлены из серебристо-серого металла с некоторым оксидным/масляным блеском; приблизительный внешний диаметр составляет примерно 1.2–2 м в зависимости от используемого эталонного объекта, а высота катушки составляет примерно 0.3–1 м в зависимости от съемки. Это лишь визуальные оценки.
- В шкафу управления расположен цветной сенсорный экран с графическим отображением потока данных, красная кнопка аварийной остановки в форме гриба, зеленая кнопка запуска и серая функциональная кнопка, а также три индикаторные лампы (зеленая — работа, красная — неисправность, янтарная — режим ожидания).
- На заднем плане первого участка видна желто-черная полосатая защитная решетка; желтая разметка пола обозначает рабочую зону; на обоих участках станка видны предупреждающие надписи (желтые треугольники).
- На видеозаписи читаемый текст включает надписи «FHOP» и «PEE» на синем корпусе станка, «1800PE» на желтом станке во вставке, а также предупреждающий текст на китайском языке: «警告» (предупреждение) и «注意安全» (соблюдайте правила техники безопасности) на желтой треугольной этикетке на зеленой колонне. Другие таблички с названиями и текст параметров нечитаемы.
- Не было обнаружено ни массива датчиков световой завесы, ни срабатывания блокировки ворот, ни независимой аварийной остановки на втором участке машины — только статическая предупреждающая этикетка.
Чего не показано в видео
Пробелы имеют такое же значение, как и видеоматериал, особенно при планировании бюджета или определении спецификаций:
- Характеристики катушки — Толщина, ширина, марка стали, диапазон веса и минимальный/максимальный диаметр рулона — все эти параметры невидимы.
- Производительность и время цикла — Видео представляет собой покадровый монтаж; из него невозможно определить количество секунд на катушку.
- Сила и утилиты — Мощность двигателя в кВт, гидравлическое давление, требования к подаче воздуха и характеристики ПЛК/ЧМИ не указаны.
- Сертификаты безопасности — Маркировка CE, UL или ISO неразборчива.
- Полный цикл разгрузки и паллетирования. — Готовые рулоны видны в стопке, но процесс переноса из машины в стопку не снимается непрерывно.
- Номер модели и документация — Отсутствуют читаемые таблички с названием, инструкции или чертежи компоновки.
Любой из этих пунктов, важных для вашего проекта, следует включить в контрольный список для подтверждения непосредственно у производителя.
Почему автоматическая линия меняет этап упаковки
Судя по тому, что видно, эта линейка решает три классические проблемы ручной упаковки рулонов:
- Риск для персонала. Разрезанные рулоны могут весить несколько тонн. На этих кадрах ни один рабочий не прикасается к рулону — люди появляются только на заднем плане в офисном помещении. Самые тяжелые операции (зажим, подъем, вращение) выполняются с помощью портального устройства.
- Согласованность. Обмоточный рычаг укладывает материал по повторяющейся схеме, а прессово-зажимной механизм обеспечивает одинаковое закрывающее действие в каждом цикле. Способ обмотки рулонов вручную может варьироваться от оператора к оператору и от смены к смене.
- Поток. Рулоны перемещаются от станции к станции по роликовому конвейеру без перегрузки краном между этапами. При ручном процессе каждая перегрузка краном представляет собой паузу; здесь же конвейер непрерывно перемещает рулон через станции обмотки и закрепления.
Стоит также упомянуть о компромиссах. Подобная линия построена с учетом заданного диапазона размеров катушек — для катушек, не входящих в заданный диапазон, может потребоваться замена приспособлений или перенастройка параметров. На видео не показана станция визуального контроля или отбраковки, поэтому поврежденные или смещенные катушки потребуют вмешательства человека. А гидравлические/пневматические системы с большим количеством шлангов, как показано здесь, требуют планового профессионального обслуживания.
Соответствие применению: где уместна подобная фраза.
На видео показаны рулоны стали без покрытия, обработанные методом фрезерования, что указывает на типичные условия добычи нефти и газа:
- Центры по оказанию услуг по резке металла которые должны быстро превращать измельченные заготовки в готовые к отгрузке, штабелируемые единицы.
- Завершающие этапы линий холодной прокатки или гальванизации/покраскигде готовые рулоны непрерывно поступают в упаковку.
- Заводы по производству труб, проволоки и строительных материалов которые получают или отгружают большие объемы измельченного сырья.
Если ваши катушки нестандартные — очень тонкие, очень широкие, с изменением ориентации от центра к небу или от центра к стене, или с разными диаметрами на одной линии — рассматривайте это как основной квалификационный вопрос, а не как предположение.
Контрольный список проверки покупателя
Прежде чем запрашивать ценовое предложение, пройдитесь по этому списку. Ни один из ответов не показан в видео:
- Диапазон веса катушки и минимальный/максимальный внешний/внутренний диаметр, для которых предназначена эта линия.
- Время цикла на одну катушку при вашем размере катушки
- Совместимость упаковочных материалов (ваши поставщики пленки/ленты, толщина, прочность)
- Процедура перенастройки крепления для катушек разного диаметра
- Платформа ПЛК/ЧМИ и интерфейсы данных (например, для интеграции с MES-системами)
- Пакет мер безопасности: охрана, световые завесы или сканеры зоны, блокировка, аварийная остановка.
- Требования к коммуникациям: электропитание, сжатый воздух, гидравлические характеристики.
- Наличие запасных частей и время реагирования сервисной службы.
FAQ
Показан ли в видеоролике весь процесс от подачи до укладки? В нем показаны все основные этапы — подготовка, перемещение, обмотка, прессование/закрепление, перемещение по порталу — и он заканчивается кадром готовых рулонов в стопке. Однако сам процесс перемещения в стопку не снят одним непрерывным кадром, поэтому полный замкнутый цикл следует уточнить у производителя.
Какие диаметры катушек может обработать линия? По имеющимся данным определить это невозможно. Показанные катушки большие (визуальная оценка показывает внешний диаметр в диапазоне 1.2–2 м), но номинальная грузоподъемность или допустимые габариты не указаны. Необходимо уточнить у производителя.
Наблюдается ли какое-либо взаимодействие с оператором? Да — в сегменте упаковки на мгновение видна рука в перчатке у панели управления, а на сенсорном экране отображается графический интерфейс потока. В остальном процесс, по-видимому, проходит без перемещения материалов людьми.
Какие элементы безопасности видны? Красный грибовидный аварийный выключатель на шкафу управления, индикаторные лампы, желто-черная разметка ограждения, линии разметки пола и предупреждающие надписи (включая треугольник электрической опасности на зеленой колонне). На видеозаписи не видны световые завесы или блокировки ворот — полную схему безопасности следует уточнить отдельно.
Возможна ли интеграция линии с существующим конвейером или MES-системой? В линии явно используются роликовые конвейеры между станциями, а в шкафу управления имеется графический интерфейс пользователя (HMI). Конкретные интерфейсы интеграции не показаны; информацию о доступных полевых шинах или протоколах передачи данных можно получить у производителя.
Является ли маркировка «1800PE» номером модели? Текст «1800PE» хорошо виден на желтом аппарате на вставленном кадре, но видео не подтверждает, что это обозначение модели. Считайте это неподтвержденной информацией и уточните название у производителя.
Источник и метод
Данная статья основана исключительно на видеоролике с YouTube, ссылка на который приведена ниже. Видеоматериал был проанализирован покадрово с использованием модели компьютерного зрения на основе выборок кадров; видео содержит только фоновую музыку, без закадрового текста или речи, поэтому автоматическое распознавание речи не проводилось. Все количественные утверждения в тексте являются визуальными оценками или явно помечены как требующие проверки у производителя.
Связанное чтение
- Обзор автоматической линии упаковки рулонов
- Машины для обмотки стальных рулонов
- Оборудование для обвязки стальных рулонов
- Автоматические упаковочные линии
Следующий шаг
Если описанный здесь процесс соответствует вашему узкому месту в процессе упаковки, следующим практическим шагом будет обсуждение технических характеристик рулона: отправьте вес рулона, диапазон диаметров и целевое время цикла, а также запросите схему линии и коммерческое предложение, соответствующие этим параметрам. Начните через страницу контактов.