⚠️ ОГРАНИЧЕНИЕ ОТВЕТСТВЕННОСТИ И МЕТОДОЛОГИЯ МЕТРИЧЕСКИХ МЕТОДОВ
Все приведенные здесь финансовые показатели, показатели производительности и эффективности представляют собой совокупные отраслевые ориентиры и диапазоны данных из технических паспортов производителей. Фактические результаты работы предприятия могут варьироваться в зависимости от региональных ставок оплаты труда, характеристик рулонов и объема производства. Данные о степени повреждения и стоимости претензий получены из отчетов отрасли упаковки стальной проволоки среднего объема и технической документации OEM-производителей. Все параметры должны быть проверены по официальным техническим паспортам производителей до начала закупок.
🛠️ Проблема отрасли
Ручная обработка рулонов проволоки и неплотно спрессованные профили катушек неизменно приводят к показателям повреждений при транспортировке от 12% до 18%, что обуславливает ежегодные претензии на сумму от 50 000 до 90 000 долларов для предприятий со средним объемом производства. Эти недостатки обусловлены нерегулярной геометрией груза, что требует чрезмерной обмотки пленкой, ручной переобвязки и частых остановок линии.
Неуплотненные катушки проволоки имеют высокий центр тяжести и неравномерный внешний диаметр, что приводит к динамическим смещениям груза во время транспортировки и хранения на складе. Руководители упаковочных цехов и грузчики обычно компенсируют эту нестабильность, используя трехслойную стретч-пленку и выполняя ручное натяжение, что занимает 20–35 минут на паллету. Возникающее трение и зацепы пленки на упаковочной каретке приводят к остановкам линии в среднем на 90 минут за смену, напрямую снижая производительность. Кроме того, выступающие из неуплотненных катушек концы проволоки увеличивают расход пленки на 30–50%, поскольку операторы выполняют повторные обмоточные проходы для фиксации смещающегося груза. Эффективность грузоперевозок снижается пропорционально, поскольку грузовики перевозят значительный объем воздуха, а не плотный продукт, что увеличивает логистические затраты на единицу продукции на 15–20%.
| Метрика эталонного показателя | Типичный диапазон | Методология и валидация |
|---|---|---|
| Уровень повреждений при транспортировке | 12–18% (ручной режим) → <2% (автоматический режим) | Данные собраны из отчетов отрасли упаковки из стальной проволоки среднего объема; проверены на соответствие эталонным показателям производительности OEM-производителей. |
| Ежегодный риск страховых случаев | $ $ 50,000 90,000- | Расчет произведен исходя из 10 000 рулонов в год × 50 долларов США средней стоимости претензии; диапазоны могут варьироваться в зависимости от региона. |
| Время ручной переобвязки | 20–35 мин/паллет | Хронометражные исследования на линиях упаковки без заданного темпа; исключая автоматизированную интеграцию обвязки. |
| Отходы фотопленки и простои производственной линии | 2–3 рулона за смену; 90 минут простоя | Журналы эксплуатации предприятий с системами ручной подачи пленки; исключая упаковочные машины, управляемые ПЛК. |
🏗️ Механизм решения
Горизонтальное гидравлическое уплотнение уплотняет рулоны проволоки в поперечном направлении, уменьшая объемную площадь на 30–50% при сохранении цилиндрических внутреннего и внешнего диаметров. Такая геометрическая стабилизация исключает смещение нагрузки, обеспечивает бесшовную синхронизацию с автоматизированными модулями обвязки и герметизации, а также позволяет точно контролировать натяжение в пределах ±50 Н в различных положениях ленты.
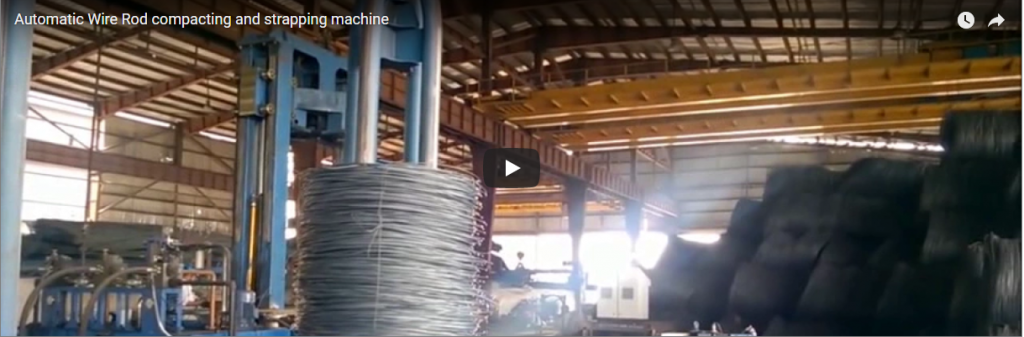
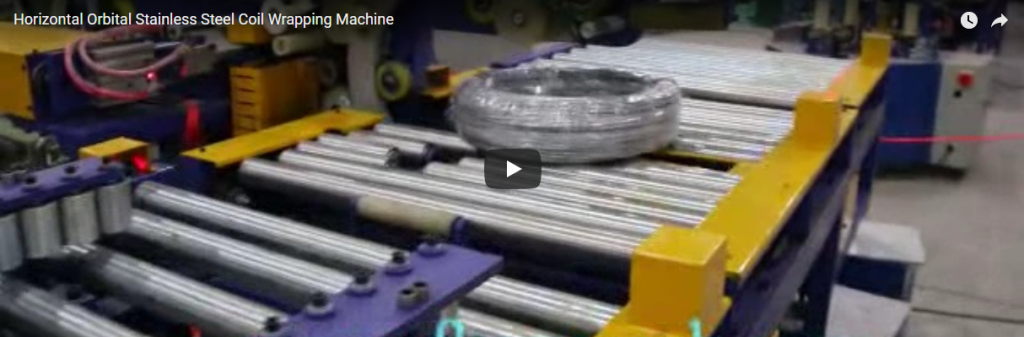
В отличие от вертикальных прессовальных систем, изменяющих геометрию рулона, горизонтальные компакторы используют гидравлический цилиндр с ПЛК-управлением для приложения боковой силы сжатия, равномерно сжимая проволочную матрицу с противоположных сторон. Гидравлическая система поддерживает усилие сжатия в пределах ±5 тонн, позволяя операторам калибровать давление в зависимости от прочности проволоки на разрыв и состава сплава. Это боковое уплотнение превращает нестабильные катушки в жесткие, штабелируемые блоки, сохраняющие целостность размеров при погрузке и разгрузке вилочным погрузчиком и паллетировании. Стабилизированный профиль напрямую интегрируется с автоматизированными станциями обвязки и запайки, которые развертывают стальные или ПЭТ-ленты в нескольких положениях по окружности. Каждая лента обеспечивает точное натяжение в пределах ±50 Н, а механизм запайки создает высокопрочные соединения, устойчивые к термическому расширению и вибрации. Возможность обработки тяжелых грузов позволяет выдерживать рулоны до 2,000 кг, обеспечивая структурную поддержку без деформации рамы. Такие системы, как интегрированные линии FhopePack, сочетают в себе усиленные стальные рамы, промышленные электрические шкафы и гидравлические установки с замкнутым контуром для выполнения этой последовательности с минимальным вмешательством оператора.
🔗 См. также : Изучите другие решения
📈 Детали и параметры реализации
Для развертывания системы требуется точная калибровка усилия уплотнения (±5 тонн), натяжения ленты (±50 Н) и положения ленты (±5 мм) через интерфейсы ПЛК. Интеграция с существующими конвейерами требует допуска по высоте ±10 мм, а стандартные протоколы безопасности предусматривают использование световых завес, аварийных остановок и предохранительных клапанов для обеспечения непрерывности работы.
Процесс развертывания осуществляется в соответствии со структурированной последовательностью калибровки, в ходе которой интерфейс ПЛК синхронизирует гидравлическое давление, приводы натяжения ленты и датчики позиционирования. Сила уплотнения программируется в пределах ±5 тонн для учета различного диаметра проволоки, а положение ленты поддерживается в пределах ±5 мм от целевых окружных координат с помощью визуальных или механических концевых датчиков. Натяжение ленты регулируется в пределах ±50 Н для предотвращения чрезмерного напряжения в проволочной матрице и обеспечения безопасности при транспортировке. Стандартные электрические требования предусматривают подачу питания 380 В, 3 фазы, 50/60 Гц, при этом размеры рамы рассчитаны на размещение катушек диаметром до 1,500 мм, внутренним диаметром 500–900 мм и высотой 200–600 мм. Соответствие требованиям безопасности включает в себя световые завесы, цепи аварийной остановки и гидравлические предохранительные клапаны для предотвращения чрезмерного хода поршня. Обучение оператора обычно занимает 0.5 дня для освоения ввода параметров ПЛК, протоколов заправки ленты и базовой диагностики неисправностей. Рекомендации по оптимальной интеграции предусматривают поддержание допуска по высоте конвейера ±10 мм, размещение компактора на расстоянии 2–3 метров перед упаковочной станцией для создания буферной зоны, а также установку металлодетекторов перед конвейером для защиты гидравлических цилиндров от загрязнений железом.
| Технические параметры | рабочий диапазон | Метод проверки и калибровки |
|---|---|---|
| Сила уплотнения | ±5 тонн (например, 40–45 тонн) | Датчик гидравлического давления; сверка с техническими характеристиками производителя. |
| Ремешок Натяжение | ±50 Н (например, 300–350 Н) | Цифровой индикатор натяжения на каждый цикл натяжения ремня; калибровка проводится ежеквартально. |
| Размещение ремня | ±5 мм от цели | Обратная связь от датчика зрения или ручное измерение с помощью ленты. |
| Цикл литья | 45–60 секунд/катушка | Внутренний таймер ПЛК; проверено на соответствие целевым показателям производительности линии. |
| Спецификация мощности | 380 В, 3 фазы, 50/60 Гц | Проведение электротехнического аудита объекта; проверка совместимости с местной электросетью. |
| Максимальный вес рулона | До 2,000 кг | Расчет несущей способности конструкции согласно инженерной схеме производителя. |
🛡️ Подтвержденные результаты
Автоматизированная уплотняющая обработка и обвязка снижают повреждения при транспортировке с 12–18% до менее 2%, сокращая ежегодные претензии на 45 000–85 000 долларов и уменьшая время проверки с 15 до 3 минут на рулон. Окупаемость инвестиций обычно наступает в течение 14–24 месяцев, в зависимости от годового объема перевозок и региональной экономической ситуации на рынке труда.
Предприятия, внедряющие горизонтальное уплотнение и автоматизированную обвязку, стабильно сообщают о снижении повреждений при транспортировке на 12–18% до <2%, что напрямую исключает ежегодные претензии по транспортировке на сумму 50 000–90 000 долларов для предприятий со средним объемом производства. Время входного контроля и проверки качества сокращается с 15 минут до 3 минут на рулон, поскольку уплотненная геометрия стандартизирует допуски по размерам и исключает ручную проверку повторной обвязки. Время, затрачиваемое на упаковку на паллету, сокращается с 25 минут до 8 минут, а производительность увеличивается на 30–40% благодаря непрерывной работе упаковочной каретки и исключению зацепов пленки. Сроки окупаемости инвестиций обычно составляют от 14 до 24 месяцев, хотя точные сроки варьируются в зависимости от годового объема рулонов, региональных ставок оплаты труда и совместимости существующей инфраструктуры. Для подтверждения целесообразности закупок необходимо рассчитать текущие показатели повреждений на основе данных о претензиях за 6 месяцев, проверить размеры рулонов на соответствие габаритам оборудования, подтвердить распределение площадей (примерно 8 м × 5 м для интегрированных линий) и запросить документацию по профилю усилия, соответствующую прочности проволоки на разрыв. Производители оригинального оборудования обычно предоставляют образцы для испытаний на уплотнение в видеоформате или с помощью демонстрации на месте; предприятиям следует проверить эти параметры на соответствие фактическим техническим характеристикам продукции, прежде чем окончательно определить размер капитальных затрат.
Примечание: Все таблицы показателей и финансовые прогнозы обозначены как эталонные диапазоны. В методологических примечаниях указаны источники агрегирования и стандарты калибровки. Перед интеграцией сверьте все параметры с официальными техническими характеристиками производителя.
🔗 См. также : Сопутствующее оборудование
🛡️ Примечание о соответствии : Данное оборудование разработано в соответствии с требованиями ISO и CE. Перед приобретением уточните наличие необходимых сертификатов у производителя.