Краткое описание: В этом техническом руководстве подробно описаны инженерные принципы, механические архитектуры и протоколы закупок систем обмоток подшипников. Вы оцените основные рабочие параметры, применение материалов и стратегии интеграции для приведения инфраструктуры упаковки в соответствие с требованиями высокоточного производства.
[ЗАПОЛНИТЕЛЬ ВИДЕО – Вставьте сюда iframe YouTube]
🛠️ Основные вопросы
Системы смазывания подшипников используют автоматизированные орбитальные или горизонтальные механизмы обмотки для нанесения высокоточных защитных пленок, обеспечивая полную изоляцию высокоточных промышленных компонентов от атмосферной влаги, загрязнения частицами и механической деформации на протяжении всей сложной глобальной цепочки поставок и длительных циклов хранения.
Что такое машина для смазывания подшипников и как она работает?
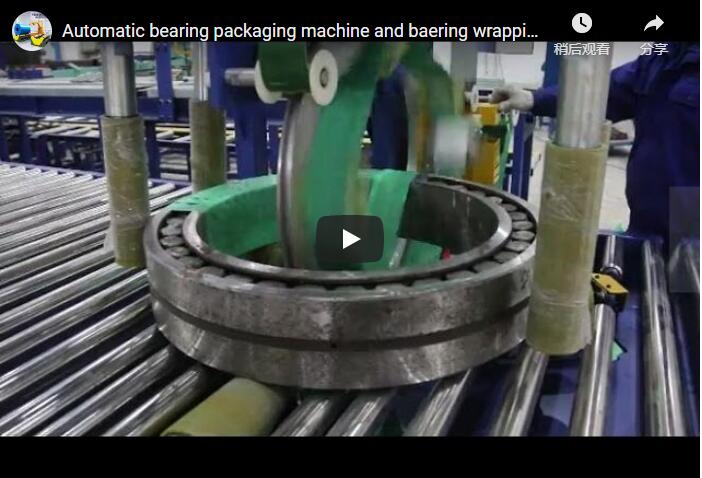
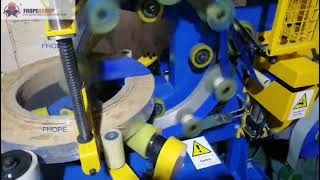
Машина для смазывания подшипников функционирует как система точного нанесения материала, предназначенная для защиты вращающихся элементов от структурных напряжений или деформации дорожек качения. Последовательность операций начинается с точного выравнивания отверстия, за которым следует нанесение либо бумаги с летучим ингибитором коррозии (VCI), либо высокопрочной стретч-пленки. Регулируемые ролики и регуляторы натяжения модулируют давление обмотки, предотвращая образование борозд или микроцарапин на поверхности, гарантируя при этом полное покрытие наружного диаметра. Согласно средним показателям по отрасли, оптимальные настройки натяжения варьируются в зависимости от массы подшипника и твердости стали, поэтому необходимо уточнить у поставщика оборудования соответствие конкретным профилям нагрузки. Такое контролируемое нанесение исключает ошибки, связанные с ручной обработкой, и стандартизирует защиту в смешанных производственных циклах, что напрямую приводит к снижению частоты отказов в полевых условиях.
Почему подшипники нуждаются в специальной упаковке вместо стандартных коробок?
Стандартные гофрированные картонные коробки не обладают химическими и физическими свойствами, необходимыми для предотвращения электрохимической коррозии и повреждений от микровибраций в прецизионных стальных компонентах. Специализированные системы упаковки создают контролируемую микроатмосферу, в которой соединения, ингибирующие коррозионное сопротивление (VCI), непрерывно мигрируют по металлическим поверхностям, нейтрализуя кислую влагу и останавливая циклы окисления. Без этого инженерного барьера конденсация во время колебаний температуры может инициировать образование точечных повреждений в течение 72 часов, что снижает срок службы до установки. В условиях повышенной влажности или морской транспортировки стандартная упаковка не обеспечивает защиту от проникновения влаги, поэтому специализированная упаковка является обязательным требованием для поддержания допусков по размерам и целостности поверхности. Финансовые последствия коррозии одного подшипника часто превышают инвестиции во всю упаковочную линию, особенно в автомобильной промышленности и цепочках поставок ветротурбин.
Какие основные типы машин используются для обмотки подшипников?
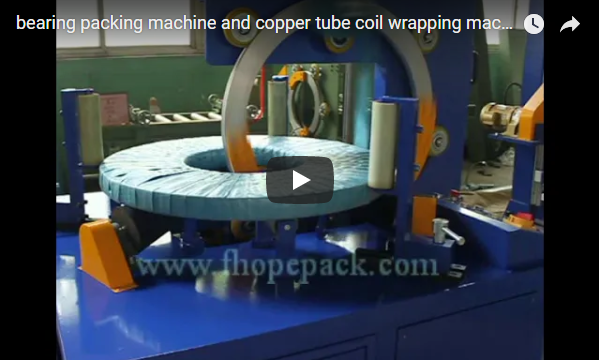
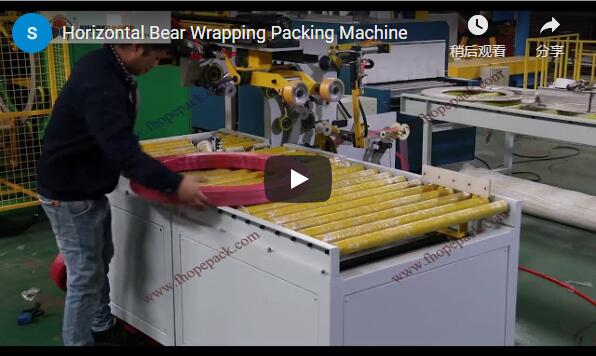
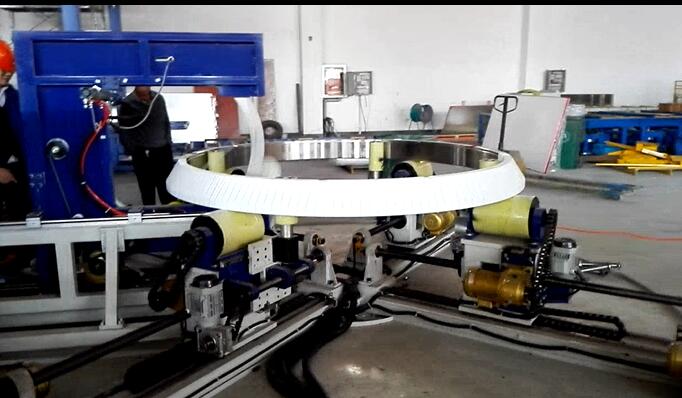
В промышленном секторе в основном используются две различные механические архитектуры: орбитальные кольцевые упаковочные машины и горизонтальные системы намотки рулонов. В орбитальных конфигурациях каретка с пленкой вращается вокруг неподвижного подшипника, оптимизируя производительность для стандартных автомобильных и промышленных размеров. В горизонтальных упаковочных машинах, напротив, подшипник позиционируется на опорных роликах или моторизованном поворотном столе, что позволяет работать с более тяжелыми нагрузками и нестандартными геометрическими формами. Усовершенствованные горизонтальные модели интегрируют подающие конвейеры и оптические датчики для автоматического обнаружения продукта и точного позиционирования, значительно сокращая время цикла. Полуавтоматические варианты по-прежнему требуют ручного нанесения внутренней подложки при использовании бумаги с VCI, в то время как полностью автоматизированные линии синхронизируют подачу материала с профилями движения, управляемыми ПЛК. Контекст эксплуатации: выбор правильной архитектуры зависит от планировки вашего предприятия, распределения массы подшипников и требуемой частоты переналадки.
🏗️ Вопросы повышенной сложности
Выбор системы обмотки подшипников для промышленного применения требует тщательной оценки предельных значений внешнего диаметра, максимальной грузоподъемности, совместимости материалов и эффективности переналадки, чтобы обеспечить бесшовную интеграцию с существующими производственными процессами и поддержание целевых показателей производительности в различных производственных условиях по всему миру.
Какие технические характеристики следует сравнивать при выборе машины для смазывания подшипников?
При технической оценке необходимо уделять первостепенное внимание совместимости размеров и допустимым механическим нагрузкам, чтобы предотвратить перегрузку оборудования или повреждение продукции. Стандартный рабочий диапазон позволяет работать с подшипниками скольжения диаметром до 1500 мм и максимальной нагрузкой до 2000 кг, охватывая широкий спектр продукции — от небольших автомобильных компонентов до тяжелых узлов ветротурбин. Протоколы переналадки между подшипниками разных размеров обычно занимают от 10 до 15 минут, что напрямую влияет на гибкость линии и общую эффективность оборудования. Средние показатели по отрасли предполагают, что скорость обмотки и скорость подачи пленки следует уточнять у конкретного поставщика, поскольку эти параметры колеблются в зависимости от толщины материала и требований к натяжению. В подробной матрице технических характеристик также следует учитывать энергопотребление, зависимость от сжатого воздуха и разрешение датчиков для обеспечения стабильного обнаружения продукции. В контексте эксплуатации: сопоставление этих характеристик с вашей спецификацией материалов предотвращает дорогостоящую модернизацию и гарантирует, что машина будет обрабатывать весь ваш ассортимент продукции без ручной перенастройки.
Как выбор материала (бумага с ингибитором коррозии или стрейч-пленка) влияет на эксплуатационные характеристики и стоимость?
Выбор материала определяет стратегию снижения коррозии и пригодность упакованного узла для длительного хранения. Бумага с летучими ингибиторами коррозии (VCI) активно выделяет летучие ингибиторы, которые адсорбируются на металлических поверхностях, обеспечивая химическую защиту, идеально подходящую для длительного хранения на складе или международных морских перевозок. В свою очередь, высокопрочная стретч-пленка действует как пассивный физический барьер, эффективно предотвращая попадание пыли и влаги, но не обладая собственной химической коррозионной стойкостью. Контекст эксплуатации: На предприятиях обычно используется бумага с VCI для подшипников, предназначенных для многомесячного хранения или влажного климата, а стретч-пленка используется для краткосрочных перемещений внутри предприятия или в сухих складских помещениях. Средние показатели по отрасли показывают, что разница в стоимости материалов значительно варьируется в зависимости от региона и контрактов с поставщиками, что требует прямой проверки для точного моделирования затрат на упаковку на единицу продукции. Подбор химического состава материала в соответствии с продолжительностью хранения предотвращает избыточную защиту компонентов с коротким циклом эксплуатации, обеспечивая при этом безопасность дальних перевозок.
Каковы скрытые затраты и факторы окупаемости инвестиций в линию по уплотнению подшипников?
Капитальные затраты выходят за рамки базовой конструкции машины и включают интеграцию оборудования, обучение операторов и управление цепочкой поставок расходных материалов. Требования к техническому обслуживанию обычно включают периодическую замену натяжных роликов, режущих лезвий и приводных ремней, хотя интервалы замены сильно зависят от режимов работы и условий окружающей среды. Возврат инвестиций в основном обусловлен сокращением количества гарантийных претензий, минимизацией повреждений продукции при транспортировке и стандартизацией распределения рабочей силы на упаковочных станциях. Средние показатели по отрасли показывают, что сроки окупаемости колеблются в зависимости от текущих показателей повреждений и региональных затрат на рабочую силу, поэтому прямое финансовое моделирование необходимо перед закупкой. Кроме того, интеграция программируемого логического контроллера (ПЛК) и человеко-машинного интерфейса (ЧМИ) обеспечивает мониторинг в режиме реального времени, а подключение к системе управления производством (MES) обеспечивает отслеживаемость для аудитов качества. Операционный контекст: отслеживание показателей повреждений до и после установки в течение 90 дней предоставляет конкретные данные для подтверждения прогнозируемой экономии с вашим финансовым отделом.
📈 Контрольный список для выбора
Систематическая система закупок должна строго согласовывать возможности промышленного оборудования с фактическими объемами производства, потребностями в обработке материалов и планами будущего расширения, чтобы предотвратить операционные узкие места и обеспечить устойчивую долгосрочную эффективность использования капитала в условиях меняющихся производственных потребностей и глобальных рыночных условий.
Шаг 1: Определите размер подшипника и диапазон его веса.
Точное профилирование размеров определяет основные граничные условия для выбора оборудования. Инженеры должны задокументировать минимальный и максимальный наружный диаметр, внутренний диаметр и осевую ширину для всего ассортимента продукции. Выбранная система должна с легкостью вмещать самые большие подшипники для тяжелых ветротурбин, сохраняя при этом точность при работе с более мелкими автомобильными компонентами. Если в серийном производстве регулярно используются детали с наружным диаметром более 1500 мм или превышающие допустимый вес в 2000 кг, становятся необходимыми специально разработанные горизонтальные обмотчики рулонов или усиленные орбитальные платформы. В контексте эксплуатации: поддержание 10%-ного запаса по размерам сверх самых больших текущих спецификаций предотвращает преждевременное ограничение производственных мощностей по мере развития производственных линий. Документирование этих параметров на раннем этапе исключает несоответствие поставщиков и обеспечивает точное сравнение цен.
Шаг 2: Определите уровень автоматизации.
Архитектура автоматизации напрямую коррелирует с требованиями к производительности и стратегиями распределения рабочей силы. Полуавтоматические конфигурации остаются жизнеспособными для мелкосерийного производства или заказов с высокой степенью индивидуализации, полагаясь на ручную установку подшипников и запуск цикла оператором. Для крупносерийного производства интеграция подающего конвейера в сочетании с оптическими датчиками обеспечивает непрерывное обнаружение продукции и автоматическое позиционирование, что значительно сокращает ручное вмешательство. В передовых системах используется программируемый логический контроллер (ПЛК) для управления последовательностями движений, а человеко-машинный интерфейс (ЧМИ) обеспечивает интуитивно понятную настройку параметров и диагностику неисправностей. Средние показатели по отрасли показывают, что полная автоматизация дает оптимальные результаты, когда суточный объем производства превышает 500 единиц, хотя точные пороговые значения следует уточнить у вашей производственной инженерной группы. Операционный контекст: сопоставление вашей текущей структуры смен со временем цикла оборудования показывает, создает ли ручная загрузка узкое место или автоматизированная конвейерная система оправдывает капитальные затраты.
Шаг 3: Подберите упаковочный материал в соответствии со сроком хранения.
Размещение материалов должно соответствовать скорости оборота запасов и рискам воздействия окружающей среды. Для краткосрочных внутренних перемещений обычно требуется только физический барьер, поэтому высокопрочная стретч-пленка является наиболее экономически эффективным решением для сухих складских помещений. Напротив, подшипники, предназначенные для длительного хранения или экспорта, требуют использования бумаги с ингибиторами окисления (VCI) для активного подавления окисления при колебаниях температуры и влажности. Некоторые предприятия используют гибридный подход, нанося внутренний слой VCI, а затем внешний слой стретч-пленки, чтобы сочетать химическое ингибирование с механической ударопрочностью. В контексте эксплуатации: Уточните у поставщика ширину рулонов материала и характеристики сердечника, чтобы обеспечить совместимость с существующими механизмами подачи пленки и натяжными узлами. Стандартизация на одном основном материале снижает сложность складского учета и упрощает обучение операторов в разных сменах.
Шаг 4: Проверка безопасности и соответствия требованиям.
Соответствие нормативным требованиям и протоколам безопасности оборудования должно быть подтверждено региональными промышленными стандартами и требованиями аудита заказчика. Хотя конкретные сертификаты ISO, CE или ASTM различаются в зависимости от производителя и целевого рынка, надежные поставщики должны предоставлять исчерпывающую документацию по электробезопасности, функциональности аварийной остановки и системам блокировки защитных ограждений. Клиенты из автомобильной и аэрокосмической отраслей часто требуют тщательной документации по стабильности натяжения обмотки и испытаниям на коррозионную стойкость. В контексте эксплуатации: запросите физический образец обмотки вашей самой крупной конфигурации подшипников до начала закупок, чтобы группы контроля качества могли проверить целостность барьера и соответствие размеров до окончательного заключения договора купли-продажи. Проведение аудита безопасности на объекте гарантирует, что габариты машины, защитные ограждения и инженерные коммуникации соответствуют правилам охраны труда вашего предприятия.
Шаг 5: Планирование будущего масштабирования
Для повышения эффективности использования капитала в долгосрочной перспективе необходимо выбирать оборудование с возможностью модульного расширения, а не с фиксированными конфигурациями. Архитектура оборудования, совместимая с будущими поколениями, должна включать стандартизированные платформы программируемых логических контроллеров (ПЛК) и резервные порты ввода/вывода (I/O), обеспечивающие бесшовную интеграцию с последующими станциями маркировки, роботизированными паллетизаторами или системами визуального контроля. В контексте эксплуатации: проектирование упаковочной ячейки с дополнительной площадью и подключением инженерных коммуникаций (сжатый воздух, электропроводка) предотвращает дорогостоящую переконфигурацию предприятия при удвоении объемов производства. Средние показатели по отрасли показывают, что модульная модернизация обычно обходится значительно дешевле, чем полная замена линии, хотя точные затраты на модернизацию следует уточнить у поставщика оборудования. Создание масштабируемой инфраструктуры защищает ваши первоначальные инвестиции и позволяет справляться с сезонными пиками спроса без нарушения основных операций.
Подробные технические характеристики и варианты конфигурации можно найти на странице машины для намотки подшипников или в документации к машине для смазывания подшипников FPB-400.