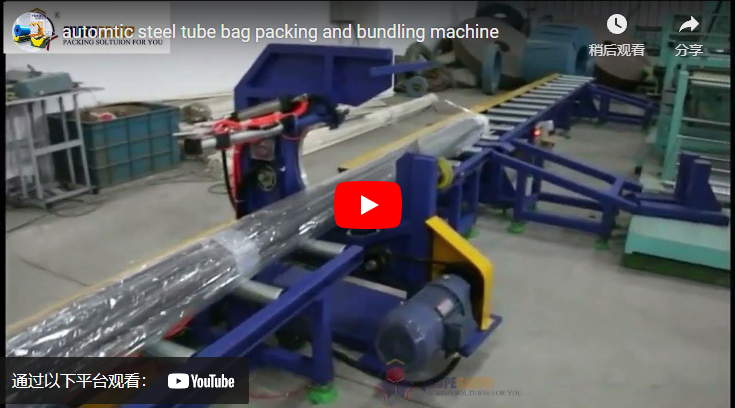
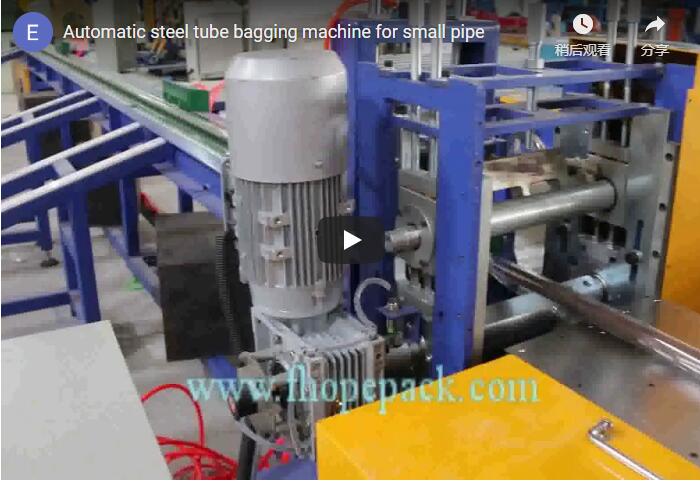
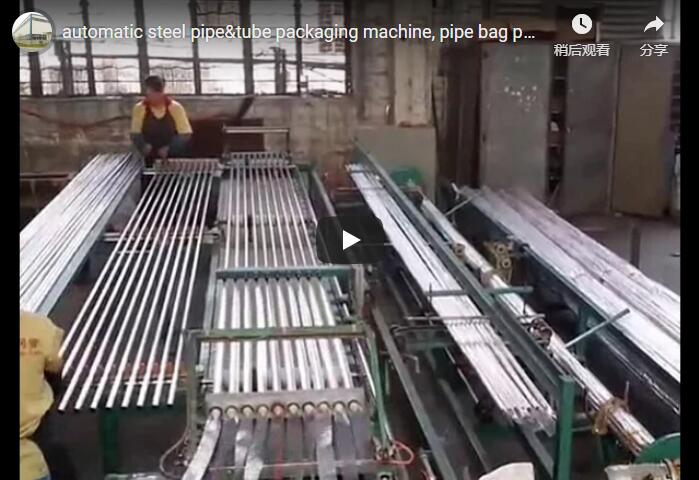
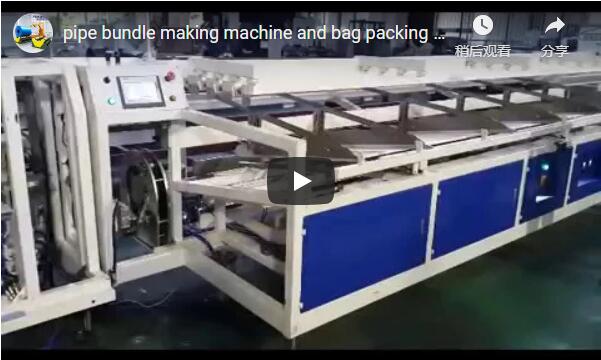
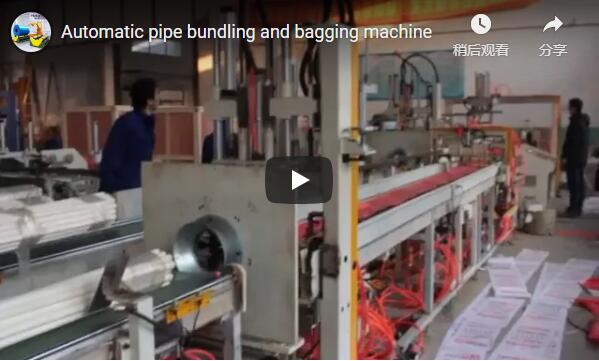
Автоматическая машина для упаковки и обвязки стальных трубчатых мешков
Эффективность проектирования: технический взгляд на автоматизированные системы упаковки и обвязки стальных труб
Обработка и упаковка стальных труб представляют собой существенные логистические проблемы в различных отраслях промышленности, от строительства и автомобилестроения до энергетической инфраструктуры. Ручные процессы часто трудоемки, подвержены несоответствиям, увеличивают риск повреждения продукта и создают эргономические опасности. Решение этих проблем требует сложной автоматизации, примером которой является автоматическая упаковочная и обвязочная машина для стальных труб — критически важный компонент модернизации рабочих процессов обработки и распределения стали.
Необходимость автоматизации в упаковке стальных труб
Традиционные методы упаковки стальных труб включают ручную сортировку, вставку в защитные пакеты и последующую увязку или обвязку. Этот подход страдает от нескольких недостатков:
Низкая пропускная способность: Ручная обработка по своей сути ограничивает скорость упаковки, создавая узкие места на производственных линиях.
Нестабильное качество: Различия в ручной упаковке и связывании могут привести к плохой фиксации упаковок, что увеличивает риск повреждения во время транспортировки и хранения. Исследования показывают, что непостоянное натяжение обвязки может поставить под угрозу целостность упаковки, особенно в условиях динамической нагрузки (Источник: Упаковочные технологии и наука).
Стоимость рабочей силы и безопасность: Ручной подъем и манипуляции с тяжелыми стальными трубами значительно увеличивают затраты на рабочую силу и подвергают рабочих риску травм опорно-двигательного аппарата. Руководящие принципы OSHA подчеркивают важность инженерных средств контроля для снижения таких опасностей.
Материальные отходы: Ручное нанесение упаковочной пленки и обвязочных лент может привести к чрезмерному расходу материала.
qq截图20230713152627
Автоматизированные системы напрямую решают эти проблемы, соответствуя принципам бережливого производства и растущему спросу на более высокую эффективность и прослеживаемость в цепочках поставок.
Стальные трубы поступают из предыдущих производственных процессов (например, резки, отделки) по роликовым или цепным конвейерам. Датчики определяют наличие и размеры труб. В современных системах могут использоваться сервоприводные механизмы или роботизированные манипуляторы для точного выравнивания и формирования пучков заданной конфигурации (шестиугольной, квадратной). Этот этап имеет решающее значение для обеспечения единообразной геометрии пучка, фактора, который часто оптимизируется с помощью методов имитационного моделирования (см. International Journal of Advanced Manufacturing Technology ).
2. Автоматический блок упаковки в мешки
После сортировки пучок труб передается на станцию упаковки в мешки.
Распределение пленки: Рулон полиэтилена (ПЭ) или другой подходящей защитной пленки автоматически разматывается.
Формирование мешка: Машина формирует пакет вокруг пачки, часто используя термосварочные планки. Инновации в технологии сварки, иногда черпаемые из исследований в области материаловедения (например, ультразвуковая сварка для определенных типов пленки), обеспечивают целостность и скорость сварки. В патентной литературе часто описываются новые конструкции зажимов подачи и сварки пленки, направленные на сокращение времени цикла и улучшение качества сварки (например, изменяемые температурные профили на основе толщины пленки).
Резка: Сформированный пакет точно вырезается из непрерывного рулона пленки.
3. Модуль обвязки и стяжки
Упакованный пакет отправляется на станцию обвязки.
Подача ремня: Полипропиленовая (ПП) или полиэстеровая (ПЭТ) лента подается вокруг пачки в заранее заданных местах.
Напряжение: Обвязка автоматически натягивается до запрограммированного уровня, что имеет решающее значение для стабильности пучка. Исследования в области механики обвязки позволяют определить оптимальные настройки натяжения, чтобы предотвратить повреждение трубки и обеспечить надежное удержание.
Уплотнение: Концы ленты обычно соединяются посредством термосварки или сварки трением.
Резка: Ремень обрезается, завершая процесс связывания. Обычно на один пучок накладывается несколько ремней.
4 Система управления и интеграция
Весь процесс управляется ПЛК, сопряженным с человеко-машинным интерфейсом (HMI) для настройки параметров (размер пучка, количество ремней, уровни натяжения) и диагностики. Датчики (фотоэлектрические, бесконтактные, лазерные) контролируют положение трубы/пучка и состояние процесса. Современные системы часто обладают возможностями интеграции в общезаводские системы управления производством (MES) через такие протоколы, как OPC UA или EtherNet/IP, что позволяет регистрировать данные, осуществлять удаленный мониторинг и согласовывать с инициативами Industry 4.0.
Ключевые параметры производительности и конструктивные особенности
Оценка этих систем включает в себя оценку нескольких ключевых показателей:
Пропускная способность: Обычно измеряется в пакетах в час или секундах за цикл (например, 15–60 секунд на пакет, в зависимости от размера и сложности).
Технические характеристики трубки: Допустимый диапазон диаметров труб (например, 10–150 мм) и длин (например, 3–12 м).
Конфигурация пакета: Максимальный вес пачки (например, до 5000 кг) и размеры. Программируемые формы пачки (шестигранная, квадратная, круглая).
Упаковочные материалы: Совместимость с различными упаковочными пленками (толщина, тип) и обвязочными материалами (ширина, прочность).
Изменение с течением времени: Время, необходимое для настройки машины под различные размеры труб или конфигурации пучков. Механизмы быстрой смены являются ключевым элементом дизайна.
Надежность и ремонтопригодность: Прочная конструкция, использование высококачественных компонентов (двигателей, подшипников, датчиков) и простота доступа для обслуживания имеют решающее значение, и на этапе проектирования часто руководствуются методом FMEA (анализ видов и последствий отказов).
Безопасность: Соответствие международным стандартам безопасности (например, ISO 13849, ANSI B11) посредством соответствующих ограждений, блокировок и систем аварийной остановки.
Преимущества, выходящие за рамки базовой автоматизации
Преимущества выходят за рамки простой скорости и сокращения трудозатрат:
Улучшенная защита продукта: Последовательная упаковка сводит к минимуму царапины на поверхности, загрязнение и атмосферную коррозию во время хранения и транспортировки.
Улучшенная логистика: Связки одинаковой формы и надежно закрепленные удобнее перемещать с помощью вилочных погрузчиков, их легче складировать на складах, а также они оптимизируют загрузку при транспортировке.
Сокращение отходов материала: Автоматизированный контроль оптимизирует длину пленки и использование ленты по сравнению с ручными методами. Некоторые системы включают алгоритмы для минимизации отходов на основе размеров пачки.
Регистрация данных и прослеживаемость: Интегрированные системы управления могут регистрировать производственные данные для каждой партии (время, дата, параметры, количество), поддерживая требования контроля качества и прослеживаемости.
Отраслевые применения
Эти автоматизированные системы незаменимы на предприятиях, производящих или обрабатывающих большие объемы труб, в том числе:
Сталелитейные заводы и сервисные центры
Производство автомобильных компонентов (например, выхлопные трубы, элементы шасси)
Поставщики строительных материалов (например, строительные леса, структурные трубы)
Производство мебели
Производители труб для гидравлических и пневматических систем
Будущие Перспективы
Текущие разработки направлены на повышение гибкости, интеллекта и устойчивости. Потенциальные улучшения включают:
Роботизированная интеграция: Использование роботов для более сложных схем сортировки или задач по обработке.
Оптимизация на основе искусственного интеллекта: Алгоритмы машинного обучения для динамической оптимизации времени цикла, использования материалов или прогнозирования потребностей в техническом обслуживании на основе данных датчиков.
Устойчивые материалы: Адаптация машин для эффективной обработки биоразлагаемых или переработанных упаковочных пленок и лент.
Улучшенные системы технического зрения: Внедрение машинного зрения для контроля качества (например, проверка целостности пломб, проверка конфигурации комплекта).
В заключение, автоматическая машина для упаковки и обвязки стальных труб представляет собой значительное инженерное достижение, которое напрямую решает ключевые операционные проблемы в сталелитейной промышленности. Благодаря интеграции надежной механической конструкции со сложными системами управления эти машины обеспечивают существенное улучшение эффективности, качества продукции, безопасности и логистических характеристик, что делает их жизненно важными инвестициями для конкурентоспособных производственных и распределительных операций.