Краткое описание: Автоматические машины для обмотки лентой обеспечивают точную фиксацию логистических единиц за счет натяжения и высокоскоростной упаковки. Эти упаковочные системы сокращают расход материалов, минимизируют трудозатраты и защищают продукцию от повреждений при транспортировке. Операторы получают стабильное качество запечатывания, а системы легко интегрируются в автоматизированные упаковочные линии для электроники, пищевой промышленности и производственных процессов.
Предупреждение: Технические параметры, скоростные характеристики, диапазоны натяжения и допуски при интеграции различаются в зависимости от производителя и модели. Всегда сверяйте технические характеристики с официальными техническими паспортами перед закупкой или планированием интеграции в производственную линию.
Автоматические упаковочные машины для ленты обеспечивают надежную фиксацию продукции за счет точного регулирования натяжения пленки, создавая стабильные связки, выдерживающие логистические операции, одновременно сокращая трудозатраты и отходы материалов.
[ЗАПОЛНИТЕЛЬ ВИДЕО]
🛠️ Проблема 1: Ручная комплектация приводит к непостоянству уровня безопасности и высоким трудозатратам.
Ручная упаковка приводит к ненадежной фиксации груза из-за непостоянства силы оператора, что вызывает смещение продукции во время транспортировки и завышенные затраты на оплату труда; переход на автоматическую машину для обмотки лентой решает эту проблему, обеспечивая стабильное качество запечатывания и исключая ошибки, связанные с усталостью материала, при больших объемах производства.
Вызывать
При ручной упаковке люди прилагают непостоянное усилие. Усталость приводит к неплотному скреплению последующих предметов, а чрезмерное затягивание может повредить хрупкие края. Эта изменчивость создает слабые места в целостности упаковки.
Влияние
Свободно сложенные связки скользят во время транспортировки по конвейеру или укладки на поддоны. Поврежденные товары увеличивают процент возвратов и аннулируют гарантии. Затраты на рабочую силу возрастают, поскольку операторы тратят чрезмерное время на регулировку ленты или переупаковку неисправных изделий. Производительность падает, поскольку ручные циклы не могут соответствовать скорости работы оборудования.
Рекомендуемое действие: Внедрить автоматизированную операцию обмотки лентой.
Выполните следующие шаги для перехода от ручной к автоматизированной комплектации заказов:
-
Показатели текущего процесса аудита:
- Измерьте среднее время цикла на одну связку вручную.
- Рассчитайте процент посылок, отклоненных из-за недостаточной безопасности.
- Суммируйте общее количество трудовых часов, затраченных на упаковку за смену.
-
Выберите конфигурацию упаковочной машины:
- Убедитесь, что автоматическая машина для обмотки лентой соответствует размерам вашей упаковки.
- Убедитесь, что модель включает программируемый интерфейс управления для оптимизации управления циклами и отслеживания рабочих процессов.
-
Выполните установку и обучение:
- Установите устройство на упаковочной линии, обеспечив устойчивое напольное покрытие.
- Обучите персонал работе с интуитивно понятными панелями управления и протоколам аварийной остановки для обеспечения безопасного и эффективного внедрения.
Совет: Перед завершением процесса закупок сравните текущий уровень брака с автоматизированными контрольными показателями, чтобы точно оценить рентабельность инвестиций.
Сравнение производительности: ручная и автоматическая обмотка лентой.
| Метрика | Ручной процесс | Автоматическая машина для обмотки лентой | Операционная выгода |
|---|---|---|---|
| Цикл литья | 60–90 секунд на один комплект | Различается в зависимости от модели; как правило, соответствует требованиям высокоскоростных линий. | Устраняет узкие места в трудовых ресурсах и увеличивает производительность. |
| Постоянство напряжения | Высокая вариативность из-за приложенного усилия. | Допуск, указанный производителем, для обеспечения равномерной прочности уплотнения. | Предотвращает повреждение изделия и неплотное прилегание уплотнений. |
| Материальные отходы | Высокий уровень (ошибки ручного перекрытия) | Как правило, позволяет сократить количество отходов на 10–20% за счет точного нанесения. | Снижает стоимость упаковки и расход рулонов. |
| Трудовая зависимость | Для каждой станции требуется выделенный оператор. | Значительно снижает прямую зависимость от рабочей силы. | Освобождает персонал для выполнения задач по контролю качества. |
Критерии «пройден/не пройден»
-
Пройдено: Машина достигает целевой частоты циклов без застреваний; ленточный шов выдерживает стандартное испытание на растяжение; после упаковки не наблюдается деформации изделия.
-
Неудача: время цикла превышает ваш производственный порог; лента соскальзывает во время имитации транспортировки; требуется вмешательство оператора более чем в небольшом проценте циклов.
🏗️ Проблема 2: Неконтролируемое натяжение повреждает продукцию и приводит к порче упаковочных материалов.
Неконтролируемое натяжение ленты нарушает целостность упаковки, либо сдавливая хрупкие предметы, либо не обеспечивая надежной фиксации тяжелых грузов от смещения; современные упаковочные машины решают эту проблему с помощью автоматического контроля натяжения, который динамически регулирует усилие для поддержания постоянной прочности шва при различном весе продукции.
Вызывать
Фиксированные механические пружины или ручная регулировка не позволяют адаптироваться к различной плотности продукции. Приложение высокого натяжения к мягким коробкам приводит к образованию вмятин, а низкое натяжение к тяжелым картонным коробкам позволяет ленте растягиваться и рваться во время вибрации. Без динамической обратной связи система расходует ленту впустую из-за чрезмерного перекрытия или приложения силы.
Влияние
Поврежденные товары требуют переупаковки или утилизации, что увеличивает материальные затраты. Чрезмерное использование клейкой ленты повышает расходы на расходные материалы. Недостаточная безопасность приводит к жалобам клиентов на поврежденные товары, полученные в логистических каналах.
Рекомендуемое действие: Оптимизировать настройки регулировки натяжения.
Выполните следующую последовательность действий в рамках этого руководства, чтобы правильно настроить управление натяжением:
-
Определение степени хрупкости изделия:
- Классифицируйте упаковку как хрупкую, стандартную или тяжелую в зависимости от веса и прочности материала.
-
Настройка параметров автоматического регулирования натяжения:
- Получите доступ к интерфейсу управления станка и выберите режим динамического натяжения.
- Введите необходимую ширину ленты; система автоматически отрегулирует базовый крутящий момент в соответствии со стандартной шириной, используемой в отрасли.
-
Выполнить последовательность тестовой обертки:
- Поместите репрезентативный образец в аппликаторную головку.
- Выполните три последовательных цикла на максимальной скорости линии.
-
Проверьте целостность уплотнения:
- Проверьте правильность нанесения ленты: убедитесь, что она ровно прилегает, без складок и чрезмерного растяжения.
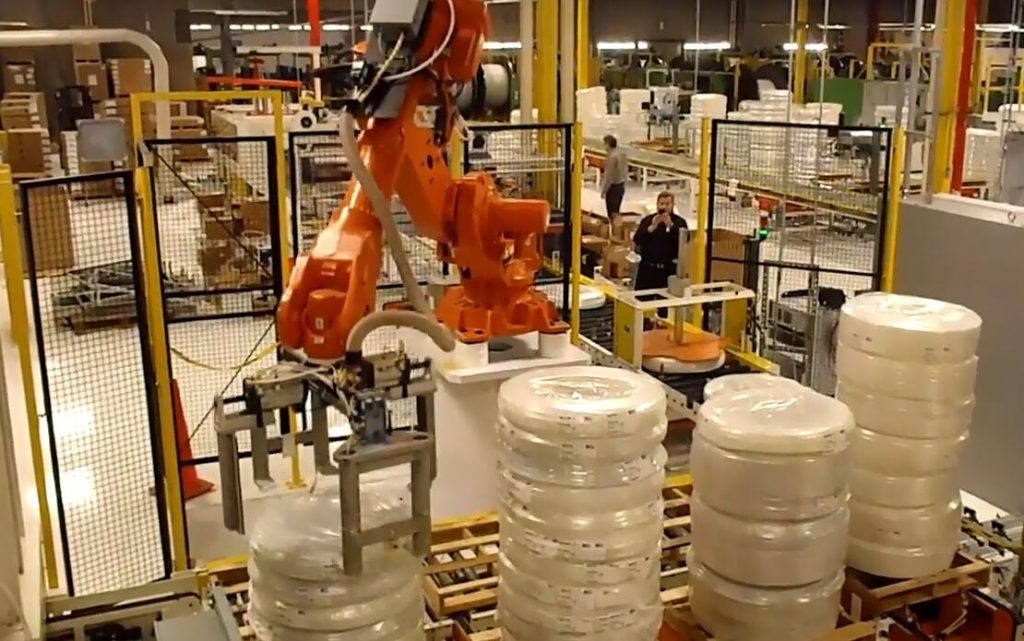
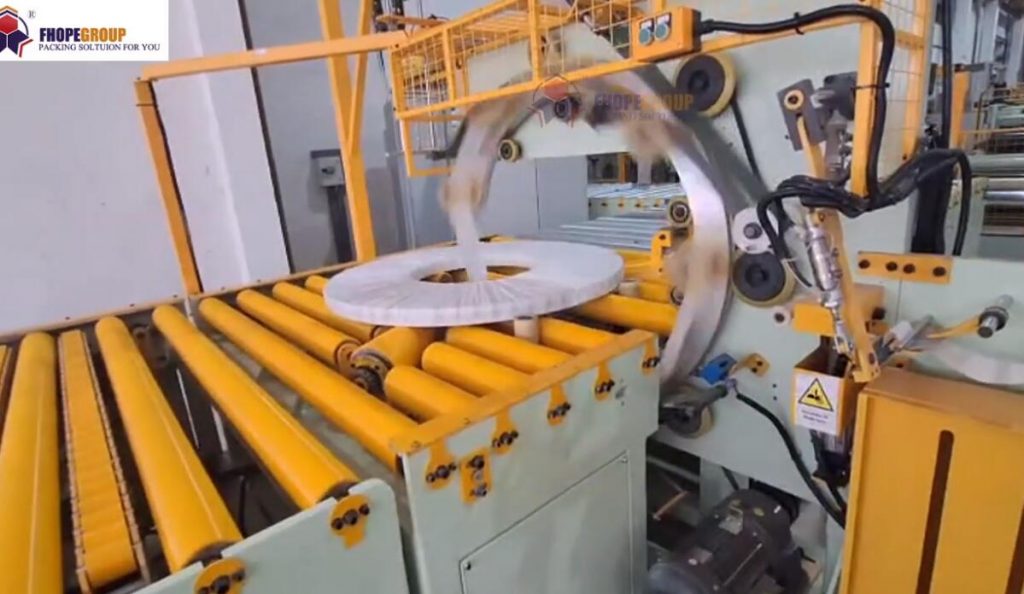
Внимание: для непрямоугольных объектов, таких как профили, рулоны или трубы, стандартные упаковочные машины могут потребовать специальной обработки. Для кольцеобразных изделий часто требуются специальные орбитальные упаковочные машины для поддержания натяжения на изогнутых поверхностях. Если ваша деятельность включает в себя цилиндрические логистические единицы, такие как трубы из ПЭВП, рассмотрите возможность использования нашей упаковочной машины для труб из ПЭВП или интегрированной линии упаковки пластиковых труб, чтобы обеспечить надежную защиту без деформации.
Характеристики параметров
-
Диапазон регулировки натяжения: динамически регулируется в зависимости от нагрузки на изделие; точные пределы усилия уточните в технических характеристиках производителя.
-
Совместимость по ширине ленты: Универсальная аппликационная головка подходит для стандартной БОПП-ленты, крафт-бумаги и армированных лент в пределах требуемого диапазона ширины.
-
Время отклика: Быстро адаптируется к сигналам обнаружения упаковки, обеспечивая стабильное время работы приложения без прерывания линии.
Критерии «пройден/не пройден»
-
Пройдено: Натяжение ленты остается стабильным по всей ширине; на поверхности изделия не наблюдается видимых вмятин; лента не растягивается за пределы своего предела упругости во время стандартных испытаний.
-
Неисправность: во время работы наблюдаются заметные колебания натяжения; видны смятия по углам упаковки; после снятия ленты требуется ручное разглаживание.
📈 Проблема 3: Разъединенные упаковочные линии вызывают узкие места и снижение производительности.
Разрозненные операции по упаковке создают критические узкие места, поскольку ручная индексация не может соответствовать высокоскоростным производственным линиям, что приводит к скоплению материала и снижению производительности; интеграция упаковочной машины с автоматизированными конвейерными системами обеспечивает синхронизированный поток, соответствующий скорости выходного потока на предыдущем этапе, без вмешательства оператора.
Вызывать
Автономные упаковочные машины работают независимо от основной линии. Когда машины, расположенные выше по потоку, ускоряются или замедляются, автономные устройства либо останавливаются в ожидании посылок, либо заклинивают при перегрузке. Отсутствие сигналов связи между конвейерами создает разрывы в потоке материала и нарушает ритм производства.
Влияние
Время простоя производства увеличивается, поскольку операторы вручную устраняют заторы или перезапускают остановившиеся участки. Эффективность рабочего процесса снижается, так как упаковка становится ограничивающим фактором, а не вспомогательной функцией. Риски для безопасности возрастают из-за ручного вмешательства в местах застревания при нескоординированных движениях.
Рекомендуемое действие: Синхронизировать упаковочную машину с упаковочной линией.
Для обеспечения бесшовной интеграции производственной линии выполните следующие шаги:
-
Проверка интерфейса конвейера:
- Убедитесь, что скорость и высота конвейера упаковочной машины соответствуют стандартным промышленным допускам.
- Убедитесь, что типы датчиков совместимы с центральной системой управления вашего предприятия для обеспечения надежного обмена данными.
-
Автоматизированная логика установления соединения:
- Включите режим автоматического индексирования на панели управления контейнером.
- Свяжите стартовый сигнал оболочки с командой запуска на восходящей линии связи с помощью стандартных цифровых входов/выходов или сетевых протоколов связи.
-
Настройка допуска индексации:
- Установите минимальное расстояние между элементами упаковки, необходимое для безопасной обертки, исходя из длины изделия.
- Настройте механизм остановки и возобновления работы таким образом, чтобы он точно приостанавливался в положении головки аппликатора, предотвращая скопление материала.
-
Моделирование цикла работы всухую:
- Для проверки синхронизации проведите запуск линии без ленты или других материалов.
- Для обеспечения плавного движения и бесперебойного рабочего процесса следите за срабатыванием датчиков и остановками конвейера.
Совет: Хотя упаковочные ленты отлично подходят для объединения коробок и связок, для более крупных паллетных грузов часто требуются другие технологии, такие как стретч-пленка, для стабилизации груза. Убедитесь, что ваши упаковочные решения соответствуют конкретным требованиям каждого типа логистической единицы, чтобы избежать ошибок.
Параметры интеграции
-
Согласование скорости конвейера: синхронизируется с оборудованием, расположенным выше по потоку, в пределах допусков, указанных производителем, для поддержания непрерывного потока и предотвращения заторов.
-
Задержка отклика датчика: Быстро обрабатывает сигналы обнаружения для запуска циклов обмотки без нарушения ритма линии или возникновения задержек.
-
Протокол связи: Обеспечивает связь с центральными системами управления с использованием стандартных промышленных интерфейсов для надежного обмена данными и координации рабочих процессов.
Критерии «пройден/не пройден»
-
Проход: Отсутствие заторов во время работы с переменной скоростью; время цикла соответствует производительности вышестоящего конвейера без накопления заторов; аварийные остановки одновременно останавливают все синхронизированные конвейеры.
-
Сбой: Пакеты сталкиваются в точке входа из-за несоответствия синхронизации; упаковочная машина часто останавливается во время работы; отказ датчика приводит к пропуску или двойному обертыванию.
🛡️ Контрольный список для принятия решения о покупке
Используйте этот контрольный список при оценке автоматических машин для обмотки лентой, предназначенных для промышленной упаковки:
-
[ ] Скоростной режим: Убедитесь, что рабочая скорость соответствует требуемой производительности при непрерывной работе со стандартными типами лент.
-
[ ] Механизм натяжения: Убедитесь, что используется автоматизированный контроль натяжения, а не стационарные системы, для безопасной работы с переменным весом продукции.
-
[ ] Совместимость с лентой: Убедитесь, что головка аппликатора принимает необходимые вам материалы ленты в пределах требуемого диапазона ширины.
-
[ ] Интеграция линии: Проверьте наличие доступных интерфейсов управления и поддерживаемых протоколов связи для бесперебойной синхронизации рабочих процессов.
-
[ ] Окно размеров изделия: Убедитесь, что станок обрабатывает ваши ограничения по длине и ширине без необходимости использования специальной оснастки.
-
[ ] Функции безопасности: Требовать наличия охраняемых зон или датчиков безопасности для соответствия стандартам рабочего места во время работы.
-
[ ] Доступ для технического обслуживания: Проверьте быстросменные рулоны ленты и доступные натяжные ролики, чтобы минимизировать время простоя и затраты на обслуживание.
🛡️ Примечание о соответствии : Данное оборудование разработано в соответствии с требованиями ISO и ASTM. Перед приобретением уточните наличие необходимых сертификатов у производителя.
⚙️ Часто задаваемые вопросы
Какие типы ленточных материалов совместимы с автоматическими упаковочными машинами? Автоматические упаковочные машины поддерживают БОПП (биаксиально ориентированный полипропилен), крафт-бумажную ленту и армированные нитевидные ленты. Система автоматически регулирует натяжение в зависимости от ширины установленного рулона, обеспечивая оптимальную адгезию и прочность для каждого типа материала.
Как автоматизированная упаковка сокращает расход материалов по сравнению с ручными методами? Автоматизированные системы обычно сокращают расход материалов за счет оптимизации контроля перекрытия и равномерного натяжения. Ручная обмотка часто приводит к чрезмерному расходу ленты или некачественной герметизации, требующей доработки, в то время как упаковочная машина оптимизирует каждый сантиметр подачи ленты на основе запрограммированных параметров.
Может ли упаковочная машина для ленточной упаковки обрабатывать упаковки разных размеров без простоев? Да, современные упаковочные машины адаптируются к различным размерам с помощью программируемых настроек и автоматической индексации. Операторы могут переключаться между профилями продукции, обновляя значения длины и ширины в интерфейсе управления, что позволяет быстро переключаться между режимами за считанные минуты, вместо ручной перекалибровки.
В чем разница между этим оборудованием и орбитальной обмоткой паллет? Машины для обмотки лентой в основном обматывают коробки, связки или небольшие логистические единицы с помощью клейкой ленты по линейному пути. Орбитальная обмотка обычно подразумевает поворотные системы, вращающиеся вокруг неподвижных грузов, часто используемые со стрейч-пленкой для стабилизации паллет. Для кольцеобразных предметов, таких как рулоны или трубы, специализированные упаковочные линии обеспечивают лучшее покрытие, чем стандартные ленточные обмотчики.