Обзор
Упаковка рулонов — это сложный процесс, в котором взаимосвязаны три фактора: трудозатраты на каждый виток, стабильность удержания груза пленкой и соответствие скорости намотки скорости работы погрузочно-разгрузочного оборудования. Компания FHOPE поставляет как ручные станции, так и автоматизированные линии для упаковки рулонов, и правильный выбор зависит от объемов производства и размеров рулонов. В этом руководстве рассматривается принцип работы каждого варианта, влияние автоматизированной линии на рулон, а также необходимые параметры. Руководство предназначено для инженеров и покупателей линий для упаковки рулонов.
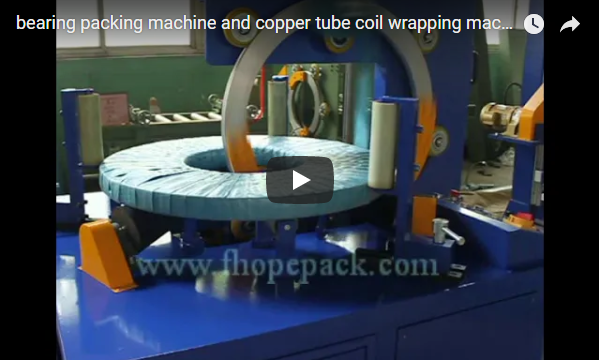
На видео ниже показана автоматизированная линия, которая наматывает рулон на конвейер и перемещает его в зону обвязки:
Ручная станция против автоматизированной линии
| Аспект | Ручная станция | Автоматизированная линия |
|---|---|---|
| Трудозатраты на одну катушку | Операторы вручную размещают, наносят пленку и обвязывают ее; на каждый рулон уходит около минуты. | Оператор контролирует процесс; машина обматывает и обвязывает. |
| Стабильность пленки | Натяжение нити, создаваемое вручную, варьируется от одной обмотки к другой. | Компания Ring наносит предварительно растянутую пленку с контролируемым перекрытием, катушка за катушкой. |
| Ускорьте процесс намотки. | Станция ожидает ручной работы | Цикл устанавливается равным скорости намотки на входе. |
| Инвестиции и масштаб деятельности | Недорогие, простые услуги | Более высокий входной уровень; требуется площадь пола и панель управления. |
Ручная станция работает в условиях малого объема и небольшого разнообразия. Главное — стабильность: натяжение, создаваемое вручную, варьируется, и на изготовление одной катушки уходит больше всего времени в точке ожидания на линии.
Как автоматизированная линия наматывает и обвязывает ленту
| Шаг | Что происходит |
|---|---|
| Подающий | Рулон поступает на мощный роликовый или цепной конвейер, размер которого соответствует ширине рулона, при этом поверхность конвейера (например, ролики с резиновым покрытием) выбирается с учетом требований к защите поверхности в зависимости от проекта. |
| Точность позиционирования | Датчик определяет положение катушки; центрирующие рычаги выравнивают ось внутреннего диаметра с центром обмоточного кольца. |
| Обручальное кольцо | Катушка остается неподвижной, в то время как кольцо с пленкой вращается вокруг нее; ролики предварительного растяжения протягивают пленку перед ее нанесением. |
| Рослый | Устройство для обвязки натягивает стальные или ПЭТ-ленты в заданных положениях. |
| Край и закрытие | Автоматический герметик или термоусадочная кромка завершают изготовление покрытия там, где это требуется по спецификации. |
| Выгрузка | Упакованная катушка отправляется на хранение или отгрузку. |
Первым делом автоматизированная обмотка выполняет позиционирование: смещенная от центра обмотка перемещается во время транспортировки независимо от скорости ее выполнения, и ничто после позиционирования не может исправить смещение в начале. В результате получается покрытие с равномерным сжатием и постоянным перекрытием от витка к витку.
Что указать
| вход | Почему это важно |
|---|---|
| Наружный/внутренний диаметр, ширина и вес катушки. | Устанавливает параметры конвейера и кольцевой оболочки. |
| Количество катушек в день и скорость линии | Ручная станция против автоматизированной линии |
| Транзитный режим | Пленка и обвязочная лента необходимы на каждую загрузку. |
| скорость намотки на входе | Выходной сигнал линии соответствует намотчику. |
| Площадь и услуги | Планировка, доступное количество воздуха и электроэнергии. |
| Электроснабжение | Напряжение, фаза и частота на объекте. |
Весь набор параметров настраивается индивидуально для каждого проекта в зависимости от размеров ваших катушек и необходимой скорости подачи воды.
Заводские испытания и приемка
- Доказательства, полученные в ходе полного цикла исследования. Запросите протокол испытаний, содержащий полные циклы намотки и обвязки репрезентативной катушки.
- Длительный период работы. Согласно заявленной производителем практике, данная линейка оборудования проходит практически непрерывное предпродажное тестирование (до 24 часов, если это указано).
- Контроль и безопасность. Подтверждается плавное и быстрое управление, а также проверенная аварийная остановка; блокировки предотвращают доступ операторов к конвейерам и головке ленты, а кольцо закрыто в местах, где цикл выполняется автоматически.
- Стабильность нагрузки. Доказательства того, что обмотанная катушка выдерживает натяжение ленты во время испытаний.
- Введение в эксплуатацию. Письменное описание объема работ по установке, вводу в эксплуатацию и сервисному обслуживанию на объекте.
- Упаковочная машина для проволоки с перемещением упаковочной станции. – Механики станции намотки рулонов относятся к одной и той же категории.
- Наклонный механизм со стальной катушкой и индивидуальным обслуживанием. – Наклон и перемещение рулонов по производственной линии.
- Решения для переворачивания рулонов и промышленной перевалки – Оборудование для перемещения рулонов и поддонов, используемое на упаковочных линиях.
По прибытии повторить: пустой цикл, загруженный цикл, аварийная остановка.
FAQ
В: Ручная линия или автоматизированная?
А: Для небольших объемов лучше подходит ручная или полуавтоматическая линия; по мере увеличения количества катушек в день автоматизированная линия окупается за счет стабильности и производительности. Выбор зависит от объемов вашего проекта.
В: Почему центрирование катушки имеет первостепенное значение?
А: Смещенная обмотка приводит к перемещению груза во время транспортировки и увеличивает время на его переустановку; выравнивание перед обмоткой – это разница между стабильным грузом и грузом, требующим повторной обработки.
В: Какая пленка и ремешок используются?
А: Стретч-пленка с контролем предварительного растяжения и стальная или ПЭТ-лента, натянутая на груз. Подтверждается в зависимости от проекта.
В: Сможет ли линия справиться с намоточным станком?
А: Да — производительность устанавливается в соответствии со скоростью намотки на предыдущем этапе, поэтому процесс намотки не становится узким местом.
В: Какие стандарты применяются?
A: Семейство машин разработано в соответствии со стандартом EN 415-10, являющимся эталоном безопасности упаковочного оборудования, и оценкой рисков по стандарту ISO 12100 для станций кольцевого и обвязочного оборудования.
Далее
Укажите внешний/внутренний диаметр/ширину/вес катушки, количество катушек в день, способ транспортировки и скорость намотки на вышестоящем предприятии для сравнения станции и линии, а также для создания чертежа компоновки.