Оптимизация упаковки труб и шлангов: более детальный обзор автоматических систем намотки и обвязки
Эффективная и стабильная обработка и упаковка длинных труб, шлангов и трубок представляет собой серьезную проблему в производственных условиях. Ручная намотка и обвязка являются трудоемкими процессами, подвержены несоответствиям и могут создавать риски для безопасности. Автоматические машины для намотки и обвязки труб предлагают оптимизированное решение, интегрируя эти процессы в единый автоматизированный рабочий процесс. В данной статье рассматриваются функциональные возможности, технические аспекты и эксплуатационные преимущества этих систем.
Подпись к видео: Пример работы интегрированной автоматической машины для намотки и обвязки труб.
1. Объяснение механизма автоматической намотки
Основная функция намоточного устройства — аккуратно наматывать экструдированную трубу или шланг в аккуратные, управляемые катушки. Обычные механизмы включают в себя:
- Вращающаяся рука/Листовка: Труба остается относительно неподвижной, в то время как намоточный рычаг вращается вокруг нее, направляя ее на формовочный барабан или непосредственно в корзину для намотки.
- Вращающаяся намоточная головка: Труба подается на вращающуюся намоточную головку или барабан, который наматывает материал.
Основные эксплуатационные характеристики обычно включают в себя:
- Регулируемые параметры намотки: Операторы обычно могут задать требуемый внутренний диаметр (ВД), внешний диаметр (ВД) и ширину катушки с помощью интерфейса управления (часто сенсорного экрана HMI).
- Синхронизация скорости: Скорость намотки должна точно соответствовать скорости линии экструзии вверх по потоку, чтобы предотвратить растяжение или провисание продукта. Современные системы используют танцоры или датчики для управления с обратной связью.
- Автоматическая резка: После достижения заданной длины или размера бухты встроенный резак аккуратно отрезает трубу или шланг.
- Руководство по перемещению: Обеспечивает равномерную укладку трубы по всей ширине рулона, создавая стабильную и однородную упаковку.
2. Интеграция процесса обвязки
Сразу после намотки обвязочное устройство фиксирует готовую катушку, предотвращая ее разматывание во время обработки, хранения и транспортировки.
- Типы ремешков: Ленты из полипропилена (PP) или полиэстера (PET) обычно используются из-за их прочности, гибкости и экономической эффективности. Ширина и толщина ленты зависят от веса рулона и требований к обработке.
- Обвязочная головка: Это основной компонент, отвечающий за натяжение, герметизацию (обычно с помощью термосварки или сварки трением) и обрезку ленты.
- Размещение ремня: Для обеспечения оптимальной стабильности системы могут использовать несколько ремней (например, 2, 3 или 4) в заранее определенных местах по окружности катушки. Механизмы индексации обеспечивают вращение катушки между местами установки ремней.
- Интеграция датчиков: Датчики определяют наличие и положение катушки, обеспечивая правильное прилегание ремней и выявляя потенциальные неисправности, такие как отсутствие ремней или застревание ремней.
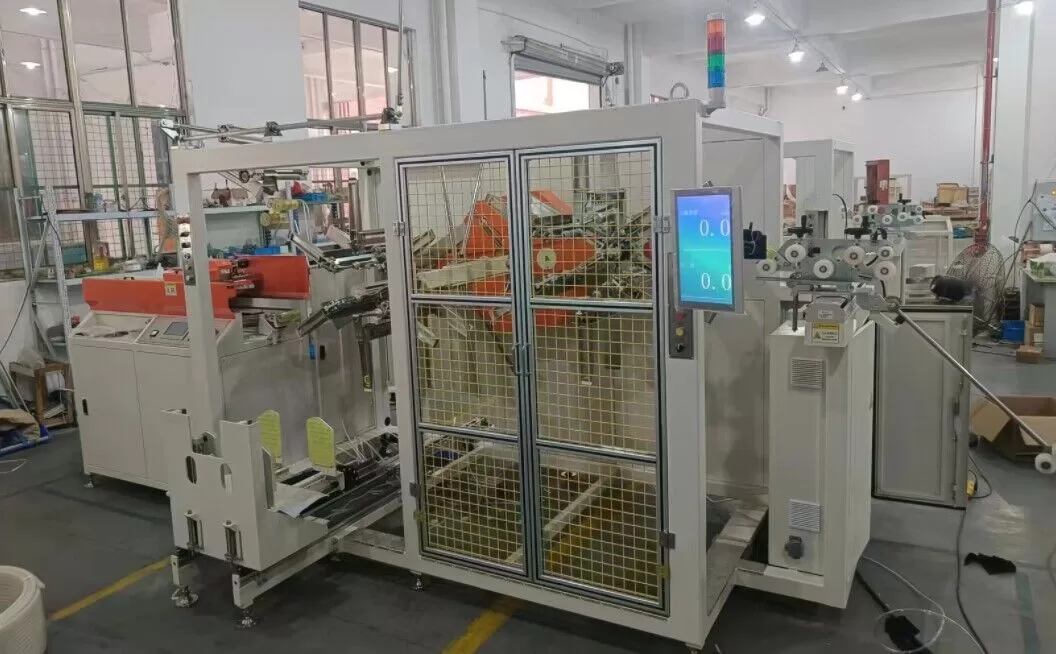
3. Основные технические характеристики и диапазоны производительности
Хотя конкретные возможности различаются в зависимости от производителя и модели, типичные параметры производительности автоматических линий смотки и обвязки труб включают в себя:
- Диапазон диаметров труб/шлангов: 10–110 мм (или больше для специализированных станков)
- Наружный диаметр рулона (OD): 300мм – 1200мм+
- Внутренний диаметр рулона (ID): 150мм – 800мм+
- Ширина катушки: 50мм – 500мм+
- Совместимость с максимальной скоростью линии: 15 м/мин – 150 м/мин (синхронизировано с экструдером)
- Обвязочный материал: Ремешок из полипропилена или ПЭТ, ширина 9–19 мм.
- Количество ремней: От 2 до 6 на катушку, регулируемые
- Типичное время цикла: Время обработки одной катушки составляет от 25 до 90 секунд (включая намотку, резку, перенос и обвязку), и сильно зависит от размера катушки и количества обвязочных лент.
- Система управления: ПЛК (программируемый логический контроллер) с HMI (человеко-машинным интерфейсом) для настройки параметров, диагностики и управления рецептами.
4. Эксплуатационные преимущества и соображения по внедрению
Автоматизация процесса намотки и обвязки дает значительные преимущества:
- Повышенная пропускная способность: Устраняет узкие места, связанные с ручным трудом, позволяя упаковочному участку идти в ногу с высокоскоростными экструзионными линиями.
- Постоянное качество рулонов: Каждый раз производит равномерные, плотно смотанные и надежно закрепленные рулоны, улучшая товарный вид продукта и его укладку в штабель.
- Снижение трудозатрат: Освобождает персонал, ранее занимавшийся ручной укладкой и обвязкой, для выполнения других задач с добавленной стоимостью.
- Повышенная безопасность: Минимизирует риски, связанные с повторяющимися ручными операциями по перемещению тяжелых или громоздких рулонов и взаимодействием с обвязочными инструментами.
- Оптимизация материала: Точный контроль длины рулона и натяжения ленты позволяет сократить отходы материала.
При рассмотрении внедрения следует учитывать следующие факторы:
- Интеграция: Обеспечение бесперебойной связи и синхронизации с существующей экструзионной линией.
- Ассортимент продукции: Выбор машины, достаточно гибкой для работы с требуемым диапазоном диаметров труб/шлангов и желаемыми размерами бухт.
- Планировка и пространство: Выделение достаточной площади для машины и последующей обработки рулонов.
- Обслуживание: Понимание требований к регулярному техническому обслуживанию двигателей, ремней, резаков и обвязочной головки.
5. Увеличение времени безотказной работы системы: опыт и знания
С эксплуатационной точки зрения, максимизация производительности этих систем часто включает в себя:
- Обучение операторов: Обеспечение навыков операторов в правильной настройке параметров для различных циклов производства, понимании сообщений об ошибках и выполнении основных действий по устранению неисправностей (например, устранение застреваний ленты).
- Профилактика: Крайне важно соблюдать рекомендованный производителем график осмотра и замены изнашиваемых деталей (режущих лезвий, направляющих ленты, уплотнительных элементов).
- Качество ремешка: Использование высококачественного обвязочного материала может предотвратить проблемы с подачей и обеспечить надежную герметизацию.
- Управление рецептами: Использование встроенной в HMI функции хранения рецептов для часто используемых продуктов экономит время на настройку и снижает вероятность ошибок параметров.
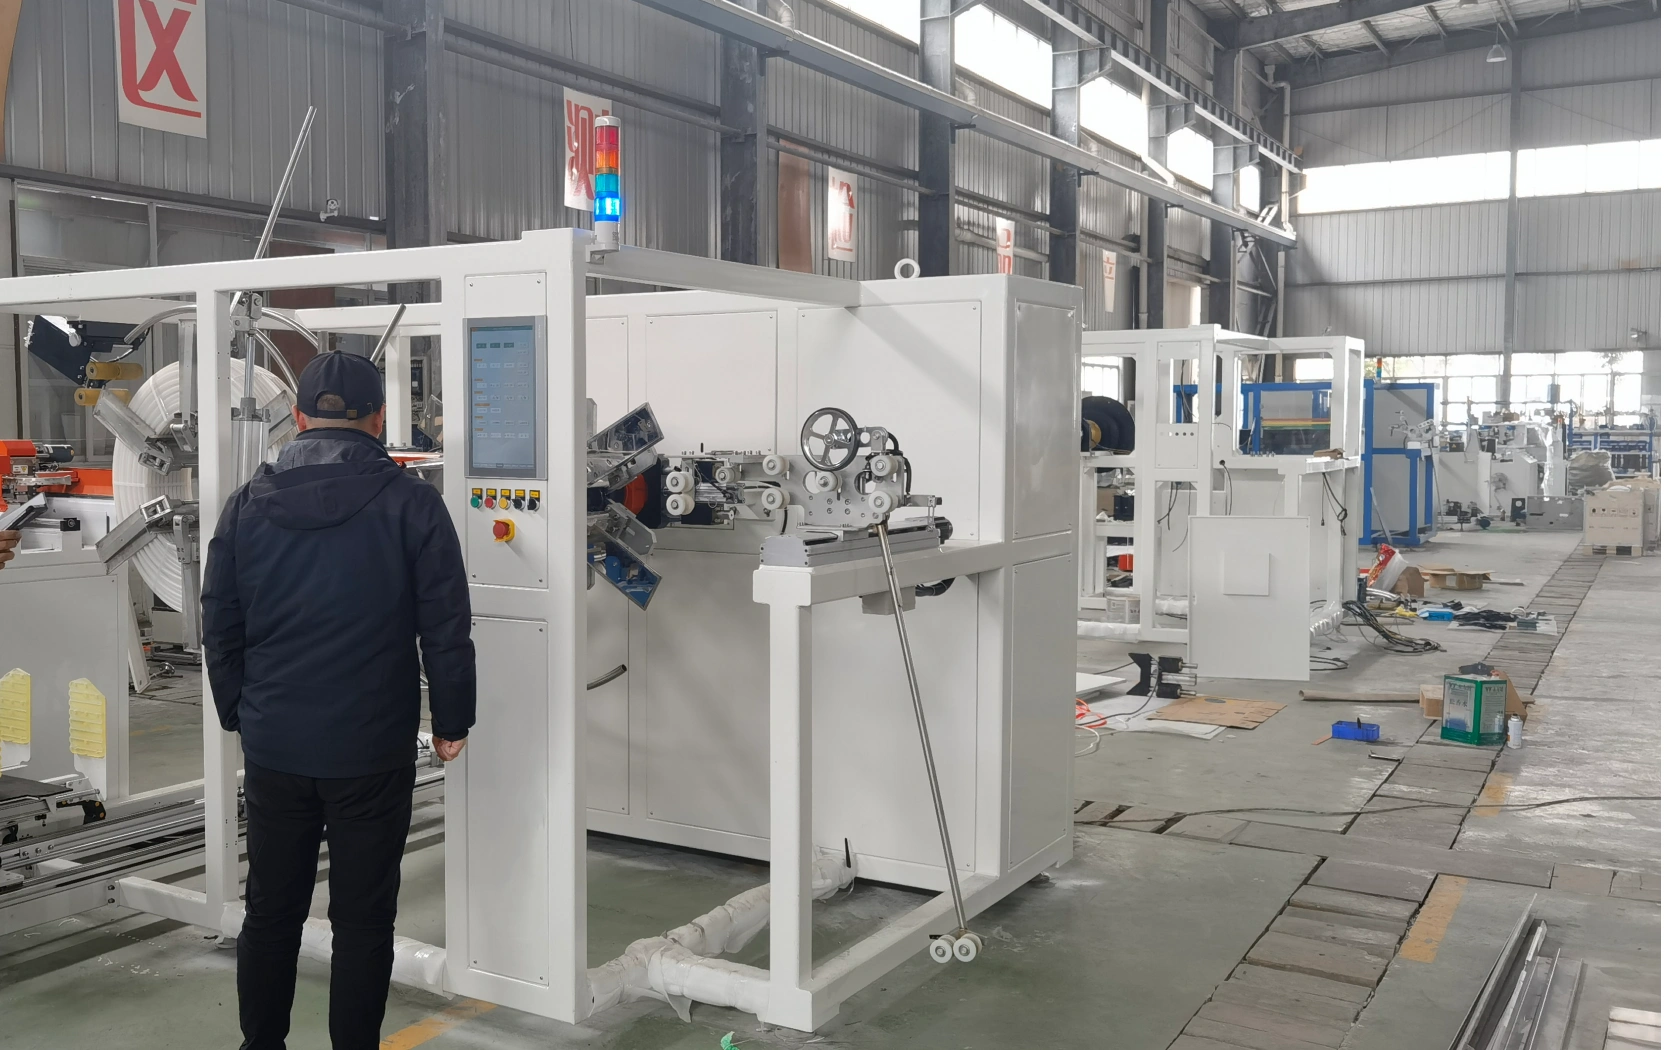
Заключение
Автоматические машины для намотки и обвязки труб представляют собой значительный шаг вперед в оптимизации операций по упаковке в конце линии для производителей труб и шлангов. Объединяя намотку и обвязку в единую автоматизированную последовательность, эти системы обеспечивают повышение эффективности, согласованности, безопасности и использования рабочей силы. Понимание базовой технологии, ключевых спецификаций и передовых методов эксплуатации позволяет производителям эффективно использовать эти системы для повышения своих производственных возможностей и достижения более надежной, профессионально выглядящей упаковки готовой продукции.
Для предприятий, изучающих возможности автоматизации в этой области, такие ресурсы, как обзор автоматических намоточных машин от FhopePack, могут предоставить дополнительные примеры доступных решений. Кроме того, консультационные стандарты от таких организаций, как ASTM International, касающиеся спецификаций пластиковых труб, могут дать представление о требованиях к обработке материалов.





