Краткое описание: В данном руководстве изложены критерии выбора систем для обмотки паллет стрейч-пленкой, с акцентом на необходимость согласования оборудования с ограничениями по мощности, устойчивости пола и высоте груза на предприятии. В нем подробно описано, как автоматические системы поддерживают постоянное натяжение, предотвращая смещение и позволяя работать с паллетами различных размеров и весов. В тексте рекомендуется группам по закупкам проверять эти рабочие параметры, чтобы избежать потерь пленки и механических поломок.
⚙️ Область применения
Отделы закупок должны убедиться, что каждая система обмотки паллет стрейч-пленкой соответствует требованиям к электропитанию предприятия, ограничениям по устойчивости пола и максимальной высоте груза, чтобы предотвратить дорогостоящие задержки при установке и обеспечить стабильное качество упаковки во всех ежедневных операциях по отгрузке.
Зачастую отделы закупок выбирают машины для обмотки паллет, основываясь исключительно на скорости, упуская из виду такие важные факторы, как максимальная высота штабелирования и потребности в электроэнергии. Эта ошибка выбора приводит к потерям пленки, неполной обмотке или механическим поломкам во время работы. Автоматизированные системы должны соответствовать физическим характеристикам перевозимых грузов и инфраструктуре вашей упаковочной линии.
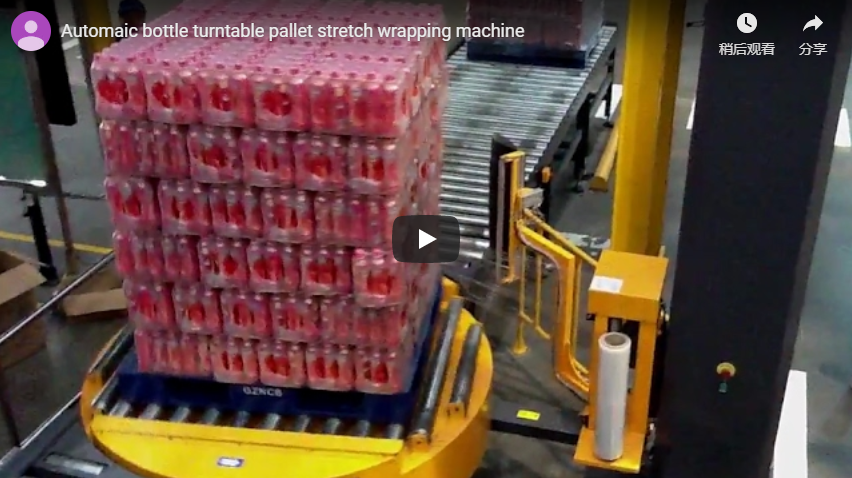
Паллетный стрейч-пленочный обмотчик обеспечивает надежное крепление грузов с помощью автоматизированного нанесения полиэтиленовой пленки. Эти устройства заменяют ручную обмотку при больших объемах логистических перевозок. Автоматическая система поддерживает постоянное натяжение всех слоев, предотвращая их смещение во время транспортировки. Операторы загружают устройство, запускают цикл и извлекают готовую упаковку. Такой рабочий процесс значительно сокращает время обработки, обеспечивая при этом надежную защиту груза.
Системы работают со стандартными размерами поддонов, такими как 1,000×1,200 мм, в стандартных конфигурациях. Модели, изготовленные на заказ, рассчитаны на грузы размером до 1,600×2,000 мм для негабаритных товаров. Максимальная грузоподъемность достигает типичных отраслевых пределов в 5,000 кг для вариантов повышенной прочности, предназначенных для плотных материалов. Скорость обмотки варьируется от 30 до 80 загрузок в час в зависимости от конструкции машины и типа каретки пленки.
| Параметр | Стандартная спецификация | Пользовательские возможности |
|---|---|---|
| Размер загрузки | мм × 1,000 1,200 | До 1,600 × 2,000 мм |
| Максимальный вес | 2,000 кг | До 5,000 кг (типичное значение) |
| Скорость | 30–50 загрузок/час | До 80 загрузок/час |
| Фильм Напряжение | 30–150 Н (механическая нагрузка) | Регулируемое сервоуправление |
| Электропитание | 380V / 50Hz | Варианты 220 В или 480 В |
| Сертификаты безопасности | CE, ISO 12100* | Доступно соответствие требованиям OSHA. |
*CE и ISO 12100 обозначают европейские стандарты соответствия и международные стандарты проектирования машин и оборудования с точки зрения безопасности.
Для применений, требующих гибкого захвата манипулятором для работы с нестандартными формами, полуавтоматический роторный стретч-пленкообмотчик обеспечивает точное нанесение пленки с регулируемой траекторией движения каретки. Посмотреть варианты роторных манипуляторов . Мобильные роботизированные упаковочные машины обеспечивают мобильность для децентрализованных задач упаковки в условиях ограниченной стационарной инфраструктуры или значительных изменений размеров грузов в зависимости от смены. Узнать больше о мобильных упаковочных машинах.
🛠️ Контрольный список (тело)
Контрольный список для выбора оборудования проверяет механическую совместимость, требования к электропитанию и возможности работы с пленкой для упаковочных машин, чтобы обеспечить бесшовную интеграцию с существующими рабочими процессами, минимизировать незапланированные простои и защитить ваш операционный бюджет от дорогостоящих расходов на модернизацию на начальном этапе внедрения.
Проверка закупок требует систематического анализа условий установки и эксплуатационных требований. Следующие пункты гарантируют правильную интеграцию системы упаковки с существующими рабочими процессами. Каждый флажок обозначает контрольную точку для инженерного или логистического персонала.
-
[ ] Проверьте размеры поддона на соответствие пределам зазора поворотного стола или вращающегося рычага станка. Результат для бизнеса: Предотвращает повреждения, вызванные выступанием груза, и сокращает расход пленки за счет обеспечения надлежащего покрытия.
-
[ ] Убедитесь, что максимальная высота груза не превышает диапазон перемещения тележки с пленкой. Результат для бизнеса: Исключение неполной упаковки, вызывающей смещение продукции во время транспортировки.
-
[ ] Проверьте соответствие напряжения и фаз электропитания требованиям объекта. Результат для бизнеса: Избежание дорогостоящих модернизаций электрооборудования и задержек при установке после поставки.
-
[ ] Убедитесь, что диаметр рулона пленки соответствует грузоподъемности шпинделя диспенсера для непрерывной работы. Результат для бизнеса: Поддержание скорости производственной линии за счет сокращения частых перерывов при смене пленки.
-
[ ] Обеспечьте соответствие защитных устройств стандартам снижения рисков ISO 12100. Результат для бизнеса: Соответствие нормативным требованиям для предотвращения несчастных случаев на рабочем месте и потенциальных остановок производства.
-
[ ] Проведите анализ производительности с учетом потребностей синхронизации производственной линии. Результат для бизнеса: Предотвращение узких мест, которые задерживают отгрузки и увеличивают затраты на сверхурочную работу персонала.
-
[ ] Оценить допуск на плоскостность пола, чтобы предотвратить механическое заедание во время вращения. Результат для бизнеса: Снижение долгосрочных затрат на ремонт за счет минимизации износа движущихся частей, вызванного вибрацией.
Механическая совместимость зависит от точного соответствия размеров. Оборудование для растягивания паллет должно вмещать паллеты наибольшего размера в рабочем процессе без помех в виде выступающих частей. Стандартные диаметры поворотных столов позволяют работать с паллетами размером 1,200 мм с достаточным запасом для перекрытия пленки. Модели с поворотным рычагом обеспечивают регулируемый радиус охвата для нестандартных нагрузок.
Производительность по подаче пленки напрямую влияет на время безотказной работы. Механизм дозирования должен принимать рулонные материалы с размерами сердечника, совместимыми с адаптером шпинделя. Типичные промышленные рулоны имеют внешний диаметр от 300 до 500 мм. Убедитесь, что вес пленки обеспечивает достаточное время работы между сменами, исходя из средних показателей расхода пленки.
Требования к электросети различаются в зависимости от конфигурации. Системы подключаются через стандартные промышленные интерфейсы. В стандартных условиях питание осуществляется через интерфейс 380 В/50 Гц. В некоторых регионах для определенных нагрузок от двигателей требуется однофазное напряжение 220 В или трехфазное напряжение 480 В. Перед установкой необходимо убедиться в наличии электропитания, чтобы избежать затрат на модернизацию.
Соблюдение требований безопасности является обязательным для всех паллетных упаковочных машин . Защитные ограждения должны закрывать движущиеся части и включать блокировочные выключатели. Система немедленно останавливает работу, если ограждения открываются во время активных циклов. Стандарт ISO 12100 определяет общие принципы проектирования. Местные правила могут устанавливать дополнительные требования, такие как стандарты OSHA в конкретных юрисдикциях.
| Зона проверки | Описание требования | Условие приемки (влияние на стоимость/время безотказной работы) |
|---|---|---|
| Геометрия нагрузки | Максимальная высота и свес | Соответствует техническим характеристикам оборудования, чтобы предотвратить повреждение продукции. |
| Электрическая спичка | Напряжение, фаза, частота | Точное соответствие оборудования требованиям позволяет избежать затрат на модернизацию. |
| Совместимость с пленкой | Внешний диаметр рулона и внутренний диаметр сердечника | Подходит для шпинделя дозатора без адаптеров, что позволяет поддерживать скорость линии. |
| Состояние пола | Отклонение плоскостности | Типичный диапазон рабочих температур, необходимый в отрасли для предотвращения износа от вибрации. |
| Синхронизация пропускной способности | Время цикла в зависимости от скорости линии | Отсутствие узких мест с допуском ±10% обеспечивает соблюдение сроков отгрузки. |
🏗️ Критерии зачета/незачета
Оборудование проходит проверку, если натяжение пленки остается в допустимых пределах во время непрерывной работы, обеспечивая стабильную погрузку без срабатывания защитных остановок, повреждения продукции или создания узких мест, которые задерживают ежедневные отгрузки, и защищая ваш бюджет на упаковку.
Проверка работоспособности требует количественных измерений в пределах установленных параметров. Эти критерии позволяют отличить приемлемое поведение оборудования от дефектов, которые могут привести к повреждению продукции или снижению эффективности. Испытания должны имитировать наихудшие условия нагрузки, включая штабели с высоким центром тяжести и нерегулярную форму.
Точность натяжения пленки является основным показателем качества упаковки. Механические натяжители могут демонстрировать отклонения из-за износа или перепадов температуры. Системы с сервоуправлением регулируют усилие электронным способом для более плотной и равномерной упаковки. Системы, превышающие типичные пределы отклонения, рискуют привести к разрыву пленки или недостаточной стабилизации груза, что напрямую увеличивает затраты на материалы и количество претензий по повреждениям при транспортировке.
Производительность должна соответствовать производственным целям без ущерба для качества. Регулировка скорости не должна приводить к неравномерному движению или пропуску циклов. Скорость обмотки для стандартных роторных моделей в нормальных условиях эксплуатации составляет 20–50 обмоток в час. Высокоскоростные варианты достигают до 80 обмоток в час при оптимизированных профилях ускорения каретки, что напрямую влияет на ежедневную пропускную способность отгрузки.
Целостность защитной упаковки подтверждает, что система эффективно защищает товары. Готовые упаковки должны выдерживать имитируемые вибрации при транспортировке без смещения пленки или распространения разрывов. На выходе упаковочной линии не должно быть видимых зазоров в пленочном покрытии для стандартных размеров грузов, чтобы предотвратить возвраты товаров клиентами и претензии по ответственности.
| Параметр | Ограничение количества проходов (влияние на стоимость/время безотказной работы) | Условия сбоя (бизнес-риск) |
|---|---|---|
| Точность натяжения | В пределах типичного рабочего диапазона | Чрезмерное разнообразие приводит к увеличению количества отходов пленки и претензий по поводу повреждений. |
| Цикл литья | В пределах ±10% от номинальной скорости | Постоянное снижение объемов поставок ниже целевого уровня приводит к задержке ежедневных отгрузок. |
| Реагирование на чрезвычайные ситуации | Немедленное прекращение активации охраны | Задержка с остановкой может привести к несчастным случаям на производстве и штрафам за несоблюдение норм. |
| Отходы пленки | Типичный базовый уровень использования в отрасли | Высокий избыток указывает на дефекты растяжения, которые приводят к завышению стоимости материалов. |
| Уровень шума | Стандартный рабочий объем | Чрезмерный шум требует использования средств защиты слуха и может являться нарушением правил пользования объектом. |
Цитата: Анализ рентабельности инвестиций: Автоматизированные системы обычно окупаются в течение 12–18 месяцев за счет сокращения трудозатрат и экономии пленки. При интеграции автоматических паллетных упаковочных машин в рабочий процесс потребность в рабочей силе снижается с 2–3 операторов до 1 руководителя на смену.
📈 Часто пропускаемые товары
При установке упаковочных машин для поддонов отделы закупок часто упускают из виду ограничения по площади, зоны доступа для технического обслуживания и требования к дренажу, что приводит к неожиданным изменениям в производственных помещениях и затягиванию сроков ввода в эксплуатацию, что создает нагрузку на бюджеты проектов и задерживает начало получения прибыли.
Планирование монтажа требует не только учета размеров оборудования. При планировке помещения необходимо учитывать зоны безопасности оператора, доступ для обслуживания и пути движения материалов. Упущение этих деталей часто приводит к дорогостоящим доработкам после поставки.
Доступ для технического обслуживания имеет решающее значение для стабильной работы. Упаковочные машины требуют регулярной смазки движущихся направляющих и калибровки натяжения, чтобы предотвратить проскальзывание привода, влияющее на стабильность скорости. Типичный график технического обслуживания включает еженедельную смазку движущихся частей и ежемесячную калибровку натяжения в зависимости от интенсивности использования. Доступ через люки должен оставаться свободным, чтобы обеспечить доступ техника без разборки, минимизируя незапланированные простои.
Требования к полу выходят за рамки грузоподъемности. Модели с поворотным столом испытывают динамические нагрузки во время вращения. Отклонения от ровности пола вызывают вибрацию и ускоренный износ подшипников. Поверхность пола должна выдерживать точечные нагрузки, равные собственному весу машины плюс динамические факторы. В условиях мойки, характерных для логистики пищевой промышленности, может потребоваться дренаж для предотвращения коррозии и угроз безопасности.
Совместимость сердечников пленки — частая ошибка при закупках. Диспенсеры, предназначенные для сердечников определенных размеров, не могут работать с рулонами других форматов без адаптеров. Убедитесь, что характеристики поступающей пленки соответствуют оборудованию диспенсера. Несовместимость вынуждает вмешиваться вручную при смене пленки, снижая эффективность и увеличивая трудозатраты.
Планированию запасов запасных частей часто уделяется недостаточно внимания. Для критически важных компонентов, таких как натяжные ролики, режущие инструменты и датчики, необходимо иметь запасные части. Затраты, связанные с простоем оборудования, могут превысить его стоимость уже через несколько часов после серьезной поломки. Установление минимального перечня запасных частей на основе рекомендаций поставщиков минимизирует операционные риски.
Цитата: Фактор затрат: Ежегодные расходы на техническое обслуживание обычно составляют от 1.5% до 2.5% от стоимости приобретения оборудования при стандартных условиях эксплуатации, хотя фактические затраты варьируются в зависимости от рабочей нагрузки предприятия и условий окружающей среды. Запланированное финансирование профилактического обслуживания продлевает срок службы компонентов и сохраняет действие гарантии.
🛡️ Часто задаваемые вопросы
В этом разделе рассматриваются критически важные факторы, препятствующие принятию решений о закупках, касающиеся сроков окупаемости инвестиций, ожидаемых затрат на техническое обслуживание и требований к документации, необходимой для утверждения бюджета, упрощения оценки поставщиков, предотвращения задержек в эксплуатации после покупки и обеспечения бесперебойной интеграции объекта.
Каков типичный период окупаемости инвестиций в автоматизированное упаковочное оборудование? Автоматизированные системы обычно окупаются в течение 12–18 месяцев за счет сокращения трудозатрат и экономии пленки. При интеграции автоматических паллетных упаковочных машин в рабочий процесс потребность в рабочей силе снижается с нескольких операторов до одного руководителя на смену.
Как часто следует проводить техническое обслуживание и каковы связанные с этим затраты? Ежедневная очистка удаляет остатки пленки, предотвращая заклинивание. Еженедельная смазка направляющих снижает износ от трения. Ежемесячная калибровка обеспечивает поддержание точности натяжения в пределах заданных параметров. Ежегодная проверка охватывает приводные ремни и электрические соединения. Затраты на техническое обслуживание обычно составляют в среднем 1.5–2.5% от стоимости оборудования в год, в зависимости от количества часов работы.
Соответствуют ли машины международным стандартам безопасности, и какая документация требуется? Стандартные конфигурации соответствуют требованиям маркировки CE и принципам проектирования ISO 12100 для обеспечения безопасности машин. Блокировки безопасности, световые завесы и цепи аварийной остановки являются стандартными функциями. Документация по соответствию требованиям OSHA доступна для моделей, поставляемых на рынки Северной Америки. Уточните конкретные требования к сертификации у поставщика во время закупки, чтобы избежать задержек на таможне или при приемке на объекте.
На какие компоненты распространяется гарантия, а на расходные материалы?