🛠️ Информация о клиенте
В процессе промышленной упаковки часто возникает серьезная нестабильность нагрузки, когда обычное поворотное оборудование превышает свою номинальную грузоподъемность, что приводит к повреждению продукции и задержкам в производстве. Предприятия, работающие с тяжелыми или высокими палетированными грузами, требуют стационарных упаковочных конструкций для поддержания структурной целостности во время нанесения пленки.
Современные распределительные центры и производственные предприятия регулярно обрабатывают большие объемы исходящих грузов, где палетизированные запасы превышают стандартные весовые пороги. Когда грузы превышают 1,200 кг или имеют повышенный центр тяжести, традиционное вращение поворотного стола вызывает центробежную ползучесть, что приводит к смещению тяжелых компонентов и опрокидыванию легких штабелей. Это механическое несоответствие вынуждает операторов обходить автоматизированные системы и переходить к ручной упаковке, что прямо противоречит принципам бережливого производства. Кроме того, непостоянное натяжение пленки при различных геометрических параметрах груза приводит к преждевременному разрыву пленки и увеличению количества переделок, что напрямую увеличивает операционные издержки и снижает надежность цепочки поставок.
🏗️ Вызов
Системы упаковки с поворотным столом выходят из строя под динамическими нагрузками, поскольку инерция вращения смещает тяжелый или несбалансированный материал, в то время как фиксированные настройки натяжения не могут адаптироваться к изменяющимся требованиям к пленке. Эта механическая жесткость создает узкие места в производительности, увеличивает потери материала и повышает риск повреждения при транспортировке.
Основная причина сбоя в работе оборудования кроется в фундаментальных физических принципах вращения механизмов. При вращении поворотного стола на поддон действует центробежная сила, из-за чего тяжелые насосные узлы или смещенный от центра груз смещаются к внешнему краю. Для решения этой проблемы операторам приходится искусственно снижать скорость вращения примерно до 6 об/мин, что сокращает производительность до примерно 12 загрузок в час. Кроме того, статические регуляторы натяжения не могут компенсировать изменяющуюся эластичность стретч-пленки, что приводит к частым обрывам пленки и в среднем к 45 минутам незапланированного простоя за смену. Без регулируемых уровней натяжения или программируемых режимов обмотки предприятия не могут поддерживать постоянную силу удержания — измеримое давление, которое защищает груз от вибраций при транспортировке, — что приводит к увеличению количества возвратов со стороны клиентов и снижению безопасности продукции.
🔗 См. также : Изучите другие решения
📈 Разработка решений
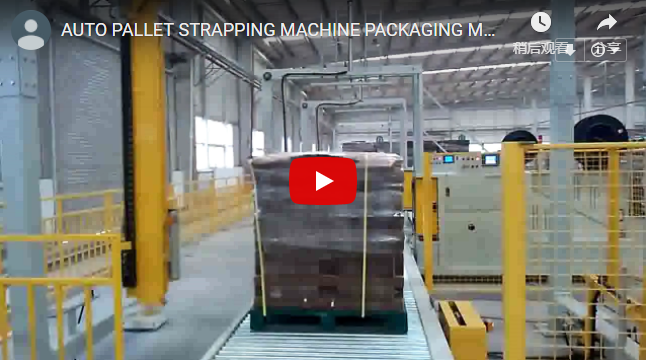
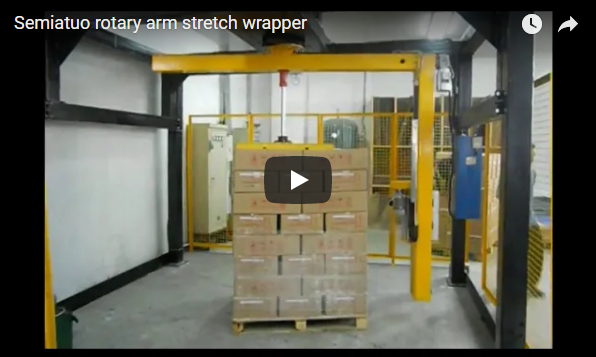
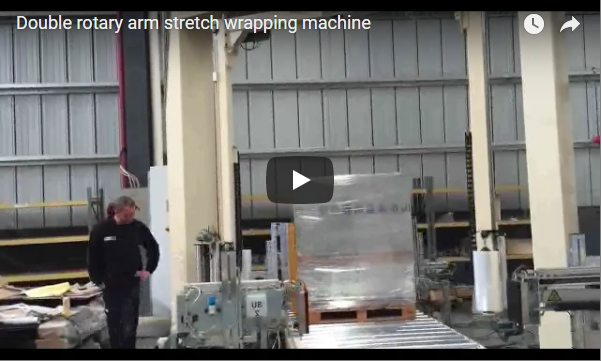
Обмотчики с вращающимся рычагом решают проблему нестабильности груза, удерживая поддон неподвижно, в то время как моторизованная каретка для пленки вращается по периметру, устраняя вращательное напряжение и обеспечивая точную калибровку натяжения. Такая конструкция позволяет обрабатывать тяжелые или высокие грузы без ограничений по весу и легко интегрируется в существующие конвейерные сети.
Рекомендуемый инженерный подход использует систему управления на базе ПЛК, которая функционирует как автоматизированный промышленный компьютер, координирующий скорость двигателя, натяжение пленки и показания датчиков для выполнения точных последовательностей обмотки. Благодаря отделению нагрузки от механизма вращения, система позволяет работать с поддонами весом более 2,000 кг или высотой более 2.5 метров без ущерба для прочности конструкции. В механизме подачи пленки используется технология предварительного растяжения с помощью электропривода — механический процесс, который удлиняет полиэтиленовую пленку на 200–300% перед нанесением, значительно снижая расход материала при сохранении структурной целостности. Операторы могут выбирать из нескольких схем обмотки и динамически регулировать уровни натяжения, обеспечивая оптимальное перекрытие пленки и постоянную силу удержания для различных типов грузов.
🛡️ Внедрение
Для ввода системы в эксплуатацию требуется точная центровка конвейера, программирование рецептов ПЛК и калибровка оператором, чтобы обеспечить стабильное нанесение пленки. Стандартизированные протоколы испытаний подтверждают механические характеристики и соответствие требованиям безопасности перед полномасштабным запуском производства, гарантируя долгосрочную надежность работы.
Внедрение системы обычно занимает от трех до пяти рабочих дней и включает в себя механическую интеграцию, настройку программного обеспечения и всестороннее обучение персонала. Инженеры разрабатывают индивидуальные рецепты обмотки, адаптированные к конкретным категориям грузов, регулируя такие параметры, как количество верхних/нижних обмоток, скорость движения манипулятора и коэффициенты перекрытия пленки. На этапе валидации специалисты проверяют механические свойства наносимой пленки на соответствие стандартам ASTM D5456/D5456M по прочности на разрыв и спецификациям ISO 9703:1989 по характеристикам усадки. Рекомендуется проводить измерение силы удержания один раз за смену с использованием калиброванных тензометров, чтобы гарантировать, что приложенное давление обмотки остается в пределах ±5% от целевого значения. Инженеры также калибруют крутящий момент двигателя каретки в соответствии с плотностью пленки, обеспечивая равномерные коэффициенты перекрытия независимо от колебаний температуры окружающей среды, влияющих на эластичность полиэтилена. Этот строгий протокол калибровки минимизирует вмешательство оператора, сокращает расход пленки и гарантирует, что каждый поддон соответствует международным требованиям безопасности при транспортировке.
🔗 См. также : Сопутствующее оборудование
⚙️ Результаты
Автоматизированные системы с поворотным манипулятором стабильно обеспечивают до 40 загрузок в час в полуавтоматическом режиме, что приводит к ощутимому снижению расхода пленки, зависимости от трудозатрат и повреждений грузов при транспортировке в условиях больших объемов производства.
Показатели эффективности после внедрения демонстрируют немедленное улучшение производственных процессов по ключевым параметрам. Стационарная конструкция загрузки исключает нестабильность вращения, позволяя операторам поддерживать оптимальную скорость обмотки без ущерба для безопасности или целостности пленки. Стандартизированный контроль натяжения и механизмы предварительного растяжения с электроприводом снижают расход полиэтилена примерно на 30–40% по сравнению с ручными или механическими методами растяжения. Кроме того, стабильное нанесение обмотки практически исключает необходимость доработки, поскольку визуальный осмотр больше не выявляет перекосов, ослабления пленки или нарушения структурной целостности. Телеметрия в реальном времени от контроллера ПЛК регистрирует циклы обмотки, вариации натяжения и показатели расхода пленки, предоставляя руководителям предприятий полезные данные для непрерывного улучшения процесса. Эти улучшения производительности напрямую приводят к увеличению пропускной способности и снижению затрат на упаковку единицы продукции.
| Метрика | Базовая линия (проигрыватель/ручной режим) | Оптимизированный (поворотный рычаг) | Операционное воздействие |
|---|---|---|---|
| Пропускная способность | 12 загрузок/час | До 40 загрузок/час | +233% объема обработки |
| Потребление пленки | 45 г/нагрузка (механическая) | 28 г/нагрузка (до растяжения) | -38% стоимости материалов |
| Коэффициент повреждения груза | 3.5% | −86% претензий по транспортировке | |
| Вмешательства оператора | 8/смена (перерывы/переработка) | 1/смена (плановое техническое обслуживание) | −88% времени простоя |
🛠️ Анализ рентабельности инвестиций
Капитальные затраты на полуавтоматические системы с поворотным манипулятором обычно составляют от 15 000 до 30 000 долларов США, а полная окупаемость достигается в течение 6–12 месяцев за счет перераспределения трудовых ресурсов, экономии материалов и снижения повреждений.
Финансовое моделирование демонстрирует быструю окупаемость капитала, обусловленную тремя основными центрами затрат. Оптимизация трудовых ресурсов происходит за счет автоматизированной упаковки, исключающей повторяющиеся ручные задачи, что позволяет перенаправить персонал на более ценные производственные или контрольно-качественные функции, обычно экономя 35 000–40 000 долларов в год на каждую перепрофилированную должность. Повышение эффективности использования материалов напрямую связано с возможностью предварительного растяжения на 200–300%, что снижает ежегодные затраты на закупку полиэтилена примерно на 4 000–5 000 долларов для предприятий со средним объемом производства. Кроме того, исключение повреждений грузов при транспортировке предотвращает ежегодные возвраты, сборы за обработку и замену при ускоренной доставке на сумму примерно 3 500–4 000 долларов. В совокупности эти операционные преимущества обеспечивают ежегодную экономию в размере 40 000–48 000 долларов, гарантируя консервативный срок окупаемости от 8 до 10 месяцев даже с учетом затрат на установку, обучение и первоначальную калибровку.
🏗️ Контрольный список для принятия решения о покупке
Проверка закупки требует подтверждения максимальной грузоподъемности, характеристик предварительного растяжения, гибкости программирования ПЛК и соответствия требованиям безопасности в соответствии со стандартами ISO и ASTM до окончательного оформления приобретения оборудования, чтобы обеспечить долгосрочную эксплуатационную надежность и измеримую экономическую эффективность на всех производственных сменах.
Предприятия должны оценить технические характеристики в соответствии с фактическими производственными требованиями. Убедитесь, что ограничения по весу и высоте машины превышают ваши самые тяжелые и высокие конфигурации поддонов. Проверьте, что полуавтоматическая модель поддерживает до 40 загрузок в час, что соответствует стандартным отраслевым показателям производительности. Убедитесь, что система управления включает программируемые режимы обмотки и регулируемые уровни натяжения для адаптации к различным профилям продукции. Кроме того, убедитесь, что поставщик предоставляет комплексную пусконаладку на месте, обучение операторов и всегда доступные запасные части для минимизации незапланированных простоев.
-
[ ] Соответствие профиля нагрузки: Убедитесь, что максимальный вес и высота груза не превышают спецификации упаковки.
-
[ ] Требования к производительности: выберите полуавтоматический режим (до 40 загрузок/час) или полностью автоматический режим (более высокая скорость, встроенный конвейер).
-
[ ] Возможность предварительного растяжения: Для минимизации стоимости пленки ищите предварительное растяжение не менее 200%.
-
[ ] Гибкость управления: Убедитесь, что ПЛК поддерживает несколько рецептов упаковки для различных типов нагрузки.
-
[ ] Соответствие требованиям безопасности: Убедитесь, что световая завеса, аварийная остановка и ограждение соответствуют местным нормам.
-
[ ] Габариты установки: Загрузка на уровне пола позволяет сэкономить на стоимости пандуса; измерьте совместимость по высоте конвейера.
-
[ ] Наличие запасных частей: Убедитесь, что поставщик имеет в наличии изнашиваемые детали (лезвия, ролики).
-
[ ] Поддержка в обучении: Запросите пакет услуг по вводу в эксплуатацию и обучению операторов на месте.
📈 Технические пояснения
Технические разъяснения касаются распространенных оперативных вопросов, связанных со стабильностью нагрузки, механикой растяжения пленки и требованиями к системной интеграции, что позволяет принимать обоснованные решения о закупках и оптимизировать ежедневные процессы упаковки в различных промышленных условиях и при различных характеристиках продукции.
В: Чем отличаются роторные упаковочные машины от поворотных машин для неустойчивых грузов? О: Роторные системы поддерживают неподвижность груза, в то время как каретка с пленкой вращается по периметру, исключая центробежное смещение. Такая конструкция предотвращает смещение тяжелых или высоких поддонов во время вращения, что делает ее предпочтительным решением для грузов, расположенных не по центру или на большой высоте. Поворотные системы по своей природе сопряжены с риском смещения груза, если скорость вращения превышает безопасные значения.
В: Может ли машина выдерживать очень большие нагрузки, например, 2 тонны? О: Да. Поскольку поддон остается неподвижным, ограничений по весу поворотного стола нет. Для поддержки статической нагрузки системе требуется только ровный пол или конвейер. Такая конструкция безопасно выдерживает поддоны весом более 2,000 кг без механических нагрузок или угроз безопасности.
В: Каков типичный процент растяжения пленки? О: В большинстве роторных упаковочных машин используются приводные каретки предварительного растяжения, которые удлиняют полиэтиленовую пленку на 200–300% перед нанесением. Предварительное растяжение — это механический процесс, который истончает слой пленки, сохраняя при этом прочность на разрыв, что снижает расход материала на 30–50% по сравнению с ручной обмоткой. Всегда проверяйте диапазон предварительного растяжения, указанный поставщиком, и подтверждайте соответствие стандартам прочности на разрыв ASTM D5456/D5456M перед покупкой.