На среднем по размеру цехе экструзии гофрированных труб упаковочная станция постоянно определяет общую скорость линии. Операторы вручную натягивают полиэтиленовую пленку низкой плотности (LLDPE) на неподвижные шестиметровые пучки труб, полагаясь на тактильную обратную связь для регулировки натяжения. В результате усилие удержания колеблется между сменами, создавая рыхлые пучки, которые смещаются во время транспортировки, и чрезмерно натянутые пучки, которые деформируют гофрированные профили. Одновременно рабочие многократно поднимают тяжелые сердечники труб, что приводит к повторяющимся травмам и вынуждает руководство нанимать персонал на несколько упаковочных станций только для того, чтобы соответствовать объему экструзии. Ограничения планировки площадки еще больше ограничивают расширение конвейера, а отсутствие автоматизированной проверки количества приводит к неравномерному весу пучков, что усложняет размещение на складе и погрузку грузов. Это ручное узкое место напрямую увеличивает потери материала, повышает риски для безопасности и препятствует стандартизированному масштабированию производства для различных диаметров труб и планировок площадки.
🛠️ Проблема отрасли
Ручная упаковка труб страдает от серьезной неэффективности труда, непостоянной целостности пучков и повышенного уровня травматизма на рабочем месте, что напрямую ограничивает производительность экструзионной линии, увеличивает затраты на упаковку единицы продукции и препятствует стандартизированному масштабированию производства для труб различного диаметра и планировки производственных площадок.
Основная причина сбоев в работе заключается в переменном натяжении пленки при ручной обмотке. Без механического предварительного растяжения или программируемого контроля натяжения операторы не могут поддерживать постоянный профиль силы удержания, что приводит к перерасходу пленки на 15–30% за один производственный цикл. Этот материальный излишек напрямую связан с непредсказуемыми затратами на упаковку и нестабильной устойчивостью груза при работе с погрузчиком и транспортировке грузов. Кроме того, физические нагрузки, связанные с вращением тяжелых трубчатых сердечников и ручной регулировкой рулонов пленки, создают эргономические риски, которые приводят к текучести кадров и увеличивают риск получения компенсаций по несчастным случаям на производстве.
Разнообразие форм упаковки труб по диаметру вносит дополнительную сложность. Ручные станции требуют частой механической регулировки и перекалибровки при переключении между трубами диаметром 16 мм и 32 мм, что приводит к увеличению времени простоя при переналадке и повышает риск неправильной подачи материала. Отсутствие единых стандартов количества упакованной продукции означает, что вес пачек значительно варьируется, что усложняет алгоритмы размещения на складе и оптимизацию грузовых контейнеров. Существующие проекты упаковочных площадок часто не имеют необходимой площади или энергетической инфраструктуры для масштабируемой автоматизации, что вынуждает предприятия использовать разрозненные полуавтоматические станции, которые не могут синхронизироваться с высокоскоростными экструзионными линиями. Эти совокупные недостатки устанавливают жесткий потолок производственной мощности и операционной рентабельности.
🏗️ Механизм решения
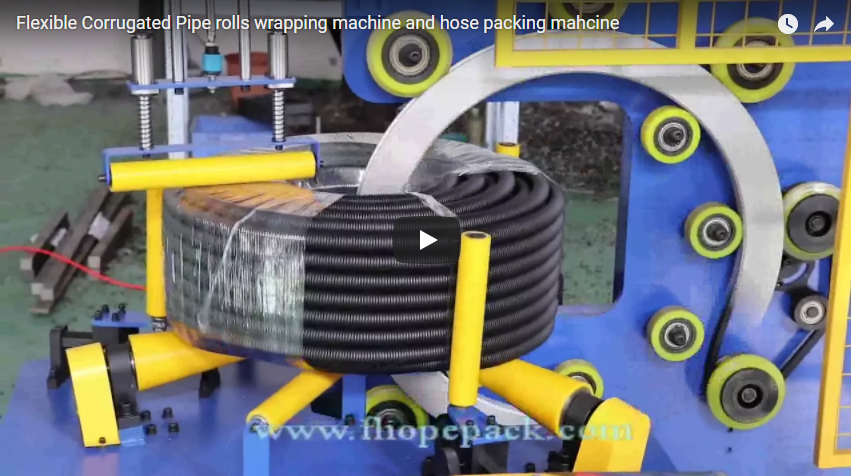
Автоматизированные горизонтальные орбитальные системы обмотки исключают ручную работу, поскольку моторизованная кольцевая каретка накладывает предварительно растянутую пленку или полипропиленовые ленты на неподвижные пучки труб, гарантируя равномерное распределение натяжения и непрерывную синхронизацию линии.
Автоматизированная система упаковки заменяет тактильное натяжение проходным орбитальным кольцевым механизмом, перемещающимся вдоль длины трубы, в то время как груз остается неподвижным. Этот метод горизонтальной обмотки предотвращает вращательную деформацию гибких гофрированных профилей и исключает необходимость ручного вращения или перепозиционирования тяжелых трубных сердечников операторами. Кольцевой механизм включает в себя приводной механизм предварительного растяжения, который удлиняет пленку из LLDPE до 250–300% перед нанесением, максимизируя выход материала при сохранении точной силы удержания по всей длине гофрированного участка. Программируемые логические контроллеры (ПЛК) регулируют скорость вращения кольца, плотность рисунка обмотки и снижение натяжения, обеспечивая повторяемость геометрии пучка в непрерывных производственных циклах.
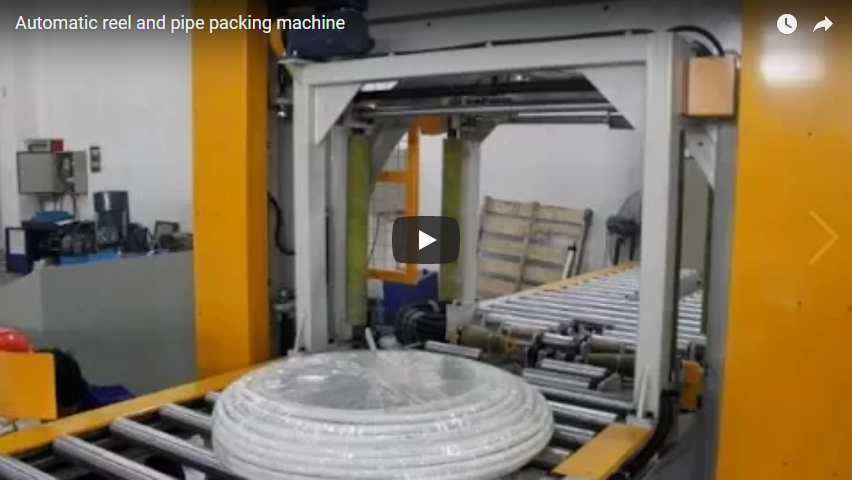
Помимо нанесения пленки, система выполняет полный цикл формирования пучков. Автоматизированные подающие конвейеры выравнивают трубы с миллиметровой точностью, а расположенные ниже модули обвязки наносят полипропиленовые ленты или стрейч-пленку через заданные интервалы для фиксации геометрии пучка. Для предприятий, требующих вторичной защиты, интегрированные станции обертывания полиэтиленовыми пакетами закрывают готовые пучки, после чего промышленные швейные устройства запечатывают отверстия пакетов без ручного вмешательства. Эта сквозная автоматизация исключает человеческий фактор из процесса упаковки, позволяя экструзионным линиям работать с максимальной производительностью без узких мест, вызванных упаковкой. Модульная архитектура также учитывает ограничения по площади, характерные для конкретного объекта, за счет использования компактных горизонтальных конфигураций, которые легко интегрируются с существующими конвейерными сетями и складским погрузочно-разгрузочным оборудованием.
🔗 См. также : Изучите другие решения
📈 Детали и параметры реализации
Автоматизированная система упаковки поддерживает диаметр труб от 16 до 32 миллиметров с подтвержденной производительностью около шестидесяти пачек в минуту, используя механизмы предварительного растяжения с электроприводом и программируемые логические контроллеры для точного нанесения пленки.
| Параметр | Параметр | Условия эксплуатации |
|---|---|---|
| Диапазон диаметров трубы | 16-32 мм | Наружный диаметр, гофрированные или гладкие профили |
| Пропускная способность | ~60 комплектов в минуту | Проверено в стандартных условиях смены. |
| Коэффициент предварительного растяжения пленки | 250% - 300% | Предварительное механическое растяжение пленки из LLDPE. |
| Обвязочный материал среднего размера | полипропиленовые ленты или стрейч-пленка | Применяется с программируемыми интервалами. |
| Вторичная защитная оболочка | Упаковка в полиэтиленовый пакет + зашивание | Автоматизированная подача, выравнивание и герметизация. |
| Интерфейс управления | Сенсорный ПЛК | Регулировка натяжения, скорости и схемы обхвата в режиме реального времени. |
| Синхронизация конвейера | Массив роликов/лент с приводом | Соответствует скорости потока на выходе экструзионной линии |
Для реализации проекта требуется точное выравнивание ширины конвейера, диаметра кольца и каретки пленки для обеспечения соответствия целевому диапазону диаметров труб. Операторы загружают концы труб в автоматизированную систему подачи, после чего ПЛК управляет полным циклом обмотки без ручного вмешательства. Система напрямую интегрируется с вышестоящими экструзионными линиями посредством стандартизированных протоколов связи, что позволяет согласовывать скорость в реальном времени и отслеживать производство. Протоколы технического обслуживания сосредоточены на калибровке роликов предварительного растяжения, проверке подшипников каретки пленки и проверке натяжения конвейерной ленты, обеспечивая постоянную работоспособность и стабильное качество пучков.
🛡️ Подтвержденные результаты
Полевые испытания подтверждают, что автоматизированная орбитальная обмотка сокращает потери материала за счет стандартизации профилей натяжения, увеличивает производительность упаковки до уровня, соответствующего скорости экструзии, и исключает опасность ручного подъема, сохраняя при этом постоянную геометрию пучка в течение производственных смен.
Данные испытаний, проведенных поставщиком на типичных установках, показывают, что автоматизированная орбитальная обмотка сокращает отходы стретч-пленки и полипропиленовой ленты на 15–30% по сравнению с ручными станциями обмотки. Эта оптимизация расхода материала достигается за счет механизма предварительного растяжения с электроприводом, который исключает колебания натяжения, вызванные оператором, и обеспечивает равномерное распределение пленки по всем контурам труб. Увеличение производительности соответствует мощности экструзионной линии, достигая примерно шестидесяти пачек в минуту для диаметров 16–32 мм без необходимости привлечения дополнительных трудовых ресурсов. Исключение ручных операций по подъему и вращению напрямую снижает количество травм, связанных с эргономикой, и позволяет существующему персоналу перейти на должности, связанные с контролем качества и мониторингом системы.
Заметное улучшение качества достигается за счет автоматизированной системы, обеспечивающей стандартизированный вес упаковок и равномерный профиль силы удержания. Операции по размещению на складе и погрузке грузов выигрывают от предсказуемых размеров упаковок, что сокращает пустое пространство в контейнерах и оптимизирует логистические затраты. Горизонтальная орбитальная конструкция также минимизирует истирание поверхности и деформацию профиля, сохраняя целостность продукции во время транспортировки. Предприятия, ранее использовавшие фрагментированные полуавтоматические станции, сообщают о более высокой общей эффективности оборудования (OEE), поскольку упаковка больше не определяет скорость экструзионной линии. Эти подтвержденные результаты подтверждают, что автоматизированная горизонтальная упаковка является критически важным элементом модернизации инфраструктуры для крупномасштабного производства труб.
🔗 См. также : Сопутствующее оборудование
⚙️ Технический глоссарий и определения простым языком
-
Механическое предварительное растяжение : моторизованная роликовая система, которая удлиняет стретч-пленку перед нанесением, как правило, до 250–300% от ее первоначальной длины, что позволяет максимально увеличить выход материала при сохранении постоянного натяжения без необходимости использования пленки большей толщины.
-
Сила удержания : внутреннее давление, прикладываемое к связке для предотвращения ее смещения во время погрузки и транспортировки; автоматизированные системы поддерживают эту силу в узком диапазоне допусков, тогда как ручная упаковка создает сильно варьирующееся давление.
-
Диаметр кольцевого отверстия : внутренний диаметр орбитальной обмоточной каретки, который должен соответствовать максимальному размеру пучка труб, чтобы обеспечить полное покрытие пленкой без механических помех или разрывов пленки.
-
Общая эффективность оборудования (OEE) : производственный показатель, объединяющий доступность, производительность и качество; автоматизированные системы упаковки повышают OEE за счет устранения ручных операций, сокращения времени переналадки и стандартизации стабильности выпускаемой продукции.
Переход от ручной упаковки к автоматизированной горизонтальной орбитальной упаковке решает хронические проблемы неэффективности на предприятиях по производству труб. Стандартизация профилей натяжения, устранение опасностей, связанных с ручной обработкой, и синхронизация скорости упаковки с производительностью экструзии позволяют операторам добиться ощутимого сокращения отходов материалов и трудозатрат. Модульная архитектура системы учитывает различные диаметры труб и ограничения площадки, сохраняя при этом постоянную геометрию пучка на протяжении непрерывных производственных циклов. Предприятиям, стремящимся устранить узкие места в упаковке и оптимизировать логистику грузоперевозок, следует проверить соответствие технических характеристик системы целевому диапазону диаметров и требованиям к производительности перед интеграцией.
🛡️ Примечание о соответствии : Данное оборудование разработано в соответствии с требованиями ISO и CE. Перед приобретением уточните наличие необходимых сертификатов у производителя.