Расширенная автоматизация в обработке труб и шлангов: технический анализ автоматических намоточных и обвязочных машин
Эффективная обработка и упаковка труб из полиэтилена высокой плотности (ПЭВП) и различных промышленных резиновых шлангов представляют собой значительные логистические проблемы в производственных и распределительных средах. Ручные процессы намотки и обвязки часто трудоемки, непоследовательны и создают потенциальные эргономические риски. Автоматизированные системы намотки и обвязки предлагают надежное инженерное решение, значительно повышающее производительность, стабильность и безопасность. В этой статье рассматриваются конструкция, компоненты, технические характеристики и эксплуатационные преимущества современных автоматических машин для намотки труб и шлангов.
Видеоролик, демонстрирующий работу автоматической системы сматывания и обвязки труб.
1. Инженерный императив: преодоление ограничений ручного управления
Традиционные методы сматывания и закрепления труб и шлангов имеют ряд недостатков:
- Непостоянные размеры катушки: Ручная намотка приводит к изменениям диаметра рулона и плотности намотки, что влияет на плотность хранения и последующую переработку.
- Переменное натяжение обвязки: Ручная обвязка часто приводит к неравномерному натяжению, что может привести к повреждению мягких материалов или ослаблению рулонов во время транспортировки.
- Низкая пропускная способность: Скорость ручных операций изначально ограничена, что создает узкие места на производственных линиях.
- Эргономические риски: Повторяющиеся движения и ручная обработка тяжелых рулонов повышают риск травм опорно-двигательного аппарата у операторов.
- Затраты на оплату труда: Для поддержания приемлемого уровня производства требуются значительные трудовые ресурсы.
Автоматизированные системы напрямую решают эти проблемы, объединяя точные механические действия со сложной логикой управления.
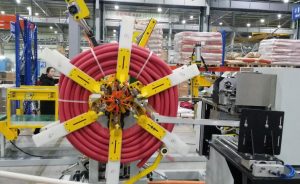
2. Основные принципы проектирования и компоненты системы
Автоматическая машина для намотки и обвязки труб из ПНД, адаптируемая для резиновых шлангов, представляет собой сложную систему, объединяющую несколько ключевых подсистем:
- Система подачи и направления: Обеспечивает правильное выравнивание трубы или шланга в механизме намотки и отсутствие чрезмерного напряжения. Часто включает в себя рычаги-танцоры или аккумуляторы для управления колебаниями скорости линии.
- Намоточная головка/оправка: Основной механизм, на который наматывается труба/шланг. Конструкции различаются, часто с разборными сегментами для легкого снятия катушки. Приводы с переменной скоростью (VSD) точно контролируют скорость вращения, обеспечивая равномерную намотку.
- Траверсный блок: Направляет трубу/шланг вперед и назад по ширине оправки для намотки, обеспечивая равномерное, слоистое наращивание катушки. Серводвигатели часто управляют этим для точного позиционирования.
- Система измерения длины: Обычно используются энкодеры или лазерные датчики для точного измерения длины трубы/шланга, которые запускают последовательность резки при достижении заданной длины.
- Механизм резки: Пневматический или сервоприводной резак обеспечивает чистый, квадратный срез при достижении желаемой длины катушки. Материал и конструкция лезвия имеют решающее значение для различных материалов труб/шлангов.
- Автоматический обвязочный блок: Транспортирует готовую катушку на станцию обвязки. Применяет, натягивает, герметизирует (обычно с помощью термосварки или сварки трением) и разрезает обвязочный материал (обычно ПП или ПЭТ) в заданных местах (например, в 3 или 4 точках по окружности).
- Система выброса/обработки рулонов: Автоматически извлекает готовый, обвязанный рулон из зоны намотки/обвязки, часто на конвейер, наклонный стол или накопительный стеллаж.
- Система управления (ПЛК и ЧМИ): Мозг операции, обычно использующий программируемый логический контроллер (ПЛК) для последовательности действий машины и защитных блокировок. Сенсорный экран человеко-машинного интерфейса (HMI) позволяет операторам задавать параметры (длину рулона, диаметр, позиции обвязки), контролировать состояние и устранять неполадки.
3. Обзор технических характеристик
При оценке автоматических систем обмотки и обвязки ключевые показатели эффективности (КПЭ) и технические характеристики включают:
| Параметр | Типичный диапазон/спецификация | Значение |
|---|---|---|
| Диаметр трубы/шланга | 10–110 мм (зависит от модели) | Определяет возможности машины для размера продукта |
| Максимальный внешний диаметр катушки | 800мм – 2000мм+ | Определяет окончательный размер упаковки |
| Регулируемый ID катушки | 300мм – 1000мм+ | Удовлетворяет различным требованиям к сердечникам/катушкам |
| Ширина рулона | 100mm - 800mm | Влияет на устойчивость катушки и управляемость |
| Скорость намотки | 20–120 метров/минуту (зависит от диаметра) | Оказывает непосредственное влияние на производительность производства |
| Точность длины | От ± 0.1% до ± 0.5% | Обеспечивает постоянную поставку продукции |
| Обвязочный материал | ПП (полипропилен) или ПЭТ (полиэстер) | Выбор зависит от требуемой прочности и стоимости. |
| Ширина/толщина ремешка | 9 мм – 19 мм / 0.5 мм – 1.0 мм | Соответствует возможностям и нагрузке обвязочной головки |
| Стягивающее напряжение | Регулируемый (например, 100–800 Н) | Предотвращает повреждение продукта и обеспечивает безопасность рулона |
| Количество ремней | 2–6 (Выбирается оператором) | Обеспечивает геометрию катушки |
| Система управления | Siemens, Allen-Bradley, Omron PLC (Распространенные примеры) | Надежность, поддержка, возможность интеграции |
| Требования к питанию | 380 В/415 В, 3 фазы, 50/60 Гц (зависит от региона) | Требования к инфраструктуре объекта |
| Сжатый воздух | 6-8 бар (требуется для пневматических компонентов) | Требования к коммунальным услугам |
Примечание: Это репрезентативные значения. Конкретные модели машин будут иметь подробные спецификации.
4. Преимущества операционного рабочего процесса и автоматизации
Типичная автоматизированная последовательность действий выглядит следующим образом:
- Настроить: Оператор выбирает рецепт/параметры на HMI (длина, диаметр, расположение ремней).
- Подача: Труба/шланг подается в машину из экструдера или отдающего стенда.
- Намотка: Намоточная головка вращается, протягивая трубу/шланг. Траверсный блок обеспечивает равномерное наложение. Измерение длины происходит непрерывно.
- Резка: Достигнув заданной длины, леска может на мгновение остановиться (или использовать аккумулятор), пока активируется резак.
- Перемещение: Готовая катушка перемещается на позицию обвязки (часто встроенную или расположенную непосредственно рядом).
- Обвязка: Обвязочные головки автоматически накладывают, натягивают, скрепляют и обрезают ленты в запрограммированных местах.
- Выброс: Готовый, обвязанный рулон автоматически выбрасывается из машины на последующий конвейер или в зону сбора.
- Повторение цикла: Намоточная головка готовится принять передний конец следующей трубы/шланга.
Такая высокая степень автоматизации обеспечивает существенные эксплуатационные преимущества, выходящие за рамки только скорости.
5. Количественные преимущества автоматизированных систем
Внедрение автоматической обмотки и обвязки дает ощутимые результаты:
- Повышенная пропускная способность: Значительно более высокие скорости намотки и исключение ручных операций могут увеличить производительность на 200–500% и более по сравнению с ручными методами.
- Непревзойденная консистенция: Точный контроль на базе ПЛК гарантирует соответствие каждого рулона размерным характеристикам и параметрам натяжения ленты, что повышает качество продукции и сокращает количество брака.
- Повышенная безопасность оператора: Устраняет тяжелые ручные задачи по намотке, подъему и обвязке, что значительно снижает эргономические риски и потенциальные травмы. Защитные ограждения машин и защитные блокировки дополнительно защищают персонал.
- Оптимизированное использование материалов: Точное измерение длины минимизирует отходы труб/шлангов. Постоянное натяжение обвязки предотвращает повреждения и эффективно использует обвязочный материал.
- Снижение трудозатрат: Освобождает персонал, ранее занимавшийся ручной обмоткой/обвязкой, для более ценных задач. Позволяет выполнять более экономичные операции или увеличивать общую производительность при том же уровне персонала.
- Улучшенное качество упаковки: Плотно смотанные и надежно закрепленные рулоны более устойчивы при хранении, погрузочно-разгрузочных работах и транспортировке, что снижает риск повреждения при транспортировке.

6. Разнообразные промышленные применения
Хотя эти машины играют важную роль в производстве труб из ПНД для строительства и коммунального хозяйства, они также играют важную роль в таких секторах, как:
- Производство резиновых шлангов: Автомобильные шланги, промышленные гидравлические линии, садовые шланги.
- Трубы PEX и композитные трубы: Лучистое отопление, водопроводные системы.
- Гибкие трубы и трубки: Электротехника, телекоммуникации, медицина.
- Провод и кабель: Намотка изделий меньшего диаметра перед упаковкой в коробки или намоткой на бобины.
7. Информация об опыте пользователя и обслуживании
С практической точки зрения ключевыми факторами являются удобство использования и обслуживания:
- Интерфейс ЧМИ: Современные системы оснащены интуитивно понятными сенсорными экранами с графическими дисплеями, хранилищем рецептов, диагностическими отчетами и многоязыковой поддержкой. Простота настройки параметров для различных серий продуктов имеет решающее значение.
- Изменение с течением времени: Быстросменный инструмент или регулируемые направляющие сводят к минимуму время простоя при переключении между различными диаметрами труб/шлангов или размерами бухт.
- Надежность: Прочная механическая конструкция и высококачественные компоненты (двигатели, датчики, ПЛК) имеют решающее значение для минимизации поломок в условиях непрерывного производства.
- Обслуживание: К рутинным задачам относятся смазка, пополнение катушки ремня, осмотр/замена лезвия резака, очистка датчика и проверка пневматической системы. Хорошо спроектированные машины обеспечивают легкий доступ к точкам обслуживания.
8. Выбор оптимальной системы намотки и обвязки
Выбор подходящей машины включает оценку:
- Объем производства: Необходимое количество рулонов в час/смену.
- Ассортимент продукции: Диаметры, материалы, гибкость, требуемые размеры катушек.
- Потребности интеграции: Совместимость с предшествующими экструзионными линиями и последующими системами паллетирования или упаковки.
- Уровень автоматизации: Степень автоматической регулировки по сравнению с ручной настройкой для переналадки.
- Бюджет: Первоначальные инвестиции и долгосрочная окупаемость инвестиций за счет экономии трудозатрат и повышения эффективности.
- Поддержка продавца: Доступность технической поддержки, запасных частей и сервисного обслуживания.
Заключение
Автоматические намотчики и обвязочные машины для труб HDPE, а также их аналоги для резиновых шлангов и других гибких изделий, представляют собой значительный прогресс в эффективности производства и качестве упаковки. Заменяя ручной труд точными, высокоскоростными автоматизированными процессами, эти системы обеспечивают существенные преимущества с точки зрения пропускной способности, согласованности, безопасности и снижения затрат. Поскольку отрасли продолжают стремиться к более экономичным операциям и более высоким стандартам качества, принятие таких передовых технологий автоматизации, как решения, предлагаемые Fhope, становится все более важным для поддержания конкурентного преимущества.





