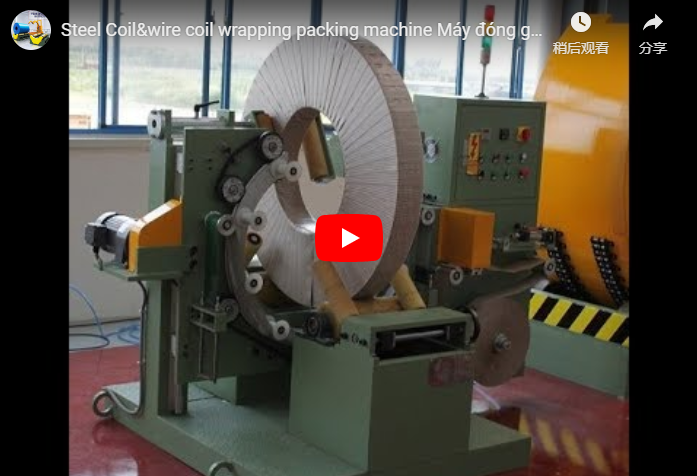
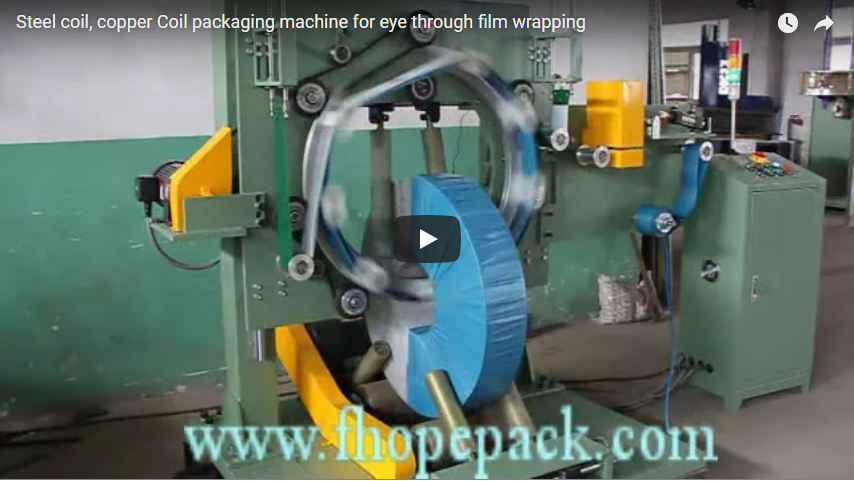
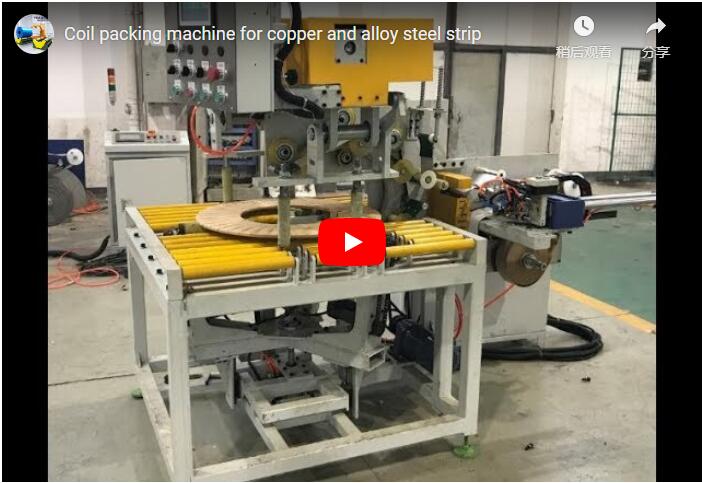
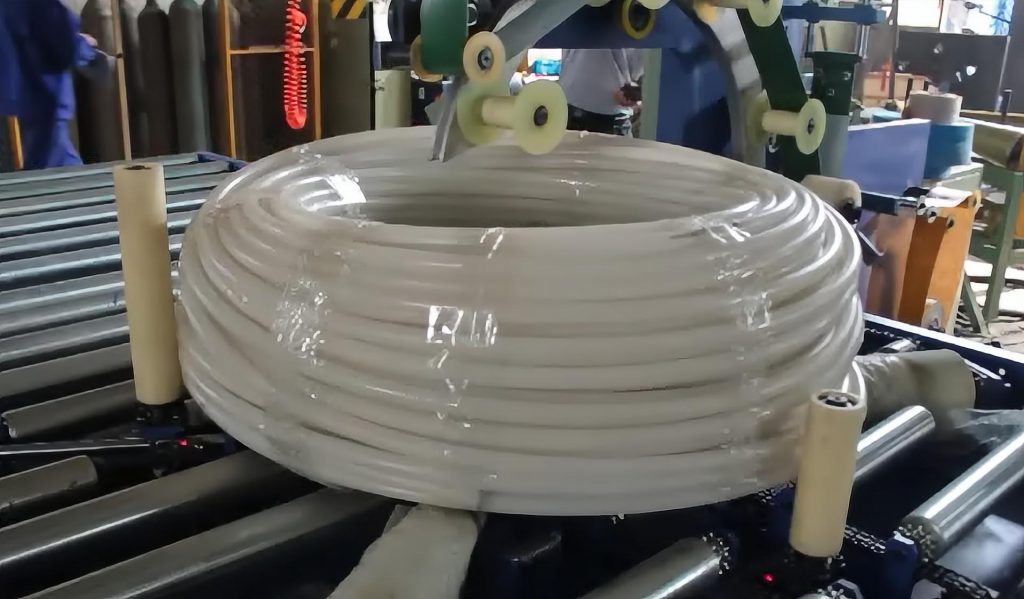
Краткое содержание. В этом видео показана работа горизонтальной автоматизированной линии упаковки стальных рулонов: рулоны выгружаются с наклонной роликовой стойки, транспортируются, обматываются стрейч-пленкой с помощью кольцевого упаковочного устройства С-образного типа, прессуются портальным механизмом и, наконец, укладываются на деревянные поддоны для отправки. Видео охватывает весь процесс от необработанного рулона до упакованного и уложенного на поддоны рулона — без ручной обработки внутри самого процесса упаковки.
Если вы оцениваете автоматизированный способ обработки, упаковки и паллетирования стальных рулонов, в этой статье подробно рассматривается, что на самом деле показано на видео, что оно намеренно не доказывает и какие вопросы следует задать, прежде чем выбирать подобную линию.
Что показано на видео
Видео длится примерно две минуты и запечатлело несколько последовательных этапов движения по линии. Приведенная ниже временная шкала основана на покадровом наблюдении.
| Время (прибл.) | Этап | Что происходит на экране? |
|---|---|---|
| 0-10s | Память | Катушки лежат штабелями на многоярусной вертикальной роликовой стеллаже; рабочие ходят по цеху. |
| 12-18s | разрядка | Роликовая рейка наклоняется из вертикального положения в горизонтальное с помощью гидравлических цилиндров; рулоны под действием силы тяжести скользят по нижнему конвейеру. |
| 20-28s | Точность позиционирования | Электроприводной головной блок опускается к центру катушки для нажатия/позиционирования, а затем убирается обратно. |
| 30-36s | Трансфер | Катушка располагается на роликовом конвейере в центральной рабочей зоне. |
| 36-54s | Пленочная упаковка | С-образный обмоточный рычаг выдвигается и наматывает зеленую стретч-пленку на окружность рулона, в то время как прижимная головка удерживает рулон в неподвижном положении. |
| 54-58s | Завершить | Конец пленки обрезан/обработан; прессовая головка отводится; на рулоне виден равномерный зеленый слой пленки. |
| 60-88s | Вторая станция | Еще одна намотанная катушка прижимается головкой, установленной на портале, в то время как намотанные катушки выстраиваются в очередь на конвейере; под балкой портала видна сенсорная полоса. |
| 90-118s | Паллетирование | Портальный захват опускает обмотанную пленкой катушку на деревянный поддон на выходном конвейере, освобождает ее, и загруженный поддон перемещается дальше. |
Примечательно, что на этапах сборки оборудования операторы не прикасаются к катушке. Рабочие появляются только на заднем плане, наблюдая за процессом или перемещаясь между участками.
Работа механизма: этап за этапом
Разгрузка с наклонной рамы
Линия начинается с характерной наклонной роликовой стойки — синей стальной рамы с примерно двенадцатью роликовыми ярусами, каждый из которых удерживает рулоны в вертикальном положении. Гидравлический цилиндр в основании поворачивает всю стойку из вертикального положения в почти горизонтальное. Гравитация выполняет работу по перемещению: рулоны плавно катятся на конвейер внизу. Это исключает наиболее опасную ручную работу при обработке рулонов — подъем тяжелых рулонов с вертикального склада.
Перемещение и центрирование
Роликовые конвейеры (желтые ролики с видимыми направляющими и упорными пластинами) перемещают каждую катушку через рабочую зону. Небольшие позиционные метки (цифры, такие как «1», «2», «3» на концевых зажимах роликов) указывают на сегментированное позиционирование вдоль линии.
Обёртка стретч-пленкой
Основной упаковочной станцией является кольцевой упаковочный аппарат С-образного типа . Каретка с катушкой пленки, направляющими и натяжными роликами перемещается по внешней окружности рулона, укладывая стретч-пленку ровными перекрывающимися слоями. На видео видны как зеленая, так и прозрачная пленки. Верхняя прижимная головка предотвращает смещение рулона во время обмотки. После завершения цикла обмотки конец пленки обрезается, и манипулятор отводится.
Нагнетание давления и консолидация
Портальный прессовый блок с двумя колоннами и щелевой прижимной пластиной опускается на обмотанную катушку, плотно прижимая пленку к корпусу катушки. На конвейере видны несколько уже обмотанных катушек, что указывает на повторяющийся производственный ритм, а не на разовую демонстрацию.
Паллетирование
На выходе, расположенный на портальной раме захват точно опускает свернутую катушку на деревянный поддон, ожидающий на конвейере, подтверждает правильность посадки легким нажатием, освобождает и убирает поддон. Затем загруженный поддон продолжает движение по линии — это последний автоматизированный этап перед отправкой.
Заметки о непосредственных наблюдениях
- Основная конструкция: стальные рамы, окрашенные в синий цвет; ролики, ограждения, направляющие и ограничители безопасности желтого цвета; напольные направляющие темно-серого цвета.
- С левой стороны: большая вертикальная роликовая стойка (двухрядная, около 12 слоев роликов), наклоняющаяся на гидравлическом цилиндре, установленном на основании.
- Центральная часть: роликовый конвейер с регулируемыми упорами и желтыми концевыми скобами; верхняя прессовая головка на алюминиевом портальном кране с гидравлическим/пневматическим цилиндром.
- Правая сторона: устройство для обмотки пленки типа С с направляющими роликами, натяжными роликами и катушкой пленки; вертикальный шкаф управления с сенсорным экраном.
- Органы управления: красные круглые кнопки аварийной остановки, зеленая квадратная кнопка запуска, желтая кнопка сброса; красные/зеленые/желтые индикаторные лампы; цифровые дисплеи («0.1», «0.2»), видимые на одной панели; небольшой независимый блок управления на наклонной рейке со своей собственной кнопкой аварийной остановки.
- Читаемые надписи: «FHOPE GROUP» на правой стенке станка; «GROUP» желтым цветом на синей поперечной балке; китайский иероглиф «质» на левой стенке; фрагмент текста, напоминающий «FILM WRAP MACHINE» (неполный, не считается полностью читаемым). Все остальные таблички и содержимое экрана нечитаемы при видеоразрешении.
- Продукт: большие кольцевые стальные рулоны серебристо-серого цвета со светло-коричневой антикоррозийной бумагой/пленкой, затем обернутые прозрачной и зеленой стрейч-пленкой. Ориентация на конвейере остается горизонтальной; вращение или переворачивание не наблюдаются.
- Наблюдения, касающиеся безопасности: красные кнопки аварийной остановки, желтые предупреждающие линии на полу, желтая треугольная предупреждающая наклейка, полоса датчиков, напоминающая световую завесу, под одной из балок портала и желтые ограничители безопасности на конце конвейера. Полного физического ограждения не видно.
Чего не показано в видео
Видеоматериал демонстрирует форму и последовательность, а не технические характеристики. Следующие параметры не поддаются наблюдению и должны быть подтверждены производителем:
- Номинальная производительность (количество рулонов или тонн в час) и точное время цикла.
- Диапазоны диаметра, ширины и веса катушек, которые принимает линия.
- Мощность двигателя, номинальные значения гидравлического давления, толщина пленки и настройки натяжения.
- Модель ПЛК/ЧМИ и поддержка удаленного мониторинга или интеграции с MES.
- Сертификаты безопасности (CE, ISO или аналогичные) и показатели защиты.
- Интервалы технического обслуживания и срок службы изнашиваемых деталей
- Независимо от того, обрабатывает ли линия катушки разных размеров или только одного типоразмера.
Любые заявления о вместимости или размерах, не указанные выше, следует рассматривать как «уточнить у производителя».
Где проходит эта грань?
Судя по видеоматериалу, горизонтальная интеллектуальная линия упаковки катушек такого типа подходит для:
- металлургические заводы и сервисные центры необходимо обеспечить единообразную, не требующую вмешательства упаковку перед отправкой.
- Хранилища рулонов и логистические центры где основными проблемами являются риск ручного перемещения грузов и стоимость рабочей силы.
- Растения с одинаковыми размерами спиралиПоскольку в механизме наклонной рамы вращение катушек происходит предсказуемо, для катушек разного диаметра может потребоваться нестандартное расстояние между роликами (уточните у производителя).
Очевидные преимущества носят качественный, но очевидный характер: меньше людей находится рядом с перемещающимися тяжелыми рулонами, обеспечивается равномерное и воспроизводимое покрытие пленкой, а также непрерывный поток от стеллажа к поддону.
Контрольный список проверки перед покупкой
- Уточните диапазоны размеров и веса катушек, а также возможность регулировки расстояния между роликами и вылета обмоточного рычага.
- Запросите данные о времени цикла и производительности для вашего фактического состава катушек.
- Уточните, какие интерфейсы управления и протоколы полевых шин предлагаются (например, для интеграции в заводские системы).
- Уточните комплектацию системы безопасности: расположение аварийных остановок, световые завесы, варианты ограждения, соответствие местным стандартам.
- Уточните технические характеристики пленки и расход на один рулон.
- Уточните размеры монтажной площадки, требования к фундаменту и сроки поставки запасных частей.
FAQ
Работает ли линия полностью автоматически? В показанном видеоролике — да, от выгрузки со стеллажа до размещения паллет, ни один оператор не прикасается к рулону. Автоматизирована ли загрузка перед стеллажом и последующая обработка, не показано; уточните у производителя.
Какие размеры катушек он может вместить? В видео это не указано. Видимая стойка и упаковка предполагают определенный диапазон, но точные пределы диаметра, ширины и веса необходимо уточнить у производителя.
Какой упаковочный материал используется? На видео показана зеленая и прозрачная стрейч-пленка, наносимая с помощью кольцевого упаковочного аппарата С-образного типа. Толщина пленки, степень растяжения и сопротивление проколам не отображаются.
Как обеспечивается стабильность рулонов во время намотки? Верхний пресс опускается на рулон и удерживает его, пока намоточный рычаг совершает круговое движение по окружности.
Какие элементы безопасности видны? Красные кнопки аварийной остановки на шкафах и стеллажах, желтые предупредительные линии на полу, предупреждающие надписи, сенсорная полоса под одной из балок портала и предохранительные упоры на конвейере. Полную систему ограждений и блокировок следует проверить на соответствие местным нормативным требованиям.
Можно ли интегрировать его с системой управления моего предприятия? Из видео это определить невозможно. Обратитесь к производителю за информацией о доступных протоколах ПЛК и интерфейсах передачи данных.
Связанное чтение
- Автоматическая линия упаковки рулонов
- Машина для обмотки стальной катушки
- Оборудование для обвязки стальных рулонов
- Автоматическая упаковочная линия
- Линия упаковки медных рулонов
Следующий шаг
Если данная схема соответствует потоку воздуха в змеевике вашего предприятия, то наиболее быстрый способ продвинуться вперед — это использовать фактические размеры змеевика и целевую производительность. Свяжитесь с FHOPE , чтобы обсудить конфигурацию, подтвердить указанные выше характеристики и запросить индивидуальное предложение.
Источник и метод: данная статья основана на встроенном видеоролике продукта, проанализированном покадрово локальной моделью компьютерного зрения на выборочных кадрах. Видео содержит только фоновую музыку — без закадрового текста или речи — поэтому все описания процессов основаны исключительно на визуальном наблюдении.