система уплотнения и транспортировки катушек с проволокой
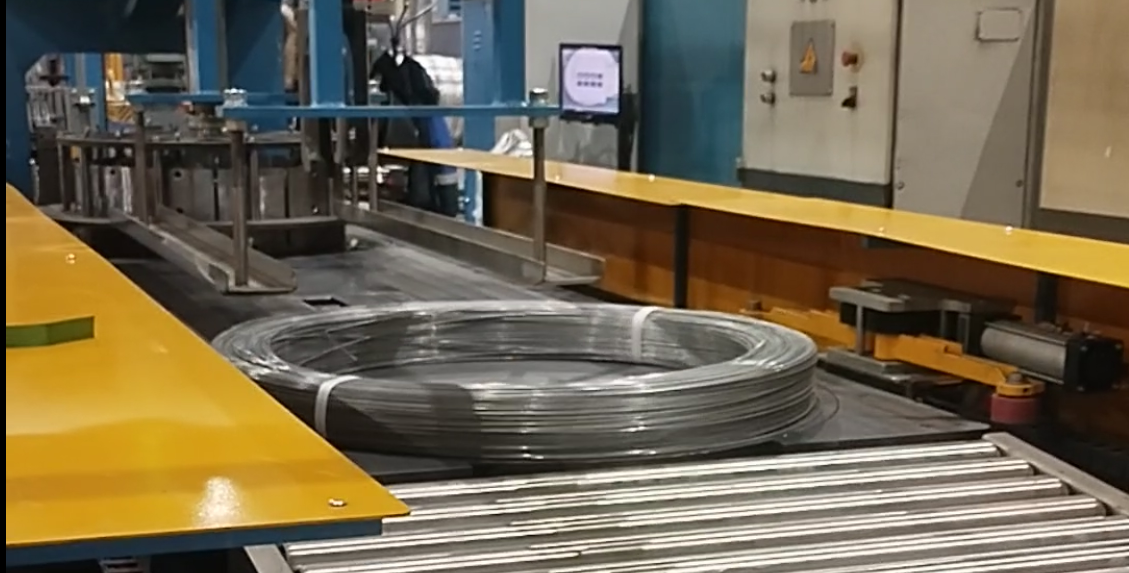 машина для обвязки стальной проволокой
Оптимизация обработки бухт проволоки: взгляд на автоматизированные системы уплотнения и обвязки
Эффективное управление большими катушками проволоки является критически важным аспектом операций по обработке и изготовлению металла. Ручная обработка создает проблемы, связанные с безопасностью, постоянством и скоростью. Автоматизированные системы уплотнения и обработки катушек проволоки предлагают надежное решение, оптимизируя процесс от первоначального приема катушки до окончательной упаковки, готовой к отправке. В этом обзоре рассматриваются типичные компоненты и преимущества таких систем.
Более подробную информацию о компакторе для рулонной проволоки можно найти здесь.
Ключевые этапы автоматизированной обработки катушек проволоки
Комплексная автоматизированная система объединяет несколько ключевых станций и процессов, обеспечивая плавное и эффективное управление рулонами.
Реформационная станция
Процесс обычно начинается на станции реформирования. Здесь входящие катушки проволоки принимаются и правильно ориентируются. Часто катушки аккуратно помещаются непосредственно на транспортный поддон с помощью контролируемого механизма перемещения вниз, подготавливая их к перемещению по системе.
Конвейерная линия для поддонов
Основой системы является линия конвейера поддонов, отвечающая за транспортировку рулонов между различными станциями обработки. Конструкция этого конвейера имеет решающее значение и должна быть адаптирована на основе:
- Производительность: Требуемая производительность или количество обрабатываемых рулонов в час.
- Планировка станции: Количество и тип рабочих станций, интегрированных в линию.
- Характеристики катушки: Максимальный вес и габариты обрабатываемых рулонов.
- Потребности в буферизации: Требования к временному хранению или накоплению в пределах линии.
Станция обрезки
В зависимости от конкретных требований к применению может быть включена станция обрезки. Эта станция точно обрезает концы проводов (обмотки) катушки. В некоторых конфигурациях системы этот процесс обрезки может происходить, пока катушка остается в вертикальной ориентации.
Уплотнитель рулонов (например, тип PCV-P)
Сердцем процесса упаковки является Coil Compactor. Это устройство прикладывает значительную силу для уплотнения катушки проволоки, создавая более плотную, более стабильную упаковку, которую легче и безопаснее обрабатывать, хранить и транспортировать. Вертикальные уплотнители, такие как упомянутый тип PCV-P, предназначены для размещения катушек различной высоты. Уплотнительные станции обычно интегрируются непосредственно с автоматизированными устройствами обвязки или связывания проволокой.

Узел обвязки/связывания
Сразу после уплотнения уплотненная катушка должна быть закреплена. Автоматизированные обвязочные устройства накладывают высокопрочную стальную или пластиковую ленту или прочные проволочные стяжки по окружности катушки в заданных точках. Это гарантирует сохранение катушкой своей уплотненной формы.
Станция взвешивания и маркировка тегов
Точный сбор данных имеет важное значение. Интегрированная станция взвешивания точно измеряет вес окончательного спрессованного и обвязанного рулона. После этого система маркировки тегов автоматически наносит идентификационные этикетки. Эти этикетки могут включать вес, размеры, сорт материала, штрих-коды отслеживания и другую специфичную для клиента информацию.
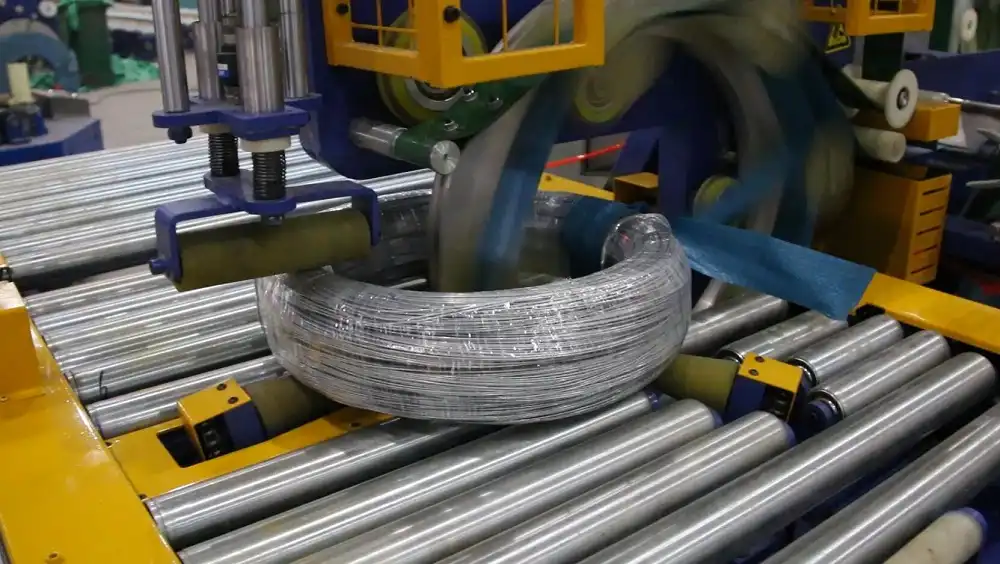 автоматическая упаковочная машина для катушек стальной проволоки
Станция разгрузки
После уплотнения, обвязки, взвешивания и маркировки готовый поддон с рулонами перемещается с главной линии на станцию разгрузки. Конструкция этой станции варьируется в зависимости от стратегий логистики и хранения на последующих этапах. Обычные варианты включают:
- Стеллажи для хранения: Простые точки разгрузки для вывоза вилочным погрузчиком.
- Конвейеры с шагающими балками: Автоматизированная передача на соседние склады или линии отгрузки.
- Транспортные средства для хранения: Автоматизированные управляемые транспортные средства (AGV) или рельсовые тележки для транспортировки на склады.
Электрическая система управления и мониторинга
Вся автоматизированная линия обработки и упаковки работает под управлением единой системы электрического управления, обычно организованной программируемым логическим контроллером (ПЛК). Сложные системы включают в себя комплексные возможности отслеживания рулонов, часто использующие считыватели идентификации крюков или другие датчики, напрямую связанные с системой управления производством (MES) или системой планирования ресурсов предприятия (ERP). Это позволяет осуществлять мониторинг в реальном времени, регистрацию данных и бесшовную интеграцию с общими операциями завода.

Гидравлическая система
Для компонентов, требующих высокой силы и точного управления, таких как катушечный уплотнитель или некоторые тяжелые механизмы передачи, гидравлический привод часто является предпочтительным выбором. Эти движения приводятся в действие специальным центральным гидравлическим силовым агрегатом, обеспечивающим надежную и постоянную силу.
 автоматическая упаковочная машина для катушек стальной проволоки
Преимущества автоматизированных систем уплотнения и обвязки бухт проволоки
Внедрение автоматизации в процесс обработки бухт проволоки дает существенные эксплуатационные преимущества:
- Сокращение инвестиций (относительно сложности): Оптимизированные конструкции, такие как прямое размещение рулонов на поддонах на станции реформирования, могут оптимизировать первоначальные затраты.
- Нижнее техническое обслуживание: Простые и надежные механические конструкции, такие как конвейеры с ленточным приводом и двигатели с прямым приводом от вала, сводят к минимуму точки износа и упрощают процедуры технического обслуживания.
- Масштабируемость. Стандартизированные модульные конструкции секций конвейера и станций облегчают расширение или реконфигурацию системы по мере изменения производственных потребностей.
- Доступность: Уплотнители и узлы обвязки обычно проектируются с учетом возможности технического обслуживания важнейших компонентов.
- Улучшенная видимость для оператора: Централизованные станции управления часто обеспечивают открытый обзор всей линии, что упрощает мониторинг и эксплуатацию.
- Пониженный уровень шума: Конструктивные решения, такие как ременные приводы для секций конвейера, способствуют созданию более тихой рабочей среды по сравнению со старыми системами с цепным приводом.
- Оптимизированная площадь пола: Интегрированная автоматизированная линия, как правило, требует более компактной площади по сравнению с пространством, необходимым для эквивалентных ручных операций и промежуточных зон.
- Повышенная безопасность: Значительно сокращает объем ручного подъема и перемещения тяжелых, потенциально нестабильных рулонов, сводя к минимуму эргономические риски и потенциальные травмы.
- Повышение пропускной способности и согласованности: Автоматизация обеспечивает повторяемость циклов и стабильное качество упаковки, повышая общую производительность.
Автоматизированные системы уплотнения и обработки рулонов проволоки являются ценным вложением для предприятий, стремящихся повысить эффективность, улучшить безопасность труда и обеспечить стабильное качество готовой продукции.