Введение
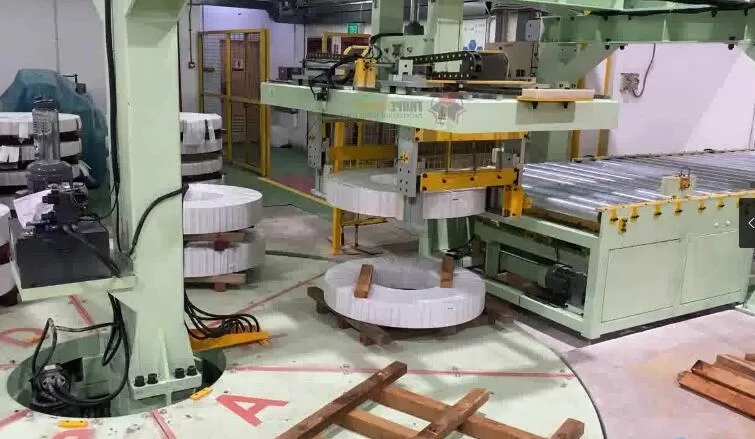
Линии упаковки стальных рулонов — включающие упаковочные машины, обвязочные машины и машины для штабелирования рулонов — являются сердцем многих предприятий металлообработки. Эти линии ежедневно обрабатывают тяжелые рулоны, обеспечивая упаковку, фиксацию и штабелирование готовой стальной продукции для дальнейшей обработки или отгрузки. Из-за высоких нагрузок, скорости работы и требуемой точности изготовление каждого компонента в такой системе должно соответствовать строгим нормам механического проектирования , продуманному планированию технологического процесса и жестким стандартам обеспечения качества.
В этой статье мы рассмотрим профессиональный комплексный подход к производству компонентов для линий упаковки рулонов . Опираясь на интеллектуальные производственные технологии , высокоточную обработку , цифровые методы производства и надежную проверку качества , мы изучим, как передовые процессы изготовления позволяют создавать оборудование, отличающееся точностью, долговечностью и надежностью.
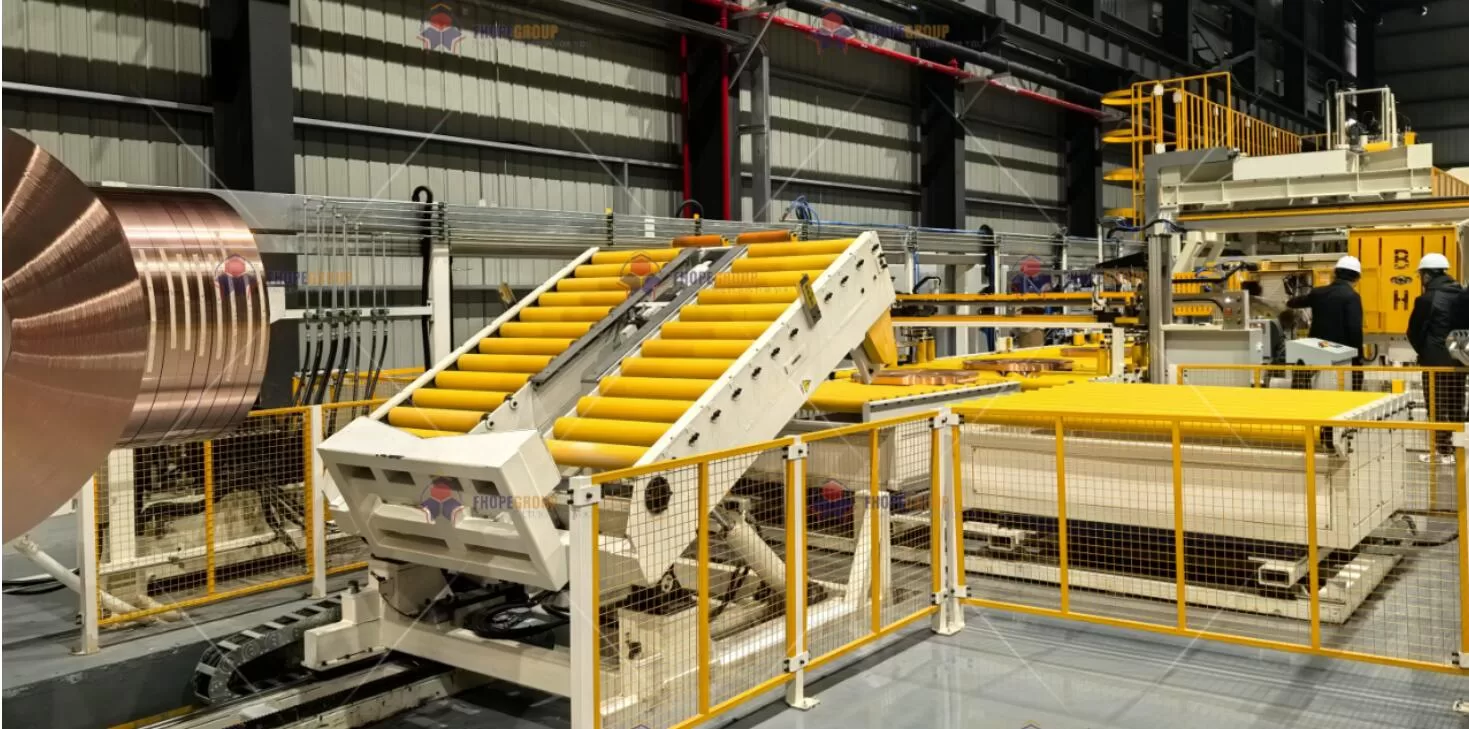
1. Интеллектуальный производственный процесс
1.1 Картирование потока создания ценности полного процесса (VSM)
Наши производственные этапы начинаются с картирования потока создания ценности , что гарантирует, что каждый шаг добавляет ощутимую ценность конечному продукту. Составляя карту каждой операции — предварительной обработки, обработки на станках с ЧПУ, сварки, снятия напряжений, шлифовки и полировки — мы выявляем избыточность, управляем сроками выполнения и оптимизируем распределение ресурсов. В таблице 1 ниже представлен типичный подход к картированию потока создания ценности, адаптированный для компонентов линии упаковки рулонов:
| Стадия процесса | Основное техническое оборудование | Ключевые параметры процесса | Контроль качества |
|---|---|---|---|
| Предварительная обработка сырья | Двухколонный правильный станок с ЧПУ (HACO 5500T) | Точность правки ≤ 0.1 мм/м (ISO 8512) | Измерение остаточного напряжения (рентгеновская дифракция) |
| Точная обработка с ЧПУ | 5-осевой обрабатывающий центр (DMG MORI HSC75) | Точность позиционирования ±0.005 мм (VDI/DGQ 3441) | Компенсация датчика в линию (Renishaw OMP60) |
| Структурная сварка | Система двухпроводной импульсной сварки MAG (Fronius TPSi) | Контроль подводимого тепла ≤ 1.8 кДж (EN 1011-1) | Ультразвуковое обнаружение дефектов TOFD (ASME V Art.4) |
| Снятие напряжения | Полностью компьютеризированная отжиговая печь (Nabertherm S27) | Точность контроля температуры ±3 °C (AMS 2750E) | Выборка твердости (колебание HV0.5 ≤ 5%) |
| Точность шлифования | Джиг-гриндер (Moore G48) | Шероховатость поверхности Ra 0.2 мкм (ISO 1302) | Интерферометрия белого света (Zygo NewView) |
| Нано-полировка | Магнитореологическая полировальная система (QED Q22-X) | Точность формы λ/10 @ 632.8 нм | Конфокальный микроскоп 3D измерение профиля |
Основные моменты подхода VSM
- Последовательная оптимизация: Каждый шаг анализируется для обеспечения минимального времени ожидания, максимальной производительности и постоянного потока продукции.
- Автоматический сбор данных: Данные в реальном времени от Рентгеновская дифракция (остаточные напряжения) or Линейные датчики Renishaw обратная связь с системой управления, что сокращает объемы доработок и дефектов.
- Интеграция для снятия стресса: Стратегически размещая отжиг для снятия напряжений после основных этапов деформации, мы предотвращаем дрейф размеров и сохраняем высокую геометрическую точность в последующих операциях.
Такое взаимодействие между оборудованием, параметрами процесса и онлайн-мониторингом качества имеет решающее значение для крупномасштабных линий упаковки стальных рулонов , где структурная целостность и точное выравнивание определяют долговечность и производительность системы.
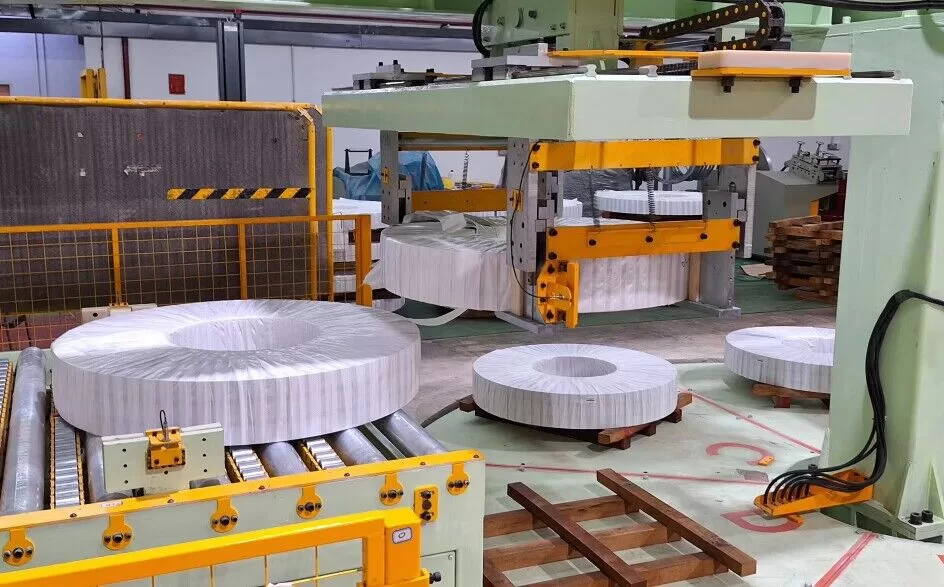
2. Матрица ключевого оборудования
2.1 Список современного оборудования для обработки
Современные производственные линии требуют как высокой гибкости , так и исключительной точности . В таблице 2 описаны некоторые из передовых станков, используемых для изготовления основных узлов — рам, корпусов подшипников, направляющих и многого другого — для линии упаковки рулонов.
| Тип оборудования | Модель и конфигурация | Сертификация точности |
|---|---|---|
| Большой портальный фрезерный станок | СОЮЗ ХЕМНИЦ BFT 130-5 | - Точность позиционирования линейной оси: ±0.008 мм (ISO 230-2) - Концентричность поворотного стола: 0.015 мм |
| Высокоточный лазерный резак | TRUMPF TruLaser 5030 волокно | - Точность профиля реза ±0.05 мм - Минимальная ширина пропила 0.15 мм (EN ISO 9013) |
| Роботизированная сварочная ячейка | KUKA KR 1000 Titan + отслеживание швов | - Повторяемость ±0.06 мм - Скорость сварки 0.5–3.0 м/мин, регулируемая |
Почему именно эти машины?
- Фрезерование больших порталов: Необходим для изготовления тяжелых рам машин, больших стоек и оснований, которые несут на себе основную нагрузку катушек. Портальные установки обрабатывают большие размеры, сохраняя точность менее 0.01 мм.
- Лазерная резка: обеспечивает превосходное качество кромок и минимальные зоны термического воздействия, что имеет решающее значение для сложных геометрических форм, встречающихся в кронштейнах для укладки рулонов или обвязочных машин.
- Роботизированная сварка: Автоматическое отслеживание швов и многоосевое сочленение обеспечивают равномерное проплавление сварных швов на толстых рамах, улучшая механические характеристики.
2.2 Цифровая цепочка процессов
Для унификации данных САПР, стратегий оснастки, мониторинга состояния станков и окончательной проверки:
- Интеграция с CAD/CAM: Сименс НХ 22121 поддерживает синхронное моделирование и расширенные симуляции для компонентов линии катушек.
- Оптимизация траектории: VoluMill2 Алгоритмы автоматически регулируют скорость подачи, сокращая время обработки до 45%, одновременно контролируя теплообразование и износ инструмента.
- Оборудование IoT-подключение: МТКоннект или фирменные решения собирают показатели в реальном времени (например, нагрузку на шпиндель, скачки температуры) с каждой станции, при этом скорость сбора данных превышает 98%.
Результат: полностью цифровая цепочка 3, связывающая концепции дизайна с данными, полученными в процессе производства. Это способствует созданию гибкой производственной среды, где быстрые итерации проектирования , прогнозируемое техническое обслуживание и отслеживаемость качества органично сочетаются.

3. Критические методы управления процессами
Компоненты линии упаковки рулонов должны соответствовать строгим механическим допускам, учитывая их непосредственное влияние на натяжение, точность обвязки и обработку рулонов. Ниже приведены основные методы контроля, обеспечивающие соответствие каждой детали проектным требованиям.
3.1 Стратегии компенсации прецизионной обработки
В процессе обработки на станках с ЧПУ термическое расширение и износ инструмента могут влиять на точность размеров, особенно при работе с крупными деталями или при длительных производственных циклах.
-
Замкнутый контур управления тепловым полем
Компенсируем деформацию станка с помощью модели:
[
\Дельта L = \альфа \cdot L_0 \cdot \Дельта T + \бета \cdot P \cdot t^{0.5}
]
Где:- (\альфа) = коэффициент теплового расширения
- (L_0) = начальный размер детали или машины
- (\beta) = коэффициент тепловой связи на основе мощности
- (P) = мощность двигателя шпинделя/оси
- (t) = время цикла
Благодаря обратной связи от датчиков в реальном времени (нагрузка на шпиндель, температура охлаждающей жидкости, датчики окружающей среды) контроллер ЧПУ автоматически корректирует смещение инструмента. Эта стратегия обеспечивает точность, что крайне важно для обработки отверстий под подшипники или поверхностей гидравлического уплотнения в узлах укладки рулонов.
-
Прогнозирование износа инструмента
Анализируя ток двигателя шпинделя Со временем система прогнозирует, когда режущий инструмент приближается к пределу износа. Как только измеренный ток превышает 120% от номинального базового значения, автоматически запускается смена инструмента или регулировка смещения, что снижает риск дрейфа размеров или неудовлетворительной обработки поверхности.
3.2 Структура контроля качества сварки
Сварные швы на рамах упаковочных машин для рулонов, рычагах обвязочных машин или кронштейнах должны быть свободны от трещин, пористости и крупных включений. Мы используем многоуровневый подход к контролю качества:
| Тип дефекта | Метод обнаружения | Стандарт приемки | Корректирующая мера |
|---|---|---|---|
| Отсутствие слияния | Фазированная ультразвуковая решетка (PAUT) | Максимальная длина дефекта 1 мм (AWS D1.1) | Местный ремонт TIG-переплавки |
| Пористость | Рентгеновское изображение (ASTM E94) | Φ ≤ 0.5 мм и плотность ≤ 3/10 см² | Вакуумная сварка |
| Остаточный стресс | Измерение деформации в глухих отверстиях (ASTM E837) | Напряжение ≤ 30% от предела текучести материала | Вибрационное снятие стресса |
Управление поступлением тепла
- Подвод тепла ограничено ≤1.8 кДж (EN 1011-1). Этот контроль предотвращает чрезмерную деформацию основных рам и гарантирует, что механические свойства остаются в пределах проектного диапазона, что особенно важно для динамических нагрузок в обвязочных машинах для рулонов.
3.3 Контроль целостности поверхности
Высокоскоростные линии катушек могут вызывать трение, износ и даже локальное накопление тепла в определенных зонах контакта.
-
Предотвращение ожогов при шлифовании
При высокоточной шлифовке мы используем инфракрасная термография для мониторинга градиентов температуры в реальном времени. Если градиент превышает 150 °C/с, автоматическое управление машины регулирует подачу или поток охлаждающей жидкости для предотвращения термического повреждения (шлифовальный ожог), которое может ухудшить усталостную долговечность. -
Направленные полировальные текстуры
Мы реализуем перекрестную штриховку углов 45 ° ± 5 ° (DIN 4768) для облегчения распределения смазки на таких поверхностях, как оправки рулонов или вращающиеся направляющие. Этот равномерный рисунок помогает предотвратить локальный износ, особенно на поверхностях, которые неоднократно контактируют с краем стального рулона.
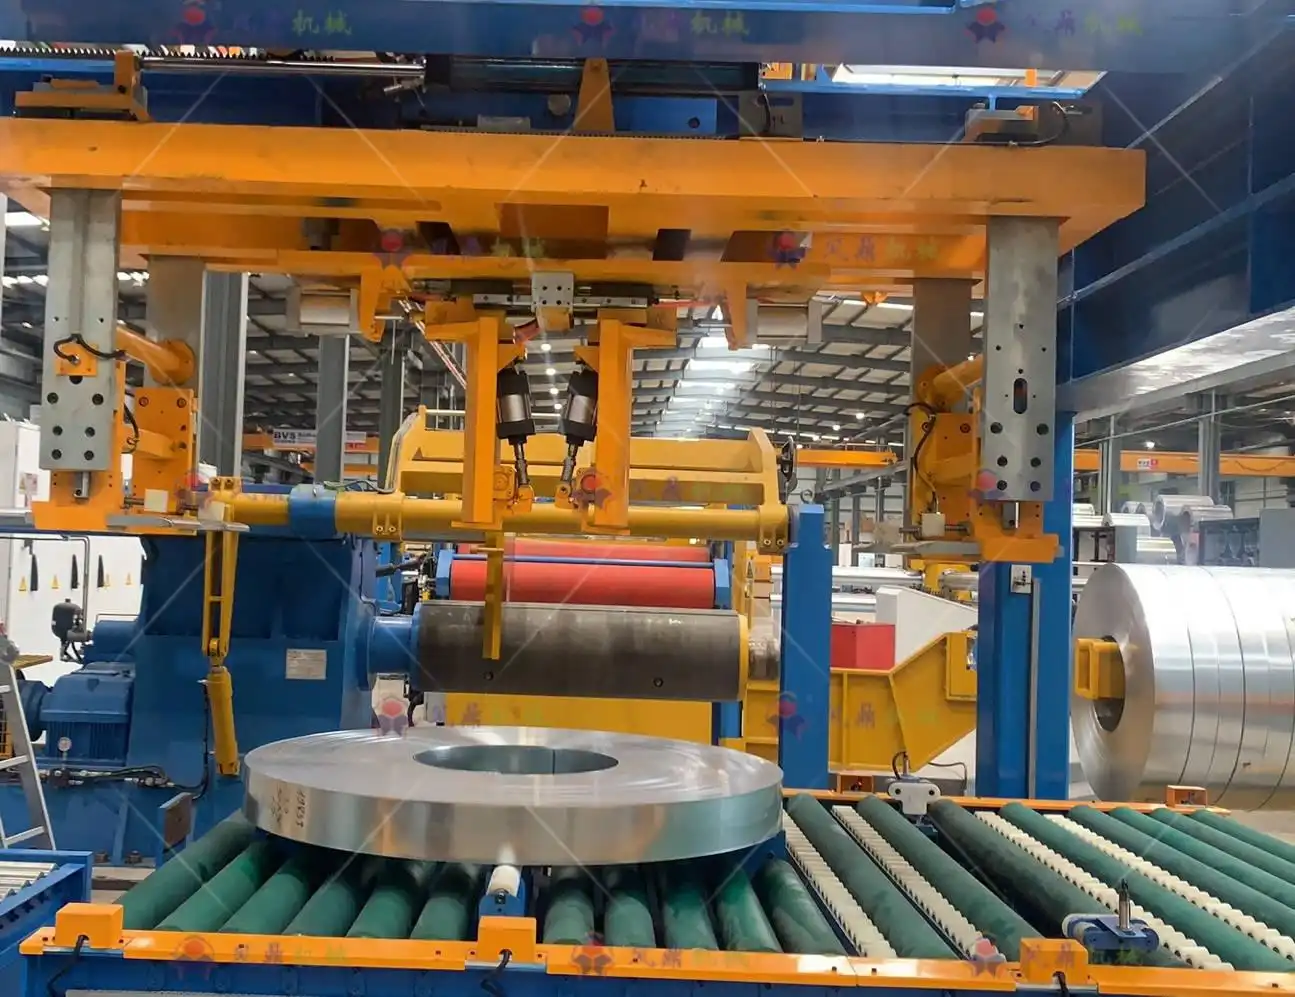
4. Система проверки качества
4.1 План полномасштабной инспекции
Точность размеров имеет решающее значение для взаимозаменяемости и выравнивания компонентов оборудования на линии упаковки рулонов. Наш трехступенчатый протокол контроля использует следующее метрологическое оборудование:
| Уровень осмотра | Подобрать оборудование | Возможность измерения |
|---|---|---|
| Первая статья | ZEISS ACCURA 7/12/7 | Пространственная точность 1.9 мкм + (L/350) мкм/м |
| Пакетная выборка | HEXAGON Global S 07.10.07 | Повторяемость ≤ 0.003 мм (ISO 10360-2) |
| Окончательная проверка | Лазерный трекер FARO Vantage | Динамическая частота измерений 1000 Гц |
- Проверка первого изделия (FAI): Критично для новых или пересмотренных проектов. Вся геометрия представительной детали сканируется и сравнивается с 3D-моделью CAD.
- Отбор проб в процессе производства: Периодические проверки подтверждают, что отклонения в процессе на предыдущем этапе находятся под контролем.
- Заключительный аудит: Крупные узлы или сварные рамы измеряются на месте с помощью Лазерный трекер FARO, проверяя, что общее выравнивание и точки крепления соответствуют допускам перед отправкой.
4.2 Показатели функционального тестирования
Помимо геометрических параметров, каждый компонент или узел должен надежно функционировать при эксплуатационных нагрузках:
- Чистота гидравлического масляного канала: Мы придерживаемся NAS 1638 Class 6, измеряя загрязнение частицами в гидравлических линиях. Чистота обеспечивает надежную работу цилиндров подъема рулонов или гидравлических натяжителей, используемых в обвязочных машинах.
- Приработка посадочного места подшипника: Мы подвергаем интерфейсы подшипников спектру нагрузки от 0% до 120% от номинальной нагрузки в 10 пошаговых шагах. Критерии приемки:
- Повышение температуры ≤ 35 °C
- Скорость вибрации ≤ 1.8 мм/с (ISO 10816-3)
- Динамическая Балансировка: Вращающиеся узлы, такие как поворотные круги или держатели катушек, должны достигать G2.5 баланс класс (ISO 21940-11). Такой уровень балансировки минимизирует вибрацию, шум и преждевременный износ подшипников.
5. Технические преимущества и сравнительный анализ данных
Внедрение этих передовых производственных процессов дает ощутимые улучшения:
| Технический размер | Промышленность Обычный | Наша производственная система | Повышение производительности |
|---|---|---|---|
| Точность позиционирования | ±0.03 мм | ±0.008 мм | ~262% Улучшение |
| Скорость сварки | 92.5% | 99.6% | 7.7% увеличение |
| Взаимозаменяемость компонентов | 18% Требуется ручная подгонка | 99% прямая сборка | ~5.5-кратное улучшение |
| Поверхностная коррозионная стойкость | Ржавчина через 480 ч (соляной туман) | Отсутствие коррозии основного металла в течение 1200 ч. | Улучшение в 2.5 раза |
- Точность позиционирования: Через замкнутая термокомпенсация и интеллектуальная оптимизация траектории инструментамы сокращаем погрешности размеров более чем вдвое по сравнению с отраслевыми нормами.
- Качество сварки: Двухпроводная импульсная сварка MIG/MAG Сварка с отслеживанием швов в реальном времени обеспечивает практически нулевой процент дефектов.
- Высокая взаимозаменяемость компонентов: Минимизация отклонений между деталями значительно сокращает время сборки систем упаковки катушек, что особенно полезно при крупносерийном производстве.
- Коррозионная стойкость: Современная отделка (горячее цинкование, многослойные покрытия) или выборочное покрытие замедляют образование красной ржавчины, обеспечивая долговечность во влажных или прибрежных условиях.
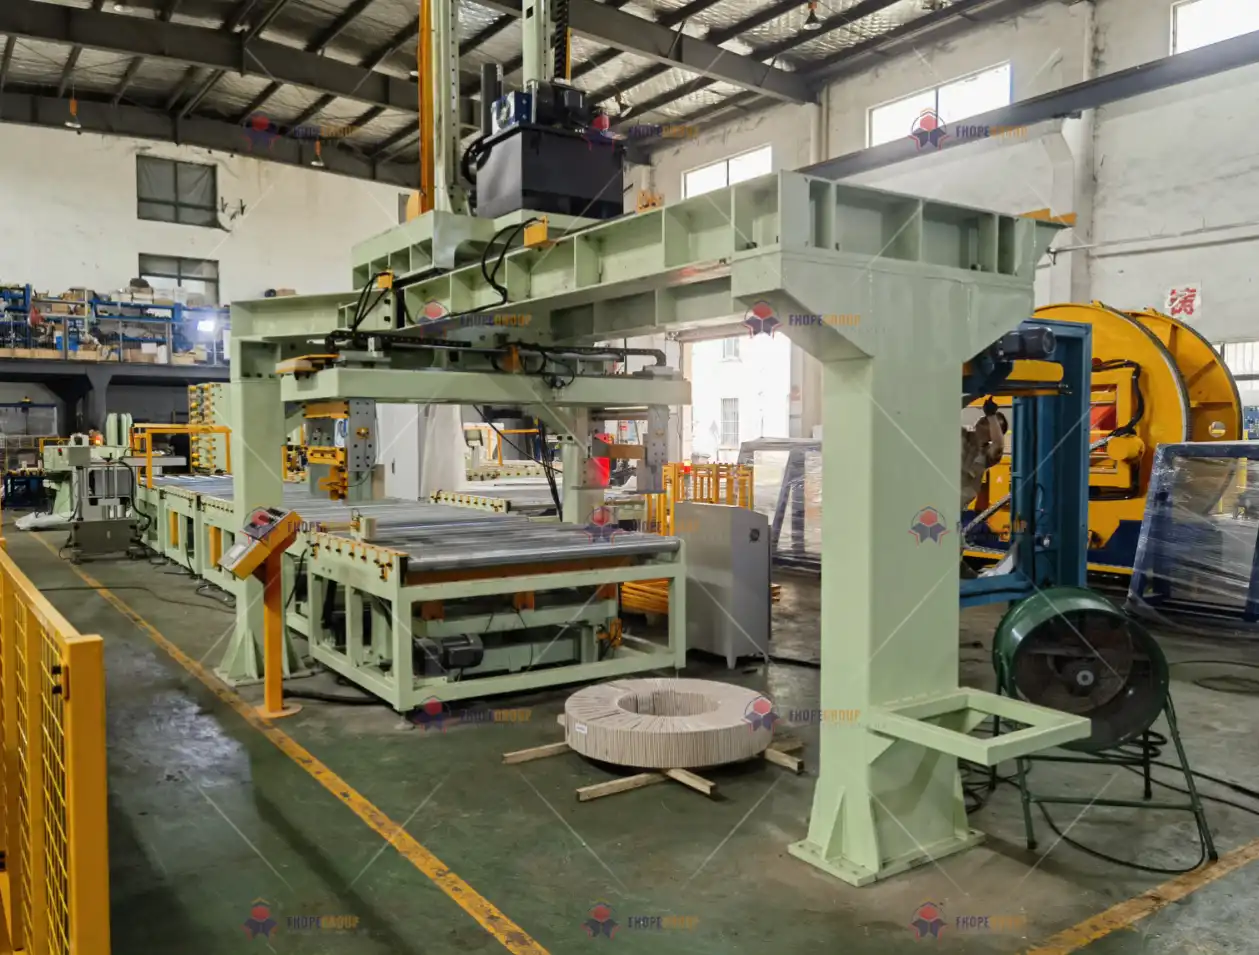
6. Интеллектуальная производственная кабина
Панель мониторинга в реальном времени
Современные системы управления производственными процессами (MES) предоставляют централизованную «панель управления» или цифровую панель для команд управления и проектирования:
- Совет по ОЕЕ: Общая эффективность оборудования обычно превышает 85% (наша цель). Операторы видят обновления в реальном времени по доступности, производительности и качеству, мгновенно выявляя узкие места.
- Контрольные карты SPC: Ключевые размеры (например, диаметры отверстий на валах укладки катушек) контролируются для CPK. Аналитика в реальном времени пересчитывает контрольные пределы, вызывая сигналы тревоги, если процессы отклоняются.
Большая аналитика данных
- Модель прогнозирования срока службы инструмента: Алгоритмы машинного обучения интерпретируют исторические данные о нагрузке на шпиндель, геометрии детали и твердости материала. Прогнозы достигают точности >92%, что позволяет проводить упреждающую смену инструмента, избегая дорогостоящих доработок.
- Потребление энергии Цифровой двойник: Объединение графиков производства, данных датчиков в реальном времени и сигнатур мощности оборудования помогает оптимизировать операционные последовательности. Прогнозируемая экономия составляет от 15% до 22% в зависимости от сложности детали и размеров партии.
Рекомендации по визуализации
- Микроскопические структурные изображения: Сравните полированные поверхности до и после обработки, чтобы проиллюстрировать улучшенные границы зерен.
- Анимация компенсации тепловой деформации: Демонстрация того, как температурные поля взаимодействуют с векторами коррекции в реальном времени.
- Схема цепочки цифровых процессов: изобразить поток данных от проектирования САПР до проверки КИМ, подчеркнув двунаправленные циклы обратной связи.
- Тепловая карта данных о качестве: показывает пространственно-временное распределение показателей успеваемости, трендовые результаты с цветовой кодировкой за ежедневные или еженедельные интервалы.
Соответствие линии упаковки рулонов
Все эти этапы производства — продуманное планирование, передовая обработка на станках с ЧПУ, высококачественная сварка, стратегическое снятие напряжений и тщательная окончательная проверка — обеспечивают бесперебойную и надежную работу упаковочной линии. В частности:
- Точность обеспечивает плавное совмещение натяжителей рулонной ленты с сервоприводными осями, предотвращая неправильную подачу или ошибки натяжения.
- Размерная согласованность между сложенными друг на друга рамами машин и направляющими рельсами обеспечивает простую сборку, сокращая необходимость в регулировке на месте и гарантируя идеальную интеграцию с ПЛК, серводвигатели и гидравлические системы.
- Улучшенная обработка поверхности на вращающихся или скользящих деталях продлевает срок службы, уменьшая трение, вибрацию и частоту технического обслуживания.
- Защита от коррозии имеет решающее значение для линий, работающих на заводах с высокой влажностью или на прибрежных территориях; передовые процессы продлевают срок службы каждого компонента, снижая общую стоимость владения.
Заключение
Изготовление компонентов для линии упаковки рулонов включает в себя стратегическое сочетание современного оборудования, цифровой интеграции процессов и строгого контроля качества. От выпрямления сырья до окончательной наноразмерной полировки каждый этап тщательно продуман для достижения минимального разброса размеров, прочных сварных соединений и высочайшего качества поверхности. Эти характеристики напрямую влияют на надежность системы упаковки рулонов, ее способность удерживать, штабелировать и транспортировать стальные рулоны в сложных условиях эксплуатации.
Благодаря использованию интеллектуальных производственных панелей управления , обратной связи от датчиков в режиме реального времени и прогнозной аналитики, мы создали систему, в которой непрерывное совершенствование заложено в саму ДНК производства. Операторы, инженеры и менеджеры получают выгоду от мгновенных данных, позволяющих им вмешиваться упреждающе, а не реактивно. Результатом является надежный, высокопроизводительный продукт, устанавливающий новые стандарты точности, долговечности и экономической эффективности в отрасли производства рулонной упаковки.
В перспективе дальнейшие достижения — такие как обнаружение дефектов на основе машинного обучения , средства помощи при сборке с использованием дополненной реальности или сварка с обратной связью — призваны углубить синергию между проектированием, изготовлением и эксплуатационными характеристиками. Однако фундаментальные принципы — интеллектуальное планирование, строгий контроль и непоколебимая приверженность качеству — останутся краеугольными камнями успешного изготовления компонентов для линий упаковки катушек и не только.
-
Узнайте, как Siemens NX 2212 расширяет возможности интеграции CAD/CAM благодаря передовым функциям, повышающим эффективность проектирования и производства. ↩
-
Узнайте об инновационных алгоритмах VoluMill, которые значительно сокращают время обработки и увеличивают срок службы инструмента. ↩
-
Узнайте о концепции цифровой нити и о том, как она связывает проектирование и производство для улучшения производственных процессов. ↩