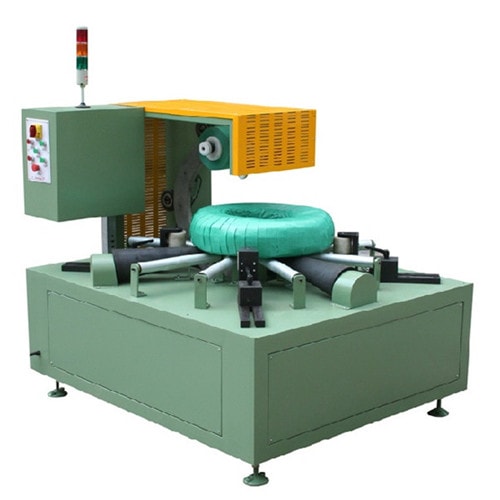
Машина для обмотки стальных рулонов внахлест: руководство по автоматизированным упаковочным решениям.
Выбор автоматизированного решения для обмотки нарезанных рулонов требует большего, чем просто выбор типа обмотчика. Узнайте, как оценить различные типы рулонов, особенности обработки материалов, требования к упаковке, интерфейсы автоматизации и методы валидации для эффективной и гибкой упаковки стальных рулонов.
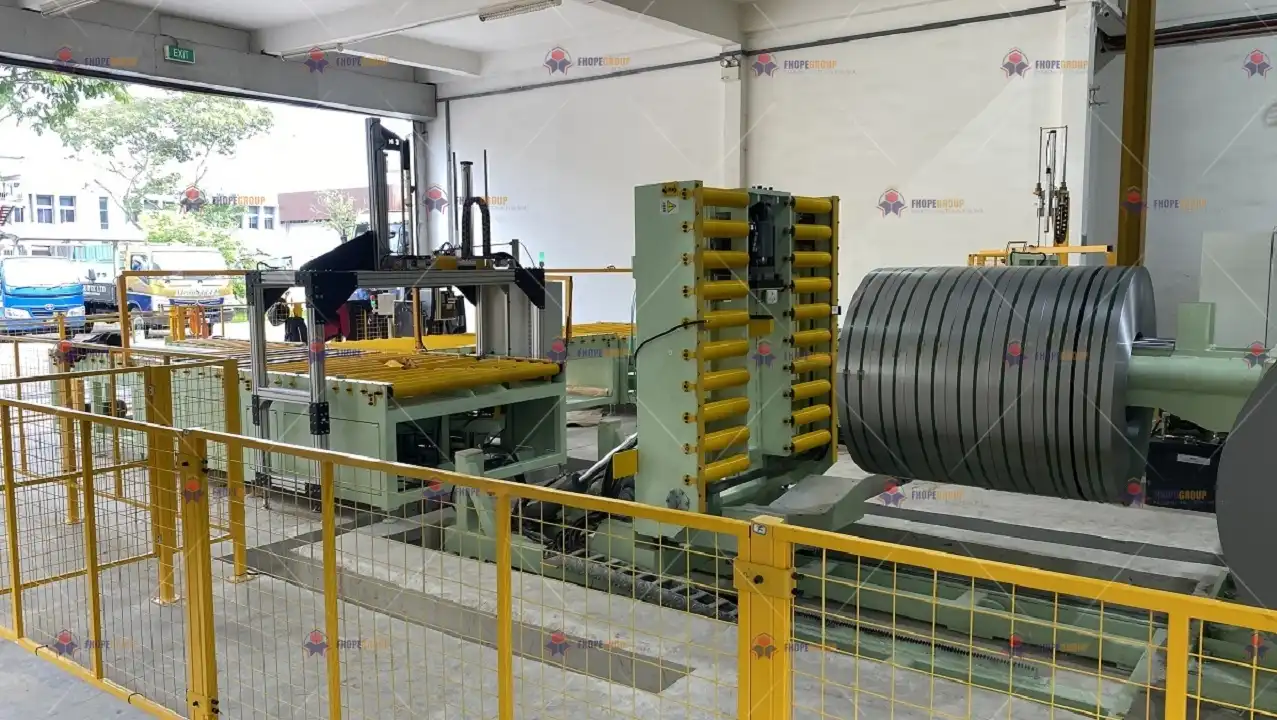
Автоматизированные решения для обмотки нарезанных стальных рулонов
Автоматизированные решения для обмотки нарезанных стальных рулонов
Нарезанные рулоны — это не просто уменьшенные по размеру мастер-рулоны. Диапазон их ширины, разнообразие заказов, чувствительность к краям, стабильность при транспортировке и быстрое изменение давления могут сделать упаковочную станцию успешной для одной группы продуктов и ненадежной для следующей. Правильное решение начинается с анализа потока продукции и исключений, а не с фиксированной ориентации оборудования.
Это концептуальная модель проектирования решений для предприятий по продольной резке, сервисных центров и инженеров-проектировщиков. Она не предусматривает выбор конкретного упаковочного устройства, подтверждение защиты кромок, гарантирование производительности или предоставление инструкций по эксплуатации/безопасности. Фактическая обработка рулонов, обеспечение их безопасности, приемка упаковки и интеграция требуют анализа проектных решений с учетом специфики объекта.
Составьте карту расположения катушек щели перед выбором оборудования.
Создавайте систему распределения, а не просто "типичную" катушку. Учитывайте состояние материала и поверхности; внутренний/внешний диаметр; ширину; вес; состояние катушки; стандарт упаковки; место назначения; частоту заказов; а также комбинации, создающие наибольшие сложности при обращении или защите. Отделяйте стандартизированные задачи от редких исключений.
Уточните, обрабатываются ли катушки поодиночке, группами или с дополнительной защитой. Конструкция, работающая только для средней ширины, не является проверенным решением для щелевых катушек.
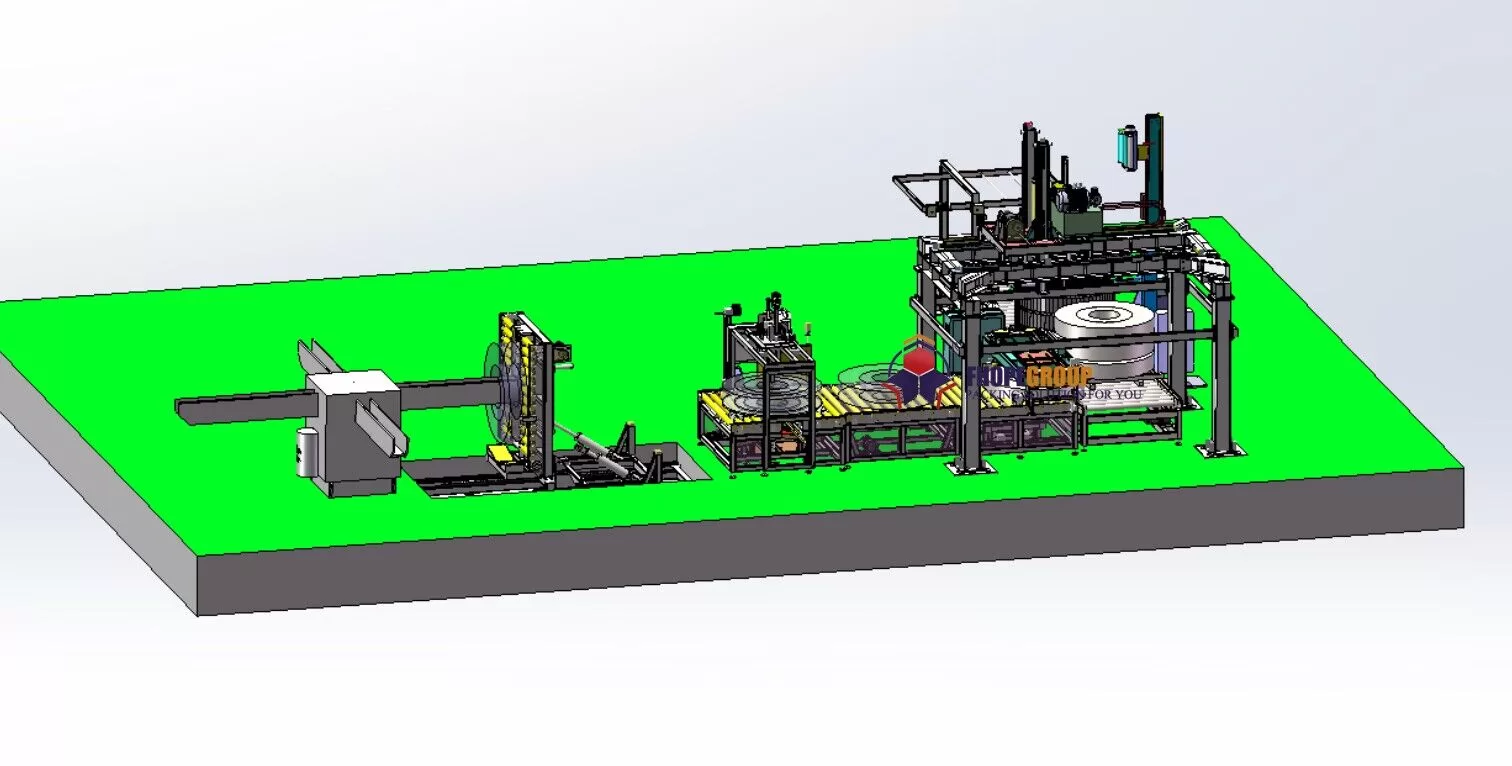
Проследите процесс изготовления рулона от момента нарезки до упаковки.
Проследите реальный путь: разгрузка с линии резки, передача или буферизация, передача идентификации, позиционирование, упаковка, проверка, взвешивание/маркировка (если входит в зону контроля) и выпуск. Отметьте каждую точку, где катушки ожидают, меняют ориентацию, требуют вмешательства человека или могут потерять свою идентификацию.
Буфер — это точка принятия решений, а не просто пустое пространство. Его назначение, вместимость, правила сброса, маршрут обработки исключений и владелец должны определяться фактическим характером производства и возможностями нижестоящих звеньев. Не следует утверждать, что он защищает производство на вышестоящих звеньях, пока на площадке не будут измерены соответствующие потоки и сценарии отказов.

Перед тем как просить киносъемку решить проблему, необходимо стабилизировать и правильно расположить объект.
Перемещение узкого рулона, прокатка, осевое смещение, контакт с поверхностью и состояние кромок должны оцениваться как целостная система обработки. Опоры, ролики, направляющие, седла, упоры, интерфейсы передачи и утвержденный диапазон рулонов — все это имеет значение. Упаковочный материал может соответствовать техническим требованиям к упаковке; его не следует рассматривать как замену неподходящей механической опоры или неопределенного состояния продукта.
В тех случаях, когда важна защита кромок или поверхностей, необходимо определить желаемый результат защиты и метод испытаний. Различные материалы, покрытия, кромки, условия хранения и пути транспортировки могут повлиять на результат. Не следует публиковать заявления о снижении коррозии или повреждений без репрезентативных образцов, условий и подтверждений приемки.
Выберите конфигурацию в разделе «Поток материалов».
Возможны следующие категории: вертикальная, горизонтальная, автономная, с помощью вспомогательных средств транспортировки и интегрированная конфигурация линии — это не ранжированный список. Сравните их с фактической ориентацией рулона на входе, методом загрузки, распределением ширины/веса, доступным пространством, доступом оператора, пополнением материала, интерфейсами между поступающим и отходящим потоками, возможностями технического обслуживания и маршрутом нестандартного рулона.
Спросите, кто выполняет каждую передачу данных в режиме нормальной работы, при переналадке, пополнении материалов, срабатывании сигнализации и восстановлении. Понятие «автоматизация» будет неполным, пока не будет определена оставшаяся человеческая работа и безопасные границы исключений.

Как обеспечить эффективную работу процессов смены имиджа и целенаправленного проектирования идентичности
Частая смена размеров требует контроля за данными о продукте, утвержденных рецептур (где это применимо), правил использования материалов/маркировки, подтверждения первого образца и записи всех изменений. Не позволяйте памяти оператора стать единственной системой рецептур.
Для обеспечения прослеживаемости необходимо сопоставить идентификатор катушки, заказ, материал/марку, измеренный вес (при необходимости), требования к упаковке, данные этикетки и утверждение исключений от источника до отгрузки. В системе должно быть указано, где данные создаются, проверяются, передаются, хранятся, исправляются и становятся недоступными. Не следует предполагать, что идентификатор сохраняется после передачи без проверки интерфейса.
Проверьте работу во всем диапазоне, не допуская обнаружения какой-либо одной подходящей катушки.
Спланируйте репрезентативное испытание, включающее самые узкие, самые легкие, самые тяжелые, наиболее чувствительные к поверхности и наиболее часто заменяемые утвержденные комбинации. Зафиксируйте фактическое состояние катушки/материала, компоновку/конфигурацию, требования к упаковке, принятый результат, вмешательства, остановки, переналадки и результаты отслеживания. Держите все отклонения на виду.
Следующий шаг — это семинар по анализу ассортимента продукции и технологическим процессам, по результатам которого формируется контролируемая матрица испытаний. Это дает инженерам справедливую основу для сравнения конфигураций, не превращая общую концепцию автоматизации в обещание неподдерживаемого оборудования.
Визуальные детали
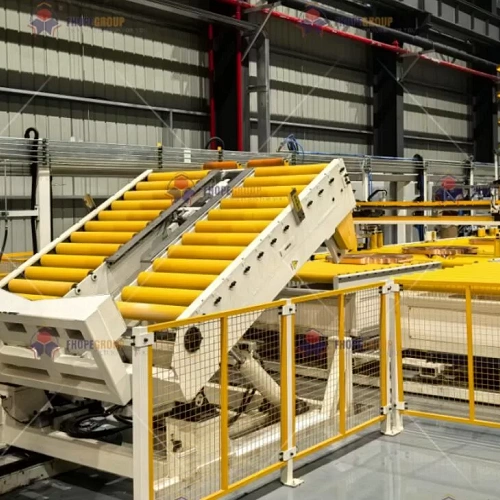
Нажмите, чтобы увеличить
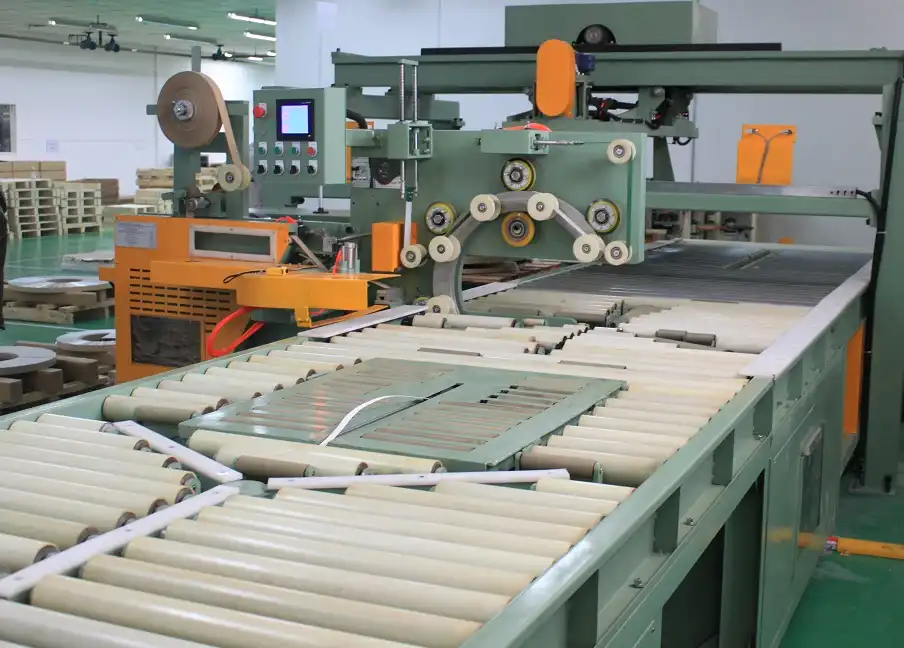
Нажмите, чтобы увеличить
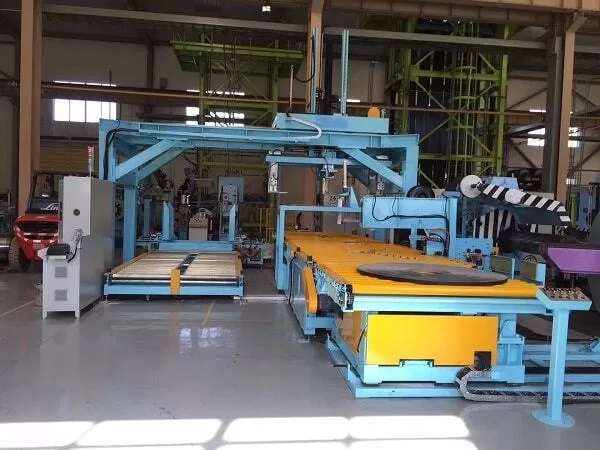
Нажмите, чтобы увеличить

Нажмите, чтобы увеличить
Посмотрите, как это работает
Узнайте, как наши автоматизированные упаковочные решения оптимизируют эффективность вашей производственной линии. В этом видео демонстрируется бесперебойная работа системы, разработанной для максимальной защиты.
доверяют Сталелитейные заводы и лидеры отрасли
Мировые производители полагаются на высокопрочное упаковочное оборудование FHOPE.


Готовы оптимизировать свою упаковочную линию?
Получите индивидуальное коммерческое предложение с анализом рентабельности инвестиций. Наши инженеры ответят в течение 24 часов.
- Бесплатный дизайн макета
- Глобальная поддержка установки
- Гарантия 2 год включена
Ваши данные в безопасности и никогда не будут переданы третьим лицам.
Связанные машины

Линия упаковки рулонной стали
Посмотреть детали →
Вертикальная линия упаковки рулонов
Посмотреть детали →
Линия упаковки шлангов в рулонах
Посмотреть детали →
Линия упаковки медной катушки
Посмотреть детали →
Линия упаковки проволоки в рулонах
Посмотреть детали →
Линия упаковки панелей
Посмотреть детали →
Машина для упаковки труб
Посмотреть детали →
Линия упаковки алюминиевого профиля
Посмотреть детали →
FHOPE Автоматическая линия обвязки и обвязки труб
Посмотреть детали →
Автоматическая линия по упаковке и обвязке труб
Посмотреть детали →
Автоматическая машина для обвязки стальных труб
Посмотреть детали →
FHOPE Автоматическая машина для упаковки стальных туб
Посмотреть детали →
Автоматическая линия упаковки пластиковых труб в обвязку
Посмотреть детали →
Машина для упаковки пластиковых трубных мешков
Посмотреть детали →
Машина для упаковки шин FPT-200
Посмотреть детали →
Машина для упаковки шин FPT-300
Посмотреть детали →
Машина для упаковки шин FPT-400
Посмотреть детали →
Машина для упаковки кабельных катушек-FPCA100
Посмотреть детали →
Машина для намотки кабельных катушек FPCA 200
Посмотреть детали →