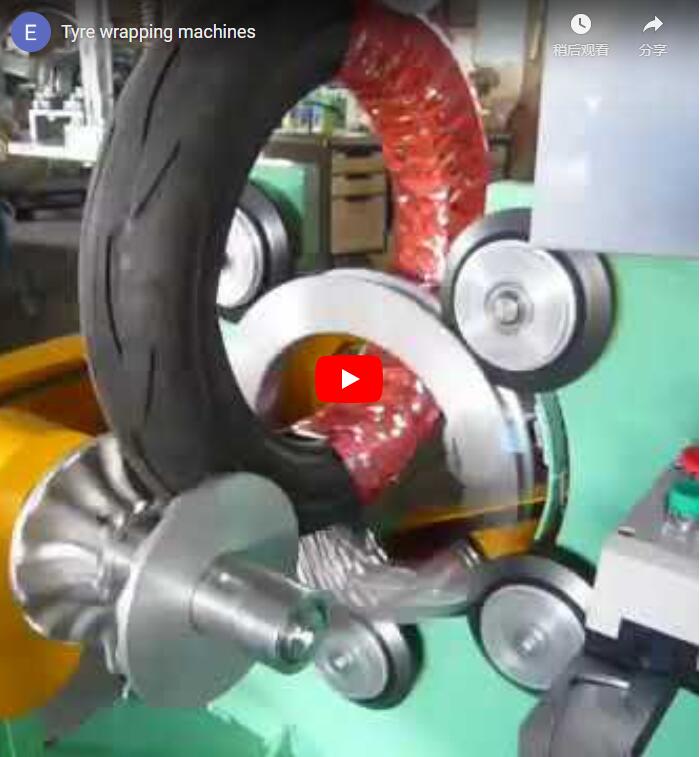
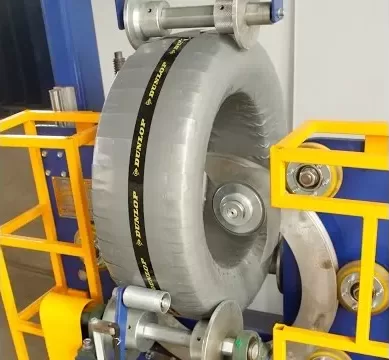
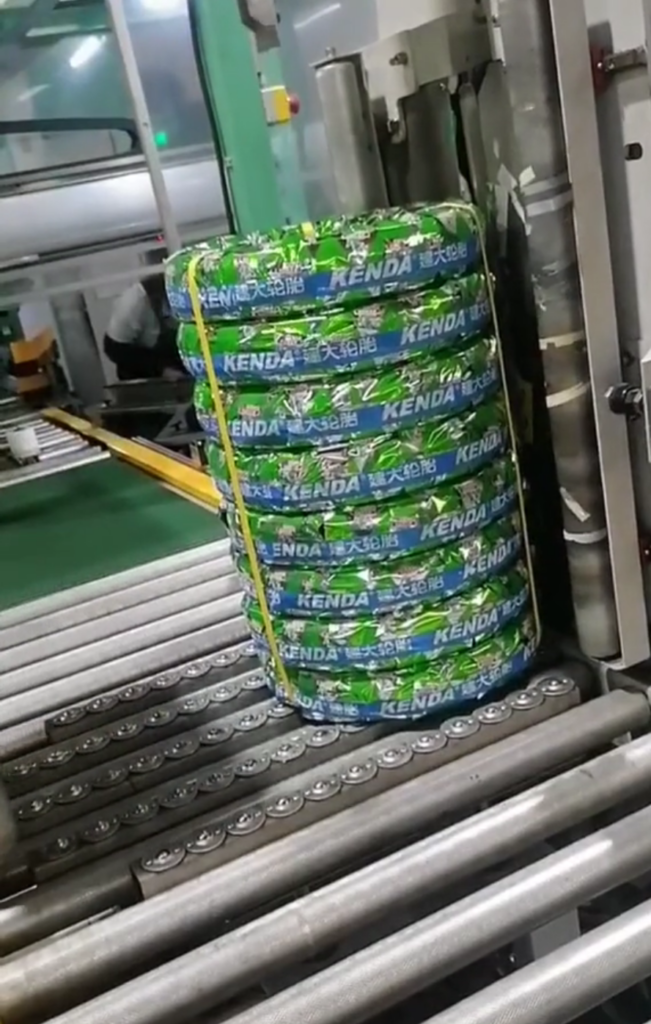
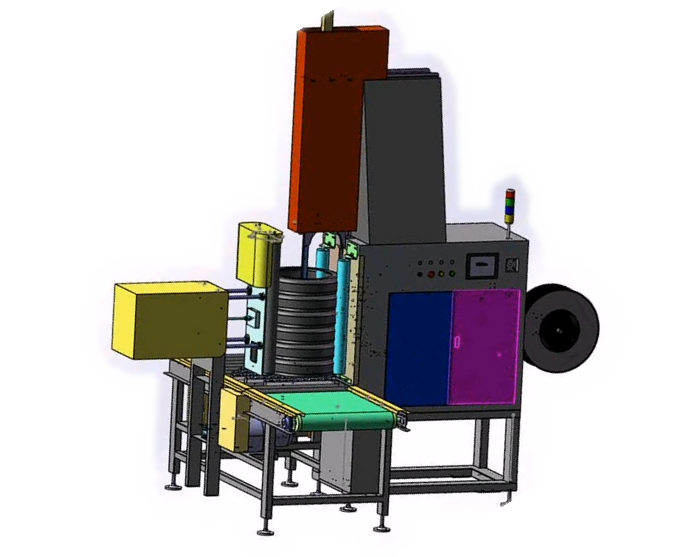
Rezumat: Multe echipe de achiziții acordă prioritate în mod eronat prețurilor inițiale ale echipamentelor atunci când selectează un sistem de înfășurare a anvelopelor, trecând cu vederea costurile operaționale ascunse cauzate de fluctuația forței de muncă, risipa de folie și protecția inconsistentă a încărcăturii. Această comparație tehnică evaluează stațiile semiautomate față de liniile de ambalare complet automate pe baza a cinci dimensiuni inginerești și financiare pentru a alinia selecția echipamentelor cu cerințele de producție verificate.
🛠️ Criterii de evaluare
Selectarea sistemului optim de înfășurare a anvelopelor necesită evaluarea capacității de producție, a dependenței de forță de muncă, a eficienței materialelor, a consecvenței protecției și a costului total pe durata de viață. Aceste cinci dimensiuni separă o linie care realizează o recuperare rapidă a capitalului de una care erodează constant marjele operaționale prin ineficiențe ascunse.
| Criteriu | Impact tehnic și comercial |
|---|---|
| tranzitată (anvelope/oră) | Dictează volumul zilnic de dispecerizare; capacitatea nepotrivită creează blocaje în amonte sau deprecierea activelor inactive. |
| Costul forței de muncă per anvelopă | Cheltuieli operaționale recurente care se acumulează odată cu inflația salariilor; automatizarea schimbă numărul fix de angajați în funcție de eficiență variabilă. |
| Consum de material (deșeuri de folie) | Folia stretch reprezintă de obicei 12-18% din cheltuielile cu ambalajele în fabricile de anvelope; excesul de deșeuri comprimă direct marja brută. |
| Consistența protecției | Tensiunea variabilă provoacă deformare în tranzit; ratele de deteriorare țintă trebuie să rămână sub 0.5% pentru stocuri cu valoare mare sau destinate exportului. |
| Costul total al ciclului de viață (investiție + 3 ani de funcționare) | Cuprinde cheltuielile de capital, instalarea, piesele de schimb, consumul de energie și cheltuielile generale de instruire a operatorilor. |
Acești parametri de evaluare se aplică anvelopelor pentru autoturisme, anvelopelor OTR (off-the-road) și pieselor inelare, cum ar fi țevile industriale mari sau bobinele de sârmă. Vom aplica acum aceste valori ambelor metodologii de înfășurare.
🏗️ Opțiunea A: Stație de ambalare manuală sau semiautomată
Stațiile de ambalare manuale sau semiautomate utilizează mese rotative și distribuitoare de folie aplicate manual pentru a obține un randament moderat cu cheltuieli inițiale de capital reduse. Aceste sisteme sunt potrivite pentru operațiuni cu volum redus sau pentru instalații care gestionează schimbări frecvente de produse, deși introduc o dependență semnificativă de forța de muncă și un consum variabil de folie.
-
Mecanică operațională: Un operator poziționează anvelopa pe o placă rotativă motorizată care se rotește la 6-12 RPM în timp ce aplică manual folia extensibilă. O variantă semiautomată adaugă un cărucior motorizat pentru a reduce efortul fizic, dar tensiunea foliei rămâne dependentă de operator. Pre-întinderea se referă la alungirea mecanică a foliei înainte de aplicare, ceea ce subțiază materialul, menținând în același timp capacitatea de reținere a încărcăturii.
-
Randament: 15–30 anvelope/oră per stație. Operațiunile în două schimburi pot ajunge la 480–720 de unități zilnic, dar oboseala operatorului reduce de obicei eficiența din a doua jumătate a anului cu 20–30%.
-
Dependența de forța de muncă: Necesită 1 operator cu normă întreagă per stație . Pentru o acoperire continuă 24 de ore din 24, unitățile alocă de obicei 4-5 angajați per stație pentru a acoperi pauzele și absenteismul. Costul estimat al forței de muncă variază între 0.08 și 0.15 USD per anvelopă , fiind puternic influențat de structurile salariale regionale.
-
Consum de material: Fără pre-întindere mecanică, alungirea peliculei depășește rareori 20-40%. Aplicarea manuală duce frecvent la înfășurare excesivă sau la margini desprinse, generând o risipă de peliculă în exces de 15-25% . Proprietățile de tracțiune ale peliculei trebuie validate conform standardului ASTM D6703/D6703M-18 pentru a se asigura că limitele de alungire corespund cerințelor aplicației.
-
Consistența protecției: Variabilitatea umană creează fluctuații de tensiune de la 5 N la 25 N (aproximativ 1.1–5.6 psi de tensiune a peliculei). Această inconsistență produce rate de deteriorare în timpul transportului de 0.8–1.5% , în special atunci când umiditatea ambientală modifică elasticitatea peliculei.
-
Investiție inițială: 5,000–12,000 USD per stație. Cost de intrare redus, dar lipsește conectivitate digitală pentru urmărirea producției sau controlul calității.
Punct cheie: Stațiile manuale reduc la minimum capitalul inițial, dar consumă de 3-5 ori mai multă forță de muncă și generează o risipă de folie semnificativ mai mare per unitate decât alternativele automatizate.
🔗 Înrudit : Explorează mai multe soluții
📈 Opțiunea B: Linie de ambalare a anvelopelor complet automată
Liniile de ambalare a anvelopelor complet automate integrează benzi transportoare acționate de servomotor, controlere logice programabile și aplicatoare de pre-întindere motorizate pentru a oferi un randament constant de mare viteză cu intervenție umană minimă. Aceste sisteme reduc risipa de folie cu aproape 30% și stabilizează protecția în timpul transportului, justificând investiții inițiale mai mari prin economii operaționale susținute.
-
Mecanică operațională: Anvelopele avansează prin intermediul unor transportoare servo-controlate. Senzorii fotoelectrici detectează diametrul (toleranță de ±50 mm) și ajustează automat parametrii de înfășurare. Sistemele PLC (controler logic programabil) execută aceste ajustări cu precizie de milisecunde, asigurând timpi de ciclu repetabili. Valorile tensiunii liniare (8–15 N) echivalează cu aproximativ 1.8–3.4 psi de tensiune a peliculei, asigurând o reținere uniformă a încărcăturii fără ruperea peliculei.
-
Randament: Configurațiile standard procesează 60–80 anvelope/oră (ciclu de 45–60 de secunde). Variantele de mare viteză cu două stații ajung la 120 anvelope/oră (ciclu de 30 de secunde), necesitând sisteme de alimentare sincronizate în amonte.
-
Dependența de forța de muncă: Necesită 0.25–0.5 operatori pe schimb , deoarece un tehnician monitorizează de obicei 2–3 linii paralele. Costul forței de muncă scade la 0.02–0.04 USD per anvelopă . Pentru o operațiune de 100 de anvelope/oră, aceasta generează economii anuale estimate de 50,000–70,000 USD față de stațiile manuale.
-
Consum de material: Pre-întinderea mecanică alungește pelicula cu 60-80% , reducând consumul cu 28% în comparație cu metodele manuale. Tensiunea controlată prin servomecanism menține forța în limita a 8-15 N pe parcursul tuturor ciclurilor. Schimbarea automată a rolei se finalizează în mai puțin de 90 de secunde , reducând la minimum risipa de îmbinare.
-
Consecvența protecției: Ratele de deteriorare rămân sub 0.5% datorită acoperirii uniforme a peliculei și compensării umidității în timp real (variație a elasticității de ±8%). Eșantionarea daunelor în timpul transportului trebuie să respecte protocoalele ISO 2859-1 pentru a valida statistic consecvența protecției în toate loturile de producție.
-
Costul total pe ciclu de viață: Investiția inițială variază între 25,000 și 60,000 USD (intervalul tipic în industrie pentru modelele automate de gamă medie). Echivalentele concurente, cum ar fi seria TL de la Lantech sau TireWrap de la Orwak, se încadrează în acest interval. Costul total de proprietate estimat pe 3 ani este cuprins între 85,000 și 150,000 USD , luând în considerare contractele de service și consumul de energie.
Punct cheie: Liniile complet automate necesită cu 60% mai puțină forță de muncă și cu 28% mai puțină folie, îmbunătățind direct performanța profitului și pierderii pentru mediile de producție cu volume medii și mari.
🛡️ Tabel comparativ
| Criteriu | Stație manuală / semiautomată | Linie de ambalare complet automată |
|---|---|---|
| tranzitată | 15–30 anvelope/oră per operator | 60–120 anvelope/oră (stație simplă/dublă) |
| Costul forței de muncă per anvelopă | $ 0.08- $ 0.15 | $ 0.02- $ 0.04 |
| Consumul de film | Valoare inițială (deșeuri 15–25%) | Cu 28% mai puțin prin pre-întindere mecanică |
| Consistența protecției | Tensiune: 5 N–25 N (variabil) | Tensiune: 8-15 N (servo-stabilizat) |
| Rata daunelor | 0.8–1.5% tipic | <0.5% validat statistic |
| Investitie initiala | $ 5,000- $ 12,000 | $ 25,000- $ 60,000 |
| Cost total de exploatare (TCO) pe 3 ani (echivalentul a 100 anvelope/oră) | $ 120,000- $ 180,000 | $ 85,000- $ 150,000 |
| Integrarea MES | Nici unul | OPC UA / PLC posibil |
| Timpul de schimbare (modificare a dimensiunii) | 2–5 minute (reglare manuală) | <30 secunde (reapelare automată a parametrilor) |
🔗 Vezi și : Echipamente conexe
⚙️ Sfaturi de selecție
Deciziile de achiziții ar trebui să alinieze selecția echipamentelor cu cerințele zilnice verificate de producție, termenele de recuperare a capitalului și complexitatea mixului de produse. Facilitățile care procesează sub 40 de unități zilnic beneficiază de flexibilitate manuală, în timp ce operațiunile de volum mediu spre mare necesită precizie automatizată pentru a menține profitabilitatea și a îndeplini standardele de calitate logistică.
-
Volum redus (<40 anvelope/zi): Stație manuală sau semiautomată. Acceptați costuri mai mari per unitate de manoperă, deoarece recuperarea automată a capitalului necesită un volum susținut. Optați pentru modele semiautomate cu pre-întindere de bază pentru a reduce risipa de folie fără a introduce o întreținere complexă.
-
Volum mediu (necesar 60–80 anvelope/oră): Linie standard complet automată. Acest randament justifică investiția cu o perioadă de amortizare estimată la 18–24 de luni, prin economii de manoperă și materiale. Verificați sincronizarea benzii transportoare în amonte; alimentarea manuală poate prelungi amortizarea cu 2–3 luni.
-
Volum mare (>100 anvelope/oră): Linie automată cu două stații. Asigurați-vă că producția din amonte poate susține această rată pentru a evita staționarea activelor. Solicitați o simulare OEE (Eficiența Generală a Echipamentelor) de la furnizor, calculată în funcție de modelele dvs. reale de schimb de lucru, întreținerea planificată și frecvențele micro-opririlor.
-
Tipuri de produse mixte (de exemplu, bobine pentru mașini de pasageri + OTR + industriale): Selectați sisteme cu stocare a parametrilor bazată pe rețete. Linii automate cu diametre ale mânerelor cu schimbare rapidă a sculelor de la 400 mm la 1200 mm în majoritatea configurațiilor. Verificați dacă jocul inelar se potrivește cu cea mai mare piesă de prelucrat inelară.
Atenție: Evitați achiziționarea de linii automate doar pentru a vă asigura viitorul dacă producția actuală rămâne sub 40 de anvelope/oră. Amortizarea fixă va umfla costurile unitare până când volumul crește. Implementați inițial stații manuale, apoi faceți upgrade după ce datele de producție validează investiția.
Listă de verificare pentru decizia de cumpărare
-
[ ] Confirmați debitul zilnic de vârf (nu media) – dimensionați echipamentul pentru cele mai pesimiste scenarii de schimbare.
-
[ ] Calculați costul forței de muncă per anvelopă, inclusiv primele pentru ore suplimentare, instruirea pentru fluctuația de personal și alocațiile tampon pentru absenteism.
-
[ ] Estimați costul filmului per rolă și procentul actual de risipă – efectuați un audit fizic al filmului.
-
[ ] Verificați diametrul și greutatea maximă a anvelopei – asigurați-vă că specificațiile mașinii depășesc dimensiunile maxime ale produsului dumneavoastră.
-
[ ] Verificați necesarul de energie electrică și aer comprimat la punctele de instalare (tipic: 380–480 V trifazat, 6–8 bar).
-
[ ] Solicitați o comparație a costului total de proprietate (TCO) de la mai mulți furnizori, inclusiv contracte de service pe 3 ani și piese de schimb critice.
-
[ ] Confirmați compatibilitatea cu OPC UA dacă urmăriți datele de producție în timp real sau dacă vă integrați cu rețele MES la nivelul întregii fabrici.
🛠️ Întrebări frecvente
Î: Poate fi modernizată ulterior o stație semiautomată la automatizare completă? R: Există kituri modulare de modernizare pentru unele platforme, dar modernizarea costă adesea 60-70% din valoarea unei linii noi. Verificați căile de modernizare cu furnizorii, deoarece arhitecturile automate independente nu pot accepta de obicei modernizări manuale ale stațiilor.
Î: Cât timp rezistă folia pre-întinsă înainte de schimbarea rolei? R: Cu o pre-întindere de 60–80%, o rolă standard de 500 mm × 1500 m înfășoară aproximativ 1,800–2,200 de anvelope (cu diametrul mediu de 600 mm). Modelele de mare viteză oferă îmbinare automată pentru o funcționare continuă 24 de ore din 24.
Î: Ce rată de deteriorare este acceptabilă pentru anvelopele reciclate? R: Transporturile de anvelope reciclate tolerează adesea până la 1.5% deteriorare din cauza valorii de revânzare mai mici. Pentru anvelopele de schimb la export sau cu amănuntul, vizați o rată <0.5% a liniei automate pentru a preveni reclamațiile logistice și deprecierea mărcii.
Î: Aceste mașini prelucrează role de covor sau alte produse cilindrice? R: Da. Tehnologia de înfășurare orbitală se aplică oricărei piese de prelucrat inelare sau cilindrică. Reglați tensiunea foliei și modelele de suprapunere prin intermediul interfeței de control. Verificați dacă diametrul inelului mașinii se potrivește dimensiunilor exterioare ale produsului dvs. (de obicei 800–1400 mm ).
📊 Metodologie și declinare de responsabilitate financiară
Cost total de proprietate și ipoteze privind forța de muncă: Calculele costului total de proprietate presupun un orizont operațional de 3 ani, 250 de zile de funcționare pe an și o acoperire standard în 2 schimburi. Costurile forței de muncă sunt estimate pe baza mediilor salariale regionale în producție, inclusiv beneficii, instruire privind fluctuația de personal și amortizoare de absenteism. Factorii de consum de energie se aplică tarifelor standard pentru energia electrică industrială. Cifrele reale vor varia în funcție de locația unității, acordurile sindicale și tarifele specifice utilităților.
Declinare de responsabilitate: Toate cifrele financiare, indicatorii de randament și procentele de eficiență reprezintă intervale tipice din industrie și valori de referință estimate. Performanța reală, prețurile și termenele de rentabilitate a investiției depind de condițiile specifice amplasamentului, configurațiile furnizorului și variabilele pieței. Consultați integratorii de echipamente certificați pentru validarea inginerească specifică proiectului.