🛠️ Punct sensibil în industrie
Înfășurarea manuală prin întindere a profilelor extrudate introduce variații critice ale tensiunii și suprapuneri inconsistente ale foliei, crescând direct ratele de deteriorare în timpul transportului și umflând costurile operaționale ale forței de muncă în instalațiile de fabricație cu volum mare. Operatorii se luptă să mențină o presiune uniformă pe diferite secțiuni transversale, ceea ce duce la concentrații localizate de stres care compromit integritatea încărcăturii în timpul manipulării cu stivuitorul și a transportului pe distanțe lungi.
Supervizorii de producție care gestionează extrudările metalice de forme lungi se confruntă în mod constant cu instabilitate a tensiunii peliculei atunci când se bazează pe metode de aplicare manuală. Fără o mecanică automată de pre-întindere, operatorii nu pot menține o presiune circumferențială uniformă pe diferite secțiuni transversale, ceea ce duce la concentrații localizate de stres la marginile colțurilor. Această inconsecvență mecanică duce frecvent la ruperea peliculei în timpul manipulării cu stivuitorul sau la delaminarea completă în timpul transportului. Când grosimea peliculei rămâne statică pe canalele ușoare de aluminiu și grinzile grele de oțel, bariera de protecție nu reușește să facă față rigidității diferențiale a sarcinii, compromițând direct integritatea încărcăturii.
Auditurile operaționale indică faptul că protocoalele de ambalare manuală consumă de obicei între 1.2 și 1.8 ore de muncă la 100 de unități, generând rate de deteriorare în timpul transportului cuprinse între 8% și 15%, în funcție de oboseala din tură și de condițiile de mediu. Aceste ineficiențe se agravează atunci când unitățile încearcă să proceseze profile de 8 metri pe mașini de ambalat paleți verticali standard, forțând fluxuri de lucru cu manipulare dublă care dublează timpii de ciclu. Proiectate pe baza unor repere standard din industrie, modelele de acoperire inconsistente expun suprafețele vopsite în câmp electrostatic la abraziune și pătrunderea umezelii, erodând direct marja brută prin solicitări de transport și cicluri de reprocesare.
🏗️ Mecanismul de soluționare
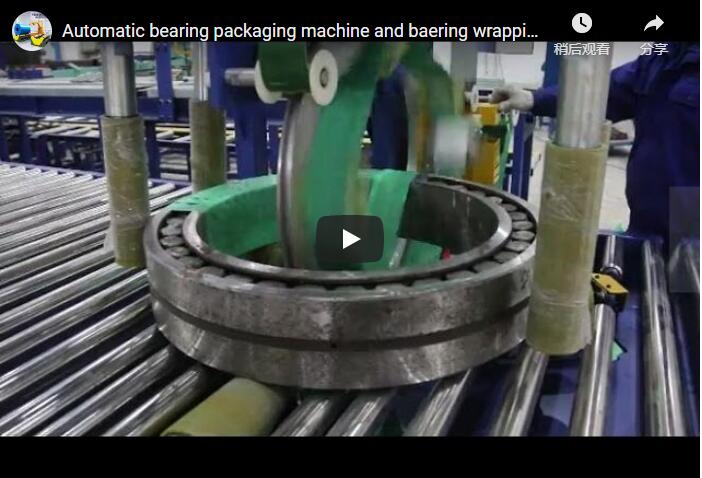
Sistemele de înfășurare orbitală orizontală elimină variațiile manuale de tensiune prin rotirea unui cărucior de folie motorizat în jurul sarcinilor staționare, oferind o acoperire elicoidală multistrat consistentă prin rapoarte de pre-întindere programabile și viteze de traversare sincronizate. Această abordare mecanică asigură o presiune circumferențială uniformă, indiferent de oboseala operatorului, ceea ce se traduce direct într-o rezistență fiabilă la umiditate și protecție la abraziune pentru extrudările metalice lungi.
Mecanismul orbital orizontal utilizează un cadru structural fix, asociat cu un ansamblu inelar rotativ care înconjoară profilul staționar. Configurațiile de vârf în industrie, cum ar fi Dynawrap Pro 2200, prezintă un diametru al inelului de 87 de inci (2170 mm), capabil să găzduiască secțiuni transversale mari, funcționând la o turație maximă de 55 RPM. Această viteză de rotație, combinată cu o traversare liniară a căruciorului de film, generează o înfășurare elicoidală continuă care menține o tensiune uniformă de la un capăt la altul. Sistemul integrat de role de pre-întindere alungește filmul între 150% și 300% înainte de aplicare, ceea ce reduce consumul de material și crește rezistența la tracțiune la răcire.
Reglarea critică a performanței necesită o sincronizare precisă între viteza inelului și rata de traversare a căruciorului. Dacă viteza de traversare depășește parametrii optimi, apar goluri de suprapunere elicoidală, lăsând zone vulnerabile; invers, suprapunerea excesivă crește risipa de peliculă și stresul termic asupra sarcinii. Configurațiile industriale standard utilizează de obicei o suprapunere de 50% la capăt pentru armarea marginilor și o suprapunere de 30% la mijlocul deschiderii, obținând o grosime a peliculei post-întindere de 30 până la 35 microni. Acest profil de tensiune calibrat oferă o rezistență fiabilă la umiditate și protecție la abraziune, ceea ce se traduce direct în reducerea cererilor de despăgubire și o fiabilitate îmbunătățită a lanțului de aprovizionare.
🔗 Înrudit : Explorează mai multe soluții
📈 Detalii și parametri de implementare
Implementarea optimă a mașinii de înfășurat pe orizontală necesită o distanță precisă între diametrul inelului, potrivirea lățimii benzii și calibrarea pre-întindere pentru a alinia debitul mașinii cu obiectivele de volum ale instalației, reducând în același timp consumul de folie și timpul de nefuncționare pentru întreținere. Instalațiile trebuie să compare dimensiunile maxime ale profilului cu specificațiile inelului și să selecteze lățimi ale benzii care să echilibreze eficiența traversării cu controlul muchiilor pentru geometrii complexe de extrudare.
Dimensionarea instalației trebuie să țină cont de dimensiunile maxime ale profilului, de capacitatea de încărcare și de ratele de producție necesare. Selectarea lățimii benzii de film influențează direct eficiența ciclului; aplicațiile mai largi ale foliei, cum ar fi capacitatea benzii de 25.6 inci (650 mm) și debitul de 220 de pachete/minut, comparate cu sistemele cu flux orizontal de mare viteză, precum SleekWrapper 65, reduc trecerile de traversare pentru profilele lungi, în timp ce benzile mai înguste de 15.5 inci (400 mm), așa cum sunt utilizate în SleekWrapper 40, oferă o manevrabilitate îmbunătățită pentru extrudări complexe. Pentru instalațiile care procesează 400 de profile pe schimb, un diametru al inelului care depășește 1,200 mm și o capacitate maximă de încărcare de 1,000 kg asigură de obicei o funcționare neîntreruptă. Sistemele proiectate pentru aplicații arhitecturale, cum ar fi Joy 1550 Ventana, demonstrează modul în care mecanismele specializate de fixare și profilele de tensiune programabile optimizează înfășurarea pentru geometriile obloanelor și ramelor de ferestre.
| Parametru | Gama tipică | Impactul asupra afacerii |
|---|---|---|
| Diametrul interior al inelului | 800 - 2,200 mm | Asigură spațiu liber pentru secțiuni transversale maxime ale profilului, prevenind interferențele mecanice și reducând timpul de nefuncționare la instalare. |
| Viteză maximă a inelului | 30 - 55 RPM | O turație mai mare accelerează timpii de ciclu, dar necesită un control stabil al tensiunii foliei pentru a preveni defectarea înfășurării. |
| Raportul de pre-întindere | 150% - 300% | Optimizează randamentul peliculei și rezistența la tracțiune, reducând direct costurile materialelor per unitate, menținând în același timp siguranța încărcăturii. |
| Lățimea foliei de film | 250 - 650 mm | Panglicile mai late reduc trecerile transversale pentru încărcături lungi; panglicile mai înguste îmbunătățesc controlul muchiilor pe profile complexe. |
| Interval de lungime a încărcăturii | 1 - orașul 12 | Determină cerințele coadei transportorului și proiecțiile timpului de ciclu, asigurând o integrare perfectă a alimentării/ieșirii. |
Protocoalele de instalare implică de obicei înlocuirea stațiilor manuale cu transportoare cu role acționate electric și calibrarea rețetelor PLC pentru familii distincte de profile. Rutinele de întreținere se concentrează pe curățarea rolelor de pre-întindere și lubrifierea rulmenților; parametrii de referință din industrie prevăd un timp de funcționare de 98% atunci când operatorii efectuează curățări de rutină la fiecare 80 de cicluri. Consumul de folie scade de obicei cu 15% până la 25% în comparație cu metodele manuale, în timp ce alocarea forței de muncă se mută de la stațiile de înfășurare dedicate la operațiunile de control al calității sau de bandare din aval.
🛡️ Rezultate verificate și listă de verificare a achizițiilor
Sistemele automate de ambalare orizontală reduc constant ratele de deteriorare în timpul transportului la sub 3% și reduc consumul de folie cu 15% până la 25%, cu perioade tipice de recuperare a investiției cuprinse între 10 și 18 luni, în funcție de volumul instalației și de prețul foliei. Echipele de achiziții ar trebui să valideze specificațiile în raport cu cerințele reale de producție, utilizând protocoale de testare standardizate pentru a asigura proiecții precise ale performanței.
Scenariile de implementare controlată demonstrează că tranziția de la ambalarea orizontală manuală la cea automată reduce ratele de deteriorare în timpul transportului de la mediile industriei de 8% până la 12% la 1.5% până la 3%. Risipa de folie scade de obicei cu 15% până la 25%, în timp ce necesarul de forță de muncă scade cu 1.5 până la 2.5 ore pe tură. Proiectate pe baza unor repere standard din industrie, aceste îmbunătățiri operaționale duc de obicei la amortizarea echipamentelor în termen de 10 până la 18 luni, deși termenele exacte variază în funcție de configurație, contractele cu furnizorii de folie și ratele de deteriorare de bază. Facilitățile care procesează profile de lungimi mixte beneficiază semnificativ de sistemele de memorie PLC care stochează peste 10 rețete, ceea ce elimină reprogramarea manuală și reduce timpii de nefuncționare ai schimbării.
Echipele de achiziții ar trebui să valideze specificațiile mașinilor în raport cu cerințele reale de producție, utilizând următoarele criterii:
-
Măsurați dimensiunile maxime ale profilului cu o marjă de spațiu liber de 100 mm pentru a asigura compatibilitatea inelului.
-
Confirmați specificațiile actuale ale rolei de folie, inclusiv diametrul miezului, rezistența la tracțiune și proprietățile de aderență.
-
Solicitați teste de înfășurare de la producător folosind mostre de producție reale pentru a valida profilurile de tensiune și setările de suprapunere.
-
Verificați cerințele electrice și confirmați dacă sunt necesare convertoare de tensiune pentru infrastructura existentă a instalației.
-
Verificați datele MTBF și prețurile pieselor de schimb, reținând că înlocuirea rulmenților inelari are loc de obicei după 2,500 de ore de funcționare.
Declinare de responsabilitate: Indicatorii de performanță, economiile de folie și perioadele de recuperare a investiției sunt proiectați pe baza unor repere standard din industrie și variază semnificativ în funcție de tipul de încărcătură, compoziția foliei, condițiile de operare și fluxurile de lucru de bază din instalație. Efectuați întotdeauna teste la fața locului cu materiale de producție reale înainte de a finaliza achiziționarea echipamentelor.
🔗 Vezi și : Echipamente conexe
🛡️ Notă de conformitate : Acest echipament este conceput pentru a îndeplini cerințele ISO și CE. Verificați certificările specifice cu producătorul înainte de achiziție.