Rezumat executiv Construim mașini automate de înfășurare a furtunurilor care preiau furtunul direct din extruder, numără lungimea, înfășoară bobina, o taie și o leagă cu banda. Un cap cu două stații comută bobinele fără a încetini linia. Seria noastră FCL-V400 acoperă tuburi cu diametrul exterior de 4–30 mm și bobine cu diametrul exterior de 300–500 mm pe un control PLC Siemens. Acest ghid acoperă procesul, specificațiile, dimensionarea lungimii bobinei și modul de adaptare a timpului de extrudare la viteza de extrudare.
Cuprins
- Procesul de bobinare
- Specificații
- Dimensionarea bobinei
- Durata ciclului
- Legare și ambalare
- Controale
- Instalare
- Listă de verificare a selecției
- Întrebări frecvente despre inginerie
- Urmatorul pas
- Citire conexă
- Surse
Cum funcționează înfășurarea bobinei de furtun cu două stații
Am construit bobinatorul cu două capete din acest videoclip de 56 de secunde pe o turelă de indexare. Fiecare pas de mai jos adaugă logica inginerească:
- 0–9 s, standby înainte de ciclul automat. Ambele capete de înfășurare stau în poziție cu furtunul la intrare înainte de începerea ciclului automat. Configurația cu două bobine permite înfășurării unui cap în timp ce celălalt este descărcat, astfel încât extruderul funcționează fără oprire.
- 9–12 secunde, pornire. Capul activ începe să se rotească și duce furtunul în centru.
- 12–30 secunde, înfășurare. Furtunul este așezat pe capul activ strat cu strat, cu tubul de alimentare ajustat pentru a menține tensiunea bobinei. Controlul multiaxial așează spirele în straturi ordonate pe lățimea bobinei, astfel încât bobina să se înfășoare într-o spirală ordonată.
- 30–56 s, acumulare de straturi. Spirala crește spre diametrul exterior setat în timp ce capul de tăiere continuă să funcționeze. Contorul de lungime termină spirala la lungimea programată, iar tăietorul separă furtunul.
Schimbarea stației între cele două capete este punctul cheie de proiectare. Înfășurarea continuă pe un cap în timp ce cealaltă bobină este legată și descărcată, astfel încât manipularea bobinei nu stabilește niciodată viteza de extrudare.
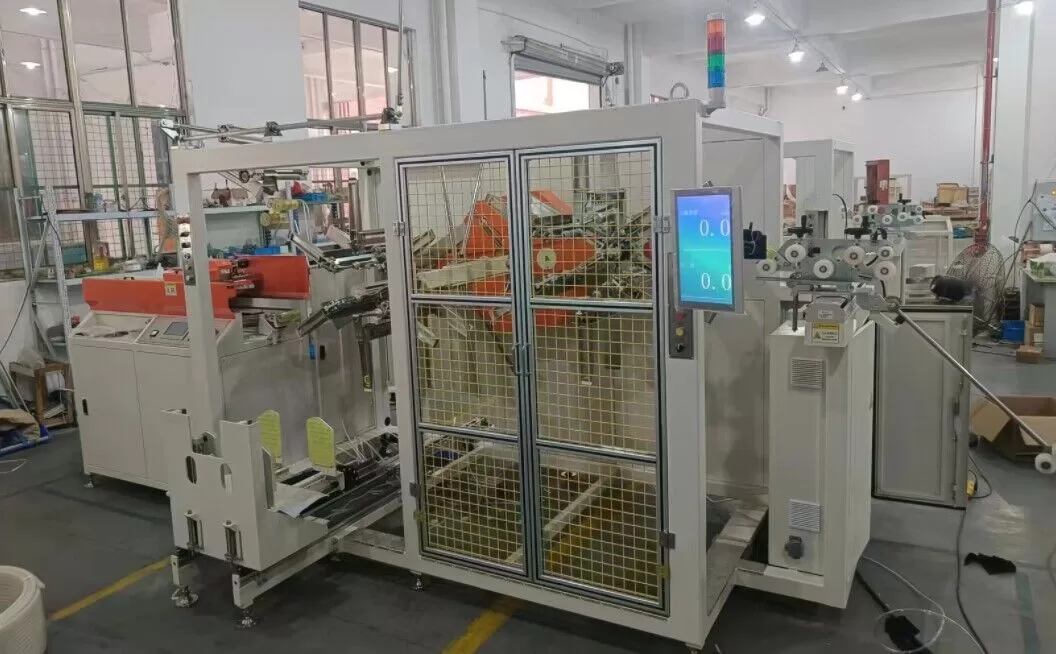
Specificații pentru înfășurarea furtunului FCL-V400
Valori de la mașina noastră automată de bobinat și legat cu banda FCL-V400, care acoperă țevi cu diametrul exterior de 4–30 mm în trei modele:
| Parametru | FCL-V400A | FCL-V400B | FCL-V400C |
|---|---|---|---|
| bobina OD | Φ300–400 mm | Φ300–500 mm | Φ300–500 mm |
| Înălțimea bobinei | 40 – 120 mm | 80 – 200 mm | 150 – 300 mm |
| Coil ID | Φ200–300 mm | Φ250–400 mm | Φ250–400 mm |
| Tub OD | 4 – 10 mm | 10 – 20 mm | 15 – 30 mm |
| Setați lungimea bobinei (contor de metri) | 10-50 m | 20-100 m | 20-100 m |
| Rezervă de aer | 6 bar | 6 bar | 6 bar |
Diametrul exterior al bobinei, diametrul interior al bobinei și înălțimea bobinei sunt intervale de setare separate, nu valori pereche. Alegeți un diametru interior și un diametru exterior în interiorul fiecărui interval, astfel încât să lase loc pentru straturile radiale de care aveți nevoie; metoda de dimensionare a bobinei de mai jos oferă numărul. Lungimea setată a bobinei este lungimea per bobină pe care o introduceți pe HMI.
Pentru bobine mai mari, seria noastră FCL-V600 înfășoară bobine cu diametrul exterior de 400–600 mm. Gama noastră de bobine FCL pentru țevi mai mari ajunge la un diametru exterior de 63 mm pentru țeavă și un diametru exterior de 1600 mm pentru bobine pe modelul FCL1000.
Dimensionarea bobinei: cât furtun se potrivește pe o bobină
Lungimea bobinei este stabilită de geometrie, așa că verificați-o înainte de a alege modelul:
- Straturi radiale = (diametru exterior bobină − diametru interior bobină) ÷ 2 ÷ diametru exterior furtun.
- Număr de rotații pe strat = înălțimea bobinei ÷ diametrul exterior al furtunului.
- Lungime ≈ straturi × spire pe strat × π × diametrul mediu al bobinei.
Exemplu de lucru pe FCL-V400A: furtun de 10 mm, diametru exterior al bobinei de 400 mm, diametru interior 300 mm, înălțime 80 mm. Aceasta dă 5 straturi × 8 spire = 40 de spire la un diametru mediu de 350 mm, aproximativ 44 m per bobină. Aceasta se află în intervalul contorului de 10–50 m.
Încă două verificări:
- Raza de curbare: Diametrul interior al bobinei trebuie să fie cel puțin dublu față de raza minimă de îndoire a furtunului, preluată din fișa tehnică a furtunului.
- Furtun ondulat: Folosiți diametrul exterior al ondulației ca diametru exterior al furtunului.
Timpul ciclului de extrudare este adaptat la viteza liniei de extrudare
Mașina de înfășurat bobină trebuie să termine fiecare bobină în timpul necesar extruderului pentru a o produce:
- Timp per bobină = lungimea bobinei ÷ viteza liniei. O bobină de 44 m la 25 m/min durează aproximativ 106⁶ s, ceea ce reprezintă 34 de bobine/h.
- Lucrări la stație (legare cu banda, ejecție și indexare a turelei) trebuie să se încadreze în acel timp pe al doilea cap.
- Viteza de bobinare: Mașinile noastre de bobinat și legat cu banda sunt reglabile în funcție de viteza liniei de extrudare, cu o viteză de bobinare de 60 m/min sau mai mult.
Datele noastre tehnice pentru liniile automate de bobinare și legare cu banda indică o producție tipică de 40-60 de bobine pe oră. Rata depinde de dimensiunea bobinei și de numărul de benzi. Prin urmare, bobinele scurte la viteză mare a liniei necesită un număr redus de benzi.
Legarea și ambalarea bobinei de furtun
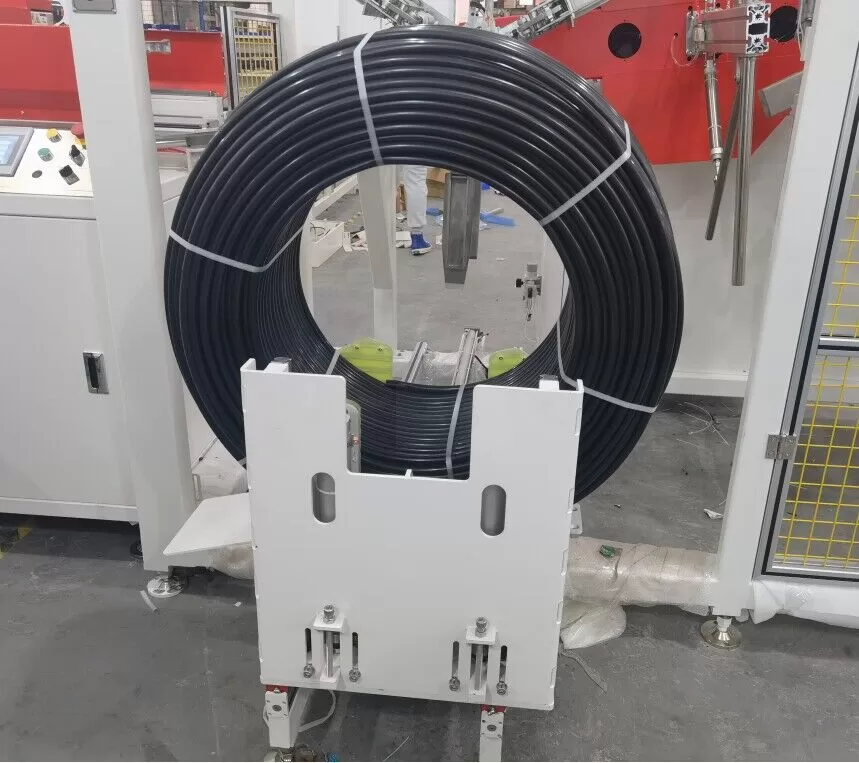
În această mașină, „împachetarea” înseamnă că bobina este legată cu bandă astfel încât să își păstreze forma. Pașii pentru FCL-V400 sunt:
- Legare: Bandă PP automată la 2 sau 4 poziții în jurul bobinei.
- Ejectarea bobinei: descărcare automată a bobinei legate.
- Tensiune: Tubul de alimentare este reglabil pentru a seta tensiunea bobinei, astfel încât spirele rămân strânse fără a aplatiza furtunul moale.
Pentru bobinele înfășurate în folie sau în pungi, bobina legată cu banda continuă către o mașină de înfășurat bobine cu furtun în aval.
Comenzi PLC și numărare lungime
FCL-V400 funcționează pe un pachet de control Siemens:
| Component | Marcă / funcție |
|---|---|
| PLC, HMI, invertor | Siemens |
| Encoder și traductor | Autonics, pentru numărarea lungimii |
| Cilindri și supape solenoide | Airtac, aer la 6 bari |
| Comutatoare, butoane, contactoare | Tăietor |
| Programul de bobine | Lungimea, diametrul exterior și lățimea setate pe HMI |
Lungimea bobinei este introdusă pe HMI și numărată de encoder, iar fiecare lungime este tăiată automat. Diametrul exterior și lățimea bobinei sunt reglabile pentru modificările produsului.
Instalarea la extruder
Instalăm bobinatorul în locul suportului de înfășurare manuală la capătul liniei de extrudare:
- Poziţie: după transportare, în linie cu axa de extrudare. Mașina de bobinat taie fiecare lungime singură.
- Utilități: aer comprimat la 6 bari pentru deflectorul de înfășurare pneumatică, cilindri și bandaj.
- Potrivire de viteză: Viteza de bobinare este setată la viteza liniei de extrudare, astfel încât ambele funcționează la aceeași rată.
ISO 12100 stabilește metoda de evaluare a riscurilor. Standardele aplicabile privind utilajele depind de piața de destinație.
Listă de verificare pentru selecția unei mașini de înfășurat furtunuri
Trimiteți aceste valori împreună cu solicitarea dvs.:
- Intervalul diametrului exterior al furtunului sau țevii, materialul (PE, PVC, ondulat, cauciuc) și raza minimă de îndoire.
- Lungimea țintă a bobinei, diametrul exterior, diametrul interior și înălțimea bobinei.
- Viteza liniei de extrudare în m/min și linie simplă sau dublă.
- Legare cu banda: numărul de benzi și tipul de bandă; înfășurare cu folie sau ambalare în aval.
- Alimentarea cu aer și tensiunea disponibile la fața locului.
Întrebări frecvente despre inginerie
Î: Extruderul trebuie să se oprească la fiecare schimbare a bobinei? R: Nu. La un extruder cu două stații, turela schimbă capetele, iar înfășurarea continuă pe capul gol în timp ce bobina plină este legată cu banda. Extruderul nostru FCL-V400 schimbă stațiile fără a reduce viteza liniei de extrudare.
Î: Ce dimensiuni de furtunuri acoperă FCL-V400? R: Diametru exterior al tubului 4–10 mm la V400A, 10–20 mm la V400B și 15–30 mm la V400C. Diametrul exterior al serpentinei este de la 300 mm până la 500 mm.
Î: Cât de repede se poate înfășura mașina? R: Viteza de înfășurare urmează linia de extrudare, la 60 m/min sau mai mult. Producția tipică este de 40–60 de bobine pe oră, în funcție de dimensiunea bobinei și de numărul de benzi.
Î: Cum calculez lungimea furtunului per bobină? R: Înmulțiți straturile radiale cu numărul de spire per strat prin π × diametrul mediu. Un furtun de 10 mm pe o bobină cu diametrul exterior de 400 mm, diametrul interior de 300 mm și înălțimea de 80 mm dă aproximativ 44 m.
Î: Ce utilități are nevoie bobinatorul? R: Aer comprimat la 6 bari și energie electrică la tensiunea de la fața locului. Furnizați-ne tensiunea și frecvența odată cu solicitarea dvs., astfel încât pachetul de acționare Siemens să fie compatibil.
Urmatorul pas
Configurăm bobinatorul pentru linia dumneavoastră de extrudare în trei pași:
- Trimiteți desenul de machetă cu diametrul exterior al furtunului, lungimea și dimensiunea bobinei, viteza liniei și nevoile de legare info@fhopepack.com.
- Primiți o propunere de mașină în termen de 48 de ore, cu alegerea modelului, verificarea timpului de bobinare și configurarea bandajului.
- Programează o inspecție a locației pentru a plasa bobină după transport.
Citire conexă
- Mașină automată de înfășurat și legat furtunuri FCL-V400
- Mașină automată de bobinat furtun FCL-V600
- Mașini de înfășurat și legat furtunuri și țevi
- Mașini de ambalat furtunuri
- Video: mașină automată de înfășurare și legat furtunuri cu banda
- Video: mașină de înfășurat furtunuri de mare viteză
Surse
- Gama de bobine și tuburi FCL-V400, contor de metri, alimentare cu aer, caracteristici, componente de control: Pagina produsului FCL-V400
- Interval diametru exterior bobină FCL-V600: Pagina produsului FCL-V600
- Interval diametru exterior țeavă orizontală FCL și diametru exterior serpentina: pagină cu mașini de bobinat și legat cu banda
- Viteza de bobinare și intervalul de bobine pe oră: date tehnice interne FHOPE
- Etapele procesului și marcajele temporale: videoclipul nostru despre înfășurarea bobinei de furtun pe YouTube, 56 s
- Evaluare a riscurilor: ISO 12100: 2010
Ultima recenzie: 21.09.2026