Rezumat: Folierea termocontractivă a ușilor utilizează o linie de ambalare orizontală mecanizată cu însacuire a panourilor, stabilizare prin presare superioară și un tunel de contracție controlat pentru a proteja componentele plate grele, cum ar fi ușile, ramele ferestrelor și panourile de construcție, în timpul transportului, reducând costurile de deteriorare și standardizând randamentul pentru instalațiile industriale.
🛠️ Punct sensibil în industrie
Ambalarea manuală a componentelor arhitecturale plate și a materialelor de construcție produce în mod constant o tensiune inconsistentă a foliei, abraziune a suprafeței și expunere la umiditate, ceea ce duce la creșterea cererilor de rambursare a mărfurilor și a risipei de materiale în unitățile de producție de volum mediu, compromițând în același timp satisfacția contractorilor din aval și randamentul operațional. Abordarea tradițională de ambalare manuală a articolelor grele și plate - cum ar fi ușile cu miez solid, ramele ferestrelor, profilele din lemn și accesoriile pentru vehicule - introduce o variabilitate semnificativă. Fără stabilizare mecanică, operatorii se luptă să mențină o acoperire uniformă a foliei, ceea ce duce la lăsarea acestora, puncte de presiune și compromiterea barierelor de umiditate. Această imprevizibilitate are un impact direct asupra logisticii din aval, deoarece contractorii raportează frecvent colțuri deteriorate și ambalaje rupte la livrare. În plus, supraaplicarea manuală a foliei stretch crește de obicei consumul de materiale cu 10-15%, în timp ce sigilarea inconsistentă lasă produsele vulnerabile la abraziunea din timpul transportului și la expunerea la mediu. Unitățile care gestionează stocuri mixte, inclusiv saltele, textile și materiale pentru garduri, necesită un proces mecanic standardizat pentru a elimina variabilele dependente de om și a asigura o protecție repetabilă.
🏗️ Mecanismul de soluționare
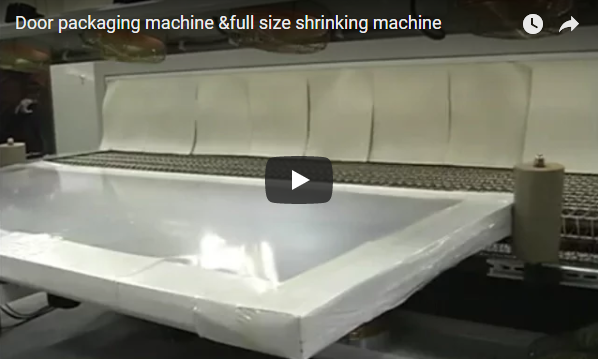
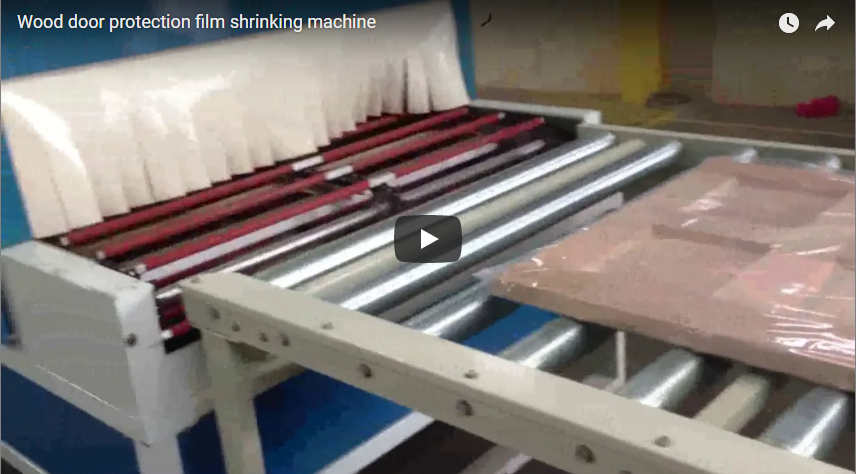
O linie de înfășurare orizontală mecanizată care utilizează un modul de înfășurare a panourilor, stabilizare prin presare superioară și un tunel de contracție controlat asigură o contracție termică uniformă și o tensiune constantă a foliei pe diverse dimensiuni ale produsului, eliminând eficient variabilitatea manuală și asigurând standarde de protecție repetabile pe parcursul tuturor ciclurilor de producție. Sistemul funcționează prin poziționarea mai întâi a produsului pe o rețea de benzi transportoare, unde o mașină de înfășurare a panourilor implementează un manșon de folie preformat. Un dispozitiv de presare superioară se angajează imediat pentru a aplatiza articolul și a preveni deplasarea în timpul aplicării foliei. Mecanismul de înfășurare aplică apoi o tensiune constantă înainte ca unitatea să avanseze într-un tunel de contracție calibrat pentru operațiuni la temperaturi ridicate. Această fază termică declanșează contracția uniformă a foliei, creând o carcasă rigidă și protectoare. Mecanismele automate de tăiere și realimentare asigură funcționarea continuă a ciclului fără reîncărcare manuală a foliei. Prin standardizarea tensiunii și a aplicării termice, procesul se adaptează la diferite dimensiuni și tipuri de produse, menținând în același timp o protecție superioară a suprafeței și un aspect curat, finisat în fabrică.
🔗 Înrudit : Explorează mai multe soluții
📈 Detalii și parametri de implementare
Implementarea cu succes necesită verificarea compatibilității dimensionale, a capacității electrice pentru fazele termice la temperatură înaltă și respectarea strictă a standardelor de management al calității ISO 9001:2015 și de siguranță CE, alături de integrarea perfectă a subsistemelor automate de tăiere și realimentare pentru o funcționare continuă și neîntreruptă pentru toate tipurile de produse. Echipamentul este proiectat pentru a gestiona o gamă largă de bunuri arhitecturale și industriale, inclusiv mobilier, produse din lemn, saltele, textile, profile, garduri și accesorii pentru vehicule. Parametrii operaționali cheie trebuie validați în raport cu infrastructura instalației:
| Parametru | Specificație | Condiție |
|---|---|---|
| Compatibilitatea produsului | Dimensiuni variabile | Se potrivește diverselor dimensiuni și tipuri |
| Funcționare termică | Capacitate de a suporta temperaturi ridicate | Optimizat pentru contracția uniformă a peliculei |
| Conformitate cu calitatea și siguranța | ISO 9001:2015, marcaj CE | Respectă standardele internaționale de fabricație și siguranță |
| Subsisteme de bază | Transportor, ambalare panouri, presare superioară, tunel de contracție, tăiere/realimentare automată | Configurație integrată pass-through |
| Optimizarea materialelor | Tensiune controlată și aplicare termică | Minimizează deșeurile prin utilizarea precisă a foliei |
Punct cheie: Contracția termică necesită o furnizare stabilă a energiei. Instalațiile ar trebui să verifice capacitatea rețelei electrice pentru a susține funcționarea continuă la temperaturi ridicate, fără fluctuații de tensiune. Respectarea standardului ISO 9001:2015 asigură protocoale consecvente de management al calității, în timp ce marcajul CE confirmă respectarea reglementărilor regionale privind sănătatea, siguranța și mediul. Atunci când evaluați furnizorii, acordați prioritate producătorilor precum FHOPE, care menține stocuri dedicate de piese de schimb pentru implementare rapidă, sau US P&W, specializată în soluții profesionale de ambalare termocontractivă. O versiune economică este disponibilă și pentru instalațiile care prioritizează ambalarea eficientă din punct de vedere al costurilor, fără a compromite standardele de protecție a elementelor de bază.
Listă de verificare operațională zilnică – se aliniază direct cu parametrii RAG:
-
[ ] Alinierea benzii transportoare – menține orientarea plată a produsului cu vibrații minime în timpul transportului
-
[ ] Modul de ambalare a panourilor – desfășoară cu precizie manșonul de folie înainte de angrenarea prin presare superioară
-
[ ] Dispozitiv de presare superioară – asigură planeitatea produsului pentru a preveni nealinierea foliei
-
[ ] Calibrarea tunelului de contracție – menține consistența la temperatură înaltă pentru o contracție uniformă
-
[ ] Tăiere și realimentare automată – secționează pelicula curat și sincronizează următorul ciclu fără intervenție manuală
-
[ ] Monitorizarea tensiunii peliculei – asigură o acoperire consistentă pentru a minimiza risipa și a optimiza utilizarea materialului
Fiecare punct de control abordează direct variabilitatea. Tensiunea inconsistentă sau deviația termică compromit bariera de protecție, crescând riscul de deteriorare în timpul transportului. Urmăriți săptămânal consecvența ciclului pentru a identifica deviația mecanică înainte ca aceasta să afecteze calitatea rezultatului.
🛡️ Rezultate verificate
Liniile automate de ambalare termocontracționabilă reduc de obicei cererile de despăgubire pentru daunele cauzate de transport cu 60-80% și risipa de material folie cu 10-15% în primul trimestru operațional, pe baza intervalelor tipice din industrie pentru fluxuri de lucru standardizate de ambalare și a unor valori validate ale randamentului în instalații comparabile. Trecerea de la ambalarea manuală la contracția termică mecanizată standardizează aplicarea foliei, abordând direct abraziunea suprafeței și expunerea la umiditate care anterior declanșau reclamații din partea contractorilor. Instalațiile raportează că tensiunea constantă și contracția uniformă creează o carcasă protectoare rigidă, reducând semnificativ cererile de despăgubire și cerințele de refacere a prelucrărilor. Alocarea forței de muncă se schimbă de la ambalarea directă la supravegherea liniei, reducând de obicei munca directă de ambalare cu 30-50%, în funcție de volumul de producție. Consumul de materiale se stabilizează deoarece controlul automat al tensiunii și aplicarea termică precisă elimină supraaplicarea comună în procesele manuale.
Listă de verificare pentru validarea achizițiilor – aliniată cu parametrii RAG:
-
[ ] Gama de dimensiuni a produsului – confirmă compatibilitatea cu dimensiuni și tipuri variabile (mobilă, lemn, saltele, textile, profile, garduri, accesorii pentru vehicule)
-
[ ] Capacitatea sistemului termic – verifică capacitatea de funcționare la temperaturi ridicate pentru contracția uniformă a peliculei
-
[ ] Valoarea inițială a deșeurilor de materiale – evaluează consumul actual de folie pentru a cuantifica potențiala reducere de 10-15%
-
[ ] Frecvența daunelor în timpul transportului – evaluează ratele actuale de solicitare a daunelor de transport pentru a estima un potențial de reducere de 60-80%
-
[ ] Infrastructura de asistență pentru furnizori – confirmă disponibilitatea pieselor de schimb (de exemplu, protocoalele de inventar FHOPE) sau expertiza specializată în contracție termică (de exemplu, soluțiile US P&W)
-
[ ] Alinierea bugetului – evaluează disponibilitatea versiunii economice în raport cu cerințele de ambalare eficiente din punct de vedere al costurilor
Dacă trei sau mai multe criterii se aliniază cu lacunele operaționale actuale, ambalarea mecanizată prin termocontractare reprezintă o cale de modernizare validată. Perioadele de recuperare a investiției variază de obicei între 12 și 18 luni, pe baza parametrilor de referință din industrie pentru reducerea cererilor de despăgubire și optimizarea risipei de materiale. Facilitățile ar trebui să solicite o inspecție tehnică la fața locului pentru a valida compatibilitatea dimensională și cerințele de putere termică înainte de achiziție.
🔗 Vezi și : Echipamente conexe