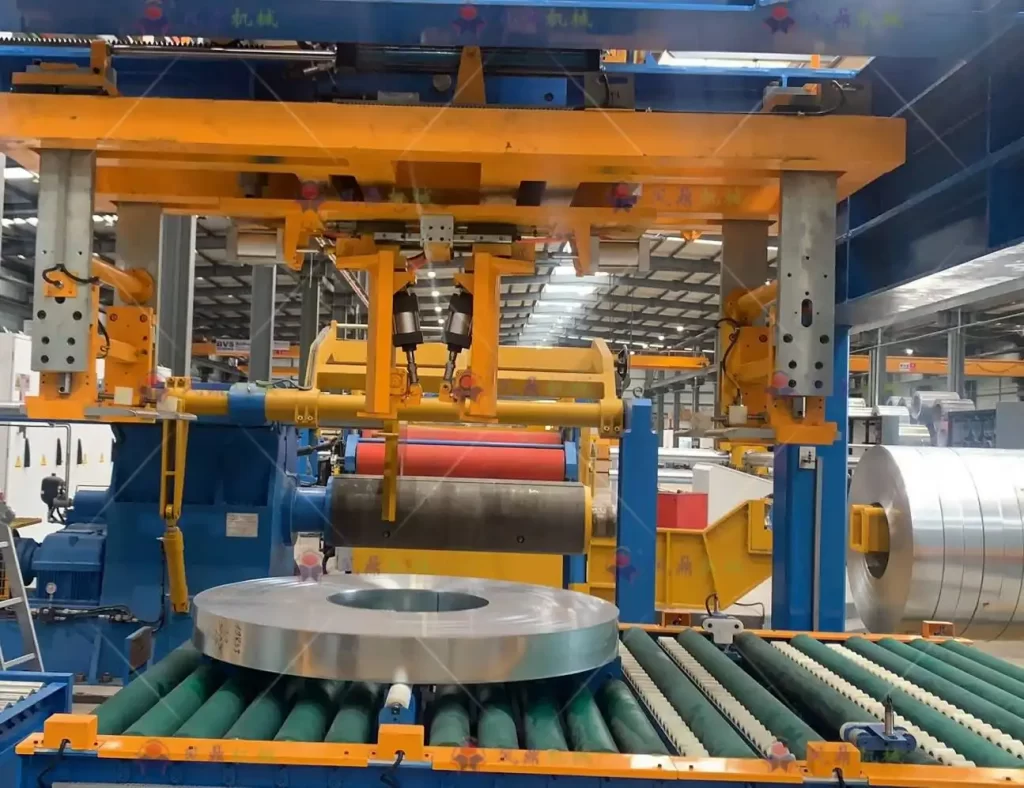
Punerea în funcțiune cu succes a unei noi linii de ambalare a bobinelor este un pas esențial către optimizarea fluxului de lucru operațional. Punerea în funcțiune inițială nu se rezumă doar la pornirea utilajelor; este un proces meticulos care asigură că fiecare componentă - de la surse de alimentare la senzori și benzi transportoare - funcționează armonios. O primă funcționare grăbită sau nepregătită poate duce la ineficiențe, timpi de nefuncționare și potențiale riscuri de siguranță. Acest ghid oferă o abordare structurată și instructivă, bazată pe cele mai bune practici din industrie, pentru inițierea eficientă a configurării liniei de ambalare a bobinelor de la prima utilizare.
Reflectând asupra numeroaselor instalații, diferența dintre o pornire fără probleme și una dificilă constă adesea în pregătirea și verificarea metodică. Aceasta implică confirmarea stabilității energiei și a aerului, testarea riguroasă manuală a funcțiilor individuale ale stațiilor, calibrarea precisă a senzorilor și trecerea atentă la automatizarea completă. Trecerea cu vederea a oricărui pas din secvența de pornire a echipamentului de manipulare a bobinelor poate perturba întreaga linie.
Înțelegerea *de ce*-ului din spatele fiecărui pas este la fel de crucială ca *ce*-ul. De exemplu, testarea manuală a stației nu este doar o verificare a redundanței; este fundamentală pentru izolarea potențialelor probleme mecanice sau electrice înainte ca acestea să se producă în cascadă în modul automat. În mod similar, calibrarea precisă a senzorilor previne erorile care ar putea opri producția.
Încrederea în performanța liniei dumneavoastră de ambalare a bobinelor începe cu un proces de punere în funcțiune temeinic și bine executat. Să explorăm pașii esențiali necesari pentru a vă asigura că linia dumneavoastră funcționează în siguranță, fiabil și productiv încă din prima zi.
1. Verificarea conexiunilor esențiale: alimentare cu energie electrică și aer
1.1. Asigurarea unei alimentări stabile cu energie electrică și pneumatică
Înainte de a iniția orice teste operaționale, primul pas critic este confirmarea unei alimentări stabile și adecvate atât cu energie electrică, cât și cu aer comprimat. Acestea sunt elementele vitale fundamentale pentru sistemul dumneavoastră automat de ambalare a bobinelor. Verificați dacă tensiunea, amperajul și faza alimentării electrice corespund exact specificațiilor mașinii. Verificați dacă liniile de aer comprimat furnizează aer curat și uscat la presiunea necesară (PSI sau Bar), fără fluctuații.
- Verificări electrice: Confirmați întrerupătoarele principale de alimentare, verificați strângerea conexiunilor terminalelor și asigurați-vă că există o împământare corespunzătoare, conform reglementărilor de siguranță. Consultați resurse precum Standardele electrice OSHA pentru îndrumare.
- Verificări pneumatice: Inspectați filtrele de aer, regulatoarele și lubrificatoarele (unități FRL). Aerisiți conductele de aer pentru a îndepărta umezeala și asigurați-vă că manometrele indică corect presiunea.
1.2. Consecințele conexiunilor instabile
Puterea inconsistentă sau presiunea fluctuantă a aerului pot cauza un comportament neregulat al mașinii, inclusiv cicluri incomplete, supraîncălzirea motorului, defecțiuni ale senzorilor și opriri bruște. Conexiunile electrice slăbite prezintă un pericol de incendiu, în timp ce aerul contaminat sau cu presiune scăzută poate duce la performanțe lente ale actuatoarelor pneumatice și la uzura prematură a componentelor. Fixarea completă a tuturor conexiunilor - cabluri, conducte, fitinguri pneumatice - este esențială pentru a preveni depanarea costisitoare și timpii de nefuncționare ulterioară.
1.3. Utilizarea instrumentelor de diagnosticare
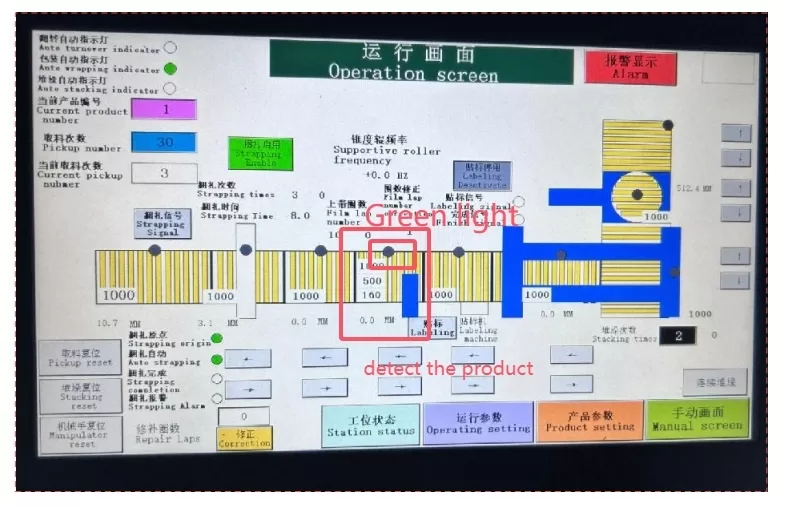
Liniile moderne de ambalare a bobinelor de aluminiu dispun adesea de sisteme de diagnosticare integrate, accesibile prin intermediul interfeței om-mașină (HMI). Aceste sisteme pot monitoriza calitatea energiei electrice și presiunea aerului de intrare, oferind alerte pentru nereguli. Familiarizați-vă echipa cu aceste ecrane de diagnosticare și coduri de alarmă în timpul fazei de punere în funcțiune. Înțelegerea acestor avertismente timpurii permite ajustări proactive înainte ca problemele minore să se transforme în probleme majore.
2. Efectuarea testelor manuale ale stației pentru validarea funcțională
2.1. Izolarea și testarea funcțiilor individuale
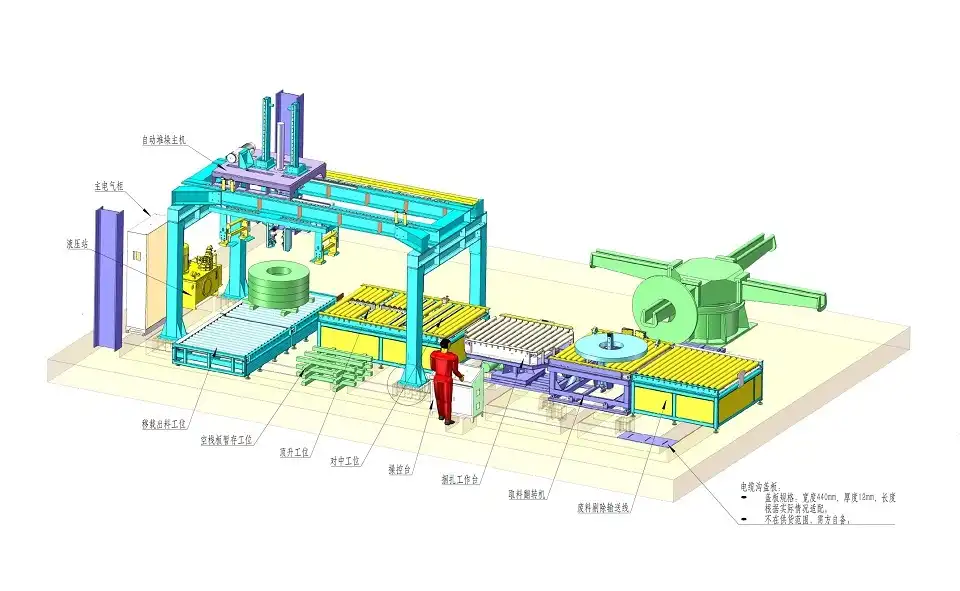
Înainte de a rula întreaga linie automat, fiecare stație (de exemplu, încărcarea bobinelor, centrarea, înfășurarea, legarea cu banda, stivuirea, descărcarea) trebuie testată individual în modul manual sau jog. Acest lucru permite operatorilor să verifice mișcarea mecanică corectă, răspunsul electric și activarea senzorilor pentru fiecare sarcină specifică. Accesați comenzile manuale, de obicei prin intermediul HMI, pentru a activa componente precum motoare, transportoare, cleme, tăietoare și actuatoare una câte una.
În timpul acestor teste, observați:
- Mișcare lină și corectă a pieselor mecanice (fără blocări, zgomot excesiv sau vibrații).
- Cuplarea și decuplarea corectă a transmisiilor, ambreiajelor și frânelor.
- Secvențierea și sincronizarea corectă a cilindrilor pneumatici sau hidraulici.
- Declanșarea precisă a senzorilor asociați (comutatoare de limită, senzori de proximitate) pe măsură ce componentele ating pozițiile dorite.
- Funcționalitatea dispozitivelor de siguranță, cum ar fi opririle de urgență și perdelele luminoase asociate cu stația respectivă. Respectarea principii de protecție a mașinilor este primordial.
2.2. Identificarea și abordarea timpurie a problemelor
Testarea manuală este oportunitatea principală de a identifica probleme precum nealinierea motorului, tensiunea incorectă a benzii transportoare, opritoarele mecanice reglate necorespunzător sau cablajul defectuos înainte ca acestea să cauzeze probleme în funcționarea automată. De exemplu, dacă dispozitivul de prindere a foliei unei stații de înfășurare nu aplică o presiune constantă, acesta poate fi reglat sau reparat imediat. Dacă o secțiune a transportorului funcționează neuniform, sistemul său de acționare sau rolele pot fi inspectate.
Utilizați ecranele de diagnosticare I/O (Intrare/Ieșire) ale HMI în timpul testelor manuale. Acest lucru ajută la confirmarea faptului că controlerul logic programabil (PLC) primește semnalele corecte de la senzori și trimite comenzile corecte către actuatoare. Discrepanțele de aici indică adesea probleme de cablare, componente defecte sau parametri logici PLC incorecți.
2.3. Simularea încărcărilor și condițiilor
Acolo unde este fezabil și sigur, utilizați bobine de probă sau sarcini simulate în timpul testării manuale. Acest lucru ajută la verificarea faptului că componentele portante, senzorii de greutate și mecanismele de poziționare funcționează corect în condiții realiste. De exemplu, alimentarea manuală a unei bobine de testare asigură că ghidajele de aliniere și transportoarele stației de încărcare gestionează corect greutatea și dimensiunile. Acest pas adaugă un nivel de validare dincolo de testarea mișcărilor mașinii goale.
3. Calibrarea comutatoarelor și senzorilor optici pentru precizie
3.1. Rolul critic al senzorilor
Comutatoarele optice (senzori fotoelectrici), senzorii de proximitate, comutatoarele de limită și encoderele sunt „ochii și urechile” liniei automate de ambalare a bobinelor. Acestea detectează prezența, poziția, dimensiunile și mișcarea bobinei, declanșând acțiuni ulterioare, cum ar fi înfășurarea, legarea cu banda sau transportul. Printre tipurile comune se numără senzori fotoelectrici cu fascicul barier, retroreflectorizanți și difuzi, fiecare potrivit pentru diferite sarcini de detectare. Funcționarea lor precisă este esențială pentru sincronizarea procesului și prevenirea coliziunilor sau blocajelor.
3.2. Proceduri de calibrare de precizie
Calibrarea senzorului implică ajustarea parametrilor precum raza de detecție (sensibilitatea), timpul de răspuns și alinierea pentru a asigura o detectare fiabilă și repetabilă. Acest lucru se face adesea prin intermediul potențiometrelor de pe senzorul însuși sau prin intermediul software-ului HMI.
- Aliniere: Asigurați-vă că elementele de transmisie și recepție (pentru tipurile cu fascicul lung sau retroreflectorizante) sunt perfect aliniate. Reflectoarele trebuie să fie curate și poziționate corect.
- Sensibilitate: Ajustați sensibilitatea astfel încât senzorul să detecteze în mod fiabil obiectul țintă (bobina), dar să ignore elementele de fundal sau schimbările minore de mediu (praf, lumină). Testați cu intervalul real de dimensiuni ale bobinei și materiale pe care le poate gestiona linia.
- Verificarea semnalului: Folosiți ecranul de diagnosticare sau de monitorizare I/O al interfeței HMI pentru a confirma că PLC-ul primește un semnal clar „ON” sau „OFF” atunci când senzorul este declanșat sau șters. Verificați dacă semnalul prezintă „vibrații” sau instabilitate.
Consultați documentația și resursele producătorului senzorului, cum ar fi ghidurile educaționale despre noțiunile de bază ale senzorilor, pentru instrucțiuni detaliate de calibrare specifice modelelor utilizate.
3.3. Testarea integrării senzorilor cu logica sistemului
După calibrarea individuală, testați modul în care fiecare senzor interacționează cu logica generală a sistemului de control. Plasați sau mutați manual o bobină (sau un obiect de testat) pentru a declanșa senzorii și observați dacă acțiunea corespunzătoare a mașinii are loc corect și prompt. De exemplu, ciclul de înfășurare inițiază imediat ce senzorul de prezență a bobinei la stația de înfășurare este declanșat? Se oprește transportorul când o bobină ajunge la senzorul de capăt de linie? Temporizarea nealiniată sau secvențierea logică incorectă indică adesea probleme cu plasarea senzorilor, calibrarea sau parametrii de programare PLC.
4. Trecerea lină la funcționarea automată
4.1. Activarea fazată a modului automat
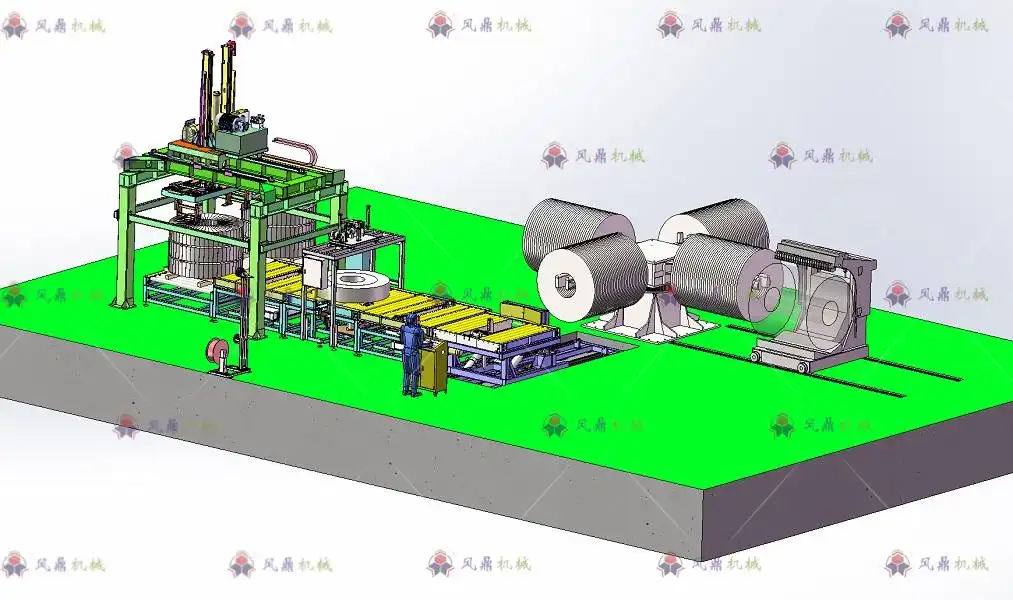
Odată ce testele manuale și calibrările senzorilor sunt finalizate, trecerea la modul automat ar trebui să fie graduală. Începeți prin configurarea parametrilor operaționali necesari prin intermediul HMI - rețete de bobine (dimensiuni, greutate), parametri de înfășurare (tensiune film, suprapunere), viteze transportor și setări ciclu. Începeți cu o „funcționare simulată” în modul automat, fără bobine, pentru a observa secvențierea și interacțiunea dintre stații. Asigurați-vă că toate mișcările sunt sincronizate și au loc conform programării.
Apoi, introduceți bobinele una câte una, la o viteză de operare redusă. Acest lucru permite operatorilor să monitorizeze cu atenție întregul proces - încărcarea, transferul între stații, procesarea (înfășurarea/legarea cu banda) și descărcarea - identificând orice potențiale blocaje, probleme de sincronizare sau inexactități de poziționare sub sarcină.
4.2. Monitorizare și observare continuă
În timpul acestor rulări automate inițiale, monitorizarea continuă este crucială. Operatorii trebuie să urmărească îndeaproape funcționarea fizică a mașinii și să monitorizeze simultan HMI-ul pentru actualizări de stare, timpii de ciclu și orice mesaje de eroare sau alarme. Acordați atenție:
- Poziționarea consistentă a bobinei și transferul între stații.
- Aplicarea corectă a materialelor de ambalare (tensiunea foliei, plasarea curelei).
- Accelerare și decelerare lină a motoarelor și benzilor transportoare.
- Performanța precisă a ajustărilor automate (de exemplu, poziționarea șinei de ghidare în funcție de dimensiunea bobinei).
- Răspunsul sistemului la intrările senzorilor în timp real.
4.3. Reglaj fin pentru performanță optimă
Pe baza observațiilor din timpul rulărilor automate inițiale, reglajele fine sunt adesea necesare. Aceasta poate implica ajustarea ușoară a valorilor temporizatorului PLC, a parametrilor buclei PID pentru controlul tensiunii, a profilelor de viteză a motorului (rampe de accelerare/decelerare) sau a pozițiilor senzorilor. Scopul este de a obține o funcționare lină, eficientă și fiabilă la rata de producție țintă. Documentați orice ajustări efectuate pentru referințe viitoare. Respectarea celor mai bune practici operaționale stabilite poate ghida acest proces de optimizare.
Numai după ce linia demonstrează o funcționare stabilă și corectă la viteză redusă, debitul ar trebui crescut treptat până la nivelul de producție dorit, continuând monitorizarea atentă pe tot parcursul fazei de pornire.
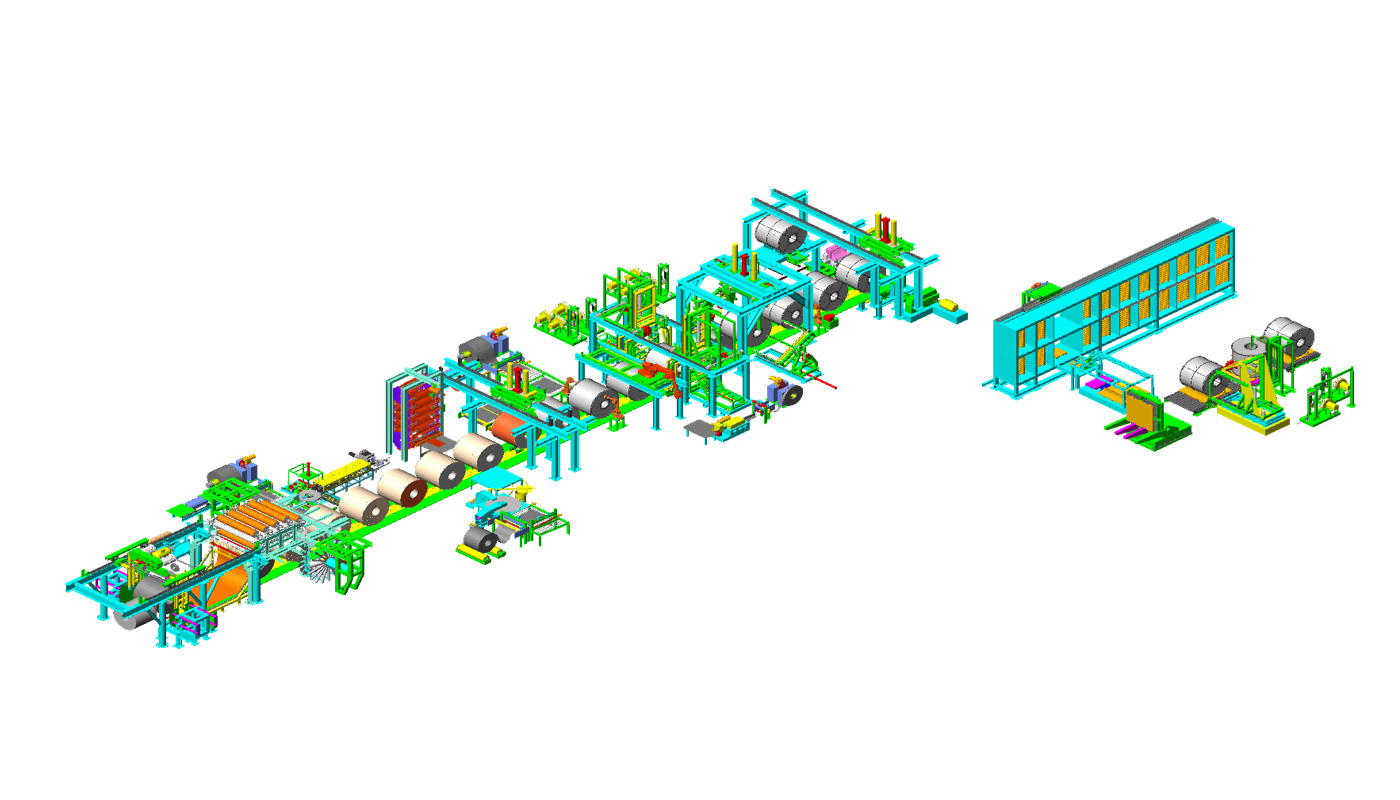
Concluzie: Pornirea cu succes a unei linii de ambalare în bobine
Punerea în funcțiune eficientă a unei linii de ambalare a bobinelor necesită o abordare sistematică și detaliată. Prin verificarea atentă a conexiunilor de alimentare și aer, efectuarea unor teste manuale amănunțite pe fiecare stație, calibrarea precisă a tuturor senzorilor și executarea unei tranziții fazate la modul automat cu monitorizare atentă și reglare fină, stabiliți o bază solidă pentru o funcționare fiabilă și eficientă. Acest proces metodic minimizează eșecurile inițiale și asigură performanța optimă a investiției dumneavoastră încă de la început.
[Afirmație: Un proces de pornire a liniei de ambalare a bobinelor, bine executat, transformă utilajele complexe într-un activ productiv, sigur și fiabil, gata să satisfacă cerințele dumneavoastră operaționale.]
Obțineți cea mai bună soluție!