1. Introducere
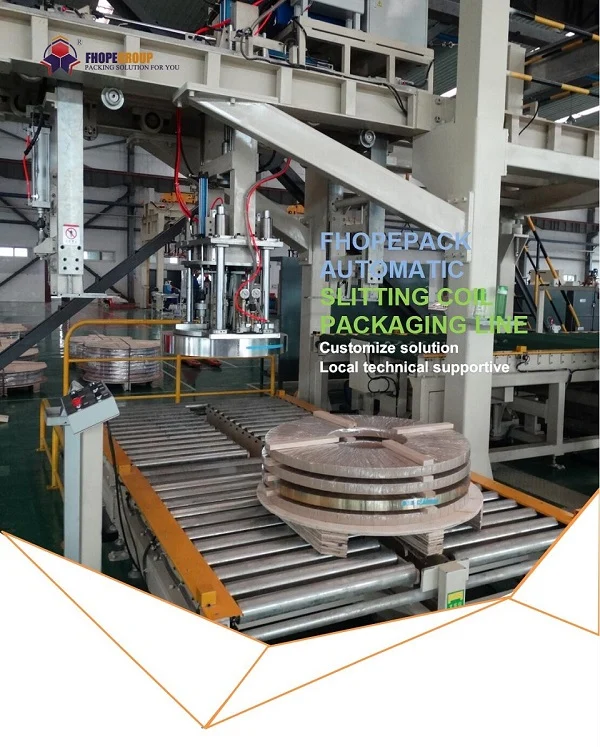
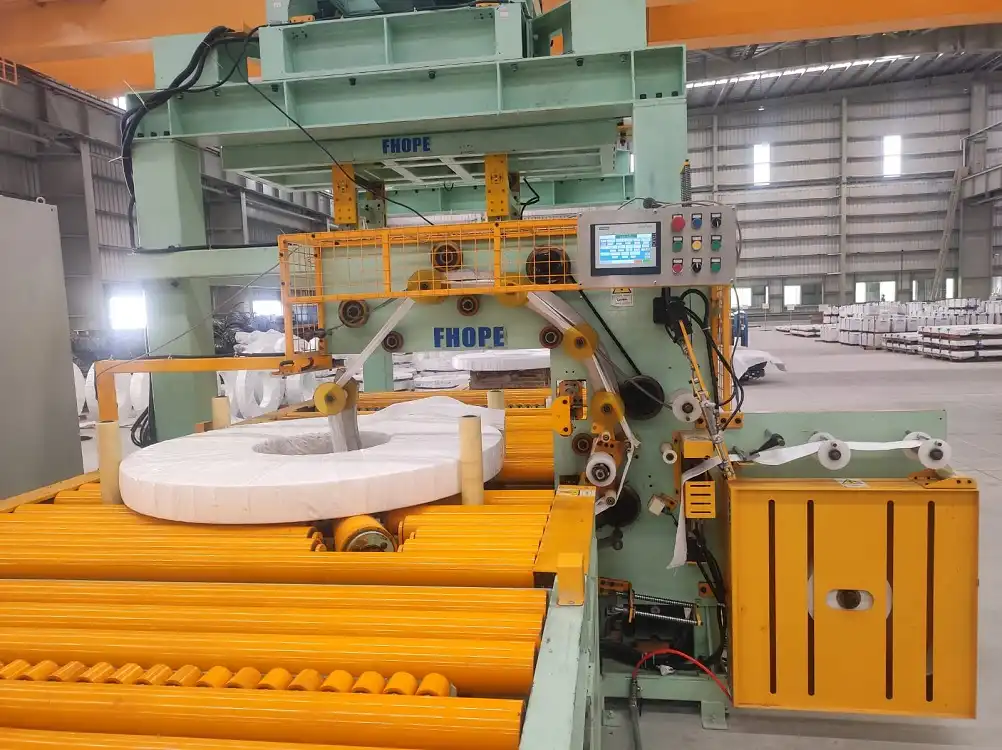
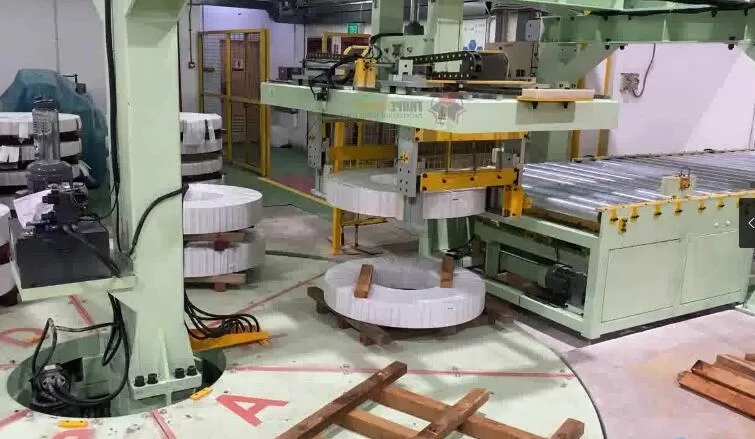
În mediile de producție moderne, liniile de ambalare a bobinelor de oțel — care cuprind mașina de ambalat bobine, mașina de legat bobine cu banda și mașina de stivuit bobine — sunt esențiale pentru prelucrarea metalelor în volume mari. Aceste sisteme, acționate de motoare, sisteme hidraulice, tehnologie servo, PLC-uri și dispozitive de control asociate (VFD-uri, servo-acționări), trebuie să ofere în mod constant randament, precizie și fiabilitate. Deși proiectarea, asamblarea și testarea sunt esențiale pentru obținerea performanței de top, controlul calității și livrarea reprezintă etapa finală, critică, înainte ca un sistem să fie predat clientului.
Această procedură detaliază modul în care evaluările continue ale calității ghidează fiecare etapă a producției, culminând cu o inspecție finală riguroasă înainte de expediere. De asemenea, clarifică strategia de livrare - inclusiv dezasamblarea parțială pentru un transport sigur și convenabil - și oferă informații despre așteptările de reasamblare, verificarea la fața locului și pregătirea pentru funcționare. Bazându-se pe standardele globale (IATF 16949, ISO 9001, EN 415-10) și cele mai bune practici din fabricația metalelor, obiectivul general este de a asigura că fiecare linie de ambalare a bobinelor îndeplinește cele mai înalte standarde de calitate, simplificând în același timp instalarea și punerea în funcțiune în atelierul clientului.
2. Materiale, proiectare mecanică și norme de livrare
2.1 Validarea științei materialelor
În centrul unei linii fiabile de ambalare a bobinei se află materiale robuste care pot rezista la sarcini ciclice, coroziune potențială și uzură mecanică. Fiecare subcomponentă este supusă unor verificări riguroase pentru a valida calitatea materiei prime și integritatea post-procesare. Aspectele de bază includ:
-
Durata de viață a componentei cheie la oboseală
- Tuburi Cilindri Hidraulici: Fabricat din oțel, cum ar fi 27SiMn, testat sub oboseală cu ciclu scăzut sau cu ciclu înalt în conformitate cu ISO 12106, asigurând că pereții cilindrului supraviețuiesc presurizării repetate (≥10^6 cicluri).
- Plăci pentru lanțuri transportoare rezistente la uzură: Acoperirile de suprafață (de exemplu, WC-Co) sunt testate pentru rezistența de aderență să depășească 1,200 MPa conform ASTM C633, reducând frecarea și extinzând durata de viață operațională sub sarcină continuă.
-
Compatibilitatea sistemelor de protecție
- Film de ulei antirugina: Verificat pentru eficacitatea în prevenirea coroziunii (≥48 ore în imersie în apă distilată ASTM D665). Acest lucru asigură că piesele rămân fără coroziune în timpul depozitării intermediare sau al transportului pe mare.
- Înveliș pentru cablu rezistent la UV: Acolo unde liniile ar putea fi parțial expuse la lumina soarelui sau la iluminare industrială cu ultraviolete ridicate, mantalele de cablu trebuie să păstreze rezistența la tracțiune ≥85% după 2,000 de ore de intemperii accelerate (test QUV).
Astfel de validări confirmă faptul că mașina finită poate rezista în medii de producție provocatoare fără a ceda defecțiunilor timpurii ale materialelor.
2.2 Standarde de inginerie mecanică
Având în vedere amploarea liniilor de ambalare a bobinelor - în special a cadrelor pentru sarcini grele, a meselor cu role sau a modulelor de stivuire - proiectarea mecanică trebuie să permită ușurința transportului, reasamblarii și alinierii finale la sediul clientului:
-
Demontare pentru transport
- Unitățile modulare sunt dimensionate cu o greutate maximă a unui singur modul ≤5 tone (aliniate cu reglementările naționale sau regionale de transport rutier, de exemplu, GB 1589 în China).
- Modulele sensibile, de înaltă precizie (de exemplu, capete de fixare servo-acționate sau brațe robot) pot fi montate separat pentru a asigura că accelerația vibrațiilor rămâne ≤3g în timpul transportului (conform standardelor ISTA 3A).
-
Asigurarea preciziei la reasamblare
- Planurile de referință sau suprafețele de montare sunt prelucrate sau fixate astfel încât reinstalarea la fața locului să atingă o precizie de poziție de ≤0.1 mm (referință la ghidurile VDI 2862).
- Verificările înainte de strângere a șuruburilor trebuie să se mențină în ±5% din cuplul de proiectare conform ISO 16047, prevenind alinierea greșită sau solicitarea excesivă în timpul asamblării finale.
Prin proiectarea pentru transport modular, producătorul eficientizează logistica de expediere și termenele de instalare, reducând timpul de nefuncționare și costurile pentru utilizatorul final.
3. Sistem de control al calității de la capăt la capăt
Asigurarea calității într-o linie de ambalare a bobinelor nu este un eveniment singular - este un ecosistem de verificări, controale și documentație1 care cuprinde recepția materiilor prime, verificările în timpul procesului și testele finale de performanță. O abordare tipică, de la început până la sfârșit, ar putea arăta astfel:
3.1 Controlul calității în etapa de producție
-
Sisteme de inspecție digitalizate 2
- Reactia angrenajului: Aderarea la AGMA 2000-C95 sau echivalent, măsurată prin senzori de deplasare cu laser sau cu cadran. Analizele avansate (de exemplu, descompunerea pachetelor wavelet) detectează devreme anomaliile.
- Întârziere răspuns PLC: Utilizarea unui osciloscop de 500 MHz pentru a monitoriza tranzițiile I/O pentru conformitatea cu IEC 61131-2. Latențe prelungite pot indica ineficiențele logicii de control sau probleme hardware.
- Consistența tensiunii filmului (dacă este integrată filmul de ambalare sau de bandă): Senzorii de forță în timp real (eșantionarea la 1 kHz) măsoară fluctuațiile de tensiune, cu datele adaptate la curbele PID ideale pentru stabilitate (EN 12079-1).
-
- Fiecărui ansamblu critic (de exemplu, servomotor, colector de cilindru, cap de curele) i se atribuie un ID unic (cod QR + RFID) aliniat cu standardele ISO/IEC 15459 pentru identificarea articolului.
- O înregistrare bazată pe blockchain (de exemplu, Hyperledger Fabric) poate stoca date critice de calitate, asigurând dovezi inviolabile ale descendenței fiecărei piese, de la forjare până la asamblarea finală.
3.2 Livrare și management operațional
La finalizarea producției și a testelor finale, linia trece la faza de livrare , reducând decalajul dintre acceptarea din fabrică și punerea în funcțiune la fața locului:
-
Sisteme inteligente de livrare
- Urmărirea în timp real a containerelor de transport poate monitoriza temperatura (-25°C până la +60°C) și umiditatea (10% până la 95% RH), păstrând jurnalele pentru fiecare zi de tranzit.
- Ghiduri de instalare pentru Realitatea Augmentată (AR).: Instrumente precum HoloLens cu precizie spațială de ±1 mm evidențiază punctele de montare și referințele de aliniere, reducând erorile umane la reasamblarea modulelor pe podeaua clientului.
-
Întreținere și upgrade la distanță
- Conform ISO 13374, o infrastructură de monitorizare a stării poate fi integrată de la început. Acesta monitorizează semnele vibrațiilor, temperatura motorului și presiunea hidraulică pentru a diagnostica defecțiunile emergente.
- Actualizările software Over-the-Air (OTA) trebuie să adere la standardele de securitate cibernetică (IEC 62443) cu criptare AES-256, asigurând că firmware-ul servomotor sau logica PLC pot fi corelate sau actualizate în siguranță.
4. Inspecție finală și teste înainte de livrare
Înainte de dezasamblare și expediere, linia de ambalare a bobinei este supusă unor teste riguroase:
-
alergare de anduranță de 24 de ore
- Mașina funcționează continuu sub sarcini tipice (sau aproape de sarcina maximă de proiectare) pentru a descoperi orice defecțiuni intermitente - fie ele în rampele de cuplu servo, integritatea etanșării hidraulice sau zgomotul senzorului.
- Sistemul este considerat stabil dacă încheie rularea fără opriri neplanificate sau coduri de eroare.
-
Conformitate dimensională și dinamică
- Precizie geometrică: Folosind un interferometru laser (de exemplu, Renishaw XL80) pentru a verifica repetabilitatea poziționării la ±0.15 mm (ISO 230-1).
- Răspuns pentru oprirea de urgență: Testarea unui scenariu de oprire de urgență pentru a confirma că sistemul oprește toate mișcările în ≤50 ms (orientări GB/T 5226.1 sau EN 60204-1).
-
Verificarea calității ambalajului
- Dacă subansamblurile trebuie să fie ambalate sau în containere, an ASTM D4169 Testul de expediere asigură că nu există armături slăbite sau suprafețe deteriorate ca urmare a căderii cutiei de la 1.2 metri pe toate părțile.
- Prevenirea coroziunii: Materialele de ambalare antirugină sau VCI (Inhibitor de coroziune volatilă) rămân pe loc pentru depozitare pe mare sau pe termen lung, validate prin pulverizare cu sare ISO 9227 timp de 480 de ore, fără formarea de rugină roșie pe suprafețele critice.
După finalizarea cu succes, sistemul trece la aprobarea finală, adesea denumită Testare de Acceptare în Fabrică (FAT) . Clienții (sau inspectorii desemnați de aceștia) pot asista la aceste teste pentru a confirma că linia îndeplinește obligațiile contractuale.
5. Strategia de ambalare și transport
5.1 Dezasamblare și protecție parțială
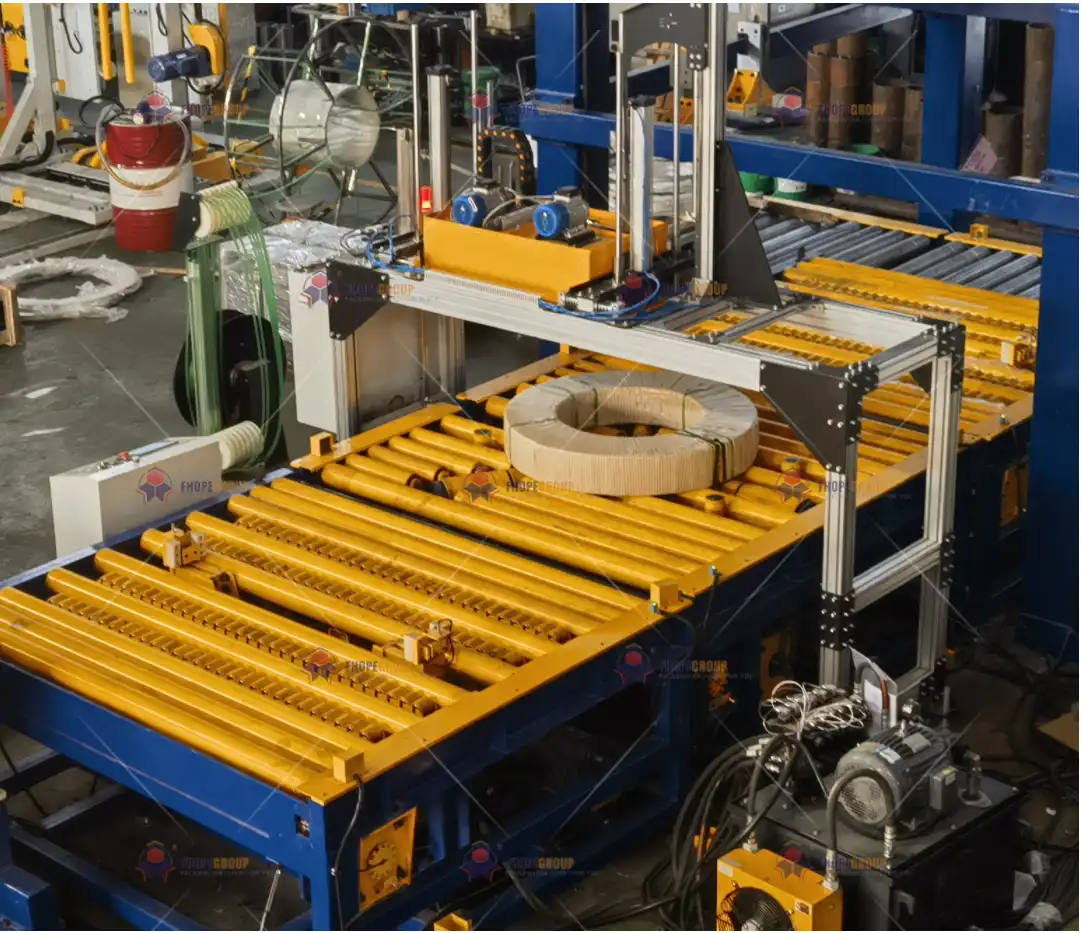
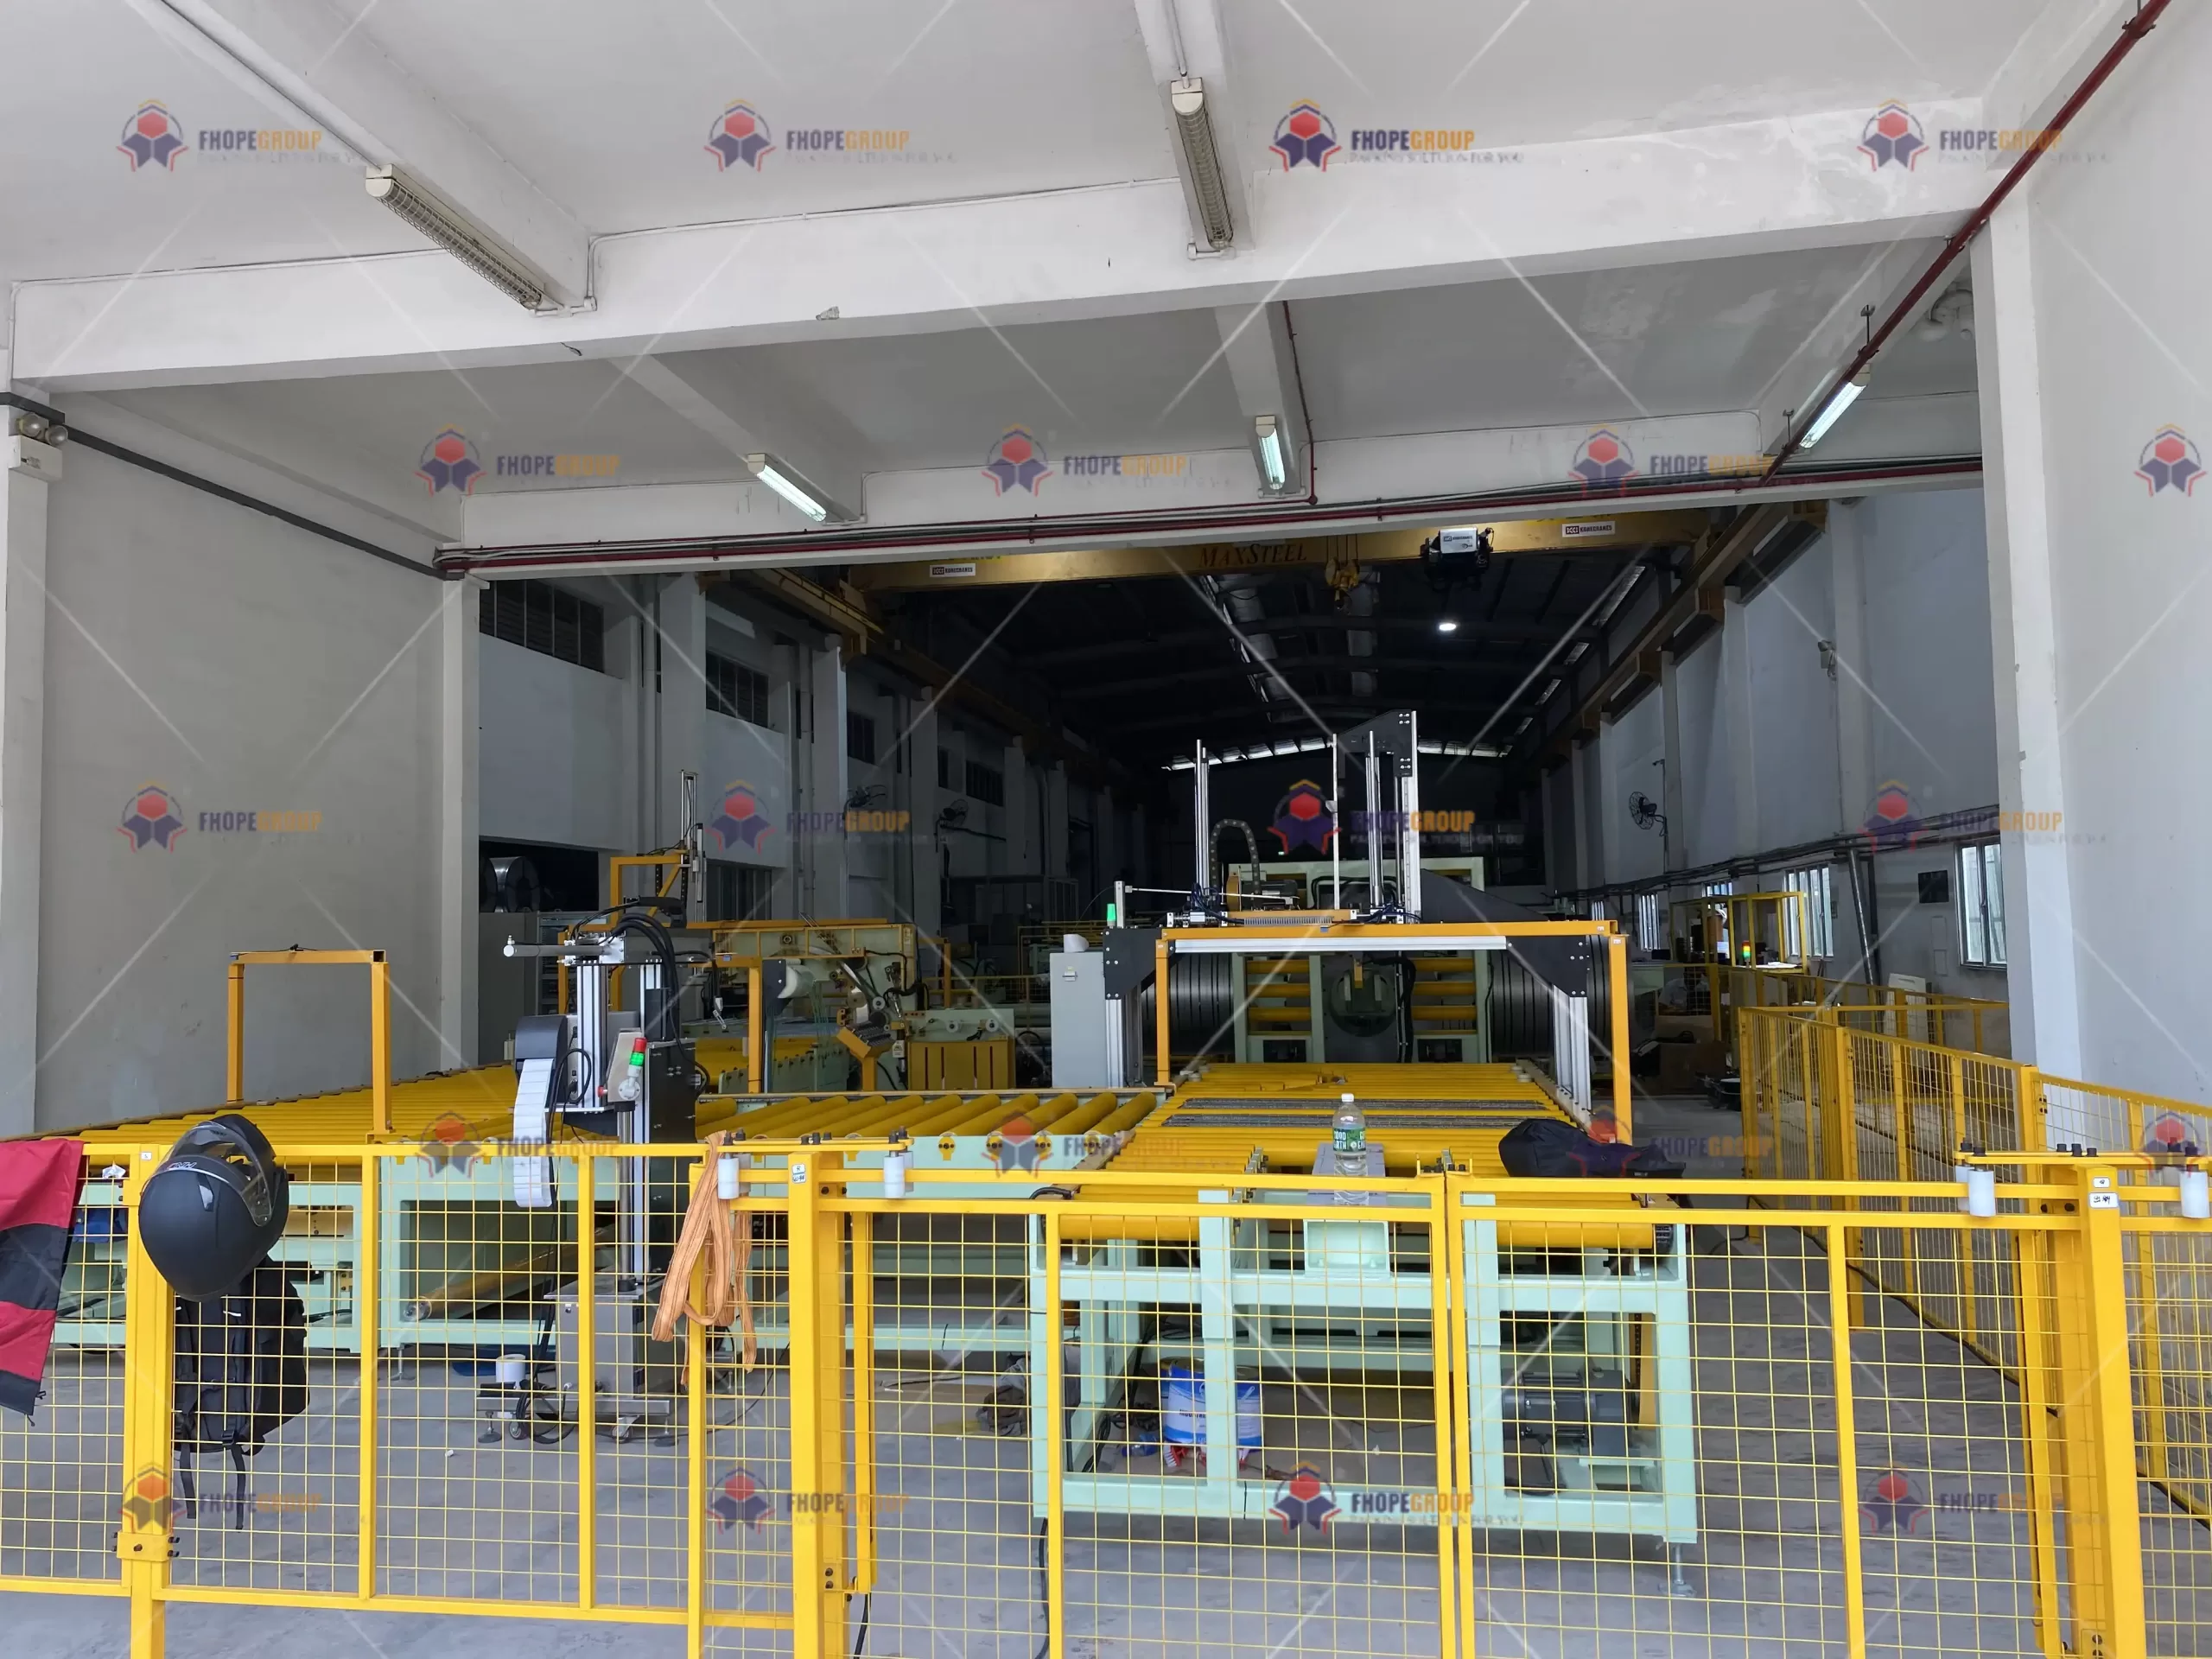
- Subseturi modulare: Întreaga linie de ambalare este de obicei împărțită în module gestionabile - suporturi bobinatoare/unc, capete de fixare, transportoare, unități de putere hidraulică și dulapuri de control. Această abordare reduce greutatea și dimensiunea maximă a piesei, facilitând manipularea în siguranță a stivuitorului sau a macaralei.
- Amortizarea șocurilor și vibrațiilor: Ansamblurile servo delicate sunt adesea asigurate cu spumă sau tampon de cauciuc pentru a menține vibrațiile de expediere ≤3g (referință ISTA 3A). Monitoarele de vibrații (un înregistrator de date 6DOF) pot înregistra evenimente de șoc în timp real pentru a identifica dacă a avut loc o manipulare greșită în timpul tranzitului.
- Controlul umidității: Pachetele de desicant sau foliile de plastic sigilate în vid din interiorul cutiilor ajută la prevenirea acumulării de umezeală, în special în timpul transporturilor maritime. Înregistratoarele de date bazate pe IoT înregistrează temperatura/umiditatea pentru a asigura conformitatea cu condițiile de transport recomandate.
5.2 Reasamblare și calibrare la fața locului
Odată ce sistemul ajunge la locația clientului, începe o fază de instalare și calibrare:
-
Cadru și nivelare
- Cadrele de bază principale (pentru stivuire, legare sau împachetare) sunt aliniate pe podeaua pregătită, verificând ca planeitatea să rămână în intervalul de ± 0.3 mm/m, adesea folosind nivele laser sau instrumente optice.
- Șuruburile de ancorare sau picioarele de nivelare sunt strânse la setările specificate, asigurând ca linia să rămână stabilă prin operațiuni dinamice.
-
Reconectarea Serviciilor
- Electrical : Rackurile PLC, unitățile servo, VFD-urile și senzorii sunt reconectate urmând cabluri etichetate, de obicei gravate sau etichetate (coduri de culoare IEC 60445). Verificările de continuitate cu un megaohmetru (≥100 MΩ la 500 V) confirmă integritatea cablului.
- Linii hidraulice/pneumatice: Furtunurile sau țevile trebuie verificate pentru scurgeri (ISO 4413 pentru hidraulic, ISO 8573 pentru pneumatică) înainte de pornire. Garnituri sau cuplaje înlocuite dacă sunt detectate micro-scurgeri.
-
Aliniere și echilibrare cu laser
- Pentru rolele servo-acționate sau brațele rotative, un instrument de aliniere a arborelui cu laser asigură concentricitatea și alinierea unghiulară până la 0.1 mm, atenuând vibrațiile sau uzura curelei/lanțului.
- Testele validează faptul că încărcarea bobinei, chingile și stivuirea funcționează la viteza și cuplul corecte, aliniind timpii ciclului de proiectare.
6. Acord de livrare standardizat
Pentru a asigura claritate pentru toate părțile interesate - producători, expeditori, echipe de instalare și utilizatorul final - un protocol de livrare standardizat ar putea face referire la aceste linii directoare:
| Dimensiunea de control | Standard | Indicator cheie | Metoda de verificare |
|---|---|---|---|
| Precizie geometrică | ISO-230 1 | Repetare ≤±0.15 mm | Interferometru cu laser (Renishaw) |
| Performanță dinamică | GB / T 5226.1-2019 | Oprire de urgență ≤50 ms | DAQ de mare viteză (NI PXIe) |
| Integritatea ambalajului | ASTM D4169-16 | Fără piese slăbite/deteriorate post-test | Test de cădere de 1.2 m (6 fețe) |
| Protectie anticoroziva | ISO 9227 | 480 h spray de sare: fără rugină roșie | Microscop metalografic (1000×) |
Orice abatere a acestor parametri declanșează o buclă de acțiune corectivă documentată înainte ca linia să poată fi expediată oficial către client.
7. Inovații în controlul calității și livrarea
7.1 Digital Twin pentru livrare
Implementările de ultimă generație adoptă o abordare de tip geamăn digital , simulând nu doar funcția mașinii, ci și secvența de reasamblare:
- Preinstalare virtuală: Utilizarea unui model 3D (de exemplu, Siemens Teamcenter) pentru a verifica punctele de intrare sigure pentru stivuitoare, traseele macaralei și potențialele coliziuni în hala de producție finală.
- Pașaport digital: Fiecare linie poate veni cu un pașaport digital, inclusiv geometrie 3D, BOM (Bill of Materials) și jurnalele de întreținere înregistrate - ușor de vizualizat pe o tabletă sau pe un dispozitiv AR.
7.2 Tehnici inteligente de inspecție
-
Calibrarea vederii artificiale
- Referința automată cu camere industriale (de exemplu, Cognex In-Sight) poate verifica orientarea și alinierea pieselor la ±0.02 mm.
- Potențialele decalaje ale alinierii servo sau curelei sunt semnalate în timp real, reducând pașii de măsurare manuală.
-
Ultrasunete cu matrice în faze
- Sudurile avansate pe cadre sau brațe de susținere sunt supuse scanării cu ultrasunete în matrice fază (ISO 17635) pentru a detecta defectele interne submilimetrice.
- Minimizează riscul de defecțiune catastrofală a grinzilor sau consolelor portante.
8. Angajamente ciclului de viață post-livrare
Cu linia expediată și instalată oficial, implicarea producătorului continuă de obicei:
-
Garanție și service
- O acoperire standard poate include 12-24 de luni, sub rezerva anumitor ore de utilizare sau debitul bobinei.
- Timpul mediu dintre eșecuri (MTBF) este vizat la ≤0.5 defecțiuni/an în condiții normale de funcționare, reflectând un design mecanic și electric robust.
-
Garanții de performanță
- Mulți furnizori se angajează să fie pregătiți pentru „plug-and-play” de 98%: adică, linia ar trebui să înceapă să funcționeze productiv în 8 ore de la reasamblarea la fața locului, în condițiile standard.
- Criteriul de acceptare este de obicei o funcționare stabilă a unui anumit număr de bobine sau un set de schimburi fără opriri neplanificate.
-
Feedback de îmbunătățire continuă
- Toate datele operaționale - cuplu, temperatură, timpi de ciclu - pot fi reintroduse în baza de date a producătorului pentru îmbunătățiri viitoare ale designului.
- Această sinergie a datelor de teren încurajează o cultură în buclă închisă a îmbunătățirilor inginerești, asigurând că liniile ulterioare beneficiază de lecții din lumea reală.
9. Concluzie
Controlul calității și livrarea nu sunt doar etape finale; ele reprezintă un moment critic în care o linie de ambalare a bobinelor, proiectată cu atenție, asamblată meticulos și testată temeinic, trece de la podeaua fabricii la mediul său operațional final. Un rezultat de succes depinde de:
- Porti cuprinzătoare de calitate: De la validarea materiilor prime (spectroscopie, teste de oboseală) până la SPC în proces (Controlul statistic al procesului) și testele de rezistență la scurgere finală.
- Livrare modulară și de protecție: Proiectarea pentru dezasamblarea parțială, ambalarea robustă și reducerea șocurilor asigură că produsul ajunge intact și se reasambla fără probleme.
- Verificare bazată pe date: Folosind instrumente de înaltă precizie, gemeni digitale și tehnologii AR/VR pentru a accelera instalarea și a confirma conformitatea cu standardele globale mecanice, electrice și de siguranță.
- Continuitatea ciclului de viață: Garantând documentația, trasabilitatea și suportul de la distanță după livrare, sporind astfel eficiența generală a echipamentului și eficiența costurilor.
Prin respectarea standardelor recunoscute (IATF 16949, ISO 9001, EN 415-10, GB/T 5226.1 etc.) și prin utilizarea unor controale inginerești avansate, producătorii pot livra linii de ambalare a bobinelor cu defecte aproape zero, provocări minime de reasamblare și o tranziție lină către producția completă. Această abordare garantează că clienții primesc utilaje robuste și fiabile, capabile de un randament ridicat, siguranță excepțională și longevitate - exemplificând cu adevărat ce e mai bun din fabricația modernă, în stilul producătorilor.
Nota finală:
Deși ghidurile de aici sunt aplicabile pe scară largă la majoritatea mașinilor industriale grele, cerințele specifice pot varia în funcție de reglementările regionale rutiere, de mediul instalației finale sau de solicitările unice ale clienților pentru expediere sau punere în funcțiune. Faceți întotdeauna referințe încrucișate la statutele locale (de exemplu, GB 1589 pentru limitele de greutate de transport) și certificările speciale ale proceselor (de exemplu, standarde de transport maritim, adăposturi în mediu periculoase) pentru a oferi o soluție personalizată.
-
Înțelegerea acestor practici poate îmbunătăți procesele de asigurare a calității și poate asigura conformitatea cu standardele din industrie. ↩
-
Explorați cum aceste sisteme vă pot revoluționa controlul calității producției și pot crește eficiența. ↩
-
Aflați despre rolul esențial al trasabilității în asigurarea calității produselor și a conformității în procesul de fabricație. ↩