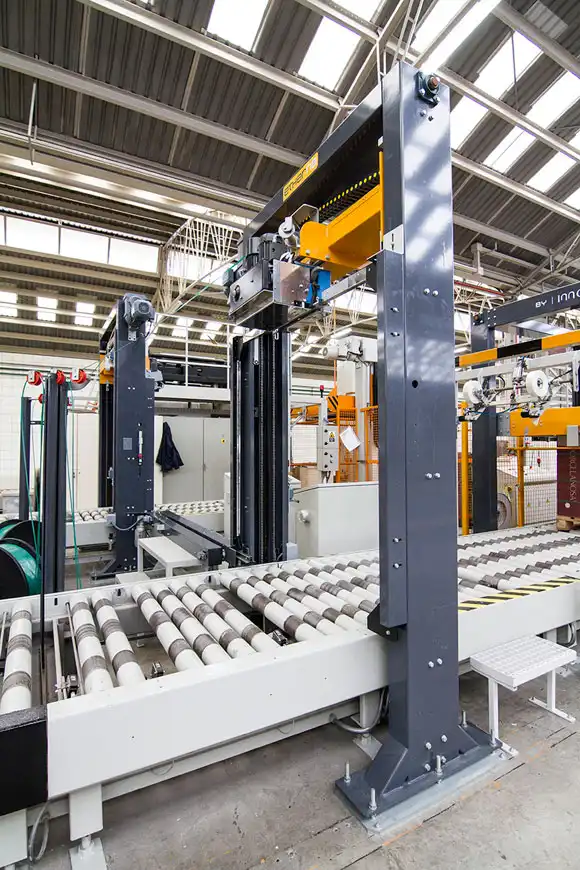
În mediile de producție și logistică cu ritm rapid de astăzi, automatizarea joacă un rol crucial în îmbunătățirea eficienței operaționale generale și reducerea costurilor cu forța de muncă. Una dintre zonele cu cel mai mare impact pentru automatizare este etapa de ambalare, în special în sistemele de legare care asigură că produsele sunt împachetate în siguranță pentru expediere sau depozitare. La proiectarea sau selectarea unei mașini de curele moderne, intră în joc mai mulți parametri și considerații tehnice, cum ar fi designul pneumatic, presiunea și debitul de aer necesar (utilizarea CFM), comunicarea între diferite PLC-uri (controlere logice programabile) și respectarea diferitelor standarde de certificare. Acest articol oferă o analiză detaliată a tehnologiei din spatele mașinilor de curele, examinând fiecare componentă și parametru pentru a oferi informații care vor ajuta inginerii, managerii de operațiuni și factorii de decizie să facă alegeri bine informate.

1. Înțelegerea designului pneumatic
Mașinile de curele, în special cele dezvoltate pentru aplicații industriale la scară largă, se bazează frecvent pe sisteme pneumatice pentru o mișcare fiabilă și repetabilă. Elementele pneumatice controlează acțiuni precum tensionarea, etanșarea, tăierea și chiar poziționarea pachetelor înainte și după legare. Aceste acțiuni trebuie să fie atât precise, cât și consecvente pentru a asigura o ambalare sigură fără a deteriora produsul.
Intrări pneumatice cheie:
-
Interval de presiune: Aproximativ 0.4 până la 0.6 Mbar (uneori descris în echivalenți bar sau psi)
-
Consum de aer: Aproximativ 100 ml pe minut
La prima vedere, aceste cifre pot părea mici, dar debitul volumetric real sau consumul CFM (piciori cubi pe minut) poate fi mult mai mare în funcție de frecvența de curele și de dimensiunile cilindrilor sistemului. Fiecare cursă pneumatică - indiferent dacă este de antrenare a curelei, de activare a tensiunii sau de etanșare - atrage sursa de aer comprimat. Dacă linia dvs. de producție este continuă și necesită curele frecvente (de exemplu, la fiecare câteva secunde), cerințele CFM cumulate pot deveni substanțiale.
De ce pneumatică?
-
Fiabilitate și simplitate: Componentele pneumatice sunt de obicei ușor de întreținut, iar piesele de schimb sunt disponibile pe scară largă.
-
Funcționare curată: Aerul comprimat este în general considerat „curat” în comparație cu fluidele hidraulice, care pot avea scurgeri sau pot contamina spațiul de lucru.
-
Timpi de răspuns rapizi: Cilindrii pneumatici pot oferi o acționare rapidă, esențială pentru liniile de ambalare cu randament ridicat.
Înainte de a integra o mașină pneumatică de curele în linia dumneavoastră de producție, este vital să efectuați o analiză aprofundată a capacității dumneavoastră de aer comprimat. Aceasta include înțelegerea presiunii de aer disponibilă din sistemul de aer al unității, dimensiunea rezervorului (rezervoarelor) de aer și prezența oricărui echipament pneumatic suplimentar care ar putea crea fluctuații de presiune. Instalarea unui rezervor de aer bine dimensionat și a filtrelor sau regulatoarelor poate ajuta la atenuarea căderilor bruște de presiune și la menținerea stabilității necesare pentru operațiuni precise de chingi.
2. Privire detaliată asupra utilizării CFM
În timp ce o cifră nominală de 100 ml/min ar putea fi declarată ca rată de consum, CFM operațional real poate varia semnificativ în funcție de ciclul de funcționare. Luați în considerare următorii factori:
-
Timp de ciclu: Dacă sistemul dumneavoastră efectuează legarea cu banda la fiecare 10 secunde, consumul total de aer pe minut va fi mult mai mare decât dacă legarea are loc o dată pe minut.
-
Dimensiunile cilindrului: Cilindrii mai mari necesită un volum mai mare per cursă. Cilindrul de tensionare, cilindrul de etanșare și actuatoarele pneumatice suplimentare (pentru blocurile de prindere sau benzile transportoare) contribuie toate la consumul total.
-
Presiune de funcționare: Funcționarea în apropierea intervalului superior de 0.6 Mbar va consuma, în general, mai mult aer per acționare decât funcționarea la 0.4 Mbar, deși acest lucru trebuie echilibrat cu asigurarea unei puteri suficiente pentru tensionare și etanșare.
Companiile găsesc adesea că este benefic să urmărească consumul de aer în timp real pentru a preveni opririle neplanificate. Un plan de întreținere preventivă bine structurat, inclusiv verificări regulate ale furtunurilor de aer, etanșărilor și regulatoarelor, poate minimiza scurgerile de aer. Chiar și scurgerile minore care trec neobservate pot afecta semnificativ ciclul de funcționare al compresorului și costul energiei în timp.

3. Comunicarea PLC: două abordări pentru integrare
Unul dintre pașii critici în automatizarea unei stații de legare este asigurarea unei comunicări fără întreruperi între PLC-ul mașinii de bandare și transportor sau alte controlere ale echipamentelor din amonte/aval. Această coordonare controlează momentul în care pachetele intră în zona de legare, când începe ciclul de fixare și când produsul ambalat este descărcat. Două metode principale de comunicare sunt utilizate în mod obișnuit:
-
Soluția 1: Un sistem de transport autonom furnizat de furnizorul de mașini de bandă
În acest scenariu, furnizorul de mașini de bandă oferă întreaga linie de transport. Senzorii și unitățile încorporate permit mașinii să detecteze când este prezent un pachet și să-l poziționeze automat pentru chingă fără a necesita o integrare extinsă a PLC-ului extern. De obicei, sunt necesari doar doi senzori - unul la capătul transportorului de intrare și unul la începutul transportorului de primire - pentru a detecta fluxul de pachete. Deoarece mașina de bandă controlează ambele transportoare, întregul proces este simplificat cu semnale minime schimbate între sistemele externe. -
Soluția 2: transportoare separată deținută de client
Atunci când clientul are deja un sistem de transport sau preferă un design specific de transportor, integrarea se bazează pe schimbul de semnale I/O (adesea intrări și ieșiri digitale) între PLC-ul mașinii de bandare și PLC-ul clientului. O secvență comună ar putea arăta astfel:-
PLC-ul extern trimite un semnal „A” mașinii de bandă atunci când un pachet este în poziția corectă.
-
La primirea semnalului „A”, mecanismul de blocare al mașinii de curele se cuplează, fixând pachetul pe loc. Mașina efectuează apoi ciclul de legare.
-
Odată ce legarea este completă, mașina de legat trimite un semnal „B” către PLC extern pentru a îndepărta pachetul.
-
PLC-ul extern avansează pachetul de pe stația de fixare și în cele din urmă returnează semnalul „A” când următorul pachet este în poziție.
-
Această interacțiune bazată pe semnal poate fi repetată pentru mai multe operațiuni de fixare, dacă produsul are nevoie de mai multe curele. Cu o logică bine definită și semnale atent temporizate, întregul proces poate fi automatizat într-un grad ridicat, asigurând un timp de nefuncționare minim și maximizând debitul.
4. Nivel de automatizare: Echilibrarea operațiilor manuale și automate
O întrebare frecventă pentru potențialii cumpărători este dacă fiecare curea necesită intervenție manuală sau dacă întregul proces poate fi complet automatizat. Mașinile moderne de curele sunt capabile de operațiuni extrem de automatizate, reducând la minimum implicarea manuală. Principalele responsabilități ale operatorului includ de obicei:
-
Reîncărcarea colțarelor de protecție: De exemplu, dacă se aplică patru benzi per pachet, cartușele colțarelor de protecție ar putea necesita reîncărcare la fiecare 25 de pachete, ceea ce poate fi aproximativ o dată pe oră. În soluții mai personalizate, acest timp poate dura până la 1.5-2 ore per reîncărcare, în funcție de capacitatea mașinii și de dimensiunea suporturilor de colțare.
-
Reîncărcarea benzilor PET sau a altor materiale de legat banda: Rola de legat banda ar putea conține suficient material pentru 120 de pachete înainte de a necesita o reumplere.
În afară de aceste sarcini ocazionale, procesul de legare în sine nu necesită ca operatorii să stea lângă mașină și să declanșeze manual fiecare ciclu. Întreaga secvență - intrarea pachetului, alinierea, tensionarea curelei, etanșarea, tăierea și ieșirea - poate fi programată și automatizată. Acest nivel ridicat de automatizare reduce costurile cu forța de muncă, sporește consistența și eliberează operatorii să se concentreze asupra altor sarcini din zona de ambalare.

5. Considerații privind certificarea: CE vs. UL
Atunci când se implementează echipamente la nivel global, standardele de certificare devin o prioritate absolută. Piețele europene impun de obicei certificarea CE , confirmând că mașina îndeplinește cerințele de sănătate, siguranță și protecție a mediului din Spațiul Economic European. În America de Nord, certificarea UL este adesea punctul de referință pentru a asigura că echipamentele respectă standardele de siguranță la incendiu și cele electrice.
Provocări de certificare UL:
-
Cost ridicat și proces lung: Obținerea certificării UL poate fi costisitoare și consumatoare de timp pentru producători, în special atunci când se ocupă de utilaje personalizate sau specializate.
-
Abordare practică: Mulți furnizori își construiesc mașinile conform standardelor UL, dar nu solicită direct certificarea UL în țara producătoare. În schimb, ei expediază mașinile în Statele Unite sau Canada, unde laboratoarele locale de testare finalizează procesul de certificare pentru clientul final. Această abordare poate fi mai rentabilă, în special pentru companiile care nu planifică exporturi de mașini în volum mare.
Pentru utilizatorii finali din America de Nord, este totuși recomandabil să lucreze cu furnizori care înțeleg regulile UL și pot livra mașini care trec cu ușurință inspecțiile UL. Prin asigurarea conformității în timpul fazei de proiectare, timpul total pentru realizarea etichetării finale UL la fața locului poate fi redus drastic.
6. Concluzie: Către o linie de curele mai eficientă și mai pregătită global
Proiectarea și integrarea unei mașini de bandă pneumatică implică luarea în considerare atentă a cerințelor de alimentare cu aer, comunicarea cu PLC-urile externe sau interne, nivelul de automatizare dorit și căile potențiale de certificare. Concentrându-se de la început pe aceste elemente tehnice, companiile pot evita capcanele comune, cum ar fi presiunea insuficientă a aerului, sincronizarea nealiniată a semnalului sau problemele legate de conformitatea cu reglementările.
Mai mult decât atât, ca parte a unei inițiative mai extinse de Industry 4.0 sau de fabrică inteligentă, mașinile de bandă pot fi integrate în platforme mai mari MES (Manufacturing Execution Systems) sau ERP (Enterprise Resource Planning). Acest lucru permite urmărirea în timp real a frecvenței de curele, a utilizării materialelor și a stării de sănătate a mașinii, ceea ce, la rândul său, permite întreținerea predictivă și programarea optimizată a producției.
În rezumat, o soluție de legare bine aleasă nu se referă doar la legarea în siguranță a produselor, ci este la crearea unei operațiuni fără întreruperi, eficiente și bazate pe date. Luând în considerare detaliile de proiectare pneumatică, nuanțele de comunicare PLC, capabilitățile de automatizare și standardele globale de certificare, companiile pot implementa un sistem care să susțină nevoile actuale și să rămână adaptabil pentru creșterea viitoare.
Pentru cei care doresc să rămână în fruntea tehnologiei de ambalare industrială, selectarea unei mașini de bandă pneumatice robuste care se aliniază cu standardele UL (sau cu cerințele CE în Europa) este o mișcare strategică cheie. Fie că sunt complet automatizate sau semi-automatizate, aceste soluții pot reduce semnificativ cerințele de forță de muncă, îmbunătățind în același timp consistența și debitul de ambalare. Dacă sunteți în proces de evaluare a opțiunilor sau de planificare a instalării unei noi linii de ambalare, luați în considerare consultarea unui furnizor de mașini de bandă cu experiență atât în sisteme pneumatice, cât și în procesele globale de certificare. Acest lucru asigură nu numai o fază de punere în funcțiune ușoară, ci și poziționează operațiunea dumneavoastră pentru un succes susținut pe piețele din ce în ce mai competitive.