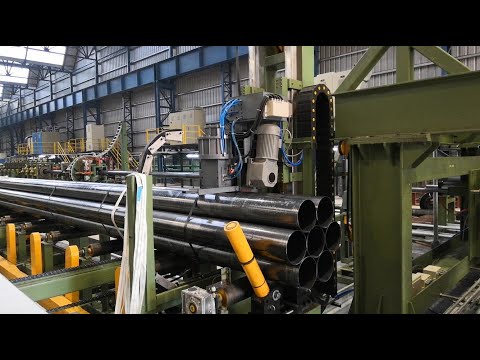
Ce face ca o linie de ambalare automată a mașinii de împachetat țevi de oțel un activ vital pentru producția modernă?
Am văzut că multe fabrici pierd timp și se luptă cu curele manuale inconsecvente. Acest lucru duce la lipsuri de livrare și la costuri mai mari ale forței de muncă, mai ales atunci când comenzile mari se adună deodată.
O linie automată de legare a țevilor de oțel previne aceste probleme prin standardizarea tensiunii, ghidarea fluxului de produs și reducerea erorilor. Această metodă fixează țevile în mod fiabil, reduce efortul operatorului și accelerează procesul de ambalare. De asemenea, ajută la asigurarea faptului că clienții primesc livrări consecvente, fără daune.
Cred că înțelegerea acestei tehnologii poate ajuta managerii de producție să rezolve provocările comune. Voi explica modul în care chingile automate îmbunătățesc siguranța, se ocupă de diferite dimensiuni ale țevilor și se potrivește fluxurilor de lucru existente pentru un debit maxim. Vă rugăm să citiți mai departe pentru a vedea de ce această linie este o actualizare esențială.
Cum îmbunătățește chingile automate siguranța și eficiența la locul de muncă?
Observ de multe ori că legătura manuală pune stres pe personal. Ele îndoaie și ridică țevi grele de oțel, ceea ce crește riscul de rănire.
O linie automatizată inversează acest model. Mașinile se ocupă de cele mai grele sarcini. Ei folosesc o tensiune constantă pentru a fixa fiecare mănunchi de țevi de oțel. Acest lucru previne greșelile și scade oboseala operatorului.
Văd cum automatizarea bine planificată reduce și încetinirile producției. Mai puțină muncă manuală înseamnă mai puține întârzieri, astfel încât comenzile se deplasează la timp. Acest lucru îmbunătățește atât siguranța, cât și eficiența de zi cu zi.
O privire mai atentă asupra reducerii riscurilor și reducerii întârzierilor în producție
Îmi amintesc că am trecut printr-o fabrică în care muncitorii foloseau unelte de mână pentru a lega mănunchiuri mari de țevi de oțel. Forța repetată necesară a cauzat încordări regulate ale spatelui și umerilor. Compania a văzut, de asemenea, blocări frecvente în producție din cauza curelelor aplicate greșit. Când au trecut la chingile automate, aceste probleme aproape au dispărut. Personalul nu se mai apleca sau nu se mai lupta cu pârghiile de tensiune. Aparatul a stabilit tensiunea. Acea schimbare a ridicat moralul și a scăzut rănile.
Îndepărtarea ridicării manuale
Muncitorii obișnuiau să ridice sau să rostogolească țevi grele pentru a le alinia pentru chingi. Liniile automate folosesc benzi transportoare care ghidează conductele în poziția corectă. Unele configurații includ un mecanism de rotire pentru a roti pachetul. Acest design elimină o mare parte din ridicarea care duce la oboseala musculară. Un singur operator poate supraveghea mai mulți pași simultan, astfel încât linia nu așteaptă niciodată mișcările manuale. Această abordare eliberează ore de muncă pentru sarcini precum verificările finale ale calității.
Stabilizare a tensiunii pentru a preveni alunecarea
Am văzut cum legarea manuală duce la niveluri de tensiune incerte. Unele curele sunt prea strânse și riscă să deterioreze suprafețele țevilor. Unele sunt prea largi și permit schimbarea în tranzit. Liniile de curele automate măsoară tensiunea cu senzori. Acestea asigură că fiecare curea se menține la o forță prestabilită. Această consistență este critică pentru țevile de oțel, care trebuie să rămână rigide în timpul transportului. De asemenea, evită crăparea sau întinderea din cauza strângerii excesive. În general, înseamnă mai puține reprelucrari și expedieri stabile.
Simplificarea sarcinilor repetitive
În multe facilități, lucrătorii petrec schimburi întregi pe aceeași mișcare repetitivă. Acest lucru duce la oboseală, plus riscul de leziuni de încordare repetitivă. Prin automatizarea legaturilor, personalul trece la roluri de supraveghere. Ei observă indicatorii, verifică performanța mașinii și remediază opriri minore. Această nouă dinamică le sporește angajamentul. Oamenii preferă sarcini variate decât munca manuală constantă. Rezultatul este o echipă mai motivată, cu o cifră de afaceri mai mică.
Creșterea producției generale
Când personalul nu petrece timp luptă cu curelele, poate menține linia în mișcare rapidă. Comenzile automate ale tensiunii fixează fiecare pachet în câteva secunde. Un operator intervine doar dacă un senzor detectează o aliniere greșită. Asta înseamnă timpi de ciclu consecvenți și mai puține blocaje în producție. Un ritm stabil simplifică, de asemenea, programarea. Managerii nu trebuie să completeze calendarul de producție pentru încetinirile frecvente. Comenzile pot fi proiectate cu mai multă acuratețe, astfel încât programele de livrare rareori alunecă.
| Factorul de siguranță sau eficiență | Cum ajută automatizarea | Beneficiul rezultat |
|---|---|---|
| Mai puțină ridicare | Transportoarele și încărcătoarele automate mută conductele | Reduce efortul și rănile lucrătorilor |
| Tensiune constantă | Senzorii controlează strângerea fiecărei curele | Previne deteriorarea, menține pachetele stabile |
| Sarcini repetitive reduse | Masina se ocupa de tensionare si impachetare | Reduce oboseala, crește concentrarea operatorului |
| Timpi de ciclu mai rapid | Pașii automati elimină încetinirile manuale | Producție zilnică și programare îmbunătățite |
| Risc mai mic de accidentare | Mai puține ridicări sau trageri manuale pe schimb | Forță de muncă stabilă, timp de nefuncționare redus |
Reducerea returnărilor și a cererilor de daune

Îndeplinirea standardelor de siguranță
Multe regiuni au legi privind ridicarea limitelor de greutate sau prevenirea leziunilor de deformare repetitivă. Liniile de curele automate ajută la îndeplinirea acestor cerințe. Ele îndepărtează o mare parte din munca manuală care punea personalul în pericol. Inspectorii vor să vadă dacă instalația investește în procese mai sigure. Instalarea unei linii automate poate reduce amenzile sau poate asigura conformitatea cu noile linii directoare ergonomice. De asemenea, transmite un mesaj că afacerii îi pasă de bunăstarea lucrătorilor.
Toate aceste îmbunătățiri vin împreună pentru a reduce rănile, pentru a menține o producție stabilă și pentru a produce rezultate consistente de ambalare. Trecerea la chingile automate dă roade prin moral mai puternic, eficiență mai mare și mai puține greșeli. Cred că este o piatră de temelie în producția modernă, în special pentru țevile de oțel care necesită o tensiune precisă.
Ce componente de bază eficientizează manipularea diferitelor dimensiuni de țevi?
Văd că țevile de oțel vin în toate formele și diametrele. Această variație poate complica fixarea manuală. Lucrătorii trebuie să măsoare fiecare pachet, să ghicească tensiunea și să taie curelele pentru a se potrivi.
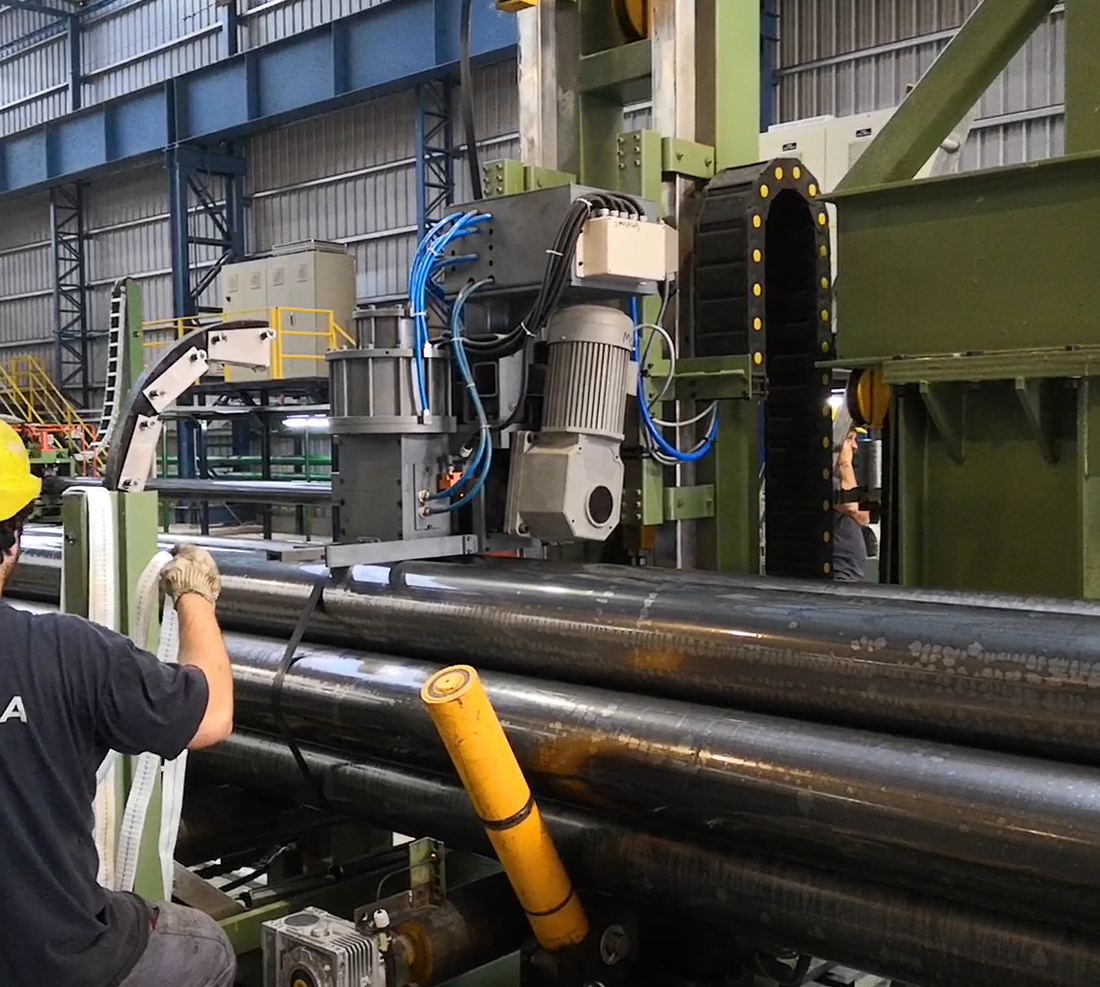
O mașină avansată de curele simplifică acest lucru. Are transportoare modulare, aliniere acţionată de senzori şi capete de tensionare reglabile. Se adaptează la multe dimensiuni de țevi fără timpi de nefuncționare majore sau reconfigurare.
Găsesc că astfel de sisteme mențin și stabilitatea. Ele țin ferm pachetele mici sau mari. Acest lucru asigură o presiune uniformă pe fiecare țeavă, ceea ce scade șansa de a se îndoi sau zgârie.
Înțelegerea elementelor fundamentale ale unei soluții versatile de curele
Am văzut că multe fabrici cumpără o mașină de curele standard doar pentru a afla că nu se ocupă de gama lor completă de produse. Această nepotrivire provoacă intervenții manuale repetate. Operatorii trebuie să creeze soluții pentru țevi mai mari sau cu forme ciudate. O linie proiectată corespunzător folosește caracteristici specializate pentru a gestiona diferite diametre. Din perspectiva mea, câteva componente de bază fac procesul adaptabil și neted.
Transportoare flexibile pentru sarcini variate
Designul transportorului contează. Unele linii au role cu lățime fixă care se luptă cu mănunchiuri largi sau înguste. Un sistem cu ghidaje reglabile sau șine laterale mobile poate fixa diferite diametre de țeavă în poziție. Operatorii folosesc pur și simplu un panou de control pentru a schimba formatele. Acest lucru este mai rapid decât deplasarea fizică a pieselor transportoare. De asemenea, menține alinierea consistentă. Îmi amintesc de un site care a înlocuit transportoarele rigide cu ghidaje reglabile. Această îmbunătățire a redus timpii de configurare la jumătate.
Aliniere comandată de senzori
Senzorii detectează forma exactă a pachetului pe măsură ce ajunge la stația de fixare. Ei măsoară diametrul sau aria secțiunii transversale. Mașina semnalează apoi capului de fixare să se poziționeze la înălțimea sau unghiul corect. Acest design previne curelele deplasate sau acoperirea parțială. De asemenea, se adaptează rapid la schimbarea dimensiunilor țevilor în timp real. Alinierea automată asigură goluri minime. Se evită curelele în diagonală care ar putea face ca pachetul să se clătinească în timpul transportului.
Controlul tensiunii în mai multe puncte
Țevile mari de oțel necesită o tensiune mai robustă decât cele mai mici. Dacă mașina are o singură setare de tensiune, nu poate suporta variații mari. Unele linii încorporează servomotoare care reglează tensiunea în funcție de intrarea senzorului. Ele aplică mai multă forță pentru pachetele mai mari, mai grele sau mai puțină forță pentru cele mai mici și delicate. Această strategie de control în mai multe puncte asigură că fiecare curea este optimizată pentru sarcină. În plus, zonele de tensiune separate dintr-un singur pachet pot gestiona piese cu diametrul diferit. Consider că acest lucru este util în special în operațiunile în care grosimile țevilor diferă ușor în cadrul aceluiași lot.
Alimentare și tăiere automată a curelei
Legătura manuală implică adesea bobine de curele pe care lucrătorii trebuie să le taie cu unelte de mână. Asta provoacă erori de măsurare. Mecanismele automate de alimentare măsoară cu precizie lungimea necesară a curelei. L-au tăiat, o buclă și o tensionează într-o singură mișcare fluidă. Aparatul monitorizează, de asemenea, nivelurile de rulare a curelei, avertizând operatorul când este timpul să reîncărce. Această abordare elimină o mare sursă de greșeli și reluări. De asemenea, asigură bucle strânse și uniforme în jurul țevilor.
Cadru robust și mecanisme de prindere
| Component | Scop | Avantaj |
|---|---|---|
| Transportoare reglabile | Adaptați-vă la diferite lățimi sau forme ale pachetelor | Schimbări rapide, reluare minimă |
| Aliniere comandată de senzori | Detectați dimensiunea țevii și poziționați capul de fixare | Plasarea corectă a curelei, mai puține erori |
| Tensiune în mai multe puncte | Reglați forța în funcție de diametrul sau grosimea țevii | Protejează țevile, previne mănunchiurile libere |
| Alimentator automat de curele | Distribuie, taie și cureaua automat | Lungimi constante, introducere manuală redusă |
| Sistem de prindere robust | Menține sarcinile grele stabile în timpul tensionării | Legături stabile, fără alunecare sau clătinare |
Platforme opționale rotative sau basculante
Unele linii manipulează țevi extrem de grele sau lungi. Este posibil ca operatorii să fie nevoiți să rotească sau să încline încărcătura pentru a lega în mai multe unghiuri. O platformă rotativă sub transportor poate învârti conductele în orientarea corectă. Dispozitivele de înclinare ajută la înclinarea pachetului pentru un acces mai ușor cu stivuitorul. Aceste opțiuni avansate adaugă complexitate, dar ajută în cazul în care linia dvs. de produse include țevi de oțel foarte lungi sau specializate, care trebuie fixate din mai multe părți.
Controale software adaptabile
O linie modernă de curele include adesea o interfață cu ecran tactil sau un panou de computer. Operatorii pot salva presetări pentru diferite dimensiuni de conducte sau configurații de pachet. Ei ating o presetare, iar mașina ajustează automat lățimea transportorului, nivelurile de tensiune și modelele de curele. Această metodă evită modificările mecanice care necesită timp. De asemenea, asigură că fiecare schimbare aplică aceleași setări, astfel încât consistența rămâne ridicată. Funcțiile de înregistrare pot urmări ieșirile zilnice, frecvența blocajelor sau erorile de tensiune. Tehnicienii examinează acele date pentru a planifica întreținerea sau a rafina utilizarea.
Întreținerea și disponibilitatea pieselor
O mașină care poate gestiona mai multe dimensiuni de țevi are de obicei părți mobile complexe. Aceasta înseamnă că aveți nevoie de o aprovizionare fiabilă de articole de uzură, cum ar fi curele, rulmenți sau module de senzori. Dacă linia trebuie să rămână adaptabilă, asigurați-vă că componentele de schimb sunt ușor de obținut. Verificați dacă furnizorul păstrează stoc sau dacă trebuie să așteptați livrările. Un design robust înseamnă, de asemenea, o întreținere mai simplă. De exemplu, capacele cu balamale vă permit să ajungeți rapid la curele blocate sau rolele nealiniate. Menținerea sistemului bine întreținut asigură că acesta păstrează flexibilitatea pe care o cere producția dvs.
Investiția în aceste componente are roade atunci când gestionați o gamă largă de dimensiuni de țeavă fără opriri lungi. Personalul dumneavoastră poate trece de la pachete mici la pachete mari în câteva minute. Senzorii ghidează alinierea, eliminând presupunerile. Controlul automat al tensiunii oprește strângerea excesivă sau insuficientă. Rezultatul final este un flux constant de fascicule de țevi de oțel prinse corespunzător, care îndeplinesc standardele de transport. Această capacitate de adaptare economisește timp, reduce cheltuielile generale de muncă și previne erorile care cauzează returnarea produselor. Din punctul meu de vedere, este semnul distinctiv al unei linii de ambalare cu adevărat moderne.
Cum maximizați debitul prin integrarea liniei de curele cu operațiunile existente?
Am văzut companii care instalează linii avansate de bandă, dar se luptă să le îmbine cu procesele din amonte sau din aval. Asta lasă blocaje parțiale și mașini inactiv.
O integrare bine planificată eficientizează întreaga cale, de la tăierea conductelor până la livrarea finală. Sincronizează sistemele de alimentare, transportoarele, verificările de calitate și accesul la stivuitoare. Această sinergie elimină timpii de așteptare și crește dramatic debitul.
Cred că succesul vine din analiza întregului flux de lucru. Trebuie să vă asigurați că fiecare etapă trimite date sau materiale în ritmul potrivit. Aspectul adecvat, legăturile software și instruirea utilizatorilor completează integrarea.
Crearea unui flux continuu de la început până la sfârșit
Observ adesea cum o linie automată singură nu garantează o producție maximă. Dacă stația de tăiere a țevii rulează cu o viteză, iar linia de curele rulează cu alta, apar nepotriviri. Operatorii pot stivui țevi pe podea sau pot lăsa stația de fixare să stea inactiv. Prin integrarea fiecărui pas, întregul proces se mișcă constant. Această sinergie sporește eficiența mai mult decât orice singură piesă de tehnologie.
Cartografierea aspectului dvs. curent
Începeți prin a înregistra etapele de producție existente: formarea sau tăierea țevilor, inspecție, depozitare sau alimentare directă în ambalaj. Notați durata medie de ciclu și capacitatea fiecărei stații. Dacă mașina dvs. de tăiat produce 200 de țevi pe oră, dar linia dvs. de legare poate gestiona 300, diferența ar putea duce la timp inactiv la stația de legare. Sau dacă linia de curele depășește capacitatea stivuitorului, veți vedea pachetele terminate îngrămădindu-se. O hartă de aspect cu date de debit arată unde să ajustați vitezele sau să adăugați zone tampon.
Conectarea benzilor transportoare și a stațiilor de transfer
Coordonarea cu controlul calitatii
Unele facilități efectuează verificări rapide ale dimensiunilor sau inspecții ale suprafeței înainte de fixare. Dacă stația de verificare a calității este lentă, înfometează linia de curele. Dacă este prea rapid, se pot acumula loturi mari. Automatizarea controalelor de bază sau instalarea de senzori de scanare rapidă poate echilibra fluxul. Dacă aveți nevoie de o inspecție suplimentară amănunțită, puteți adăuga linii de inspecție paralele. Această strategie oprește întregul sistem să blocheze dacă un singur inspector găsește o problemă.
Control de supraveghere și achiziție de date (SCADA)
Multe fabrici moderne folosesc sisteme SCADA pentru a coordona mașinile. Liniile de legare pot alimenta date în aceste sisteme, cum ar fi câte pachete procesează în fiecare oră sau coduri de eroare de la senzori. Software-ul SCADA se poate conecta cu stațiile din amonte, ajustând vitezele sau alertând operatorii cu privire la potențiale blocaje. Dacă stația de tăiere observă o creștere a producției, SCADA poate semnala liniei de curele să se pregătească pentru o sarcină crescută. Această adaptare în timp real menține fiecare stație aliniată cu cererea reală.
Paletizarea integrată sau managementul depozitului
Odată ce linia leagă țevile, acestea ar putea merge direct pe paleți sau într-o zonă de amenajare. Roboții automati de paletizare sau sistemele de ghidare a stivuitoarelor se pot alimenta de pe linia de curele fără intervenție manuală. Unele setări etichetează fiecare pachet cu un cod de bare, pe care sistemul de depozit îl scanează. Acest lucru leagă datele de ambalare cu numărul de inventar. Dacă sistemul înregistrează fiecare pachet, managerii știu exact când o comandă este gata de expediat. Aceste date ajută, de asemenea, la programarea livrărilor. Dacă sosește o comandă urgentă, linia poate prioritiza anumite conducte.
| Aspect de integrare | Cum îmbunătățește debitul | Exemplu practic |
|---|---|---|
| Maparea aspectului | Aliniază viteza mașinii și ordinea stațiilor | Evită stația de fixare inactiv sau backup-urile |
| Potrivirea vitezelor transportoarelor | Netezește tranzițiile între fiecare pas | Timp de nefuncționare mai mic, flux constant de material |
| Verificări automate de calitate | Asigură că nu există încetiniri de la inspecția manuală | Timp redus la coadă, ritm de linie mai rapid |
| Coordonare SCADA | Sincronizează datele și răspunsurile în timp real | Vitezele mașinii se adaptează la schimbările din amonte |
| Paletizare/Depozitare legată | Transfer direct de la chingă la expediere | Reduce călătoriile cu stivuitorul, programare mai simplă |
Pregătirea și coordonarea lucrătorilor
Integrarea necesită, de asemenea, ca operatorii să înțeleagă întregul sistem. Ei ar trebui să știe cum o afectează fiecare stație pe următoarea. Dacă linia de legare semnalizează o eroare de tensiune, personalul stației de tăiere ar putea fi nevoit să investigheze dacă lungimile țevilor variază. Comunicarea este cheia. Unele fabrici organizează întâlniri zilnice rapide în care fiecare stație împărtășește valorile de performanță. Acest lucru încurajează munca în echipă, deoarece fiecare grup vede cum se încadrează în fluxul mai larg.
Planificarea întreținerii fără a opri totul
O provocare este programarea întreținerii mașinii, astfel încât întreaga linie să nu se prăbușească. Dacă un transportor de chei sau capul de bandă în sine are nevoie de service, riscați să creați o aglomerație sau o întârziere a expedierii. Integrarea inteligentă include rute de ocolire sau zone tampon. În acest fel, conductele se pot acumula sau redirecționează în timp ce are loc o mică reparație. De asemenea, puteți planifica întreținerea în timpul schimburilor de vârf, astfel încât producția minimă este pierdută. Un sistem integrat bun permite opriri parțiale fără a opri fiecare stație.
Scalabilitate pentru creșterea viitoare
O linie bine integrată se poate extinde atunci când comenzile cresc. Dacă adăugați o mașină de tăiat suplimentară sau un al doilea stivuitor, sistemul se ocupă de debitul crescut. Aceasta ar putea însemna instalarea de ramuri transportoare suplimentare sau modernizarea capetelor de curele pentru a face față viteze mai mari. Planificând extinderi viitoare, eviți să rupeți sau să vă înlocuiți întregul sistem. Această abordare incrementală este de obicei mai rentabilă. De asemenea, reduce curba de învățare pentru personalul care este deja familiarizat cu mediul integrat.
Monitorizare și îmbunătățire continuă
Odată ce linia este live, urmăriți valorile cheie. Uitați-vă la câte pachete sunt produse pe oră, cât de des apar erori sau de câte ori se oprește transportorul. De-a lungul timpului, puteți vedea modele care semnalează probleme minore înainte ca acestea să devină mari. De exemplu, dacă rata de blocare a capului de fixare crește ușor în fiecare săptămână, un senzor ar putea fi aliniat greșit. Dacă șoferii de stivuitoare continuă să se confrunte cu aglomerație în zona de amenajare, ați putea reproiecta acea zonă. Monitorizarea continuă ajută la rafinarea liniei pentru a atinge debitul optim.
Din experiența mea, o linie de bandă automată care rămâne izolată de alți pași nu își poate atinge întregul potențial. Prin conectarea vitezei, datelor și aspectului fiecărei stații, întreaga fabrică beneficiază. Debitul crește, erorile scad, iar lucrătorii văd un sistem coeziv mai degrabă decât o serie de mașini deconectate. Această unitate este ceea ce deblochează cele mai mari profituri ale investiției tale în linia de curele.
Concluzie
Am urmărit multe facilități care se luptă cu procese învechite, manuale de legare a țevilor de oțel, care au cauzat încetiniri frecvente, oboseală a lucrătorilor și erori de transport. O linie de ambalare automată a unei mașini de bandă schimbă acest peisaj. Stabilizează tensiunea, se adaptează la diferite dimensiuni de țeavă și se potrivește perfect într-un flux de lucru mai larg. De asemenea, protejează lucrătorii de ridicarea greutății, sporind în același timp debitul zilnic. În opinia mea, la FHOPEPACK, adevărata putere constă în integrarea atentă. Când vă mapați aspectul, coordonați viteza stației și trenați personalul, dezlănțuiți un flux continuu de pachete legate corespunzător. Așa îndeplinești programe strânse de livrare fără a sacrifica calitatea. Sper că acest ghid clarifică de ce o linie automată de curele este un activ vital. Îmbină siguranța și eficiența într-o singură soluție flexibilă, care crește odată cu nevoile dvs. de producție.