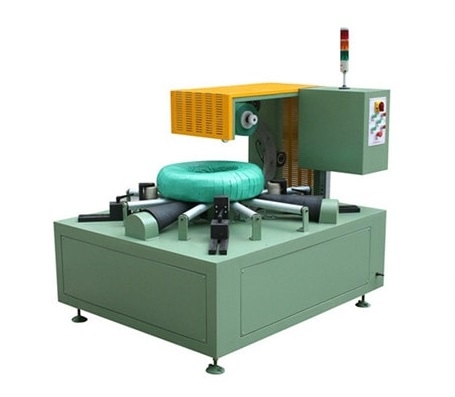
Ghid de calitate pentru înfășurarea rulourilor de oțel: Optimizarea tensiunii foliei și a setărilor de suprapunere
Înțelegeți impactul tensiunii peliculei și al suprapunerii asupra performanței de înfășurare a rulourilor de oțel. Explorați modul în care cerințele de ambalare, comportamentul materialelor, setările mașinii și înregistrările de calitate interacționează pentru a îmbunătăți stabilitatea ambalajului, a reduce defectele și a stabili standarde de producție fiabile.
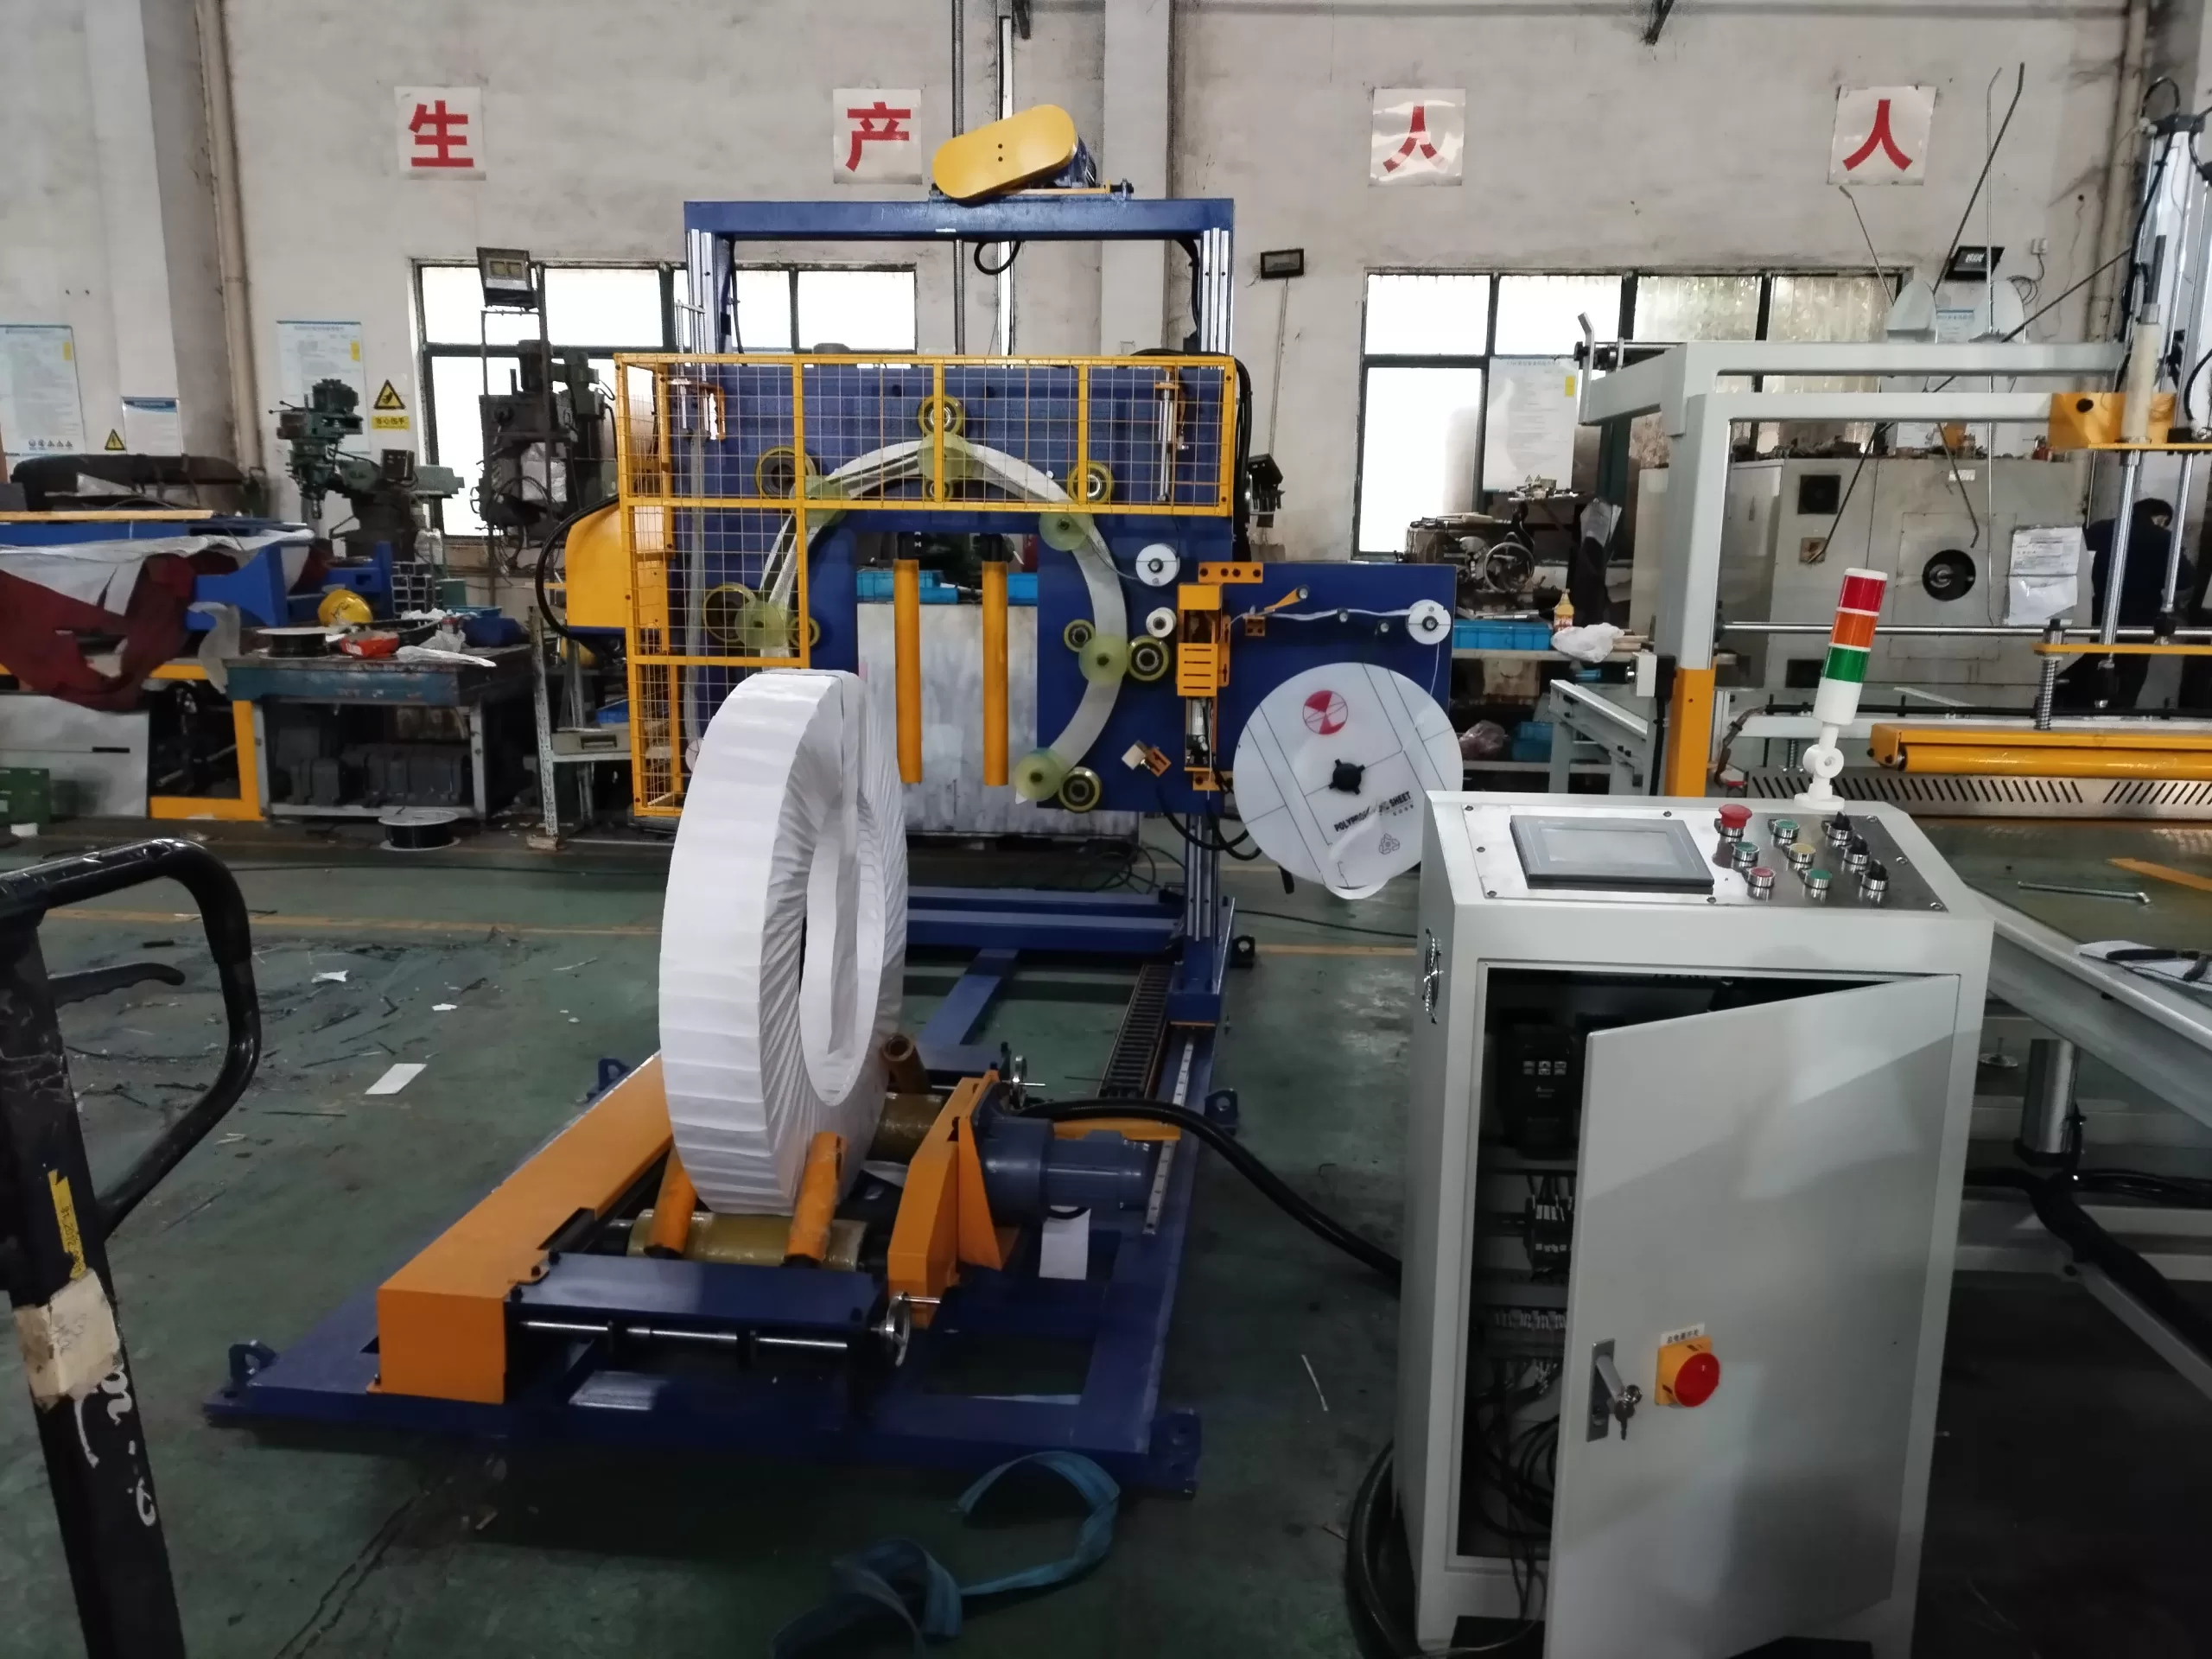
Cum afectează tensiunea peliculei și suprapunerea calitatea ambalajelor din rulouri de oțel
Cum afectează tensiunea peliculei și suprapunerea calitatea ambalajelor din rulouri de oțel
Tensiunea peliculei și suprapunerea nu sunt „setări de calitate” independente. Ele fac parte dintr-un lanț de ambalare care include bobina, materialul, traseul materialului, mișcarea de înfășurare, cerința de acoperire, metoda de inspecție și traseul final al coletului. O setare care pare acceptabilă pentru o bobină sau un lot de material poate necesita revalidare atunci când aceste condiții se schimbă.
Scopul practic nu este de a găsi un număr universal. Ci de a defini un rezultat acceptat al unui pachet, de a-l testa în anumite condiții și de a păstra o evidență care să explice ce a fost aprobat.

Definiți termenii înainte de a încerca să corectați un defect
Tensiunea descrie modul în care materialul de ambalare este tras și menținut pe traseul materialului. Suprapunerea descrie modul în care o trecere acoperă trecerea anterioară. Acoperirea este zona protejată rezultată a ambalajului. Acești termeni sunt corelați, dar niciunul dintre ei nu dovedește singur calitatea ambalajului.
Începeți cu condiția de acceptare vizuală și funcțională: ce trebuie acoperit, protejat, securizat, etichetat și inspectat. Apoi, identificați materialul real și starea bobinei utilizate pentru a o evalua.
Citiți pachetul ca pe un lanț, nu ca pe o singură configurație
Când materialul este slăbit, șifonat, rupt, neuniform sau lasă o zonă neacoperită, nu presupuneți că tensiunea sau suprapunerea sunt singura cauză. Înregistrați mai întâi starea materialului, geometria și suprafața bobinei, starea traseului și a ghidajului, secvența de ambalare, locația defectului observat, metoda de inspecție și rețeta sau revizia actuală aprobată a setărilor.
Această înregistrare nu oferă un diagnostic la distanță. Face posibilă o revizuire controlată și previne ștergerea dovezilor de către modificările repetate ale parametrilor.

Ce poate afecta o schimbare de tensiune
O tragere prea mică sau prea mare a materialului poate schimba modul în care materialul se așază pe bobină, cum urmează un contur și cum se comportă la tranziții. Rezultatul vizibil poate include slăbire, cute, mișcare în timpul manipulării, deteriorarea materialului sau o ruptură - dar acestea sunt simptome care trebuie investigate în condiții definite, nu o dovadă automată a unei singure cauze.
Înainte de a modifica un parametru, verificați dacă materialul, traiectoria, ghidajul, bobina și condițiile de inspecție reale corespund cu cazul aprobat. Utilizați procedura controlată și o verificare competentă pentru orice ajustare a mașinii sau recuperare anormală.

Ce poate afecta o modificare a suprapunerii
Suprapunerea influențează continuitatea acoperirii și cantitatea de material utilizată. O suprapunere insuficientă poate lăsa un gol vizibil sau o regiune slab acoperită; suprapunerea excesivă poate adăuga material fără a îndeplini cerința de protecție declarată. Rezultatul acceptat ar trebui definit de specificațiile ambalajului sau de eșantionul aprobat, nu de preferința pentru un ambalaj cu aspect mai gros.
Valoarea de setare, algoritmul de control, limita rețetei și metoda de măsurare rămân specifice echipamentului și materialului. Nu le copiați pe mai multe mașini sau proiecte fără validare.
Utilizați o matrice de testare controlată
Mențineți constante bobina, materialul, metoda de inspecție și toate condițiile netestate. Schimbați câte un factor aprobat pe rând, apoi înregistrați rezultatul. Scopul este de a afla ce condiție a fost modificată, nu de a crea o listă lungă de încercări imposibil de urmărit.
| Câmp de înregistrare | De ce este important |
|---|---|
| Identificarea și starea bobinei | Stabilește produsul și limita suprafeței observației. |
| Specificații materiale și lot | Menține vizibilă variația materialului. |
| Revizuirea rețetei/setării și factorul modificat | Separă o variabilă de test autorizată de o stare necunoscută a mașinii. |
| Traseul materialului și starea echipamentului | Înregistrează ghiduri, puncte de contact sau condiții vizibile relevante pentru observație. |
| Suprapunerea/acoperirea țintă și observată | Conectează cerința la rezultatul inspecției fără a inventa o valoare universală. |
| Fotografii și înregistrarea inspecției | Păstrează contextul, locația, metoda, recenzorul și decizia. |
Repetați testul doar atunci când echipa de proiect a definit modul în care va fi reprezentată variația dimensiunii bobinei, a lotului de material sau a cerințelor de ambalare. Un test de mică amploare poate stabili o bază locală; nu dovedește performanța pentru fiecare bobină viitoare.
Transformarea unui rezultat acceptat într-o înregistrare de producție controlată
Când un rezultat este aprobat, legați rețeta sau revizuirea setării de specificația pachetului, identificarea materialului, metoda de inspecție, revizuitorul responsabil și regula de control al modificărilor. Definiți ce înregistrează operatorul atunci când pachetul observat deviază de la condiția acceptată și unde este escaladată problema.
Acest lucru menține „calitatea” conectată la o înregistrare repetabilă, mai degrabă decât la o memorie informală.
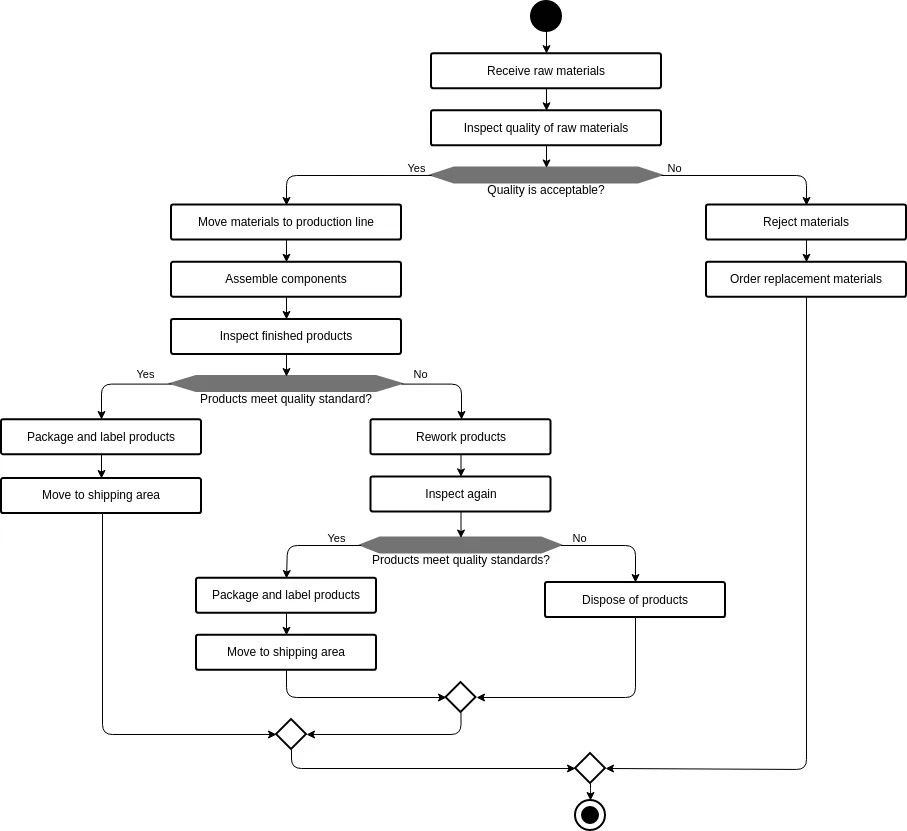
Un pas practic următor
Colectați o înregistrare eșantion acceptat și o înregistrare excepție controlată din procesul real. Verificați dacă fiecare poate răspunde la: ce bobină, ce material, ce revizie, ce a fost observat, cine a inspectat-o și ce decizie a urmat. Orice răspuns lipsă reprezintă următorul câmp de dovezi care trebuie adăugat înainte de a trata o setare de tensiune sau suprapunere ca fiind stabilită.
Detalii vizuale
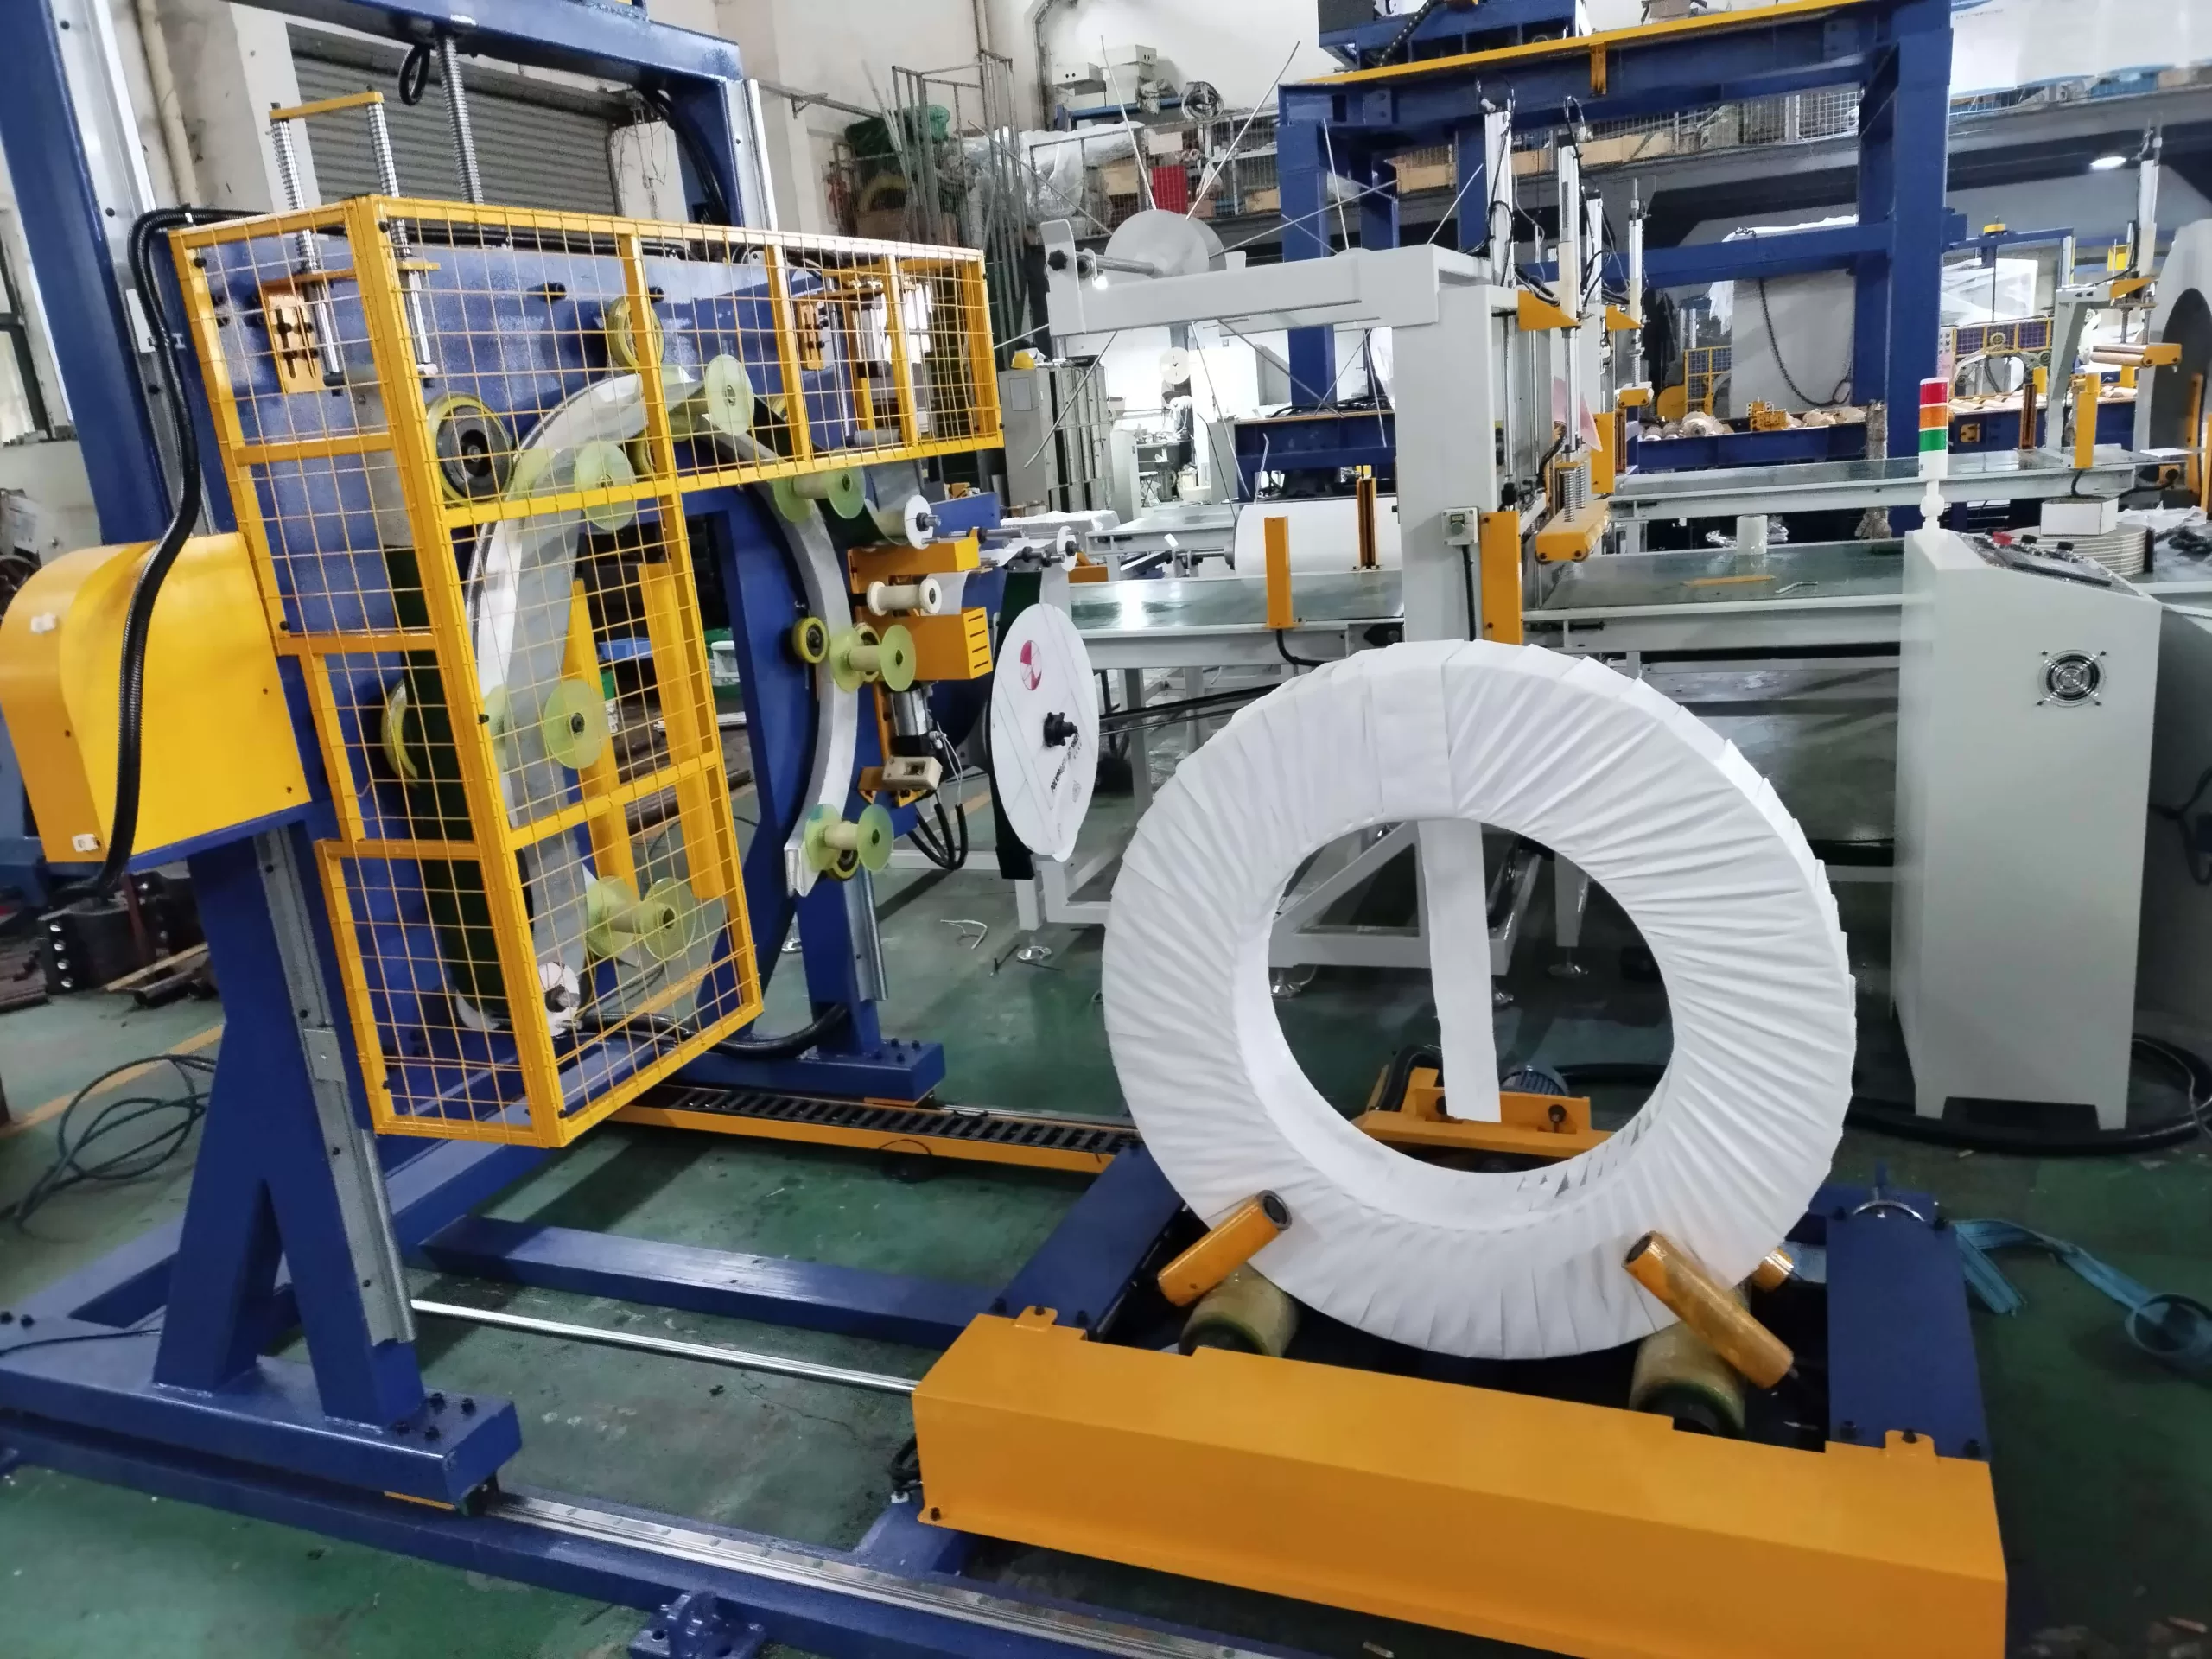
Click pentru a mări

Click pentru a mări
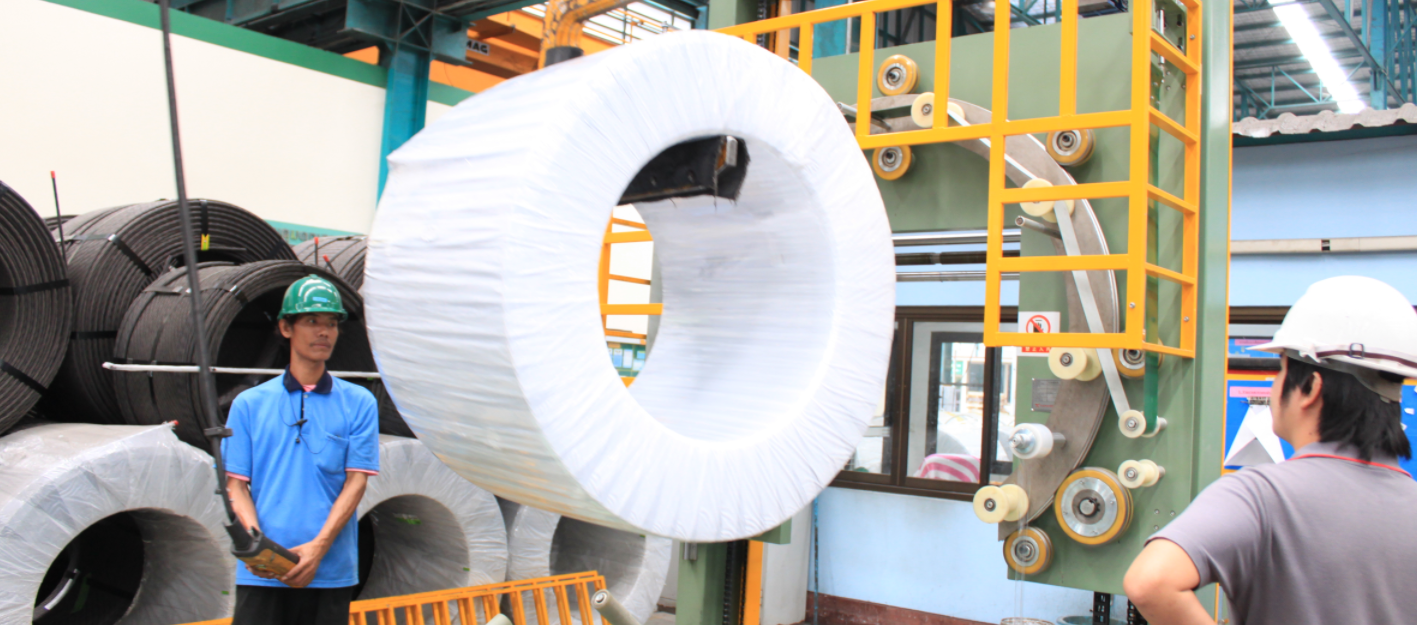
Click pentru a mări
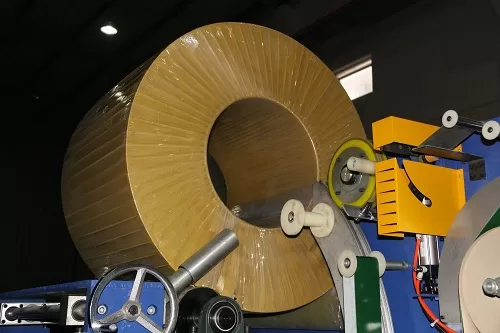
Click pentru a mări
Urmăriți cum funcționează
Descoperiți cum soluțiile noastre automate de ambalare optimizează eficiența liniei dvs. de producție. Acest videoclip demonstrează funcționarea fără probleme, concepută pentru o protecție maximă.
Partener de incredere Oțelării și lideri din industrie
Producătorii globali se bazează pe echipamentele de ambalare grele FHOPE


Sunteți gata să vă optimizați linia de ambalare?
Obțineți o ofertă personalizată cu analiză a rentabilității investiției. Inginerii noștri răspund în termen de 24 de ore.
- Design gratuit
- Asistență globală pentru instalare
- 2 an garantie inclusa
Informațiile dumneavoastră sunt în siguranță și nu vor fi niciodată partajate.
Mașini conexe
Linie de ambalare bobine de oțel
Vezi detalii →
Linie de ambalare verticală cu bobine
Vezi detalii →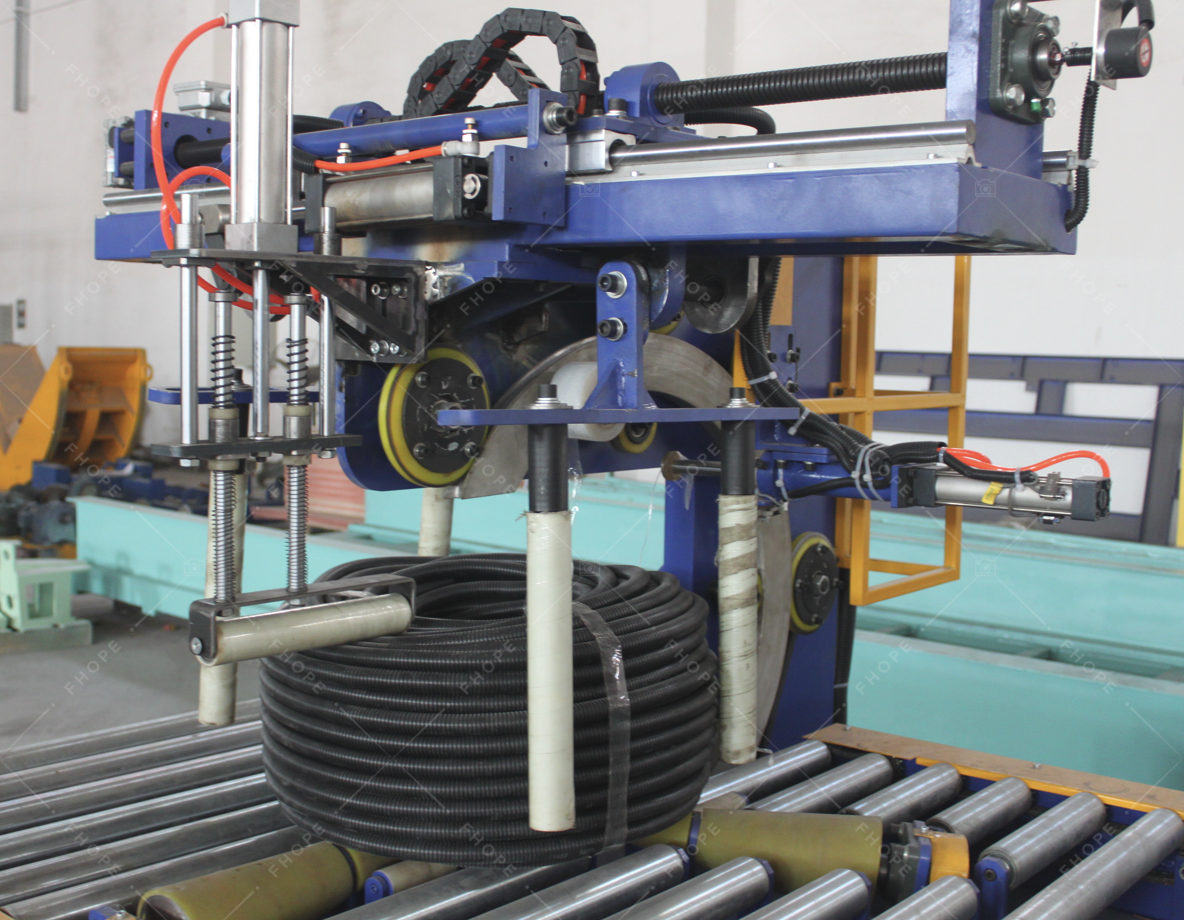
Linie de ambalare a bobinei de furtun
Vezi detalii →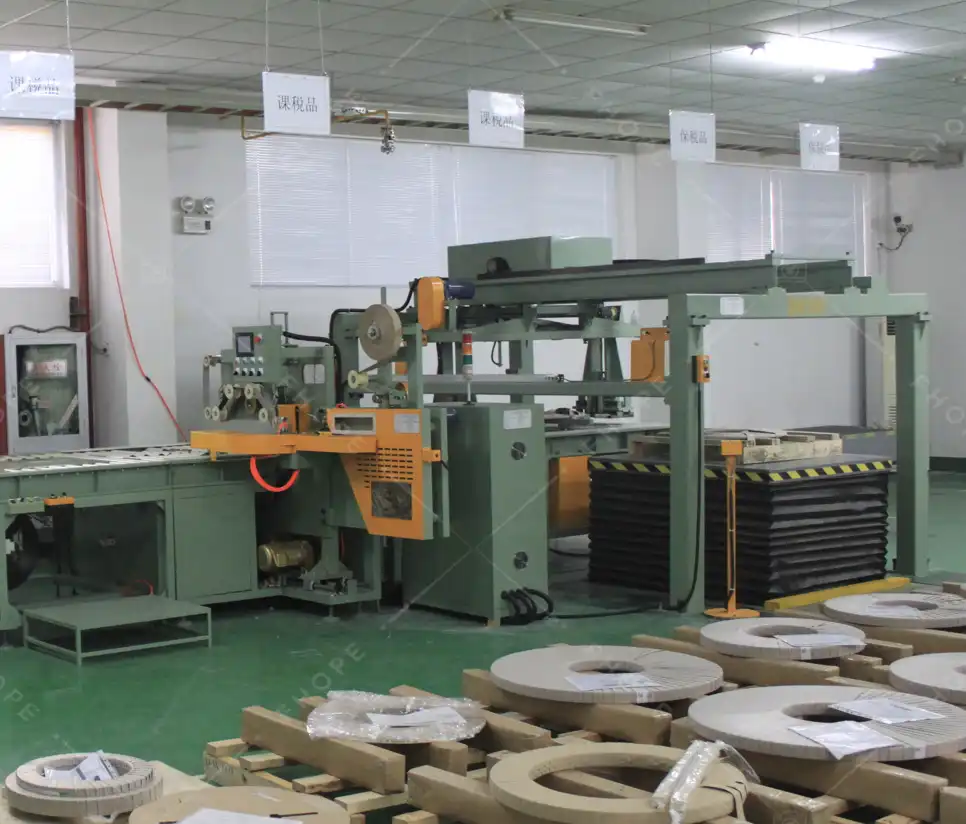
Linie de ambalare cu bobine de cupru
Vezi detalii →
Linie de ambalare cu bobine de sârmă
Vezi detalii →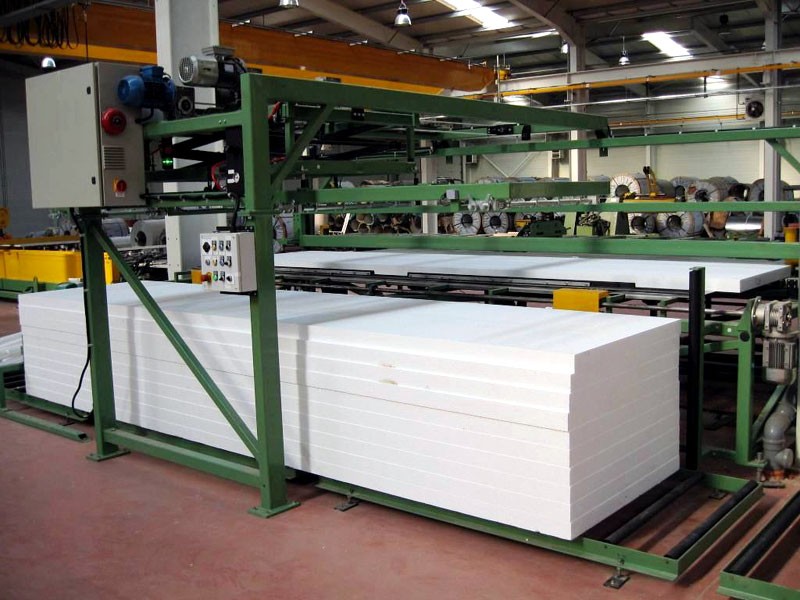
Linie de ambalare cu panouri
Vezi detalii →
Mașină de ambalat țevi
Vezi detalii →
Linie de ambalare a profilului de aluminiu
Vezi detalii →
FHOPE Linie automată de îmbinare și fixare a țevilor
Vezi detalii →
Linie automată de legare și legare a țevilor
Vezi detalii →
Mașină automată de încordat tuburi de oțel
Vezi detalii →
FHOPE Mașină automată de ambalat tuburi de oțel
Vezi detalii →
Linie automată de ambalare a țevilor din plastic
Vezi detalii →
Linie automată de ambalare a țevilor PPR/PVC
Vezi detalii →
Mașină de ambalat pungi de țevi din plastic
Vezi detalii →
Mașină de ambalat anvelope FPT-200
Vezi detalii →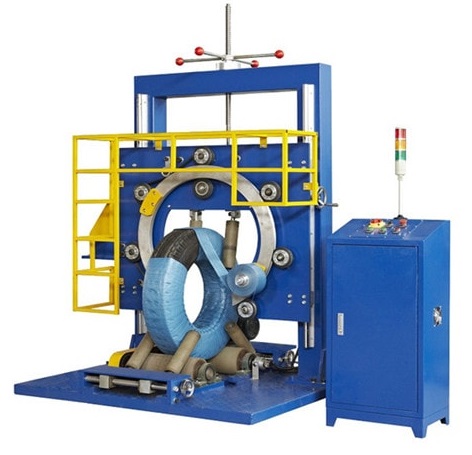
Mașină de ambalat anvelope FPT-300
Vezi detalii →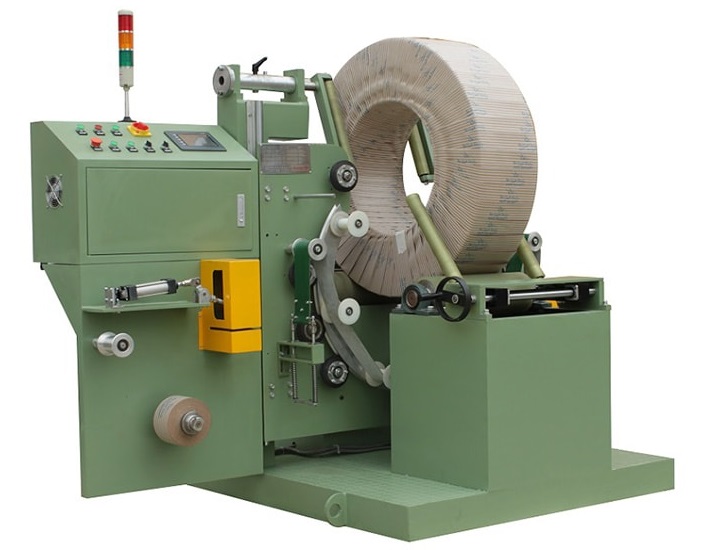
Mașină de ambalat anvelope FPT-400
Vezi detalii →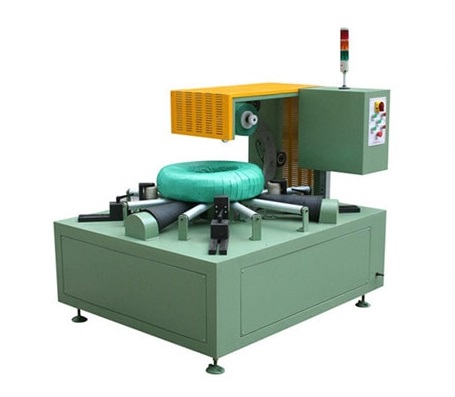
Mașină de ambalat bobine de cablu-FPCA100
Vezi detalii →