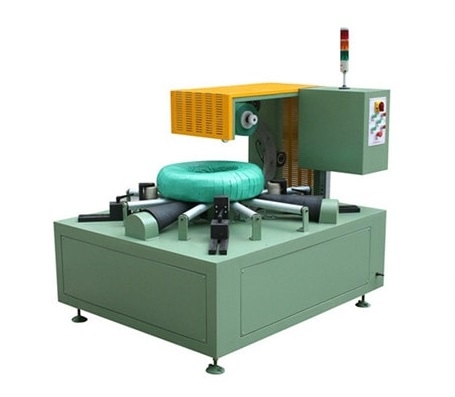
Cum funcționează o mașină de înfășurat rulouri de oțel? Un ghid de proces pas cu pas
O mașină de ambalat rulouri de oțel implică mai mult decât un inel rotativ. Aflați cum încărcarea, poziționarea, mișcarea de ambalare, controlul materialului și etapele de finisare funcționează împreună pentru a crea un pachet de rulouri consistent, îmbunătățind în același timp eficiența manipulării și reducând provocările de ambalare manuală.

Cum funcționează o mașină de înfășurat rulouri de oțel?
Cum funcționează o mașină de înfășurat rulouri de oțel?
O mașină de înfășurat rulouri de oțel coordonează o secvență: ruloul este adus într-o poziție definită, materialul de înfășurare este introdus prin ochiul ruloului, o mișcare relativă controlată așează materialul în jurul ruloului, coada este fixată, iar ruloul este predat următorului pas aprobat. Componentele exacte, ordinea de mișcare, funcțiile de siguranță și pașii de recuperare depind de documentația modelului aprobat și de evaluarea riscurilor la fața locului.
Întrebarea practică nu este pur și simplu „Se rotește inelul?”, ci dacă fiecare predare - de la încărcare la evacuare - are o condiție cunoscută pentru desfășurare, o persoană sau un sistem responsabil și un rezultat acceptat.
Această secvență explică o configurație documentată; modelul, bobina, materialul, setările și condițiile de temporizare trebuie să fie vizibile.
În primul rând, vedeți întregul ciclu ca pe șapte predări
Încadrarea în litere poate ascunde o lucrare importantă înainte și după rotația vizibilă. Un ciclu complet are cel puțin aceste întrebări:
- Sosire: A ajuns bobina la stație printr-o metodă de transfer aprobată?
- poziţionarea: Este susținut, orientat și amplasat în cadrul anvelopei aprobate a mașinii actuale?
- Introducere material: Este materialul de înfășurare pe traiectoria prevăzută și este capătul său anterior fixat prin metoda aprobată?
- Mișcare controlată de înfășurare: Sunt prezente condițiile de mișcare și siguranță necesare înainte de începerea mișcării?
- Completare: A fost atinsă condiția de acoperire convenită sau de finalizare programată?
- Finish: A fost fixată coada și a fost verificat rezultatul ambalării?
- Ia mâna: Este zona sigură și bobina este eliberată pentru următoarea etapă definită a procesului?
Acest articol respectă această ordine deoarece este ordinea pe care un operator, inginer sau cumpărător trebuie să o înțeleagă. Nu înlocuiește procedura de la fața locului pentru nicio stație anume.
Cum se desfășoară ciclul de ambalare
Pasul 1: Încărcați și poziționați bobina
Bobina poate sosi cu macaraua, căruciorul, transportorul sau o interfață de linie. Hardware-ul care o susține și o centrează poate include role, opritoare, ghidaje, senzori sau o altă configurație aprobată. Înainte de a permite mișcarea de înfășurare, logica propriu-zisă a mașinii poate necesita un semnal de prezență, o confirmare a poziției, starea gărzii sau alte condiții.
Poziția contează deoarece traiectoria materialului și piesele mobile sunt proiectate pentru o anvelopă cunoscută a bobinei. O bobină deplasată sau orientată incorect poate schimba acoperirea, poate crea un contact neintenționat sau poate face ca următoarea predare să fie nesigură. Locația admisibilă și răspunsul la o abatere trebuie să provină din desenul curent, descrierea controalelor și analiza riscurilor - nu dintr-un videoclip generic.
Pasul 2: Introduceți și fixați materialul de ambalare
Materialul se deplasează de pe o rolă sau un dozator către calea de înfășurare. În unele modele, ghidajele și actuatoarele îl plasează și îl mențin; în altele, un operator efectuează o etapă aprobată de înfilare sau atașare înainte de începerea porțiunii automate. Baza de cunoștințe a familiei de produse listează mai multe familii de materiale:
- Film stretch
- Folie sau hârtie VCI
- PVC / folie opacă
- Țesături
- Hârtie
Nu stabilește care este potrivită pentru o anumită bobină, mediu sau cerință de ambalare.
Stabiliți clar limita om-mașină. O mașină poate automatiza mișcarea de înfășurare, în timp ce încărcarea materialului, schimbarea sau inspecția finală rămân manuale. Acesta nu este automat un defect; este o decizie de proiectare și control al riscurilor care ar trebui să fie vizibilă în instrucțiunile de lucru și în machetă.
Pasul 3: Creați calea de înfășurare cu mișcare relativă
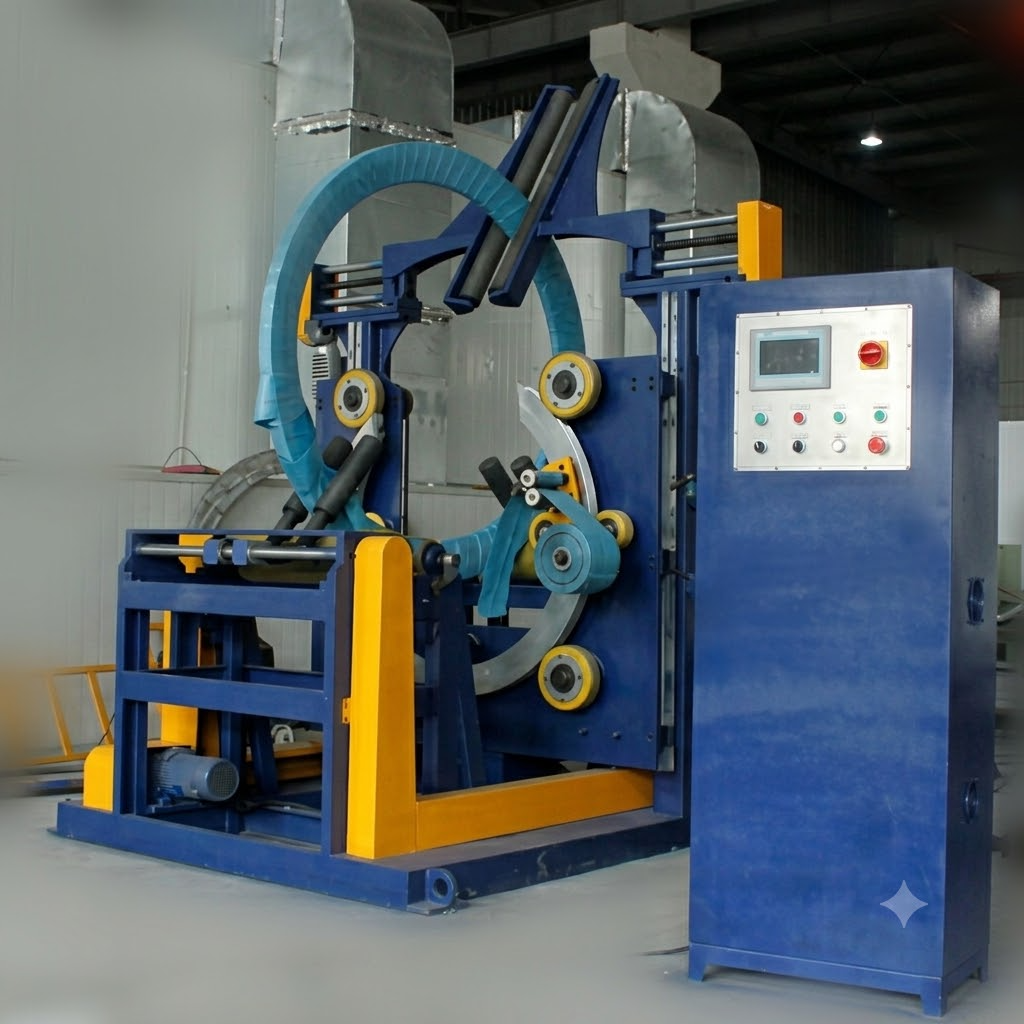
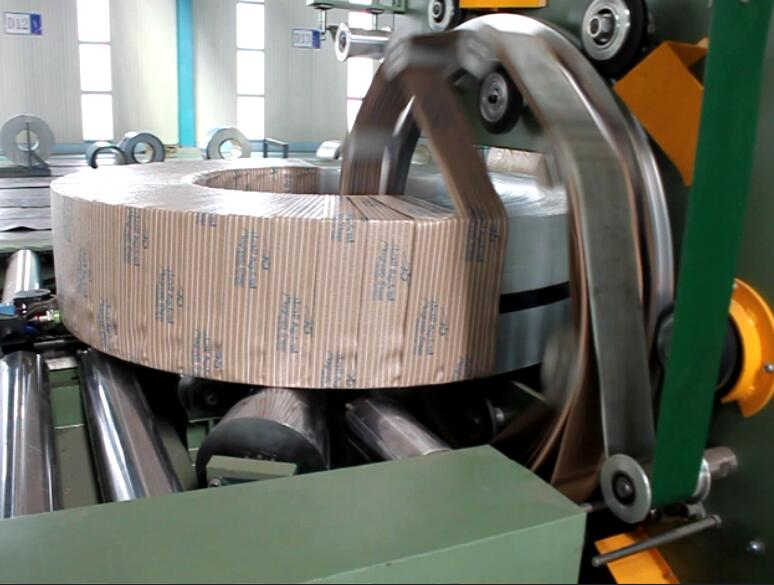
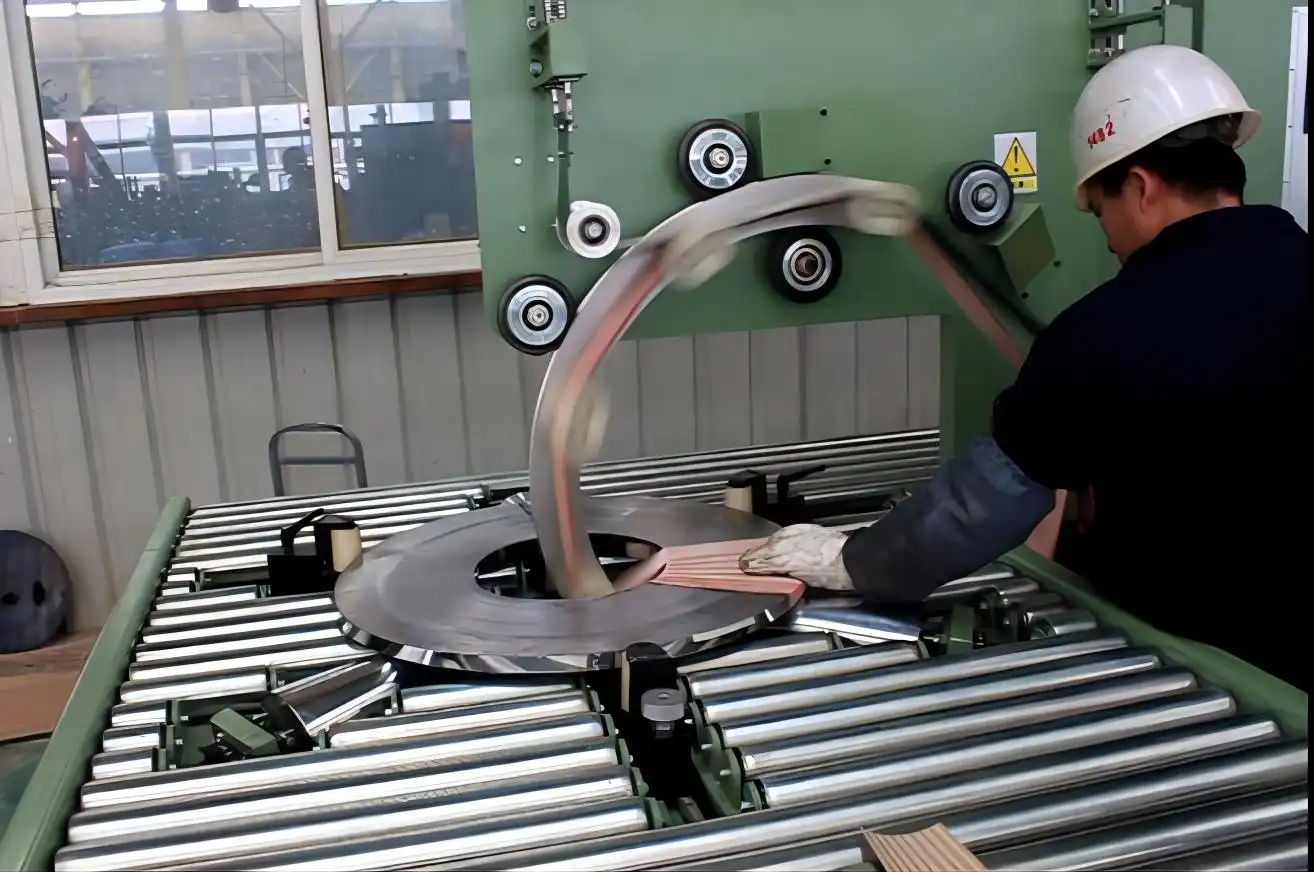
Într-un proces de tip „ochelet”, materialul trece prin deschiderea bobinei. Un inel sau un ansamblu de înfășurare se mișcă în jurul acelei deschideri, în timp ce bobina poate fi susținută sau deplasată de role. Relația dintre aceste mișcări avansează materialul pe suprafața dorită și produce o traiectorie suprapusă.
Numele mișcărilor sunt mai puțin importante decât rezultatul: materialul trebuie să urmeze traiectoria aprobată fără goluri neintenționate, agățări, cozi slăbite sau contact cu o zonă protejată. Mașini diferite pot realiza acest lucru prin aranjamente mecanice diferite, așa că o diagramă publică trebuie să corespundă echipamentului prezentat sau să fie etichetată ca o explicație generică.

Pasul 4: Controlați acoperirea fără a confunda o setare cu un rezultat
Tensiunea ajută la menținerea contactului materialului cu bobina; suprapunerea descrie modul în care o trecere se raportează la trecerea anterioară. Ambele afectează aspectul și continuitatea ambalajului, dar niciuna nu dovedește singură protecția sau acceptarea ambalajului. Tipul de material, starea suprafeței, geometria bobinei, calea de expunere, manipularea și metoda de inspecție sunt toate importante.
Pentru o testare reală a ambalajelor, înregistrați următoarele - și păstrați separat „specificat”, „măsurat” și „recomandat” :
| Ce să înregistrezi | De ce este important |
|---|---|
| Specificația materialului | Diferite familii de materiale se comportă și protejează diferit |
| Versiunea setului sau a rețetei | Rezultatele trebuie să fie reproductibile în raport cu o configurație cunoscută |
| Starea și dimensiunile bobinei | Acoperirea depinde de învelișul și suprafața bobinei |
| Cerința de acoperire | Definește ținta de acceptare, nu doar setările mașinii |
| Metoda de inspecție | Acceptarea trebuie să poată fi verificată printr-o procedură convenită. |
| Rezultat | Transformă studiul într-o înregistrare a calității trasabilă |
Nu publicați un procent de suprapunere sau o valoare a tensiunii aparent precisă fără înregistrarea actuală a modelului și baza calității.
Pasul 5: Determinați când înfășurarea este completă
Finalizarea se poate baza pe rotații programate, deplasare, poziție sau o altă condiție aprobată. Însă „motorul oprit” nu este un criteriu de acceptare a ambalajului. Ambalajul necesită în continuare acoperirea definită, coada fixată și rezultatul inspecției pentru lucrarea respectivă.
Aici o linie de producție beneficiază de o proprietate clară: logica de control poate determina dacă mișcarea este completă; o regulă de calitate poate determina dacă rezultatul este acceptabil; următoarea stație poate necesita un semnal de eliberare suplimentar. Combinarea acestor decizii într-o singură afirmație „automată” vagă ascunde riscuri.
Pasul 6: Prindeți, tăiați și fixați coada
La sfârșitul ciclului, o mașină poate prinde materialul, îl poate tăia și poate fixa coada printr-o metodă specifică designului. Alte sisteme pot necesita o etapă de finisare asistată de operator. Nu generalizați mecanismul de la un alt model și nu descrieți o metodă de încălzire, presiune, adeziv sau prindere, decât dacă este documentată pentru configurația selectată.
Întrebarea utilă de inspecție este simplă: poate echipa responsabilă să arate unde ar trebui să fie coada finisată, cum se verifică, cum arată un defect și ce se întâmplă când nu este acceptabil? Aceasta transformă un mecanism opac într-un punct de acceptare controlat.
Pasul 7: Descărcați, resetați și predați bobina
După ce coletul este acceptat și condițiile de pregătire ale stației sunt îndeplinite, bobina trece la următoarea etapă de manipulare. O rețetă poate fi selectată de un operator sau printr-un sistem conectat, dar acest articol nu presupune cum se face această alegere. Următorul ciclu ar trebui să înceapă numai după ce sunt îndeplinite condițiile definite de mașina reală pentru pregătire în siguranță.
Dacă procesul înconjurător necesită legare, etichetare, cântărire, stivuire sau înregistrări ERP/MES, acestea sunt module sau interfețe adiacente, cu excepția cazului în care sunt incluse și testate în mod explicit ca parte a domeniului de aplicare citat.
Ce trebuie să facă vizibile comenzile
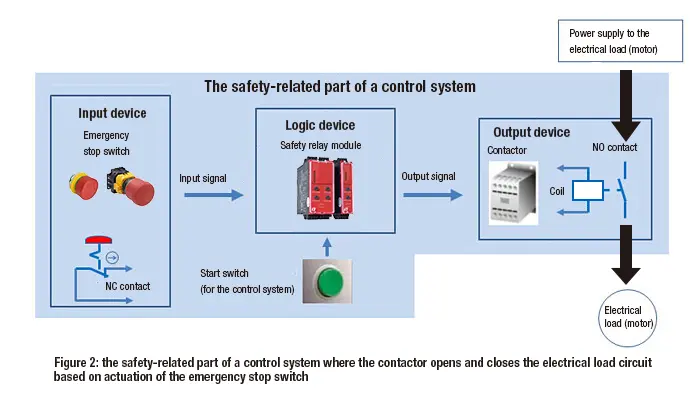
Pentru o anumită instalație, PLC/HMI este locul unde pot fi prezentate starea mașinii, permisele, rețeta selectată, starea mișcării și defecțiunile. O analiză inginerească utilă necesită o diagramă de secvență simplă, în loc să se bazeze pe o fotografie de ecran atractivă. Ar trebui să identifice ce semnal sau condiție permite următoarea acțiune, ce sistem o deține și ce anume oprește secvența.
Funcțiile de siguranță necesită evaluarea riscurilor specifice mașinii, documentație și o verificare calificată. Această prezentare generală nu trebuie utilizată niciodată pentru a ocoli o protecție, a suprascrie o interblocare sau a autoriza o repornire.
Când ciclul normal este întrerupt
Întreruperile frecvente includ:
- Rupere de material sau rolă epuizată
- Gardă deschisă
- Schimbarea bobinei
- Pierderea unui semnal necesar
- Eveniment de putere
Acestea nu sunt doar simple probleme - ele modifică starea de funcționare. Răspunsul aprobat este specific modelului și amplasamentului. Ca limită generală, opriți mișcarea conform proiectării, preveniți repornirea neașteptată, mențineți sarcina stabilă, urmați procesul aprobat de izolare/recuperare, inspectați rezultatul parțial și escaladați atunci când procedura o impune.
Cum să verificați ciclul înainte de a-l considera pregătit pentru producție
Folosiți o încercare documentată și cronometrată - nu cea mai rapidă demonstrație individuală. Definiți punctele de început și de sfârșit ale cronometrării, înregistrați ciclurile repetate, identificați întreruperile și păstrați bobina, materialul, setările și metoda de inspecție în evidență. Capturați atât calea normală, cât și răspunsul aprobat la întreruperi realiste numai acolo unde este sigur să testați conform procedurii responsabile.
Rezultatul util nu este doar un timp mediu. Este o înregistrare trasabilă care permite producției, calității, ingineriei și furnizorului să vadă ce a fost inclus, ce a variat și ce trebuie îmbunătățit.
Pasul următor recomandat
Solicitați aceste trei articole pentru mașina exactă în cauză:
- O diagramă a secvenței de mișcare actuale
- Un videoclip reprezentativ cu ciclu continuu
- Procedura de întrerupere/recuperare aprobată
Revizuiți-le împreună cu anvelopa bobinei, specificațiile materialelor, criteriile de acceptare și planul de manipulare la șantier în aceeași ședință. Acesta este punctul în care o explicație generală devine un plan operațional implementabil.
Detalii vizuale

Click pentru a mări
Click pentru a mări
Click pentru a mări
Click pentru a mări
Urmăriți cum funcționează
Descoperiți cum soluțiile noastre automate de ambalare optimizează eficiența liniei dvs. de producție. Acest videoclip demonstrează funcționarea fără probleme, concepută pentru o protecție maximă.
Partener de incredere Oțelării și lideri din industrie
Producătorii globali se bazează pe echipamentele de ambalare grele FHOPE


Sunteți gata să vă optimizați linia de ambalare?
Obțineți o ofertă personalizată cu analiză a rentabilității investiției. Inginerii noștri răspund în termen de 24 de ore.
- Design gratuit
- Asistență globală pentru instalare
- 2 an garantie inclusa
Informațiile dumneavoastră sunt în siguranță și nu vor fi niciodată partajate.
Mașini conexe
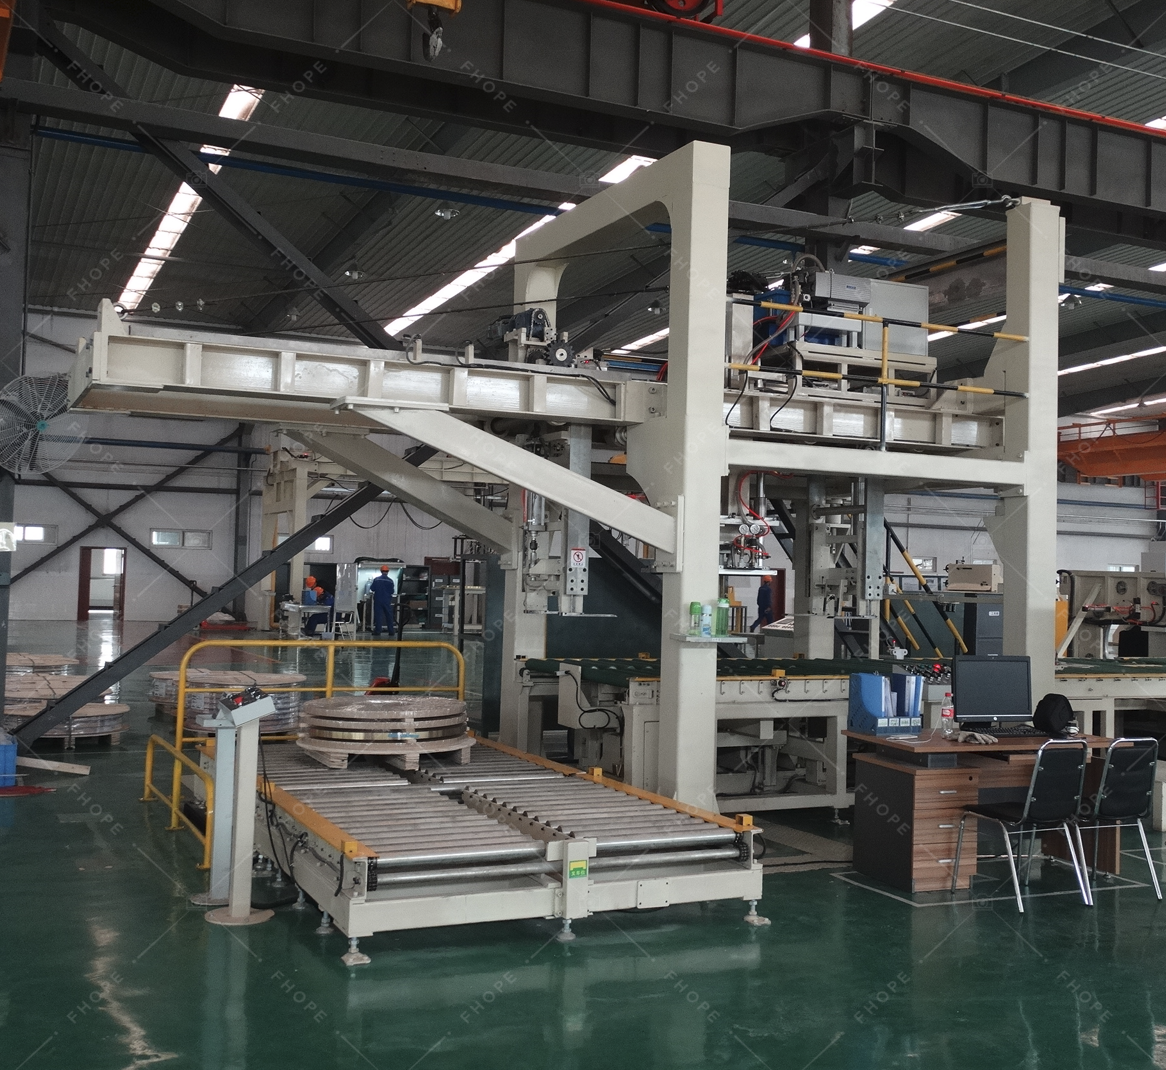
Linie de ambalare bobine de oțel
Vezi detalii →
Linie de ambalare verticală cu bobine
Vezi detalii →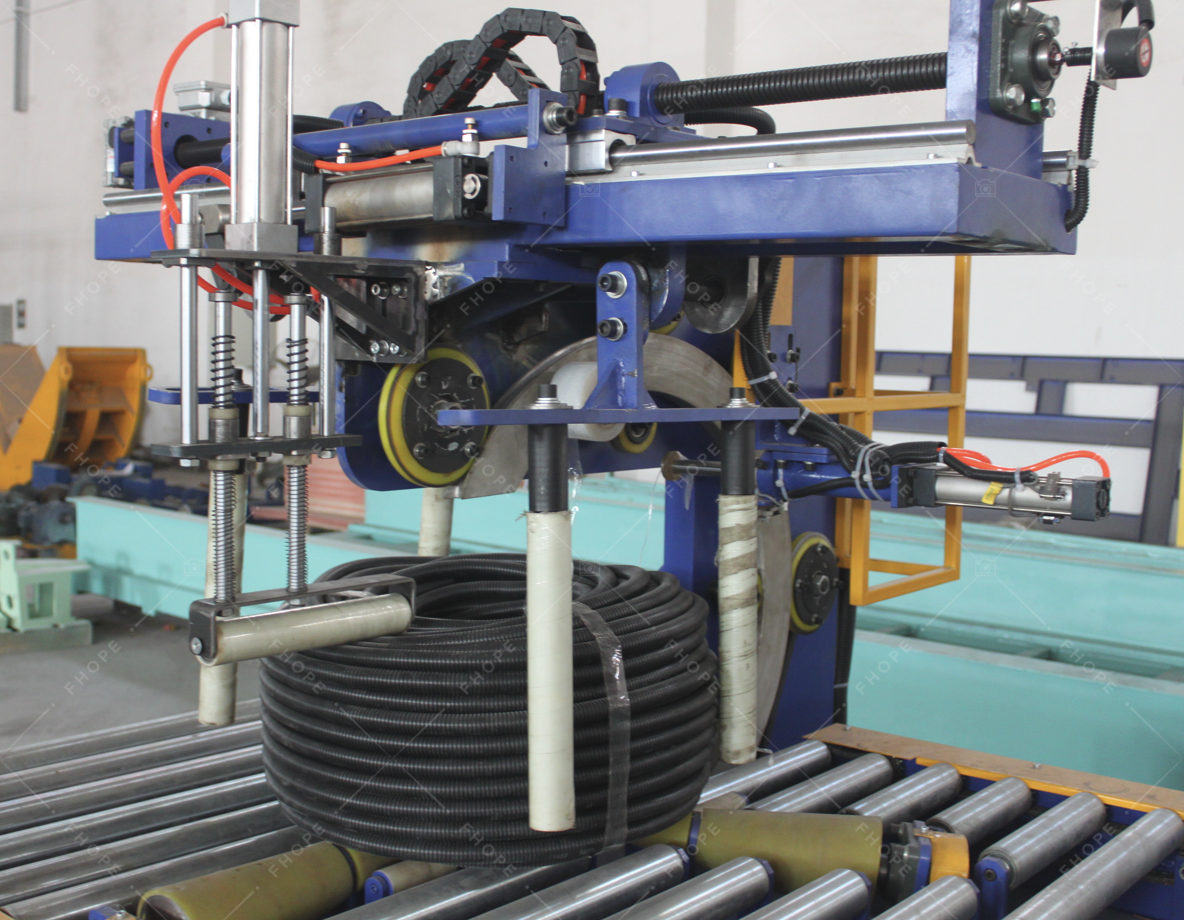
Linie de ambalare a bobinei de furtun
Vezi detalii →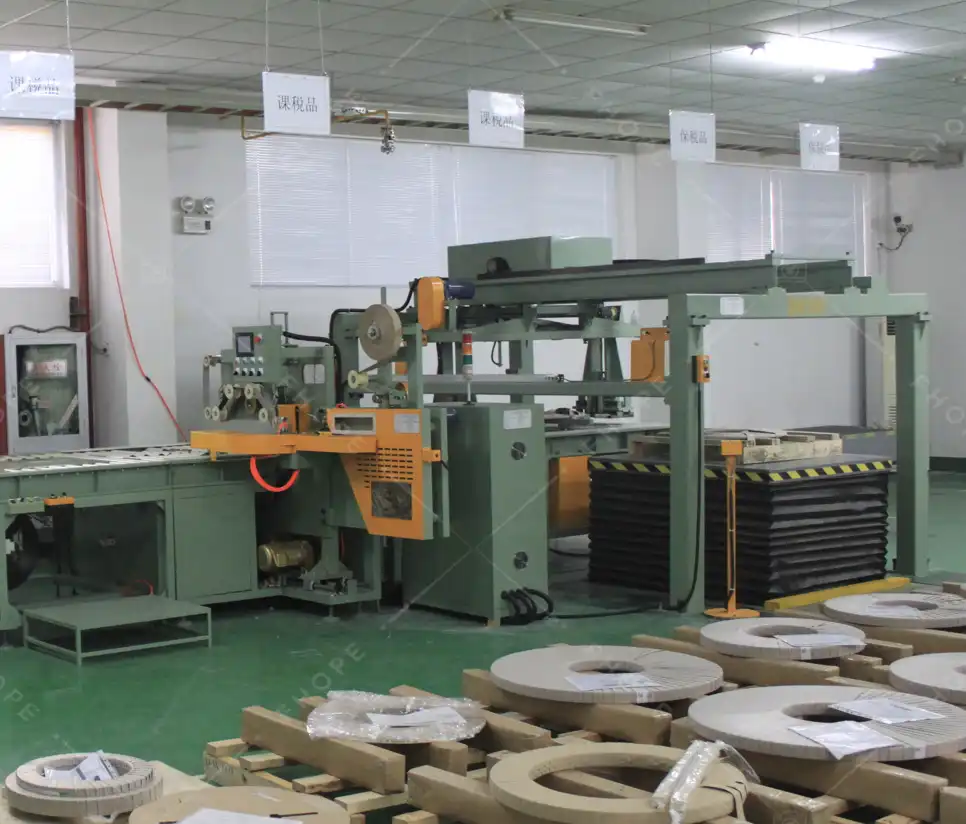
Linie de ambalare cu bobine de cupru
Vezi detalii →
Linie de ambalare cu bobine de sârmă
Vezi detalii →
Linie de ambalare cu panouri
Vezi detalii →
Mașină de ambalat țevi
Vezi detalii →
Linie de ambalare a profilului de aluminiu
Vezi detalii →
FHOPE Linie automată de îmbinare și fixare a țevilor
Vezi detalii →
Linie automată de legare și legare a țevilor
Vezi detalii →
Mașină automată de încordat tuburi de oțel
Vezi detalii →
FHOPE Mașină automată de ambalat tuburi de oțel
Vezi detalii →
Linie automată de ambalare a țevilor din plastic
Vezi detalii →
Linie automată de ambalare a țevilor PPR/PVC
Vezi detalii →
Mașină de ambalat pungi de țevi din plastic
Vezi detalii →
Mașină de ambalat anvelope FPT-200
Vezi detalii →
Mașină de ambalat anvelope FPT-300
Vezi detalii →
Mașină de ambalat anvelope FPT-400
Vezi detalii →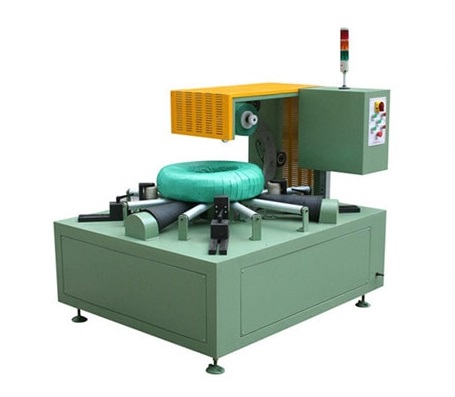
Mașină de ambalat bobine de cablu-FPCA100
Vezi detalii →