Sumário executivo
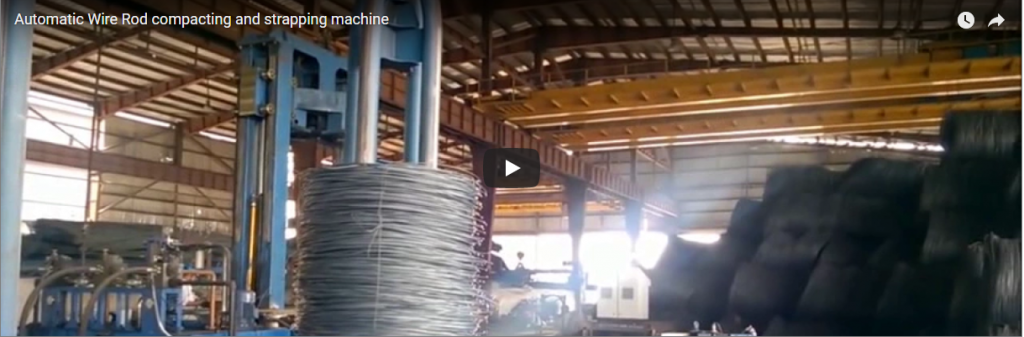
As bobinas transferidas diretamente do enrolador apresentam baixa densidade aparente, passo de enrolamento variável e alturas instáveis. Durante as transferências e o transporte por guindaste, as voltas sem restrição deslocam-se axialmente, levando a emaranhados e rejeições dimensionais. Um compactador de bobinas de arame semiautomático aplica força hidráulica axial controlada para comprimir a bobina diretamente em sua cesta de transporte, travando o estado compactado sob sustentação hidráulica contínua enquanto cintas de alta resistência são tensionadas através do olhal da bobina. Essa solução em solo oferece a densidade de carga e a integridade de empilhamento de linhas totalmente automatizadas a uma fração do investimento de capital, utilizando os transportadores de haste existentes na fábrica.
Conteúdo
- Por que compactar antes de amarrar?
- Sequência da máquina
- Dados do compactador
- Número de alças e altura
- Fita PET ou fita de aço
- Lista de verificação de seleção
- Segurança (Safety)
- Perguntas frequentes sobre engenharia
- Próxima etapa
- Leitura relacionada
- Fontes
Por que compactar antes de amarrar?
Aplicar cintas de amarração diretamente em uma bobina de arame solta e não comprimida apenas fixa seu limite inicial não uniforme. Sob vibrações dinâmicas de transporte, a folga entre as espiras diminui naturalmente, induzindo a redução da tensão da cinta, o afrouxamento da espira e o telescopamento lateral progressivo.
A pré-compactação sob alta tonelagem hidráulica elimina os vazios de ar entre as espiras e alinha as camadas de arame. O amarramento da bobina enquanto ela permanece presa sob pressão garante que as cintas capturem a energia elástica de recuperação do arame. Assim que o pistão hidráulico se retrai, a expansão residual da bobina fixa a tensão nas cintas, produzindo um feixe cilíndrico rígido e autossustentável que otimiza o aproveitamento do espaço no contêiner e elimina o deslocamento durante o manuseio com ponte rolante.
Sequência da máquina
- Posicionamento da portadora: A bobina de arame, posicionada em sua cesta ou haste de transporte específica, é carregada na estação de compactação por meio de empilhadeira, carro de bobinas ou ponte rolante.
- Centralização axial: A haste central da cesta está alinhada sob a placa de compactação superior flutuante.
- Compactação hidráulica: O cilindro hidráulico desloca-se para baixo a uma velocidade controlada, executando a autocompactação até atingir a tonelagem ou os limites de curso desejados.
- Sistema hidráulico de retenção de carga: A prensa mantém uma força de fixação contínua por meio de válvulas de retenção operadas por piloto, estabilizando mecanicamente o conjunto de bobinas.
- Rosqueamento radial da correia: O operador passa as fitas de arqueamento pelas aberturas do olhal da bobina e pelas janelas de folga da cesta ao redor da circunferência externa.
- Tensionamento e Junção: Uma ferramenta pneumática balanceada ou a bateria tensiona, solda por fricção (PET) ou crimpa (aço) cada tira.
- Retração e descarga do pistão: A plataforma sobe até o interruptor de limite de posição, liberando a bobina compacta tensionada para remoção segura pelo guindaste.
Essa arquitetura semiautomática permite que as instalações integrem suas frotas de transportadores internos existentes sem a necessidade de grandes investimentos em reformas de sistemas de transporte.
Dados do compactador
| Parâmetro técnico | Especificação / Classificação | Importância da Engenharia |
|---|---|---|
| Modo de acionamento de compactação | Hidráulica de serviço pesado, ciclo automático | Aplicação de pressão contínua e estável |
| Método de amarração | Semiautomático (alimentação e selagem manuais) | Posicionamento flexível da alça sem travamentos da cabeça |
| Força de aperto nominal | 100–200 kN (10–20 toneladas métricas) | Ajustável para bitolas de fio de baixo a alto teor de carbono. |
| Faixa de altura compactada | Normalmente 750–850 mm (nominal 800 mm) | Otimizado para caixas de transporte marítimo padrão |
| Tipos de alças permitidos | PET de alta resistência / Aço laminado a frio | Adaptado ao acabamento superficial e à resistência à tração. |
| Superfícies de contato da placa | Polietileno de alta densidade virgem (HDPE) | Previne o desgaste do fio e danos à galvanização. |
| Controle de movimento e posição | Rampa de descida proporcional, interruptores de limite múltiplo | Elimina o choque hidráulico e a fadiga da estrutura. |
A altura final da pilha compactada depende da resistência à tração do arame, da quantidade de fibra solta proveniente do cabrestante de trefilação e da folga da haste do transportador. Para requisitos de alta produtividade, os compactadores automáticos de serviço pesado operam com pressão de linha de 210 bar e ciclos de 30 a 40 segundos, acomodando diâmetros externos de bobina de 1,000 a 1,800 mm e massas de feixe de 500 a 2,000 kg.
Número de alças e altura
O comprimento de corte da tira necessário corresponde ao perímetro da seção transversal retangular da parede da bobina toroidal, mais a sobreposição da ferramenta:
Comprimento da tira ≈ 2 × H_compactado + 2 × W_parede + Sobreposição da junta
Onde:
H_compacted= Altura axial da bobina sob compressão hidráulica totalW_wall= Espessura radial da parede da bobina =(Coil OD − Coil ID) / 2Joint Overlap= Folga para o curso do rebolo de alimentação da ferramenta e vedação da junta (normalmente 150–200 mm)
Simplificando o cálculo do perímetro:
Strap Length ≈ 2 × H_compacted + (Coil OD − Coil ID) + Allowance
Exemplo de cálculo de engenharia:
- Altura compactada (
H_compacted): 800 milímetros - Diâmetro externo (
OD): 1,100 milímetros - Diâmetro interno (
ID): 600 milímetros - Tolerância para ferramentas e juntas: 200 mm
Strap Length = 2 × 800 mm + (1,100 mm − 600 mm) + 200 mm = 2,300 mm (2.3 m)
Um padrão padrão de 4 cintas radiais posicionadas em intervalos de 90° consome 9.2 metros de cinta por pacote. Arame de mola de alto carbono, arame recozido de baixo atrito ou bobinas revestidas de óleo escorregadias frequentemente exigem 6 cintas (com espaçamento de 60°) para evitar abaulamento periférico durante o transporte intermodal.
Fita PET ou fita de aço
A escolha entre fitas de poliéster (PET) e fitas de aço de alta resistência envolve a compatibilidade mecânica com a metalurgia do fio:
- Cintas de poliéster (PET): Oferece alongamento elástico superior (6% a 9%) e recuperação de tensão. Quando os feixes de arame se acomodam ou sofrem variações de temperatura, o PET se contrai dinamicamente para manter a tensão. O PET não produz manchas de oxidação em acabamentos galvanizados a quente ou trefilados brilhantes e elimina os riscos de cortes por bordas afiadas durante o desagrupamento manual.
- Fitas de aço de alta resistência: Proporciona alta resistência à tração com alongamento insignificante (módulo de elasticidade rígido). É a opção preferida para barras de conformação a frio de grande espessura, bobinas de liga com alta elasticidade e bordas afiadas e rebarbadas que poderiam romper cintas plásticas.
Nesta máquina, ambos os tipos de fita são intercambiáveis; a adaptação para fitas de aço requer apenas o uso de uma ferramenta pneumática de entalhe/sem selo, em vez de uma ferramenta de soldagem por fricção.
Lista de verificação de seleção
- Metalurgia e acabamento de fios: Baixo/alto teor de carbono, trefilado brilhante, galvanizado a quente, recozido ou revestido de cobre.
- Matriz Dimensional: Diâmetro externo (OD), diâmetro interno (ID), altura não compactada e massa da carga útil (kg) máximos e mínimos da bobina.
- Geometria da cesta de transporte: Diâmetro da haste, folga vertical das nervuras e dimensões do encaixe para guindaste.
- Objetivo de produtividade: Número de bobinas alvo processadas por hora (determina as velocidades de intertravamento do ciclo).
- Especificações da pulseira: PET versus aço, largura/espessura da cinta e número necessário de cintas (3, 4 ou 6 amarrações radiais).
- Escopo da automação: Unidade semiautomática independente ou preparação para futura integração de transporte motorizado em linha.
Segurança (Safety)
Os projetos de compactadores FHOPE estão em conformidade com as diretivas internacionais para máquinas de embalagem:
- EN ISO 12100:2010: Metodologia abrangente de avaliação e redução de riscos do sistema.
- E 415-10: Requisitos específicos de segurança para máquinas de embalagem, sistemas de agrupamento e prensas.
- E 60204-1: Segurança elétrica industrial, painéis de controle IP54 e intertravamentos de parada de emergência.
Os circuitos hidráulicos incorporam válvulas de retenção anti-queda duplas, operadas por piloto e montadas diretamente nas portas dos cilindros, que interrompem mecanicamente a descida da plataforma em caso de falha repentina da linha hidráulica. A estação de cintagem dedicada permite acesso manual completo ao redor da circunferência da cesta somente quando a máquina confirma movimento zero da plataforma e verifica o status de retenção de pressão.
Perguntas frequentes sobre engenharia
P: Podemos utilizar as nossas cestas transportadoras existentes na fábrica? R: Sim. A geometria da estrutura de base e da plataforma é projetada de acordo com a altura específica da haste da cesta, o espaçamento das nervuras estruturais e a folga de manuseio, sem a necessidade de substituir toda a frota de transportadoras.
P: Qual a redução esperada na altura axial? R: A redução axial normalmente varia de 15% a 35%, resultando em uma altura final média de cerca de 800 mm. As taxas de compressão reais dependem do passo inicial de queda do bloco fixo/estrutura de tensionamento, da resistência à tração do fio e da lubrificação da superfície.
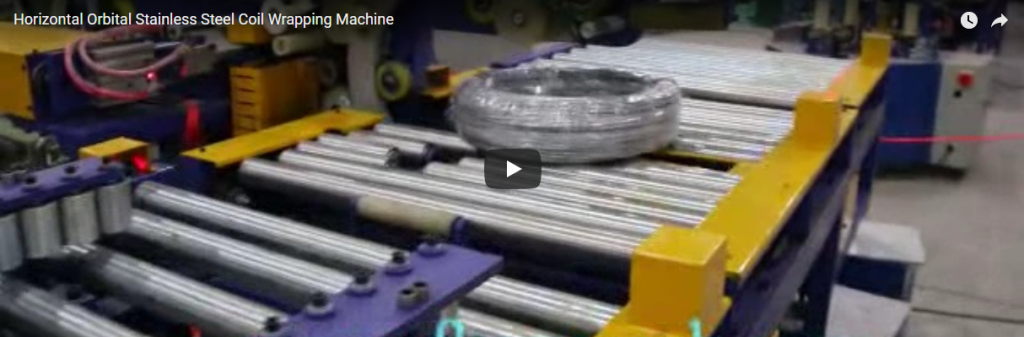
P: O pacote pode ser embalado de forma protetora após a cintagem? R: Sim. Bobinas compactadas e cintadas podem ser encaminhadas diretamente para um sistema de embalagem orbital vertical ou horizontal para aplicação de filme VCI, filme stretch ou polipropileno tecido, protegendo a carga contra umidade, oxidação e danos durante o transporte.
Próxima etapa
- Enviar parâmetros principais: Envie para info@fhopepack.com o diâmetro externo e interno da bobina, a altura máxima do feixe solto, o peso do feixe, o desenho da cesta e a capacidade horária desejada.
- Geração de layout técnico: Nossa equipe de engenharia mecânica modela a face da placa, o receptor da cesta e o espaço livre para a passagem da correia.
- Pacote de Especificações Formais: Receba um projeto de engenharia personalizado, uma simulação de ciclo de produção e uma proposta comercial em até 24 horas.
Leitura relacionada
- Compactador de bobina de arame e máquina de cintar (produto)
- Compactador de fio-máquina (produto)
- Como compactar e amarrar fios de aço automaticamente
Fontes
- Documentação Técnica de Engenharia da FHOPE: Sistemas Semi-Automáticos de Compactação e Transporte de Arame
- EN ISO 12100:2010 Segurança de máquinas — Princípios gerais de projeto — Avaliação e redução de riscos
- EN 415-10:2014 Segurança de máquinas de embalagem — Parte 10: Requisitos gerais
- EN 60204-1:2018 Segurança de máquinas — Equipamentos elétricos de máquinas
Última revisão: 20/10/2026