Resumo: Este guia avalia sistemas robóticos de empilhamento e linhas de embalagem automatizadas para o manuseio de bobinas de metal e fios, com foco na capacidade de carga, tempo de ciclo e conformidade com as normas de segurança. Ele destaca que a seleção final do equipamento depende da flexibilidade de integração, da complexidade de manutenção e dos custos operacionais a longo prazo. O texto inclui uma ressalva de que as métricas de desempenho e a economia de mão de obra representam faixas típicas do setor, que variam de acordo com a configuração e o layout da instalação.
[ESPAÇO RESERVADO PARA VÍDEO]
Aviso: As métricas de desempenho, tempos de ciclo, dimensões da área ocupada e economia de mão de obra são faixas típicas do setor ou exemplos que dependem do fornecedor. Os resultados reais variam de acordo com a configuração, o tipo de material, o layout da instalação e as condições operacionais. Sempre valide as especificações com fornecedores certificados antes da aprovação do investimento.
🛠️ Critérios de Avaliação
Tanto os sistemas robóticos de empilhamento quanto as linhas de embalagem automatizadas alcançam alta produtividade, mas a seleção final depende da capacidade de carga, conformidade com as normas de segurança, consistência do tempo de ciclo, complexidade de manutenção, flexibilidade de integração e projeções de custos operacionais a longo prazo.
As decisões sobre embalagens industriais exigem dimensões de medição padronizadas. As equipes de compras avaliam os equipamentos com base em cinco parâmetros principais que impactam diretamente o desempenho no chão de fábrica. A capacidade de carga determina a tolerância máxima ao peso da bobina durante o manuseio automatizado. O tempo de ciclo mede a duração necessária para concluir uma sequência completa de empilhamento ou embalagem. A conformidade com as normas de segurança verifica a adesão aos protocolos de proteção de máquinas estabelecidos e à funcionalidade de parada de emergência. A complexidade de manutenção avalia os intervalos de lubrificação de rotina, a frequência de calibração dos sensores e a disponibilidade de peças de reposição. A flexibilidade de integração confirma a compatibilidade com as esteiras transportadoras a montante e as unidades de cintagem a jusante. Cada critério se traduz diretamente em métricas de redução de mão de obra, taxas de danos ao produto e eficiência na utilização do espaço.
🏗️ Opção A
Empilhadeiras robóticas de seis eixos para bobinas proporcionam posicionamento preciso da carga por meio de ferramentas especializadas na extremidade do braço, reduzem significativamente lesões por manuseio manual, estabilizam a geometria dos paletes para armazenamento seguro durante o transporte, mantêm a operação contínua em várias estações e se integram diretamente com as esteiras transportadoras a montante em condições típicas de fábrica.
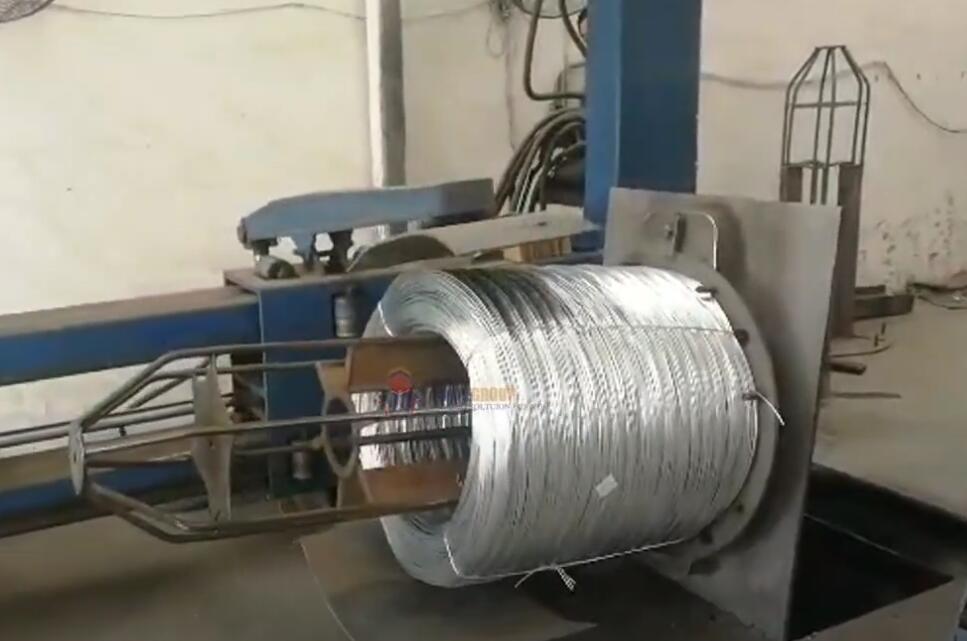
Um braço robótico articulado de seis eixos proporciona o movimento multidirecional necessário para o posicionamento complexo de bobinas. A unidade robótica aceita cargas úteis de até 8,000 a 10,000 kg, dependendo da configuração de montagem estrutural (exemplo dependente do fornecedor). O tempo de ciclo varia tipicamente de 30 a 60 segundos por carga de palete em temperaturas padrão de fábrica. A seleção da ferramenta de fim de braço (EOAT) depende da composição do material e das especificações do diâmetro interno da bobina. Garras de garfo engatam no furo interno para bobinas de aço ferroso com mais de cinco toneladas métricas. Levantadores magnéticos entram em contato com superfícies externas planas para aplicações em aço carbono, exigindo protocolos de desmagnetização do magnetismo residual antes da liberação. Levantadores a vácuo manuseiam bobinas de fio de alumínio revestido ou galvanizado sem danificar a superfície. A arquitetura de controle se baseia em um Controlador Lógico Programável (CLP) que coordena os trajetos de movimento com os sinais da esteira transportadora a montante. Painéis de interface homem-máquina permitem o armazenamento de receitas para diferentes diâmetros de bobina e padrões de empilhamento. Cercas de segurança delimitam a célula de trabalho, enquanto scanners de área detectam a entrada de pessoal. A conformidade com a norma ISO 10218 exige desaceleração imediata quando as zonas de segurança são ultrapassadas. Configurações com múltiplas estações permitem que um único robô atenda quatro posições de paletes simultaneamente. A operação contínua normalmente reduz os custos de mão de obra por unidade em 50 a 60% em comparação com os métodos de posicionamento manual, impulsionando uma melhoria mensurável na OEE (Eficiência Global do Equipamento) e reduzindo os prazos de retorno do investimento por meio da execução consistente do ciclo.
🔗 Relacionado : Explore mais soluções
📈 Opção B
A alimentação automática por catraca, combinada com um virador rotativo, cria um fluxo de trabalho de orientação contínuo, minimiza a necessidade de espaço na fábrica, garante a aplicação uniforme do filme e a tensão correta da fita em bobinas de diferentes diâmetros, suporta sequências de paletização totalmente automatizadas e opera de forma confiável em níveis de umidade industrial padrão.
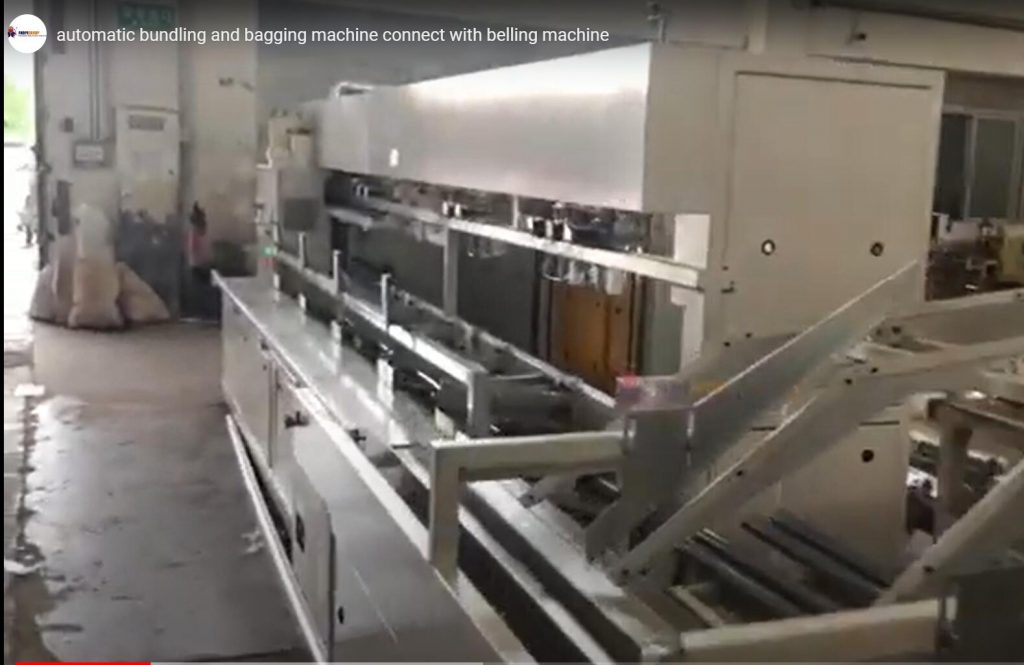
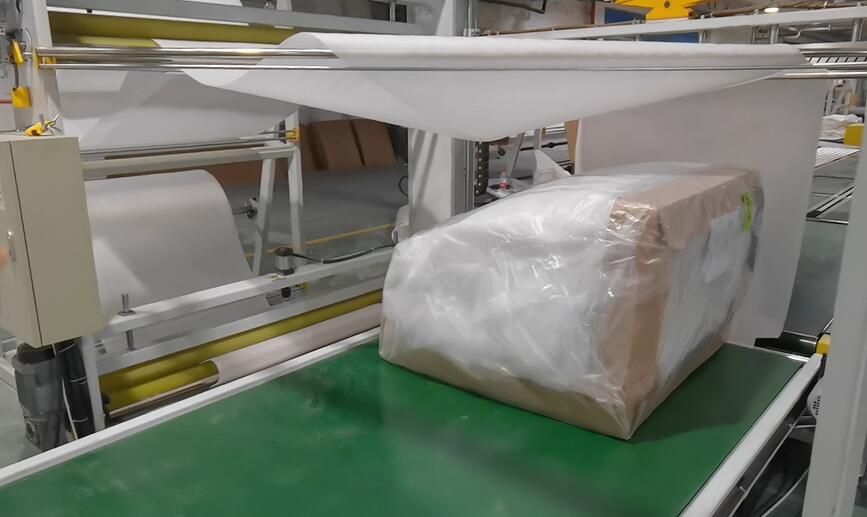
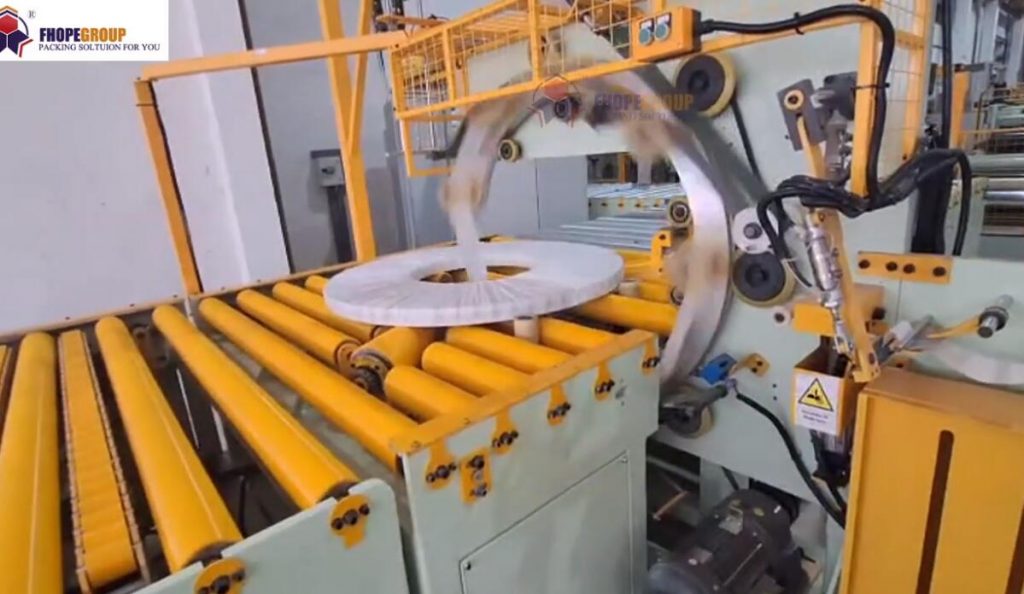
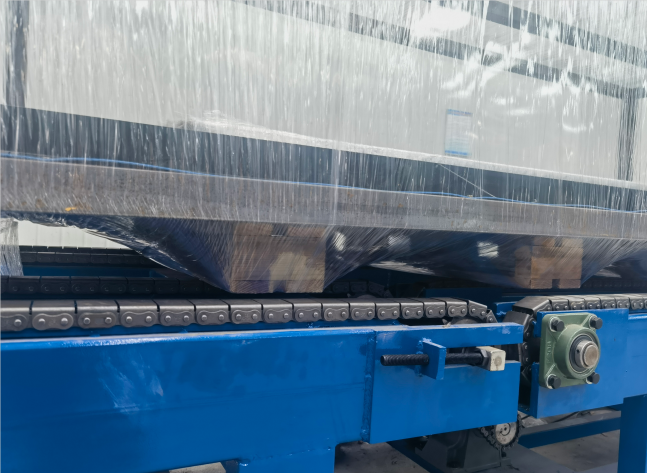
As linhas de embalagem com esteiras transportadoras utilizam dispositivos mecânicos de giro para alinhar as bobinas antes das operações de embalagem ou cintagem. Um mecanismo giratório regula a velocidade de alimentação para corresponder às taxas de processamento subsequentes. A capacidade de orientação rotaciona as bobinas da posição "olho na parede" para o alinhamento "olho no céu", para compatibilidade com empilhamento vertical. Equipamentos de inversão manuseiam cargas pesadas, mantendo a estabilidade do centro de gravidade durante transições de 180 graus. Os viradores de moldes padrão de 180 graus normalmente suportam capacidades máximas de carga e tolerâncias de rotação que variam de acordo com as especificações do fabricante. Unidades de aplicação de filme aplicam filme stretch ou inibidores de corrosão voláteis (VCI) em níveis de tensão controlados, normalmente entre 10 e 30 N, dependendo do tipo de filme. Máquinas de tensionamento de cintas fixam as cargas com fitas de plástico ou aço ajustadas a pontos de ruptura predefinidos. O sistema interage diretamente com estações de bobinagem automatizadas, conforme demonstrado nos guias de integração de máquinas de bobinagem vertical padrão. Controladores PLC sincronizam esteiras transportadoras, viradores e cabeçotes de embalagem em uma única sequência sincronizada. A área ocupada no piso geralmente mede aproximadamente 5 a 7 metros por 3 a 5 metros para configurações de linha padrão. Os intervalos de manutenção exigem inspeção mensal das vedações hidráulicas e dos tensionadores de correia. A economia de mão de obra frequentemente chega a 50-70% devido à eliminação das tarefas manuais de reposicionamento, reduzindo diretamente as taxas de refugo por danos no manuseio e melhorando a eficiência geral da utilização do espaço.
🛡️ Tabela de comparação
Matrizes de avaliação padronizadas permitem a comparação direta do desempenho entre tecnologias de embalagem concorrentes, destacando as compensações operacionais que influenciam diretamente a alocação de despesas de capital, os prazos de retorno do investimento e as metas de eficácia geral do equipamento para equipes de compras que avaliam soluções automatizadas de movimentação de materiais.
| Dimensão de Avaliação | Opção A: Empilhador Robótico de Bobinas | Opção B: Linha de transporte e inversão | Formato de especificação de parâmetros |
|---|---|---|---|
| Capacidade de carga | Capacidade máxima de 8,000 a 10,000 kg por ciclo (dependendo do fornecedor). | 7,500–9,000 kg máximo por ciclo (faixa típica) | O braço robótico levanta cargas de até 10,000 kg a 0.6 m/s sob condições verificadas pelo fornecedor. A esteira transportadora transporta bobinas de 8,500 kg a 0.4 m/s sob distribuição de carga padrão. Ambas as configurações impactam diretamente a consistência da produção e as metas de OEE (Eficiência Global do Equipamento). |
| Tempo de Ciclo | Normalmente, de 30 a 60 segundos por posição de palete (dependendo do fornecedor). | Normalmente, de 25 a 45 segundos por orientação da bobina (faixa típica). | O virador realiza uma mudança de eixo de 90 graus em 10 a 15 segundos sob perfis de aceleração suaves. O empilhador completa a sequência de colocação em 45 segundos, respeitando os limites de trajetória programados. Ciclos mais rápidos estão correlacionados com redução de horas de trabalho e melhoria nos prazos de retorno do investimento. |
| Compliance Segurança | célula de trabalho protegida ISO 10218 | Monitoramento de zona ANSI/RIA R15.06 (padrão típico) | Cortinas de luz detectam a entrada de pessoal a uma distância de 30 a 50 cm dos braços móveis sob iluminação de fábrica. Paradas de emergência interrompem todos os eixos em um raio de 0.5 metros sob condições de tensão nominal. A conformidade com essas medidas reduz diretamente o tempo de inatividade relacionado a incidentes e os prêmios de seguro. |
| Integração de filme e alça | Compatível com revestimento ou fita VCI (faixa típica) | Cabeçote de enrolamento integrado com controle de tensão (dependendo do fornecedor) | A cabeça de embalagem aplica uma tensão de filme de 15 a 25 N a uma velocidade de 1.0 a 1.5 m/s em condições de umidade ambiente. A unidade de cintagem fixa as cargas com uma resistência à ruptura de 700 a 900 N sob configurações de pressão calibradas. O tensionamento adequado minimiza os danos durante o transporte e reduz os custos com sucata. |
| Complexidade de manutenção | Calibração trimestral do sensor necessária (intervalo típico) | Inspeção mensal de vedação hidráulica (exemplo que varia conforme o fornecedor) | Os cilindros hidráulicos mantêm a pressão dentro de uma tolerância de ±5% ao longo de 1,000 ciclos de operação. As ventosas mantêm a força de sucção acima de 60 kPa após 500 liberações do acessório. Os cronogramas de manutenção previsíveis permitem uma previsão orçamentária precisa e a redução planejada do tempo de inatividade. |
🔗 Veja também : Equipamentos relacionados
⚙️ Dicas de Seleção
As decisões de aquisição devem alinhar a seleção de equipamentos com os pesos máximos reais das bobinas, os volumes de produção diários necessários, as folgas disponíveis nas zonas de segurança, a compatibilidade com a infraestrutura de transporte existente, as restrições orçamentárias de manutenção a longo prazo e os requisitos de treinamento do operador em condições normais de operação da planta.
Bobinas de ferro pesado com mais de 8,000 kg geralmente exigem empilhamento robótico devido à flexibilidade superior de preensão e à capacidade de paletização em múltiplas estações. Instalações com espaço limitado se beneficiam de linhas de inversão compactas que combinam orientação e embalagem em uma única área. Ambientes de produção que exigem zero contato com a superfície devem optar por robôs equipados com sistema de vácuo em vez de elevadores magnéticos para evitar danos ao revestimento e reduzir as taxas de refugo. Operações de alto volume que processam bobinas de diâmetros variados alcançam maior consistência de produção com sistemas automatizados de alimentação por catraca. Os orçamentos de manutenção favorecem arquiteturas baseadas em esteiras transportadoras, pois os componentes hidráulicos e de correia são padronizados em vários tipos de máquinas. Os requisitos de conformidade de segurança exigem células de trabalho protegidas para instalações robóticas, enquanto as linhas de inversão requerem monitoramento da zona perimetral. Verifique todas as alegações de desempenho com base nos relatórios de teste do fornecedor antes da aprovação final do investimento. Os cálculos do custo total de propriedade devem incluir taxas de consumo de energia, preços de peças de reposição e frequência de tempo de inatividade planejado para garantir previsões financeiras precisas e cronogramas de retorno sobre o investimento mensuráveis.
Lista de verificação para decisão de compra
-
[ ] Confirme se o peso máximo da bobina e as tolerâncias do diâmetro interno correspondem às especificações do equipamento.
-
[ ] Meça o espaço disponível no piso em relação aos requisitos de área ocupada pela máquina, além das zonas de segurança.
-
[ ] Verificar se as velocidades existentes da esteira estão alinhadas com as taxas de alimentação automatizada ou de coleta robótica.
-
[ ] Analise os regulamentos locais de proteção de máquinas para determinar a arquitetura de segurança necessária.
-
[ ] Calcular a porcentagem esperada de redução de mão de obra com base nos procedimentos atuais de movimentação manual.
-
[ ] Solicitar cronogramas de manutenção do fornecedor e prazos de entrega de peças de reposição documentados.
-
[ ] Verificar se as configurações de tensão do filme atendem aos padrões de proteção do produto para armazenamento durante o transporte.
Perguntas frequentes
Qual sistema reduz com mais eficácia as taxas de danos superficiais em bobinas de fio revestido? Empilhadeiras robóticas com ferramentas de vácuo na extremidade do braço evitam o contato com revestimentos protetores. Levantadores magnéticos e grampos mecânicos exigem contato direto com a superfície, o que pode comprometer os acabamentos aplicados em fábrica, impactando diretamente as metas de redução de refugo.
Como a seleção de equipamentos impacta a densidade de armazenamento no armazém? Sequências automatizadas de paletização produzem alturas de carga uniformes e alinhamento consistente das bordas. Padrões de empilhamento padronizados maximizam a utilização do espaço vertical, evitando deslocamentos durante o transporte e melhorando a eficiência geral do fluxo de trabalho nas instalações.
Qual a frequência de manutenção recomendada para mecanismos hidráulicos de inversão? Os cilindros hidráulicos normalmente requerem inspeção das vedações a cada 2,500 a 3,500 horas de operação (faixa típica da indústria). O monitoramento da temperatura do fluido previne a degradação da viscosidade em ciclos de trabalho contínuos superiores a oito horas por turno, contribuindo para uma melhoria previsível da OEE (Eficiência Global do Equipamento).