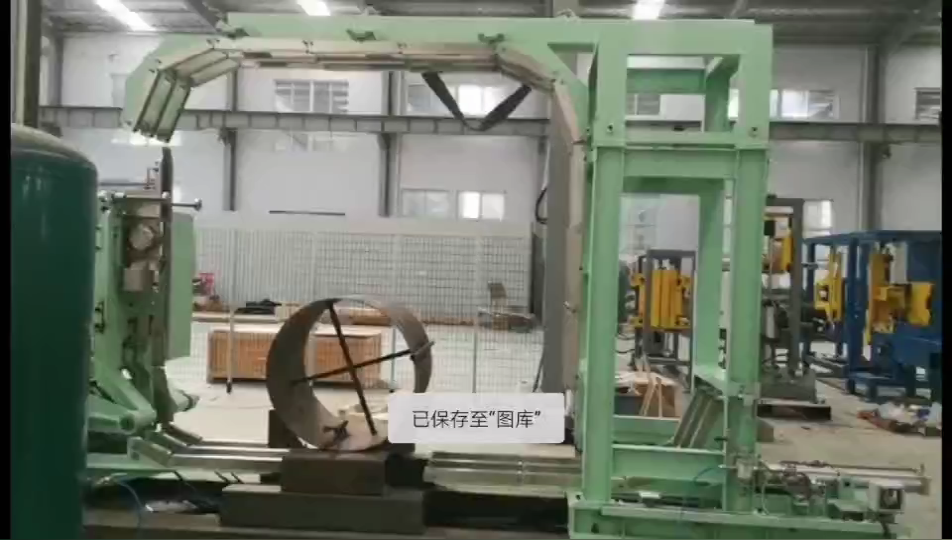
Resumo executivo: Este vídeo registra um teste de comissionamento a quente em plena carga de uma de nossas linhas de embalagem de bobinas de aço pré-pintadas em nossa fábrica. Uma bobina é colocada na horizontal, presa por uma placa de pressão, amarrada, recebe uma cobertura lateral protetora e é enviada para a linha de produção. O processo continua durante a noite, com as bobinas finalizadas se acumulando atrás da linha. Abaixo, descrevemos as estações de produção, as verificações que realizamos antes do envio de uma linha e a capacidade de produção da nossa linha de embalagem de bobinas cortadas, de 20 a 30 bobinas por hora.
Conteúdo
- O que o vídeo mostra
- Por que realizamos comissionamento a quente em carga máxima?
- Plano de testes de fábrica, estação por estação
- Intervalo de linhas publicado
- Lista de verificação para o teste de aceitação em fábrica (FAT)
- Controles e segurança
- Perguntas frequentes sobre engenharia
- Próxima etapa
- Leitura relacionada
- Fontes
O que o vídeo mostra
| Tempo de clipe | Estação | O que acontece |
|---|---|---|
| 0–10 s | mesa basculante | A bobina fica em pé sobre roletes amarelos, e então a mesa a deita na horizontal. |
| 10–22 s | Imprensa | Um braço suspenso abaixa uma placa amarela e segura a bobina. |
| 22–34 s | Robusto | A unidade de cintagem superior move-se para o centro da bobina, aplica a cinta e, em seguida, levanta-a. |
| 34–44 s | Capa lateral | Um braço lateral coloca material protetor branco ao redor da bobina. |
| 44–50 s | Vista em linha | A bobina se estende; a tomada ampla mostra a linha completa e uma pilha de bobinas finalizadas. |
Uma pequena animação 3D no canto do vídeo mostra o mesmo layout da máquina. O painel de controle branco possui uma luz de sinalização vermelha, e grades de proteção amarelas circundam a linha. A luz do dia diminui durante o funcionamento, então a linha continuou ciclando sob carga do dia para a noite.
Por que realizamos comissionamento a quente em carga máxima?
Um teste a seco comprova que cada eixo se move. Um teste a quente com bobinas reais comprova que as estações funcionam em conjunto com a carga nominal.
- Cargas reais. A mesa basculante, a prensa e os transportadores suportam bobinas reais, portanto, o dimensionamento do acionamento e as configurações do freio são testados com o peso real.
- Bens de consumo reais. A fita e o material de proteção são alimentados a partir de rolos de produção, portanto, a alimentação, o corte e a selagem são testados da mesma forma que serão utilizados no local.
- Longo prazo. Pedalar durante horas revela falhas que um único ciclo oculta, como um sensor que se desvia ou uma correia de alimentação que desliza após muitas junções.
- Inicialização do site mais rápida. Os defeitos corrigidos em nossa fábrica são defeitos que sua equipe não encontrará durante a instalação.
Plano de testes de fábrica, estação por estação
| Estação | O que verificamos sob carga |
|---|---|
| mesa basculante | Deslizamento suave da posição vertical para a horizontal; a bobina permanece centrada nos rolos. |
| Imprensa | A placa segura a bobina sem marcar a superfície pintada. |
| Robusto | Posição da correia, tensão e qualidade da articulação em cada ciclo |
| Capa lateral | Sobreposição de material e cobertura de borda em toda a volta da bobina |
| Transportadores | As posições de parada se repetem entre as estações. |
| Controles | Luz indicadora, para e reinicia após um ciclo interrompido. |
A bobina pré-pintada exige cuidado redobrado em todos os pontos de contato, pois qualquer marca na pintura resulta em reprovação. Verificamos se há marcas de contato nas almofadas de impressão, nas capas dos rolos e no trajeto da fita antes da aprovação final.
Intervalo de linhas publicado
Nossa linha de embalagem de bobinas de aço para corte longitudinal é publicada com esta gama; cada linha é construída de acordo com as bobinas do projeto:
| item | Valor publicado |
|---|---|
| peso da bobina | 100-3000 kg |
| bobina OD | 900 – 1400 mm |
| bobina ID | 508 mm |
| Largura da bobina | 15 – 450 mm |
| Agilidade (Speed) | 20–30 bobinas por hora |
| Materiais | Filme extensível, papel VCI, correia tecida |
| Controles | PLC Siemens S7-1200 / S7-1500, IHM de 7–10 polegadas |
Lista de verificação para o teste de aceitação em fábrica (FAT)
- Envie amostras das bobinas, ou seus pesos, diâmetro externo, diâmetro interno e largura, para que a produção utilize as suas medidas.
- Defina a duração do percurso e a meta de bobinas por hora.
- Forneça ou aprove a alça e o material de proteção que você usará.
- Liste os critérios de qualidade de superfície para bobinas pré-pintadas.
- Concordar com os testes de falha: parar, reiniciar, troca de material.
- Decida quem testemunhará o teste, presencialmente ou por vídeo.
- Confirme o mercado de destino para o arquivo de avaliação de risco.
Controles e segurança
A mesa basculante, a prensa e a unidade de cintagem movem-se com a bobina no lugar. A linha no clipe é protegida por grades de segurança amarelas, e o painel de controle fica fora da zona de movimento. O acesso durante um ciclo é bloqueado; a manutenção é feita com a linha parada e isolada.
As normas aplicáveis dependem do mercado de destino. Para os mercados da CE, a ISO 12100 define o método de avaliação de riscos e a EN 415-10 define os requisitos gerais para máquinas de embalagem; a mesa basculante também está abrangida pela nossa prática de inversão de acordo com a EN 415-10.
Perguntas frequentes sobre engenharia
P: O que é comissionamento a quente? R: É o teste de funcionamento da linha completa com bobinas e consumíveis reais, em plena carga, em nossa fábrica, antes do envio.
P: Quantas bobinas por hora esse tipo de linha embala? R: Nossa linha de embalagem de bobinas cortadas tem capacidade de 20 a 30 bobinas por hora.
P: Quais são os tamanhos de bobina abrangidos pela linha publicada? R: 100–3000 kg, diâmetro externo de 900–1400 mm, diâmetro interno de 508 mm e largura de 15–450 mm; outros tamanhos são fabricados sob encomenda.
P: Por que a bobina fica plana antes de ser cintada? R: Ao colocar a bobina plana sobre a mesa, a placa de prensagem consegue segurá-la enquanto a cinta é aplicada pelo centro.
P: Posso acompanhar o teste remotamente? R: Sim. Executamos o plano de teste acordado e o gravamos em vídeo caso você não possa comparecer.
P: Qual PLC e IHM controlam a linha? R: A linha publicada utiliza um PLC Siemens S7-1200 ou S7-1500 com uma IHM de 7 a 10 polegadas.
P: Como vocês evitam marcar a bobina pré-pintada? R: Inspecionamos todos os pontos de contato sob carga, as almofadas de pressão, os roletes e o percurso da correia, e só aprovamos o produto quando as bobinas de teste não apresentam marcas de contato.
P: Quais normas se aplicam? R: Para os mercados da CE, ISO 12100 e EN 415-10.
Próxima etapa
Planejamos uma linha de embalagem de bobinas em três etapas:
- Envie o desenho do seu layout. com peso da bobina, diâmetro externo, diâmetro interno, largura e bobinas por hora, para info@fhopepack.com.
- Receba uma proposta em até 48 horas., com o layout da estação e o plano de testes de fábrica.
- Agende uma visita técnica Assim, confirmamos a área disponível, o acesso do guindaste e a segurança.
Leitura relacionada
- Linha de embalagem de bobinas cortadas para centros de serviço
- Máquina automática de cintar bobinas de aço para bobinas de aço cortadas
- Linha de embalagem de bobinas de aço com rack basculante, estação de envolvimento e prensagem
- Linha automática de cintagem, embalagem e empilhamento de bobinas de aço
- Máquina de embalagem em bobina: embalagem e manuseio.
- Linha de embalagem de bobinas de aço para corte longitudinal de tiras
Fontes
- Máquina em funcionamento (imagens da nossa fábrica): o vídeo no YouTube
- Peso da bobina, diâmetro externo, diâmetro interno, largura, velocidade, materiais, CLP e IHM: Linha de embalagem de bobinas de aço
- Âmbito das normas: ISO 12100:2010; PT 415-10: 2014
- Cronograma da proposta: aprovação da proposta pela prefeitura em até 48 horas.
Última revisão: 09/10/2026