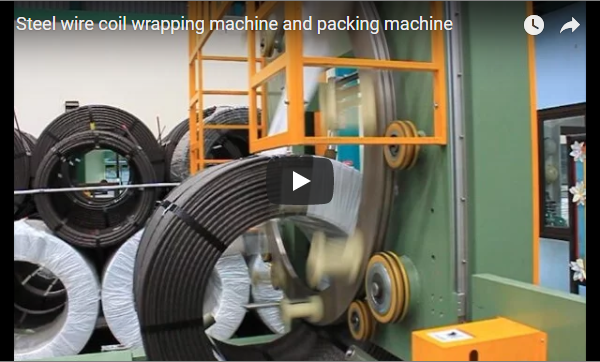
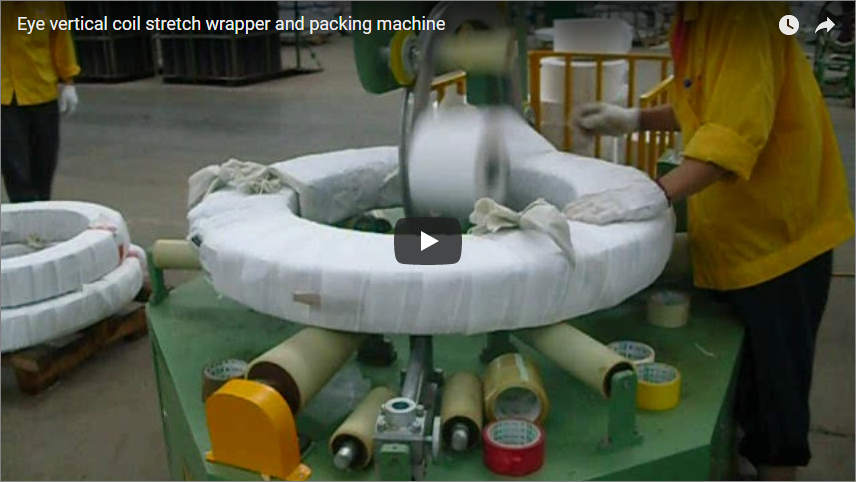
Resumo Executivo: O envoltório com filme passante (envoltório radial/toroidal) consiste na passagem de filme stretch protetor, papel ou material VCI através do núcleo oco central ("olho") de bobinas de aço e cobre, ao longo de sua circunferência radial. Ao sincronizar a rotação da bobina em roletes de poliuretano reforçados com o deslocamento orbital de alta velocidade do anel através do furo, este método automatizado proporciona proteção completa e hermeticamente selada em 360°. Elimina a condensação interna, o atrito nas bordas e a oxidação atmosférica durante o transporte intermodal em condições adversas e o armazenamento prolongado, atendendo aos rigorosos padrões de embalagem ISO 9001 e EN 415-6.
Como funciona o revestimento com transparência
O revestimento de bobina com passagem pelo olho (ou revestimento através do olho) protege metais laminados pesados aplicando espirais de filme sobrepostas através do diâmetro interno (DI) e do diâmetro externo (DE), encapsulando o corpo da bobina, as faces laterais e as bordas do furo em um revestimento contínuo e firme.
Ao contrário das embaladoras de paletes convencionais que envolvem apenas perfis cilíndricos externos, uma embaladora com visão através coordena dois eixos de movimento sincronizados:
- Revolução dos Carros Toroidais: Um anel circular de alta precisão ou um carro de transporte orbital guia o rolo de filme pré-esticado axialmente através do olhal da bobina e retorna ao redor da carcaça externa.
- Rotação axial da bobina: A bobina repousa sobre roletes de suporte motorizados revestidos de poliuretano (rolos de berço) que a indexam lentamente em torno de sua linha central horizontal.
O ciclo industrial automatizado passa por seis sequências controladas:
- Alimentação e carregamento de bobinas: Um guindaste com gancho em C, uma viga móvel ou um veículo guiado automaticamente (AGV) abaixa a bobina cortada ou usinada sobre rolos de bloqueio/berço de alta resistência.
- Centralização e fixação geométrica: Um rolo estabilizador superior pneumático ou hidráulico (rolo de fixação superior) engata no diâmetro externo superior para evitar que bobinas estreitas se inclinem ou se desloquem sob a tensão de enrolamento.
- Alinhamento do furo e entrada do ônibus espacial: O mecanismo de anel alinha-se com o eixo central da bobina; sensores ópticos verificam a folga do diâmetro interno antes do início do movimento.
- Enrolamento em espiral sincronizado: O anel orbital aciona o carro de filme através do centro oco a até 100 RPM, enquanto os roletes do berço giram a bobina com uma relação de engrenagem elétrica. A sobreposição é ajustável entre 30% e 70% para produzir uma vedação hermética contínua.
- Fixação e corte de filme: Um braço pneumático agarra a ponta do filme, corta-a com uma lâmina de impulso aquecida ou uma tesoura mecânica e limpa a aba contra o corpo da bobina.
- Ejeção e Transferência: O rolo de retenção se solta e a bobina enrolada avança para uma esteira de saída ou para uma descida para etiquetagem e expedição.
Especificações da máquina
Os sistemas de embalagem de nível industrial lidam com bobinas de diferentes espessuras, feixes cortados e bobinas-mãe pesadas dentro de invólucros mecânicos rígidos:
| Parâmetro técnico | Envelope de Engenharia Padrão | Especificações do moinho para serviço pesado |
|---|---|---|
| Diâmetro interno da bobina (ID) | 300 – 600 mm | 508 – 850 mm |
| Diâmetro externo da bobina (OD) | 500 – 1,600 mm | 800 – 2,200 mm |
| Largura da bobina / Comprimento do eixo | 100 – 1,200 mm | 300 – 2,500 mm |
| Capacidade de carga | 500-5,000 kg | 3,000-35,000 kg |
| Meios de embalagem compatíveis | Filme extensível de LLDPE, filme VCI, fita de tecido de HDPE, papel crepom | Película composta reforçada, acabamento de borda de placa de fibra neutra |
| Faixa de espessura do filme | 17–35 µm (calibre 70–140) | 25-50 µm |
| Taxa de pré-estiramento motorizada | 150%–300% (Engrenagem selecionável / VFD) | 200% –350% |
| Velocidade de rotação do anel | 20–80 RPM (Acionado por inversor) | Até 100 RPM |
| Tempo do ciclo operacional | 60–180 segundos (fenda/bobina única) | 2–5 minutos (bobina mestra grande) |
| Compliance Segurança | EN ISO 12100, CE, EN 415-6 | OSHA LOTO, Categoria 4 / PLd Movimento Seguro |
Envelopamento com visão através do olho versus envelopamento apenas na superfície
Aplicar uma película protetora exclusivamente na parte externa do diâmetro do cilindro deixa o interior oco e as paredes laterais da bobina expostos à umidade, sais presentes no ar e abrasão mecânica.
| Avaliação Métrica | Sistema de Envolvimento com Visão Através do Olho | Envoltório apenas superficial (circunferencial) |
|---|---|---|
| Integridade do envelope | Cobertura total de 100% (OD, ID e ambas as faces radiais) | Revestimento cilíndrico externo apenas (diâmetro interno e faces abertas) |
| Barreira anticorrosiva (proteção do furo) | Completo; bloqueia a troca de ar interna por efeito chaminé. | Fraco; o furo atua como um coletor de umidade não selado |
| Proteção contra abrasão de borda | Alta qualidade; película laminada cruzada fixa bordas de corte afiadas | Nenhuma; as bordas permanecem expostas a danos causados por funda/gancho. |
| Eficiência no consumo de filmes | Otimizado através de pré-estiramento dinâmico motorizado (250%+) | Baixa eficiência; necessidade de camadas externas excessivas. |
| Integridade estrutural | Mantém as bandas divididas e as bobinas soltas compactas. | Requer cintagem manual com aço para fixar as sobreposições internas. |
| Adequação do aplicativo | Exportação marítima, transporte em plataforma aberta, armazenamento em ambiente úmido | Preparação de pacientes em ambiente interno seco, transferência curta dentro da mesma instalação. |
Sequências de Enrolamento Específicas para Metais
Metais ferrosos e não ferrosos exigem diferentes camadas de embalagem devido às suas distintas reatividades superficiais, dureza e sensibilidade a manchas.
Bobinas de aço carbono e aço cortado
Bobinas de aço laminado a frio, galvanizado e silício exigem altas forças de fixação mecânica e barreiras ativas contra vapores químicos:
- Camada interna primária: Película de inibidor de corrosão volátil (VCI), cujas moléculas vaporizam e criam uma camada molecular não reativa sobre o aço exposto, bloqueando o vapor de água e o oxigênio.
- Camada estrutural secundária: Película fundida de LLDPE (25–35 µm) com alta resistência à perfuração, aplicada com pré-estiramento de 200%–250% para selar a camada VCI e resistir a bordas de corte afiadas.
- Embalagem protetora externa (opcional para exportação): Fita de polietileno de alta densidade (PEAD) trançada ou anéis de borda corrugados que previnem danos mecânicos durante o manuseio com gancho em C e garfo.
Bobinas de cobre e latão de alta pureza
As bobinas de cobre apresentam alta densidade (8.96 g/cm³), superfícies macias propensas a arranhões e sensibilidade à descoloração:
- Proteção da superfície: Película de contato neutra, sem enxofre e com baixa aderência, aplicada sob tensão reduzida para eliminar resíduos de adesivo de estiramento e evitar arranhões nas superfícies das tiras acabadas.
- Controle de tensão: Os desenroladores de circuito fechado com célula de carga dupla mantêm uma tensão de enrolamento uniforme e mais baixa (15–30 N) para evitar dobras ou amassamentos nas bordas de tiras de cobre de calibre fino.
- Isolamento atmosférico: Uma barreira de vapor multicamadas, com bloqueio UV e proteção contra manchas, impede a oxidação negra e o desenvolvimento de pátina causados pela umidade e pelo ar ácido.
Tecnologia de pré-alongamento
As máquinas de enrolamento de bobina avançadas utilizam um sistema motorizado de pré-estiramento com rolos duplos, montado diretamente no carro de transporte do filme.
Dois rolos giram por meio de correias dentadas mecânicas sincronizadas ou servomotores independentes. O rolo a jusante gira mais rápido que o rolo a montante, esticando o filme antes que ele saia do carro:
Pre-Stretch Ratio (%) = [(L_final - L_initial) / L_initial] × 100
Uma taxa de pré-estiramento de 250% transforma 1 metro de filme bruto em 3.5 metros de filme utilizável:
- Redução de custos de material: O pré-estiramento reduz o consumo de filme virgem em 45% a 60% em comparação com os tensionadores tradicionais de freio de fricção.
- Alinhamento Molecular: O pré-estiramento alinha as cadeias poliméricas do polietileno linear de baixa densidade (PEBDL), aumentando a resistência à tração e a resistência à perfuração, ao mesmo tempo que reduz o estreitamento do feixe.
- Força de Envolvimento Residual: O filme mantém a memória elástica, aplicando compressão radial contínua em toda a bobina sem esmagar as bordas de cobre macias ou as delicadas bobinas fendidas.
Integração de Segurança e Operação
Anéis e bobinas rotativas pesadas, com peso de várias toneladas, exigem controles de segurança projetados em conformidade com as normas EN ISO 13849-1 e EN 415-6:
- Proteção física e bloqueios: Cercas perimetrais (mínimo de 2,000 mm) com interruptores de intertravamento de segurança magnéticos de canal duplo que acionam paradas seguras quando os portões de serviço são abertos.
- Segurança óptica de entrada/saída: As cortinas de luz de segurança de categoria 4 nas entradas das bobinas e nos portais de descarga utilizam sensores de silenciamento para distinguir bobinas em movimento da entrada de pessoas.
- Anéis de retenção anti-queda: Os anéis orbitais contrabalançados possuem dispositivos secundários de retenção de queda mecânicos e rodas-guia anti-descarrilamento, protegendo os operadores durante a fadiga da corrente de transmissão ou da correia de distribuição.
- Automação e IHM (Interface Homem-Máquina): Os PLCs da Siemens ou da Allen-Bradley, conectados a telas sensíveis ao toque industriais, acessam receitas de enrolamento de bobina com base no diâmetro interno, diâmetro externo, largura e tipo de metal da bobina.
Requisitos de Manutenção
Para um funcionamento confiável, é necessária a manutenção preventiva de todos os conjuntos mecânicos de acionamento e tensionamento:
- Inspeções Diárias:
- Verifique a lâmina de corte do carro de impressão e limpe qualquer resíduo de pó ou adesivo.
- Verifique se os circuitos de parada de emergência, as barras de disparo e as lentes da cortina de luz de segurança estão desobstruídos e funcionando corretamente.
- Serviços semanais:
- Lubrifique as correntes de transmissão do anel orbital, os roletes guia e os trilhos de suporte com a graxa sintética especificada.
- Inspecione as superfícies de poliuretano dos rolos de suporte em busca de lascas ou desgaste que possam danificar as bobinas de metal acabadas.
- Auditorias preventivas mensais:
- Verifique a tensão da correia de transmissão nos rolos de pré-estiramento motorizados e remova os detritos plásticos acumulados.
- Confirme a calibração dinâmica dos sensores de tensão do filme da célula de carga e dos sensores de proximidade do anel.
- Certificação trimestral:
- Verifique as folgas entre o anel guia e o rolamento para manter o alinhamento da rotação dentro de ±0.5 mm.
- Meça o consumo de corrente do motor, verifique os níveis de óleo da caixa de câmbio e aplique o torque correto em todos os parafusos principais de ancoragem do chassi.
Considerações de Seleção
Para selecionar a máquina de embalagem tipo "through-the-eye" adequada, avalie suas necessidades de produção em relação a estes parâmetros de engenharia:
- Envelope dimensional: Determine o diâmetro interno mínimo, o diâmetro externo máximo, a largura máxima e o peso máximo por bobina.
- Tempo de ciclo e capacidade: Ajuste a produção horária necessária às velocidades da linha e escolha entre uma enroladora orbital de anel contínuo ou uma enroladora de alta capacidade com sistema de transporte.
- Combinação de materiais de embalagem: Identifique se o filme stretch simples, o filme de dupla camada mais fita de tecido ou a combinação de filmes protetores VCI são adequados para seus ambientes de envio.
- Integração do layout da planta: Confirme as alturas de entrada/saída, as classificações de carga do piso (MPa), o alcance da ponte rolante e as conexões com carros de bobina automatizados, vigas móveis ou mesas de cintagem subsequentes.
- Arquiteturas elétricas e de controle: Especificar protocolos de barramento de campo regionais (Profinet, EtherNet/IP), padrões de tensão de controle e classificações de segurança industrial.
Próximos Passos
Para avaliar sistemas de embalagem com visão através dos olhos para sua linha de bobinas de aço ou cobre:
- Compilar dados de produção: Documente os diâmetros interno e externo da bobina, as larguras das tiras, os pesos das bobinas e a quantidade de processamento necessária por hora.
- Submeter parâmetros para análise de engenharia: Entre em contato com a equipe de engenharia em info@fhopepack.com Com sua matriz dimensional, desenhos da planta da fábrica e especificações de embalagem.
- Receba uma proposta técnica personalizada: Iremos fornecer um pacote completo de layout, incluindo diagramas de linhas em 3D, cálculos de tempo de ciclo, análise de estiramento do filme e estimativas de consumo de energia.
- Aprovar os documentos de engenharia submetidos: Realize revisões de projeto colaborativas completas com nossa equipe de engenharia mecânica para finalizar seu equipamento de manuseio de bobinas.
- Instalação e Comissionamento: Os engenheiros originais da fábrica supervisionam a instalação em campo, a ligação elétrica, o ajuste da receita e o treinamento completo do operador.