Resumo executivo: O pior momento para uma bobina de tubo é quando o revestimento se desloca à medida que o rolo de filme se desenrola. Neste guia, revisamos nosso processo de revestimento orbital para bobinas de tubo: como um anel orbital gira em torno de uma bobina estacionária, como a tensão é mantida enquanto o rolo de filme se esvazia e onde o revestimento é posicionado para que a bobina não se desenrole. Os tamanhos das bobinas de tubo e o filme são confirmados para cada projeto.
Conteúdo
- Por que as serpentinas de tubos precisam de mais do que um enrolamento manual?
- A deriva oculta no envelopamento manual
- O anel orbital
- Colocando a bobina voltada para o céu
- Manter a tensão e aparar a cauda
- Alimentação e reserva
- Configuração típica
- O que o vídeo mostra
- Lista de verificação de seleção
- Controles e segurança
- Perguntas frequentes sobre engenharia
- Próxima etapa
- Leitura relacionada
- Fontes e normas
Por que as serpentinas de tubos precisam de mais do que um enrolamento manual?
Bobinas de tubos de polietileno de grande diâmetro são transportadas para redes de água, gás e industriais, e sua película protetora precisa permanecer intacta durante todo o trajeto. Uma embalagem manual que se solta no meio do transporte é pior do que nenhuma embalagem, pois permite a entrada de sujeira sob a película que o comprador acredita estar selada.
A exigência é por uma cobertura repetível, bobina após bobina, que resista ao armazenamento e ao transporte em caminhão.
A deriva oculta no envelopamento manual
O problema começa silenciosamente. Conforme o rolo de filme vai diminuindo, um operador solta o freio sem querer, e a elasticidade do filme diminui junto. Uma parte do turno recebe filme esticado e fino; a outra, filme quase frouxo.
Esse desvio aparece duas vezes: o filme fica sobrecarregado nas passagens estreitas e os rolos se soltam e se deslocam nas passagens mais largas.
O anel orbital
Projetamos nosso anel orbital de maneira oposta à de uma plataforma giratória. A bobina permanece imóvel enquanto um carro motorizado gira ao redor dela sobre um anel, depositando o filme com uma pré-tensão que é definida e mantida pela máquina.
Como o anel é responsável pelo movimento, o enrolamento é consistente durante todo o rolo de filme e também no rolo seguinte.
Colocando a bobina voltada para o céu
Uma bobina tubular é orientada com sua face circular voltada para cima, de modo que o anel de enrolamento gire paralelamente ao chão ao redor de uma bobina que não pode ser desenrolada. Essa posição com os olhos voltados para o céu é o que impede que o próprio vento armazenado na bobina se dissipe durante o enrolamento.
Manter a tensão e aparar a cauda
A tensão é monitorada durante todo o ciclo e o freio é ajustado digitalmente, garantindo que o filme mantenha sua elasticidade, esteja o rolo cheio ou quase vazio. A ponta é então soldada à película por um cortador térmico, evitando pontas soltas durante o transporte; pontas soltas podem enroscar e rasgar o filme.
Alimentação e reserva
A bobina se desloca verticalmente sobre uma esteira plana com guias de centralização que a impedem de se deslocar lateralmente. Um pequeno trecho de esteira de segurança permite que a embaladora trabalhe de forma constante, mesmo quando a linha à frente a ultrapassa brevemente, evitando que a célula de embalagem obstrua a extremidade de extrusão.
A bobina enrolada segue então para o processamento de alimentos e bebidas, fluxo de ar de sistemas HVAC, proteção de fiação elétrica e linhas de manuseio de produtos químicos. A espessura do filme, a barreira e a sobreposição são selecionadas para cada projeto, de acordo com o trajeto da bobina, garantindo que o interior permaneça limpo até o ponto de uso.
Configuração típica
Os valores abaixo representam os envelopes iniciais comuns para esta classe de máquinas e são confirmados por projeto.
| Parâmetro | Faixa típica, confirmada por projeto. |
|---|---|
| Faixa de bobinas | diâmetro externo, largura e peso |
| Orientação | visão do olho para o céu em esteira plana com guias de centralização |
| Embrulho | Anel orbital com tensão digital |
| Pré-alongamento | configurado para grau de filme e bobina |
| Cauda | soldado por calor ao revestimento |
| alimentação eléctrica | 380 V trifásico 50 Hz ou 220 V monofásico para estações de iluminação, selecionado de acordo com o projeto para a alimentação da usina. |
O que o vídeo mostra
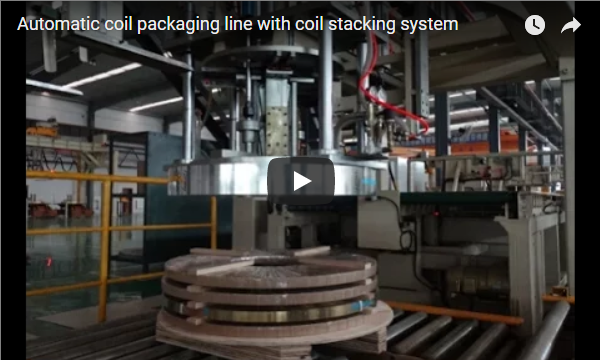
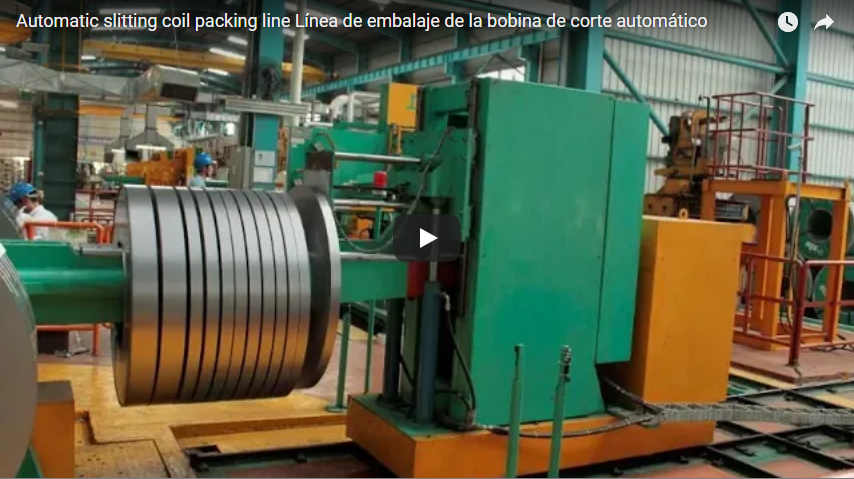
Nossas imagens mostram uma bobina de tubo sendo enrolada por um anel orbital em uma esteira transportadora, com a bobina posicionada verticalmente. Trata-se de uma demonstração geral; portanto, a gama de bobinas, o filme e o layout para sua planta serão confirmados conosco para cada projeto.
Lista de verificação de seleção
| Questão | Confirme por projeto |
|---|---|
| Bobina mais pesada e mais larga | anel e envelope transportador |
| Filme em uso | configurações de pré-estiramento e corte |
| Ritmo de linha | tamanho do buffer necessário |
| Orientação da bobina | Entrada de imagem olho-céu com guias de centralização |
| Aplicações | Filmagem obrigatória para o seu percurso |
| alimentação eléctrica | tensão, fase e frequência no local |
Controles e segurança
A embaladora é controlada por um painel de controle com um botão de parada de emergência na posição do operador e proteções ao redor do anel durante a rotação. Mantenha as mãos afastadas do anel, da esteira e do cortador térmico durante o ciclo. As verificações de rotina incluem o carro do anel, o monitoramento da tensão, o cortador e as proteções, conforme o manual da máquina.
Perguntas frequentes sobre engenharia
P: Por que a tensão varia em um enrolamento manual? R: Conforme o rolo de filme acaba, o freio manual é liberado e o filme estica menos a cada volta. Uma máquina, por outro lado, ajusta a tensão digitalmente.
P: Por que enrolar a bobina com a face circular voltada para cima? R: Com a face circular para cima, o anel gira paralelamente ao chão em torno de uma bobina que não pode ser desenrolada durante o ciclo.
P: O que impede que a ponta do filme se prenda? R: Um cortador térmico solda a ponta ao filme, evitando que ela fique solta ou se prenda durante o transporte.
P: Ela acompanha o ritmo da linha de extrusão? R: Uma esteira de buffer curta permite que a embaladora funcione de forma constante, mesmo quando a produção à frente a ultrapassa brevemente.
P: Quais tamanhos de bobina são abrangidos? R: Configuramos as estruturas das máquinas para classes padrão de bobinas de tubos, com a abertura exata do anel, o acionamento da esteira e a faixa de tensão confirmados para cada projeto.
Próxima etapa
- Envie um e-mail para info@fhopepack.com com as dimensões da bobina, o filme e a distância entre as linhas.
- Enviamos uma proposta de revestimento orbital e um desenho de layout em até 48 horas.
- Agendamos uma visita técnica para confirmar o andar e as instalações.
Leitura relacionada
- Máquina de ensacamento de tubos
- Enrolamento e empacotamento de bobinas de fio: tecnologia e melhores práticas
- Basculador de bobinas de aço com serviço personalizado
- Linhas de produtos de máquinas de embalagem FHOPE
Fontes e normas
- ISO 12100:2010 — Segurança de máquinas. Princípios gerais para projeto, avaliação de riscos e redução de riscos.
- EN 415-10:2014 — Segurança de máquinas de embalagem. Requisitos gerais
- EN ISO 13849-1:2023 — Segurança de máquinas. Partes de sistemas de controle relacionadas à segurança.
- Vídeo demonstrativo de enrolamento orbital de tubos FHOPE. Analisado como uma demonstração geral; a gama de bobinas, o filme e o layout foram confirmados para cada projeto.
Última revisão: 10/10/2026