Sumário executivo
Os tubos soltos entram por uma extremidade e um feixe ensacado resistente às intempéries sai pela outra. Uma linha de amarração e ensacamento de tubos de PVC conta os tubos, os organiza em uma pilha estável, amarra o feixe e o coloca em um saco plástico selado para envio. Este guia descreve a sequência da linha. Os tamanhos dos tubos e o plano de agrupamento são confirmados para cada projeto.
Conteúdo
- O que a linha faz
- Contar e alinhar
- Alça sem esmagar
- Transfira para o saco
- Ensacamento e selagem a quente
- Descarga e manuseio
- Configuração típica
- O que o vídeo mostra
- Lista de verificação de seleção
- Controles e segurança
- Perguntas frequentes sobre engenharia
- Próxima etapa
- Leitura relacionada
- Fontes e normas
O que a linha faz
O agrupamento e ensacamento manual de tubos de PVC é trabalhoso, lento e irregular de lote para lote. Uma linha automática substitui esse processo com uma sequência de estações configuradas para o produto. Os tubos entram e se acumulam, são contados e alinhados, agrupados e amarrados, e saem amarrados e ensacados, prontos para manuseio. O formato cilíndrico do tubo de PVC é o que define as estações, desde a contagem até o ensacamento.
Contar e alinhar
Na linha de produção, os tubos são contados à medida que chegam e organizados em pilhas antes de serem amarrados. Sensores ópticos ou contadores mecânicos contabilizam a quantidade necessária por feixe, e unidades de alinhamento posicionam os tubos em uma pilha organizada, geralmente hexagonal ou quadrada, o que confere ao feixe uma seção transversal estável. A contagem é feita pela própria linha, de modo que um feixe que deve conter uma determinada quantidade de tubos sempre a contenha.
Alça sem esmagar
O feixe agrupado é comprimido e uma ou mais cabeças de cintagem aplicam fita de PET ou PP, selecionada para cada projeto, em posições predeterminadas. A tensão é controlada para que o feixe permaneça firme sem deformar as paredes do tubo, o que é fundamental ao cintar um produto cilíndrico e oco. As posições da fita são definidas de acordo com o plano de agrupamento, e não por um operador que mede a cada vez.
Transfira para o saco
Após a cintagem, o feixe de tubos se move automaticamente da estação de cintagem para a estação de ensacamento. Braços de elevação ou mecanismos de empurrar, selecionados de acordo com o peso do feixe e o layout da linha de produção, transportam o feixe cintado, evitando o manuseio manual entre as duas estações. Essa transferência preserva o formato do feixe para o ensacamento.
Ensacamento e selagem a quente
Um saco plástico é dispensado de um rolo, aberto por jatos de ar ou dedos mecânicos, de acordo com o filme e o feixe de tubos, e deslizado sobre o mesmo. A extremidade aberta é então selada com barras de aquecimento por impulso, fechando o feixe dentro de uma embalagem resistente às intempéries e à prova de poeira. O saco protege os tubos durante o armazenamento e o transporte, e a vedação o mantém fechado durante o manuseio.
Descarga e manuseio
O pacote ensacado e finalizado é descarregado em uma esteira de saída ou mesa de rolos, pronto para manuseio por empilhadeira e expedição. Como o pacote é ensacado, amarrado e tem formato uniforme, ele se empilha de forma previsível no pátio e no caminhão. Quadrado ou hexagonal, conforme o projeto, a linha o entrega pronto para uso, sem a necessidade de uma etapa adicional de embalagem ou amarração.
Configuração típica
Os valores apresentados abaixo listam os limites funcionais do projeto, em vez de valores numéricos, e são confirmados por projeto.
| Parâmetro | Faixa típica, confirmada por projeto. |
|---|---|
| Gama de tubos | envelope de diâmetro e comprimento |
| Contar | quantidade de pacotes por plano |
| Robusto | PET ou PP, posições |
| Bagging | Abra e sele o saco plástico. |
| Transferência | levantando braços ou empurrador |
| alimentação eléctrica | 380 V trifásico 50 Hz ou 220 V monofásico para máquinas leves, selecionado conforme o projeto. |
O que o vídeo mostra
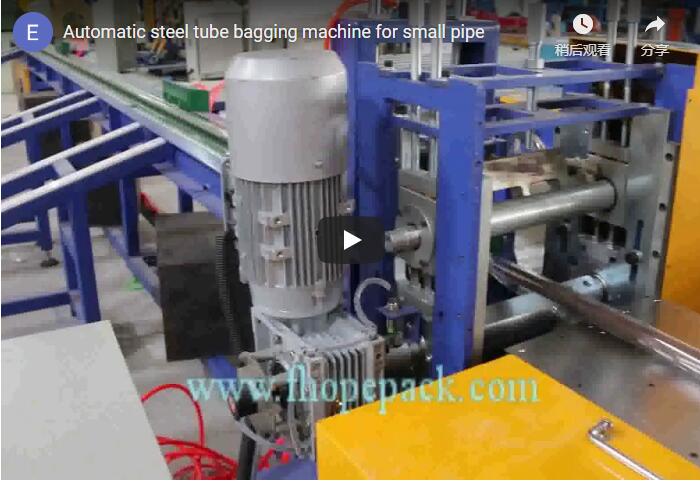
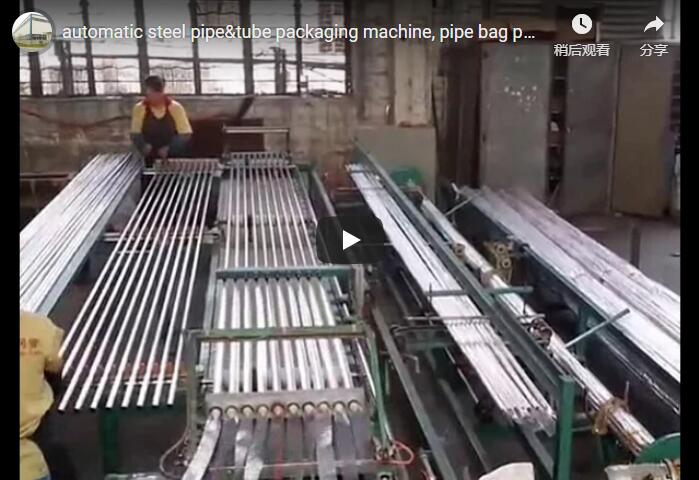
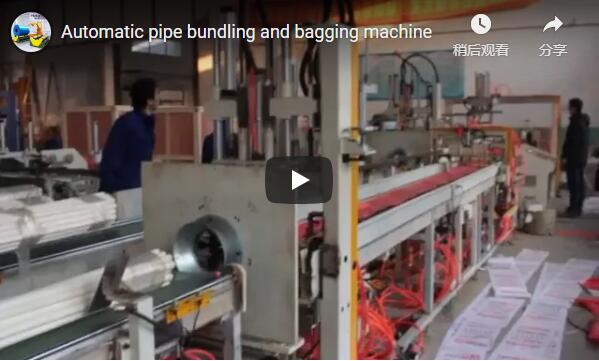
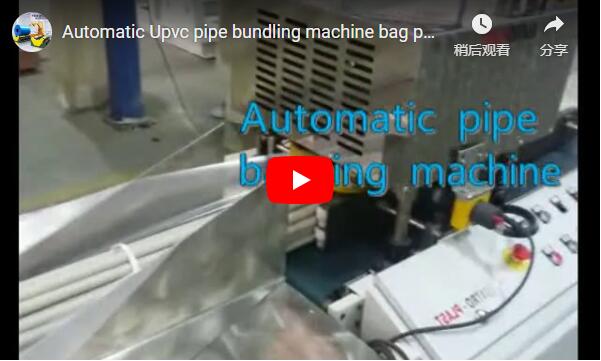
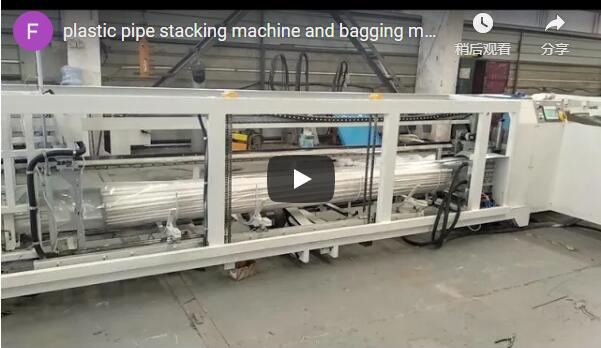
Nossas imagens mostram uma linha de produção de tubos de PVC, com contagem, amarração e ensacamento dos feixes em sequência. Trata-se de uma demonstração geral; portanto, as dimensões dos tubos, o plano de agrupamento e o tipo de ensacamento para sua planta devem ser confirmados conosco para cada projeto específico.
Lista de verificação de seleção
| Questão | Confirme por projeto |
|---|---|
| Tamanhos de tubos | diâmetro, comprimento, peso |
| Plano combinado | contagem, formato da pilha, alças |
| Especificações da bolsa | película, comprimento, tipo de selo |
| Ritmo de linha | saída versus fluxo a montante |
| Planta baixa | sequência e espaço da estação |
| alimentação eléctrica | tensão, fase e frequência no local |
Controles e segurança
A linha de produção se estende dos painéis de controle ao longo das estações, com paradas de emergência nas posições dos operadores e proteções ao redor das zonas de cintagem e selagem. Mantenha-se afastado durante o ciclo de cada seção. As verificações de rotina abrangem os contadores, cabeçotes de cintagem, sistema de transferência, abridor de sacos e barras de selagem, conforme o manual da máquina.
Perguntas frequentes sobre engenharia
P: O que entra na linha? R: Tubos de PVC extrudados ou com encaixe são alimentados e se acumulam antes da estação de contagem, dimensionados de acordo com o projeto.
P: Como a contagem do feixe é mantida precisa? R: Sensores ópticos ou contadores mecânicos contabilizam os tubos, e o feixe acompanha essa contagem a cada ciclo.
P: As cintas podem amassar o tubo? R: A tensão é controlada para que o feixe permaneça firme sem deformar as paredes do tubo.
P: Como a embalagem é colocada? R: Uma embalagem plástica é aberta por jatos de ar ou dedos mecânicos e deslizada sobre o pacote, sendo então selada com barras de aquecimento.
P: O que sai da linha de produção? R: Um pacote amarrado, ensacado e lacrado, quadrado e pronto para manuseio com empilhadeira e envio.
Próxima etapa
- Envie um e-mail para info@fhopepack.com com as dimensões dos tubos, o plano de agrupamento e os volumes desejados.
- Enviamos uma proposta de agrupamento de produtos e um desenho de layout em até 48 horas.
- Agendamos uma visita técnica para confirmar as instalações e a área disponível.
Leitura relacionada
- Máquina de ensacamento e agrupamento de tubos de PVC: tecnologia e melhores práticas
- Máquina automática de cintar e enrolar tubos
- Enrolador de fio automático e máquina de cintar
- Linhas de produtos de máquinas de embalagem FHOPE
Fontes e normas
- ISO 12100:2010 Segurança de máquinas, princípios gerais para projeto e avaliação de riscos
- EN 415-10:2014 Segurança de máquinas de embalagem, requisitos gerais
- EN ISO 13849-1:2023 Segurança de máquinas, partes de sistemas de controle relacionadas à segurança
Vídeo demonstrativo da linha de cintagem e ensacamento de tubos de PVC da FHOPE. Apresentação geral; dimensões dos tubos, plano de agrupamento e ensacamento confirmados para cada projeto.
Última revisão: 10/10/2026