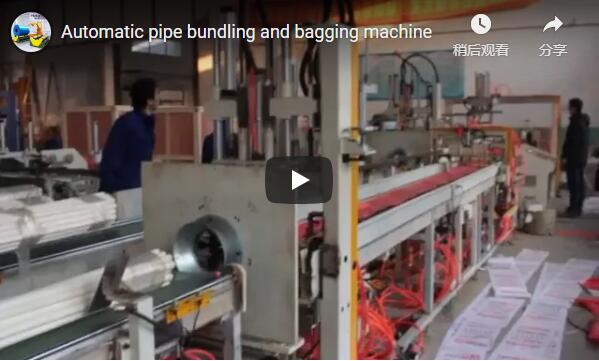
Resumo: Este guia técnico aborda três falhas críticas na embalagem de tubos de PVC: excesso de pessoal nas linhas automatizadas, seleção inadequada de cintas de transporte e aplicação incorreta de protocolos de manuseio de pequeno diâmetro. Ele detalha como sistemas integrados de agrupamento e ensacamento atingem de 20 a 40 feixes por hora com 99.9% de precisão na contagem, por que o filme stretch supera as cintas de PP na proteção durante o transporte e quais especificações de filme ou saco são adequadas para conduítes de Φ16 a 32 mm. Os critérios de aquisição são quantificados para auxiliar a liderança de engenharia e operações.
[ESPAÇO RESERVADO PARA VÍDEO]
🛠️ O mito da arquitetura de operador único
Os modernos sistemas automatizados de ensacamento e agrupamento eliminam a necessidade de operadores de linha dedicados, integrando contagem autônoma, controle de tensão e recuperação de falhas, permitindo que um único técnico supervisione com segurança até quarenta linhas de extrusão, reduzindo os custos de mão de obra em mais de noventa por cento.
Causa: Tradicionalmente, os gerentes de fábrica designam um funcionário por estação de embalagem, partindo do pressuposto de que a intervenção manual contínua é necessária para contar, agrupar, ensacar e selar os produtos. Esse modelo ultrapassado ignora as capacidades dos modernos sistemas integrados de linhas de produção, que substituem quatro processos manuais distintos por automação unificada.
Impacto: O excesso de pessoal aumenta os custos operacionais e cria gargalos durante os períodos de pico de produção de extrusão. Quando os equipamentos automatizados são subutilizados, a produção diminui e os custos com mão de obra aumentam, corroendo diretamente as margens de lucro em grandes volumes de produção de tubos de PVC e PPR.
Ação recomendada: Implementar uma arquitetura de embalagem centralizada onde um único operador monitora múltiplas estações através de uma interface de controle unificada (IHM). O sistema gerencia autonomamente a contagem de tubos, a aplicação de filme espiral e a selagem de sacos, exigindo apenas breves verificações de supervisão. Com base em padrões típicos da indústria, um técnico pode supervisionar com segurança até quarenta extrusoras, enquanto uma única unidade automatizada substitui efetivamente três trabalhadores manuais.
🏗️ Filme Stretch versus Fita de Polipropileno para Proteção no Transporte
O filme stretch proporciona compressão uniforme e amortecimento de vibrações superior em comparação com as fitas rígidas de PP, tornando-se o padrão da indústria para evitar microfissuras e danos causados pela umidade durante o transporte de longa distância, embora as fitas de PP continuem sendo viáveis para manuseio interno em curtas distâncias.
Causa: As equipes de compras frequentemente optam por cintas de polipropileno (PP) devido ao seu menor custo inicial de material e à facilidade de remoção manual. Essa decisão ignora as vulnerabilidades mecânicas do PVC rígido durante o transporte de carga e as limitações da fixação pontual.
Impacto: As cintas de PP concentram a pressão em pontos de contato específicos, em vez de distribuí-la uniformemente por toda a carga. Durante o transporte rodoviário prolongado, essa tensão localizada, combinada com a vibração da estrada, pode iniciar microfissuras nas paredes frágeis do PVC, levando à rejeição de remessas e ao aumento do desperdício de material.
Ação recomendada: Utilize embalagem automatizada com filme stretch para qualquer remessa com mais de 500 quilômetros ou exposta a alta umidade. A camada contínua de filme aplica pressão circunferencial constante (15–25 kPa), absorve impactos da estrada e bloqueia a radiação UV e a entrada de umidade. Dados verificados pelo fornecedor indicam que, embora o custo do material do filme seja aproximadamente 40–60% maior do que o das fitas de polipropileno, a redução de danos durante o transporte e do desperdício de mão de obra geralmente resulta em economia operacional líquida. Para comparações ilustrativas de desempenho, consulte a matriz abaixo.
| métrico | Envoltório de filme extensível | Cinta PP | Por que isso é importante para tubos de PVC |
|---|---|---|---|
| Compressão de pacotes | Uniforme a 360°, 15–25 kPa | 4–6 pontos, 40–60 kPa | A pressão uniforme impede a deformação. |
| Amortecimento de vibração | 60-70% Energia | 20-30% Energia | A vibração causa microfissuras no PVC. |
| Barreira de umidade | Completo (sobreposição de filme >50%) | Abra espaços entre as tiras | A umidade afeta a estabilidade dimensional. |
| proteção UV | 95% bloqueado | nenhum | Os raios UV degradam a superfície do PVC. |
| Deslocamento do feixe após 8 horas | <2 mm | 5 – 15 mm | Os canos deslocados arranham-se uns aos outros. |
| Força de desagregação | 200–400 N (necessita de cortador) | 50–100 N (corte fácil) | Equilíbrio entre segurança e acessibilidade |
| Custo do material | De US$ 0.15 a US$ 0.25 por pacote | US$ 0.08–0.15 por pacote | 40–60% mais caro para filmes |
| Reciclabilidade | PEBD (facilmente reciclável) | PP (frequentemente contaminado) | Conformidade Ambiental |
Nota: Todas as métricas são referências ilustrativas baseadas em testes do fornecedor e feedback típico do setor. O desempenho real pode variar de acordo com a espessura do filme, a tensão da embalagem e o roteamento da carga.
🔗 Relacionado : Explore mais soluções
📈 Protocolos de embalagem para tubos de pequeno diâmetro (Φ16–32 mm)
Tubos de PVC de pequeno diâmetro exigem a aplicação de filme especial de baixa tensão e fechamentos de sacos reforçados para evitar o deslocamento do feixe e o rasgo do material, já que os métodos padrão de embalagem de alta pressão e selagem a quente frequentemente comprometem a integridade estrutural durante o manuseio automatizado.
Causa: Os operadores frequentemente aplicam as mesmas configurações de filme de alta tensão e os parâmetros padrão de selagem térmica usados para tubos de maior diâmetro em tubulações de pequeno diâmetro. Essa abordagem genérica ignora a natureza leve e flexível dos conduítes de Φ16–32 mm e as limitações mecânicas dos materiais de revestimento de parede fina.
Impacto: A tensão excessiva do invólucro esmaga tubos de paredes finas, enquanto as selagens térmicas padrão não aderem firmemente ao polietileno leve ou a materiais trançados. O resultado são feixes soltos que se deslocam durante o transporte, causando rupturas nas embalagens, contaminação do produto e atrasos na montagem subsequente.
Ação recomendada: Implementar um protocolo específico para embalagens de pequeno diâmetro que reduza a tensão do filme para evitar deformações nas paredes e adotar métodos de fechamento reforçados. Para sacos de polietileno de parede fina, utilizar selagem térmica com calibração precisa de temperatura. Para sacos de ráfia plástica, aplicar fita adesiva combinada com fechamento por costura dupla para garantir a integridade da costura. Os sistemas automatizados devem ser adaptados para acomodar esses limites de tensão mais baixos e mecanismos de selagem alternativos sem comprometer a eficiência geral da linha.
🛡️ Lista de verificação para validação de compras
A validação de equipamentos automatizados de embalagem de tubos exige a verificação da capacidade de produção, da adaptabilidade de diâmetro e das faixas de controle de tensão em relação à sua produção específica, garantindo que o sistema selecionado se integre perfeitamente às linhas de extrusão existentes, minimizando o tempo de inatividade para troca de ferramentas.
Causa: As equipes de engenharia frequentemente aprovam máquinas de embalagem com base em demonstrações de ciclo ocioso, em vez de parâmetros de produção testados sob carga. Essa negligência leva a equipamentos inadequados que não conseguem lidar com variações de diâmetro reais ou com a produção contínua de extrusão.
Impacto: Máquinas com especificações inadequadas apresentam dificuldades com mudanças de diâmetro, causando paradas frequentes, contagens incorretas e desperdício de filme. Quando a velocidade de embalagem não acompanha a produção de extrusão, ocorre acúmulo de produtos acabados, consumo de espaço físico e redução significativa da eficiência geral do equipamento (OEE).
Ação recomendada: Antes da aprovação do investimento, verifique se a máquina abrange toda a sua faixa de diâmetro (16–200 mm) sem necessidade de recalibração manual. Confirme se o sistema atinge um mínimo de vinte pacotes por hora, mantendo uma precisão de contagem acima de 99.9% utilizando sensores ópticos multifeixe. A validação final requer a confirmação das capacidades de monitoramento remoto, facilidade de recarga rápida do filme e intervalos de manutenção documentados para garantir a confiabilidade a longo prazo.
🔗 Veja também : [Equipamentos relacionados]( https://www.fhopepack.com/PPR PVC-pipe-bagging-packing-line.html)
🛡️ Nota de Conformidade : Este equipamento foi projetado para atender aos requisitos das normas ISO e ASTM. Verifique as certificações específicas junto ao fabricante antes da aquisição.
⚙️ Perguntas frequentes técnicas e operacionais
As linhas de embalagem automatizadas permitem a produção de materiais mistos, ajustando os parâmetros de tensão para perfis de PPR mais flexíveis, enquanto os períodos de retorno do investimento variam normalmente de oito a quatorze meses, com base na substituição de mão de obra e na redução de desperdício, desde que os operadores sigam os cronogramas de manutenção padronizados.
P: Uma única linha de produção automática consegue processar tubos de PVC e PPR?
R: Sim, desde que a máquina possua controles de tensão ajustáveis. Os perfis de PPR são mecanicamente mais macios que os de PVC, exigindo uma tensão reduzida do filme entre 25 e 50 Newtons para evitar deformações na parede. Configurações verificadas pelo fornecedor confirmam que uma única unidade automatizada pode alternar entre materiais sem trocas mecânicas.
P: Qual é o período de retorno do investimento típico ao mudar do agrupamento manual para o automático?
A: Com base em parâmetros típicos do setor, a substituição de três trabalhadores manuais por uma unidade automatizada gera uma economia anual de mão de obra de aproximadamente US$ 60,000 a US$ 80,000, considerando os salários padrão e os custos indiretos. O retorno do investimento no equipamento geralmente ocorre dentro de oito a quatorze meses, dependendo das horas de operação diárias e dos custos de mão de obra locais.
P: Preciso trocar o material da embalagem ao usar filme stretch em tubos pequenos?
R: Não. O próprio filme extensível funciona como a principal camada de embalagem e proteção. Para tubos de Φ16–32 mm, a combinação de filme de polietileno de parede fina (0.04 mm de espessura) com selagem térmica oferece a solução mais econômica. Sacos de tecido só são necessários se os usuários finais solicitarem especificamente uma embalagem externa reforçada.
P: Que tipo de manutenção é essencial para manter a precisão da contagem?
A: Os sensores ópticos requerem limpeza diária para remover poeira de PVC e resíduos de fabricação, que podem interferir na detecção multifeixe. A calibração deve ser realizada a cada 500 horas de operação, utilizando um tubo de referência de diâmetro conhecido. Os sistemas modernos incluem alertas de autodiagnóstico que são acionados quando a precisão da detecção cai abaixo de 99.5%.
P: Como a máquina lida com curvas de tubos ou extremidades ovaladas?
A: A esteira transportadora em formato de V e a zona de amortecimento são projetadas para absorver pequenas variações dimensionais, tolerando curvaturas de até 2 mm por metro. Para matéria-prima severamente deformada, recomenda-se o uso de um dispositivo de pré-endireitamento. As fichas técnicas do fornecedor devem indicar explicitamente os limites de tolerância antes da compra.