Resumo executivo: Esta página destina-se ao comprador que envia bobinas cortadas ou de metais não ferrosos e não pode se dar ao luxo de receber bobinas com camadas telescópicas, arranhões superficiais ou bordas deformadas. Explica o que causa esses três defeitos, como uma linha de embalagem os previne e o que verificar antes de finalizar a compra. O vídeo mais abaixo mostra uma linha de bobinas em funcionamento, útil como uma representação visual das estações, e não como um registro de desempenho.
https://www.fhopepack.com/orbital-stretch-wrapper.html
Nesta página: O que esta página ajuda você a decidir · Telescópico · Arranhões na superfície · Enrugamento das bordas · Como a linha aborda esses problemas · O que o clipe mostra · Lista de verificação para o comprador · Perguntas frequentes · Leitura relacionada · Próximo passo
O que esta página ajuda você a decidir
Uma bobina compactada sai da linha de produção com três riscos: camadas que se desalinham, marcas na camada externa e bordas amassadas. Todos os três são definidos muito antes do envio da bobina. A tensão de enrolamento determina o primeiro, o que quer que toque a fita determina o segundo e a forma como as tiras são ajustadas determina o terceiro.
Esta página descreve cada defeito e o transforma em algo que você pode verificar com o fornecedor. Para cada um, você obtém o detalhe do projeto que o impede e o teste de aceitação que comprova a sua existência.
Telescópico: camadas que deslizam para fora da linha
As camadas de uma bobina enrolada se mantêm unidas por pressão radial. O telescopamento ocorre quando essa pressão é perdida e as espiras internas deslizam lateralmente, fazendo com que a face da bobina fique escalonada ou cônica. É um defeito unidirecional. Uma vez que as camadas se movem, nenhum enrolamento ou cinta subsequente as reposiciona, e a bobina geralmente precisa ser rebobinada.
O corte longitudinal é o ponto de partida usual. A curvatura, ou seja, um meio mais grosso, resultante do corte longitudinal, deixa a tira mais comprida em uma das bordas, e esse desequilíbrio se manifesta como um deslocamento entre as camadas. Uma tensão de enrolamento baixa ou irregular ao longo da largura causa o mesmo problema de forma mais direta. De qualquer forma, a bobina só se mantém estável enquanto houver algo que a sustente.
O armazenamento e o transporte determinam o resto. Uma bobina colocada na vertical apoia o próprio peso nas espiras internas e, sem um suporte em toda a largura, as camadas inferiores cedem. Empilhar uma bobina sem suporte adiciona pressão na mesma direção. Uma queda ou um puxão brusco pode desalinhá-la num único movimento.
Como uma linha impede isso:
- Orientação. Mantenha a bobina com o olho na horizontal durante o transporte e o empilhamento, para que as camadas permaneçam empilhadas em vez de deslizarem.
- Envolvimento. O filme pressiona as camadas externas para dentro e adiciona confinamento radial, que é uma pressão real contra o deslizamento das camadas.
- Amarração com fita. Uma fita aperta as camadas antes que a bobina saia da linha e as mantém no lugar enquanto a bobina é manuseada.
- Guias de borda. As guias na entrada da linha mantêm a tira alinhada durante a alimentação, em vez de se desviar ao longo da largura.
O que verificar com o fornecedor:
- Orientação da bobina ao longo da linha. Pergunte se a bobina é mantida na horizontal, com os olhos voltados para a frente, desde a esteira até o palete, e se alguma estação a coloca na posição vertical.
- Ordem de embrulho e empilhamento. A película aplicada antes do empilhamento protege a bobina que ainda está sendo manuseada. A película aplicada depois deixa a bobina desprotegida durante o empilhamento.
- Fotografia de uma bobina enviada. O veredito sobre o cabo telescópico é que a bobina chega com a face plana. Peça para ver uma foto tirada no destino.
- Controle da tensão de enrolamento. Pergunte se a tensão é definida e ajustada, e como ela é medida.
Arranhões superficiais: marcas no revestimento externo.
A camada externa da bobina é a primeira coisa a entrar em contato com qualquer outra superfície, por isso absorve as marcas. Arranhões longitudinais são causados pelo atrito da bobina com uma superfície dura. Arranhões em arco são causados pelo atrito da bobina com um objeto fixo enquanto gira. De qualquer forma, a marca fica no metal e qualquer pessoa que inspecionar a camada externa a encontrará.
A maioria das causas está relacionada ao contato e à sequência. Uma borda desprotegida — a extremidade de um rolo, uma aba de proteção, a ponta de um garfo — em contato com o corpo da bobina. Aparas ou detritos presos entre a bobina e um rolo. Ferramentas que passam sobre uma bobina nua durante a cintagem ou o enrolamento, antes que qualquer filme esteja presente para absorver o dano. Uma bobina nua colocada diretamente sobre o concreto em vez de ser colocada diretamente na linha de produção.
A prevenção concentra-se principalmente nas superfícies e na organização. Os roletes e guias são revestidos ou acolchoados, o percurso de transporte é mantido limpo e a bobina é envolvida ou protegida lateralmente antes de ser manuseada novamente. Os elevadores utilizam ventosas ou garras acolchoadas em vez de garras rígidas, e as bobinas sem revestimento são mantidas afastadas de pisos duros.
O que verificar com o fornecedor:
- Superfícies de contato. Percorra a linha e procure por roletes revestidos, guias acolchoadas e pontos de contato macios dos garfos.
- Até onde o metal exposto viaja. A cada metro que uma bobina nua se move, há uma oportunidade de marcá-la. Pergunte-se quão curta é essa distância.
- Um teste com sua própria bobina. Retire uma bobina após cada estação e inspecione a volta superior sob uma luz.
Deformação da borda: quando a borda cede.
A borda é a parte mais fina e exposta de uma bobina enrolada e sua ruptura é diferente da face. O enrugamento ocorre quando há um esmagamento ou alargamento localizado na borda, geralmente exatamente onde uma fita a cruza. A fita puxa para dentro com força considerável e, se essa força incidir na borda da fita sem nada para distribuí-la, a borda cede.
Uma tira fina ou macia piora a situação, pois há menos material para suportar a carga. O mesmo acontece com o empilhamento de bobinas lado a lado, onde uma borda pressiona a seguinte, e com qualquer impacto durante o levantamento ou a transferência.
A prevenção, neste caso, é um detalhe de design, e é visível se você souber onde procurar. Um protetor de borda fica sob cada fita, de modo que a fita pressiona o protetor em vez de cortar a borda da fita. As posições das fitas são recuadas em relação à borda, e a tensão é ajustada para um valor alvo, em vez de apenas para o que parecer apertado. As bobinas em um palete ficam sobre separadores, para que as bordas não se pressionem umas contra as outras.
Quando a película é aplicada antes das tiras, ela também deixa uma camada de amortecimento sob a faixa. Esse é um dos motivos pelos quais a ordem de enrolamento e fixação das tiras é mais importante do que a lista de equipamentos.
O que verificar com o fornecedor:
- Protetores de borda e sua localização. Pergunte quantas posições da correia recebem proteção e verifique se elas estão presentes no lote de aprovação.
- Tensão da correia, por escrito. Pergunte qual é o valor alvo e o ponto em que ele é medido.
- A interface do palete. Pergunte o que separa as bobinas e se a carga da pilha se concentra nas faces ou nas bordas.
Como a linha de embalagem os aborda
Ao analisar os três defeitos em conjunto, a função da fita fica clara. Ela deve manter a bobina afastada de superfícies duras, manter as camadas enroladas unidas e distribuir a carga da fita antes que ela chegue à borda.
- Transmitindo. Os leitos e plataformas de rolos transportam a bobina na horizontal, e é nos pontos de contato que os riscos são ganhos ou perdidos.
- Bandas. Uma faixa fixa as camadas enroladas para que não se desloquem e, com um protetor por baixo, distribui a sua própria carga.
- Embrulho. A película sela o corpo, adiciona pressão contra o deslizamento das camadas e proporciona à bobina uma superfície que pode suportar o restante do percurso.
- Empilhamento. O palete e seus separadores determinam se a bobina inferior suporta a pilha apoiada na face ou na borda.
A ordem é tão importante quanto o equipamento. Envolver a bobina antes do empilhamento significa que ela já está protegida ao ser içada para a pilha. Amarrar com cintas antes do envolvimento mantém as camadas unidas enquanto o filme é aplicado. Pergunte qual a ordem utilizada na linha de produção e o que a definiu.
O que o clipe da linha da máquina mostra
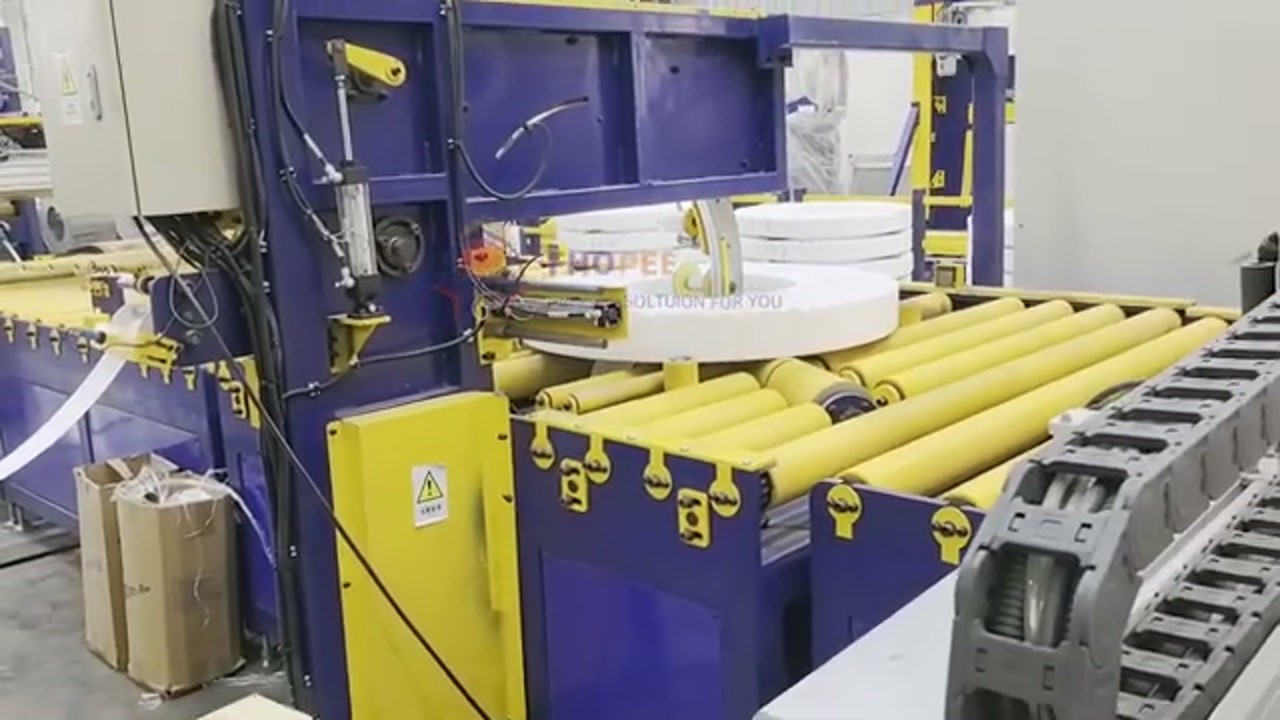
O vídeo mostra uma linha de bobinas em funcionamento. As bobinas estão dispostas horizontalmente sobre esteiras de rolos amarelas, uma fita envolve o corpo da bobina, um filme plástico transparente a cobre e um dos frames mostra as bobinas empilhadas. A última parte do vídeo é uma tomada contínua. São observações diretas a partir dos frames selecionados, não um teste de desempenho.
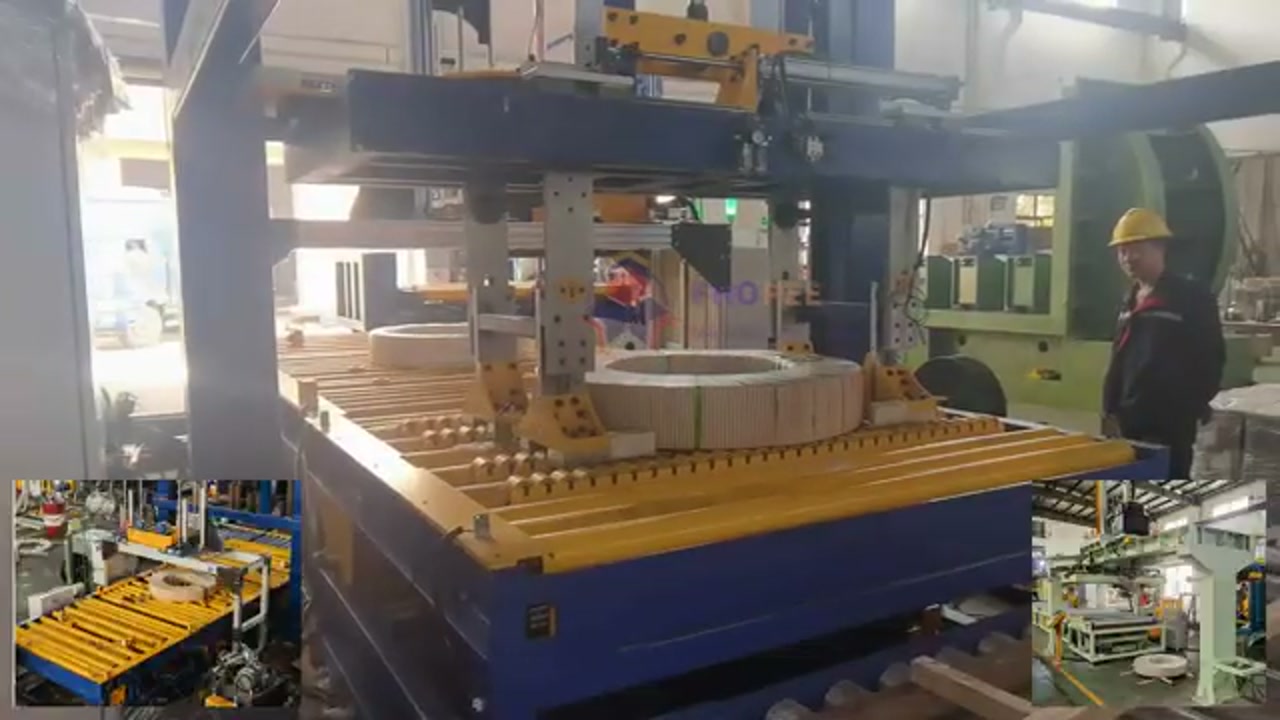
O vídeo não mostra um tempo de ciclo legível, a aplicação de um protetor de borda ou um ciclo de enrolamento completo. É importante saber duas limitações antes de tirar qualquer conclusão. Os primeiros 82 segundos são uma edição com vários painéis, portanto a ordem dos painéis não comprova a ordem do processo, e nenhum cronômetro percorre o vídeo durante o corte.
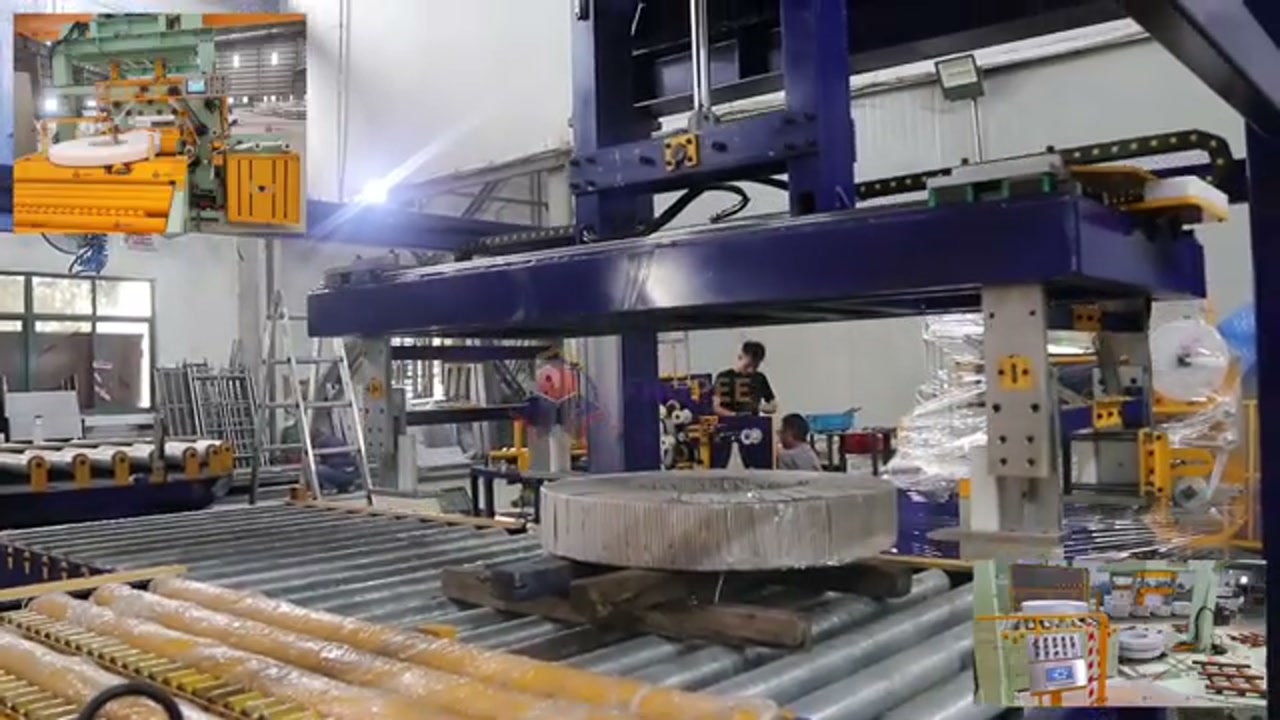
Nada na tela exibe um número legível, portanto, não é possível ler nenhuma taxa, tensão ou capacidade. A linha é real e as bobinas são reais; os números não estão no vídeo.
Lista de verificação do comprador
Seis perguntas determinam se um cabo de alimentação protegerá suas bobinas. Faça-as por escrito e guarde as respostas junto com o orçamento.
| Pergunte ao fornecedor por | Por que isso influencia a compra? |
|---|---|
| Design de proteção de borda: tipo de protetor e quantas posições de fixação da alça são possíveis. | A carga da cinta precisa ser distribuída, ou a borda cederá sob o seu peso. |
| A tensão alvo da correia e o seu ponto de medição, por escrito. | A tensão definida pelo tato é o que causa o esmagamento das bordas da bobina. |
| Ordem e especificação do filme: antes ou depois da aplicação da fita, tipo, voltas por bobina | A película sob as alças as amortece; a película por cima não. |
| Dimensões da bobina: faixa de diâmetro externo, diâmetro interno, largura da tira, espessura, grau e peso. | Decide se a sua bobina mais delicada se encaixa na linha. |
| Um ciclo completo, uma câmera, relógio visível. | A única filmagem que mostra sequência e tempo |
| Desenho de layout e arquitetura de controle | Indica se as estações formam uma única linha ou unidades separadas. |
Envie isto ao fornecedor e copie exatamente como está:
- Para cada posição da correia, indique o protetor utilizado, a tensão alvo e o local da medição.
- A película: aplicada antes ou depois da bandagem, tipo, elasticidade e número de voltas por bobina.
- As especificações da bobina para a qual você está cotando incluem: diâmetro externo, diâmetro interno, largura da tira, espessura, qualidade e peso.
- Um ciclo completo sem cortes em uma câmera com o cronômetro funcionando, mais o desenho do layout.
- Onde a bobina nua se desloca sem proteção e com o que os roletes e guias são revestidos.
- Fotografia de uma bobina enviada, proveniente de uma instalação de referência em nosso material.
- O teste de aceitação que você realizaria em nossa bobina e como mediríamos o resultado.
Perguntas frequentes
Será que as correias, por si só, impedem o deslizamento telescópico?
Não. Uma fita mantém as camadas unidas enquanto estiver apertada, mas o efeito telescópico começa com a tensão do enrolamento e com a forma como a bobina é armazenada e empilhada. O uso de fitas ajuda, mas não é a solução definitiva. Se um fornecedor insistir que a fita é a resposta, pergunte o que determina a tensão do enrolamento.
Posso avaliar a proteção de um fornecedor a partir de um vídeo online?
Não de uma versão editada. Um vídeo pode mostrar as estações e os equipamentos, o que é realmente útil. Mas não pode mostrar a tensão da correia, um protetor em cada posição ou uma bobina chegando intacta. Essas informações vêm de documentos e de um teste com sua própria bobina.
A bobina precisa se mover na horizontal em relação ao olho?
Para a maioria das bobinas, sim. O armazenamento vertical concentra o peso da bobina nas espiras internas, que é onde o efeito telescópico começa. Se o seu processo exige bobinas verticais, o virador precisa suportar a bobina em toda a sua largura. Caso contrário, uma linha sem virador não representa uma lacuna.
Leitura relacionada
- Envoltório de estiramento orbital — o estágio do filme que adiciona confinamento radial contra o deslizamento da camada.
- Linha de embalagem automática de bobinas — as configurações de linha às quais essas estações pertencem.
- Máquinas de cintagem de bobinas de aço — equipamentos de cintagem e localização dos protetores de borda.
- Máquina de embrulhar bobinas de aço — a etapa de embrulho mostrada no meio do vídeo.
- Máquina de cintar automática — equipamento de cintagem da mesma classe.
- invertidor e basculante de bobina — Equipamento de reorientação para compradores que precisam de bobinas verticais.
Próxima etapa
Envie ao fornecedor a sua composição de bobinas: diâmetros externos, furos, larguras das tiras, espessuras, graus de qualidade e volumes diários. O recorte nesta página não contém nenhuma dessas informações, portanto, o envelope deve vir deles.
Em seguida, envie as sete perguntas acima e solicite por escrito o design de proteção de borda, a tensão alvo da alça e o pedido do filme.
Em seguida, agende um ciclo completo com o cronômetro em funcionamento e peça para que eles processem sua bobina mais delicada como amostra de aceitação. Use a página de contato para iniciar essa troca de informações.
Última revisão: 21/09/2026
Publicado em: 21/09/2026